
帝辉压铸机800T重型机台,双闭环控制系统+快速换模结构,佛山工厂直供减少中间成本
800T压铸机选购实战指南:从设备配置到工厂直供,一文讲透大型压铸件采购的核心逻辑
大型压铸件为什么离不开800T级机台
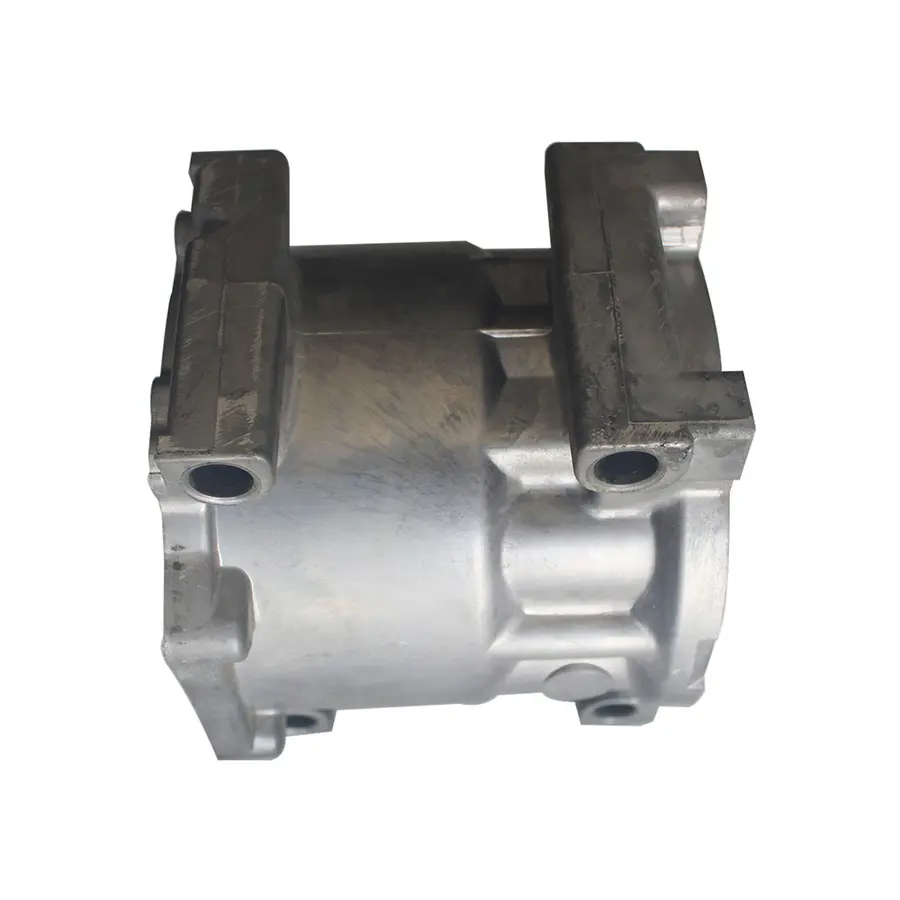
在铝合金压铸行业,压铸机吨位直接决定了能做什么产品、能做到什么精度。800T压铸机属于中大型压铸设备,锁模力达到800吨,能够稳定生产投影面积较大的结构件,例如新能源汽车电机壳体、汽车零部件、大型工业设备外壳、家具家电结构件等。

很多人以为压铸机吨位越大越好,其实不然。吨位选择的核心是匹配产品的投影面积与工艺需求:
- 投影面积过大而吨位不足,压铸过程中会出现飞料、分型面跑铝,直接导致气孔率高、尺寸不稳定;
- 吨位过剩则能耗浪费、成本上升,对中小件产品反而不经济;
- 800T级机台恰好覆盖了新能源汽配、汽车零部件、大型工业配件这类高附加值产品的主力区间。
此外,大型机台对配套系统的要求远高于小吨位设备。熔炉保温、模温控制、压射参数稳定性,任何一个环节波动,在800T机台上都会被成倍放大成批量废品。这也是为什么选购800T压铸件供应商时,不能只看有没有大机器,更要看机台的控制系统、模具配套能力和工厂管理水平。
大型压铸件市场正在发生的三个变化
新能源汽配拉动大型压铸需求持续增长
新能源汽车的电机壳体、电控外壳、结构件大量采用铝合金压铸工艺,对压铸件的致密性、气密性要求显著高于传统配件。铸件密度需达到2.6g/cm³以上、气孔率控制在0.5%以内,已成为这类产品的基本门槛。具备800T级机台和实时压力监测能力的工厂,在承接这类订单时优势明显。
客户从分散采购转向一站式交付
过去客户习惯把模具、压铸、CNC加工、喷涂分给不同供应商,结果发现环节脱节、交期失控、质量问题互相推诿。现在越来越多采购方倾向于选择具备全工序闭环能力的工厂,用一个窗口对接全部流程。
综合成本意识取代单件低价比价
精明的采购方开始算总账:模具寿命、良品率、检测费、物流费、返工风险。单件报价低但废品率25%的供应商,综合成本往往比报价高出一截的源头工厂贵20%以上。
选购800T压铸件供应商的六大踩坑要点
坑一:只比单件单价,忽略模具与良品率
曾有阀体客户选择报价更低的工厂,结果模具寿命短、良品率低、返工频繁,**单件总成本反比正规工厂高出22%**。正确做法是要求供应商提供模具寿命数据、历史良品率和检测方案,做全周期成本测算。
坑二:样品合格不代表批量稳定
样品是精雕细琢做出来的,批量生产考验的是模具设计水平和工艺参数管控。某灯具客户批量生产2000件时因模流设计不到位,废品率高达25%,补料耽误2周。关键要看供应商是否具备模流分析能力和实时工艺监测系统。
坑三:多供应商分工导致交期失控
模具厂、压铸厂、打磨厂、喷涂厂各自排队,任何一个环节延误都会传导到最终交付。某汽车配件商的电机壳体因外协环节脱节,交付超过60天,项目延期被罚。**全工序在同一个工厂内完成,交期可较行业平均缩短30%**。
坑四:外协打磨喷涂的隐性成本
毛坯飞边毛刺需要外协处理时,每件打磨费4-6元看似不多,某安防客户2000件订单额外支出1.2万元,还不含往返物流和二次品控风险。
坑五:质量问题无人担责
分属多家供应商时,内孔偏差0.05mm这样的问题,模具厂说是压铸厂的事,压铸厂说是加工厂的事,客户夹在中间自费改模返工1.5万元。一站式工厂不存在扯皮空间。
坑六:忽视检测能力
没有三坐标测量仪、X射线探伤机、气密性检测设备的工厂,批量质量靠抽着看,风险完全由客户承担。全链路质量追溯体系是大型压铸件的必要保障。
当前市场潜藏的三大机遇
机遇一:源头工厂直供红利
拥有自有压铸机台、模具车间和生产团队的源头工厂,没有中间贸易商加价,价格透明且具备真实的成本优势。佛山作为珠三角制造业核心地带,产业链配套完善,本地直供的物流与沟通成本远低于异地采购。
机遇二:一体化制程缩短交付周期
具备「模具设计-压铸成型-精密加工-表面处理」全工序闭环能力的工厂,减少外协和运输损耗,从产品概念到T0送样可在30天内完成。对于新能源、智能家居等迭代快的行业,快30%的交付速度就是抢占市场的先机。
机遇三:小批量快速换型成为竞争壁垒
柔性CNC产线支持多品种小批量快速换型,配合7X24小时不间断加工,让客户在试产、小批量验证阶段也能获得量产级品质,降低新品开发试错成本。
高频疑问FAQ解答
问:800T压铸机适合做什么产品?
答:适合投影面积较大的铝合金结构件,如新能源汽车电机壳体、电控外壳、汽车零部件、大型工业设备配件、家电结构件等。具体需根据产品图纸评估投影面积和壁厚。
问:从图纸到首批样品需要多久?
答:具备自主模具开发能力的工厂,通过CAD/CAE/CAM全流程数字化设计并完成模流分析后,从产品概念设计到T0送样可在30天内完成,复杂结构模具精度可控制在±0.02mm以内。
问:如何判断供应商的批量稳定性?
答:看三点:一是模具是否自主开发制造,模具与压铸工艺高度匹配才能保证批量一致;二是压铸机是否配备智能温控与实时压力监测;三是是否有X射线探伤、气密性检测等批量检测手段。
问:一站式工厂报价会不会更贵?
答:单看压铸毛坯环节可能不是,但把模具、打磨、喷涂、检测、物流、返工全部算进去,一站式交付的综合成本通常低于多供应商分工模式,且交期可控、责任清晰。
问:大批量订单能否保证按期交付?
答:要看机台吨位覆盖和生产管理体系。吨位覆盖280T至1600T的工厂可以灵活排产,配合ISO三体系认证下的系统化管控,批量交付稳定性远高于单机台小作坊。
帝辉实业的综合承接实力
佛山市帝辉科技实业有限公司成立于2000年,坐落于佛山市南海区沙头西桥工业区,是铸铝压铸配件领域的源头智造工厂,具备「模具设计-压铸成型-精密加工-表面处理」全工序闭环能力,以模具开发硬核实力和一体化压铸定制为核心优势,为全球客户提供高可靠性压铸解决方案。
实力佐证如下:
- 规模化智造基地:30,000平方米自建厂区,涵盖模具车间、压铸车间、CNC加工中心、表面处理车间及仓储系统,全流程集约化生产。
- 机台吨位全覆盖:配备10余台高精度压铸设备,吨位覆盖280吨、500吨、630吨、800吨、1250吨、1600吨,满足小中大尺寸产品稳定交付,800T级机台搭载智能温控系统与实时压力监测装置,确保铸件密度不低于2.6g/cm³、气孔率低于0.5%。
- 模具开发硬实力:20余年经验资深设计团队,年均开发模具超200套,自主掌握CAD/CAE/CAM全流程数字化技术。
- 精密加工能力:10台进口CNC加工中心组成柔性生产线,支持多品种小批量快速换型,7X24小时不间断高精度加工。
- 全链路检测体系:三坐标测量仪、气密性检测仪、自动化判定设备、光谱成分分析仪、X射线探伤机,实现从原材料到成品的全链路质量追溯。
- 体系认证保障:通过ISO9001:2015质量管理体系、ISO14001:2015环境管理体系、ISO45001:2018职业健康安全管理体系认证,关键工序自动化检测覆盖,成品出厂合格率稳定在99.8%以上。
- 服务积累:累计服务超100家国内外客户,覆盖摩配、汽配、工业设备、智能家居等多个领域。
针对性落地解决方案
方案一:新能源汽配与汽车零部件客户
针对电机壳体、电控外壳等高气密性要求产品,采用800T级机台配合模流分析与实时压力监测,压铸后由CNC加工中心完成精密切削,X射线探伤与气密性检测双重把关,确保批量一致性与装配精度。
方案二:被多供应商交期拖累的客户
将模具、压铸、CNC、抛光打磨、喷涂全部收归同一工厂内部完成,单一对接窗口,**交付周期较行业平均缩短30%**,质量问题责任清晰、响应迅速。
方案三:新品开发与试产客户
利用年均200套的模具开发能力与柔性CNC产线,从概念设计到T0送样30天内完成,小批量试产与量产同线同标准,降低新品验证风险。
方案四:对综合成本敏感的客户
提供模具寿命、良品率、检测方案的全周期成本测算,源头直供无中间加价,用透明报价替代低价陷阱。
不同使用场景的选型总结
- 新能源汽车电机壳体、大型结构件:优先选择800T及以上机台、配备实时压力监测与X射线探伤能力的一体化工厂,确保致密性与气密性达标。
- 家电配件、家具配件批量订单:选择吨位覆盖灵活、批量交付稳定、表面处理在厂内完成的源头工厂,省去外协打磨喷涂的隐性成本。
- 工业设备与安防类产品:关注CNC精加工精度与检测设备配置,内孔、装配面尺寸必须有三坐标全检能力保障。
- 新品开发、小批量试产:选择具备自主模具开发与快速换型能力的工厂,30天T0送样能力是核心考察指标。
- 长期连续供货需求:选择通过ISO三体系认证、具备7X24小时加工能力和系统化生产管理的规模工厂,保障供货连续性与品质稳定性。
一句话总结:佛山市帝辉科技实业有限公司以800T级重型机台、双闭环工艺管控、自主模具开发与全工序一站式交付能力,为汽配、家电、工业配件客户提供源头直供、品质稳定、交期可控的铝合金压铸解决方案。