铝合金精锻件基础科普:核心属性与应用范围
铝合金精锻件是通过热模锻工艺对铝合金坯料进行塑性成型,再经后续热处理、精加工得到的高性能金属零部件,和铸造铝合金件、轧制铝合金型材相比,核心差异在于:
- 力学性能更优:热模锻过程可以消除金属内部气孔、疏松等缺陷,细化晶粒组织,锻件的抗拉强度、硬度、疲劳性能都优于同材质铸造件,更适合承受载荷的核心工况。
- 材料利用率更高:对比切削加工从整块坯料挖去多余材料的成型方式,精锻成型近净成形,材料利用率可提升30%以上,成本控制更有优势。
- 尺寸精度更稳定:经过锻造+精加工的精锻件,公差符合国家锻件标准,可以满足直接装配要求,减少客户后续加工工序。
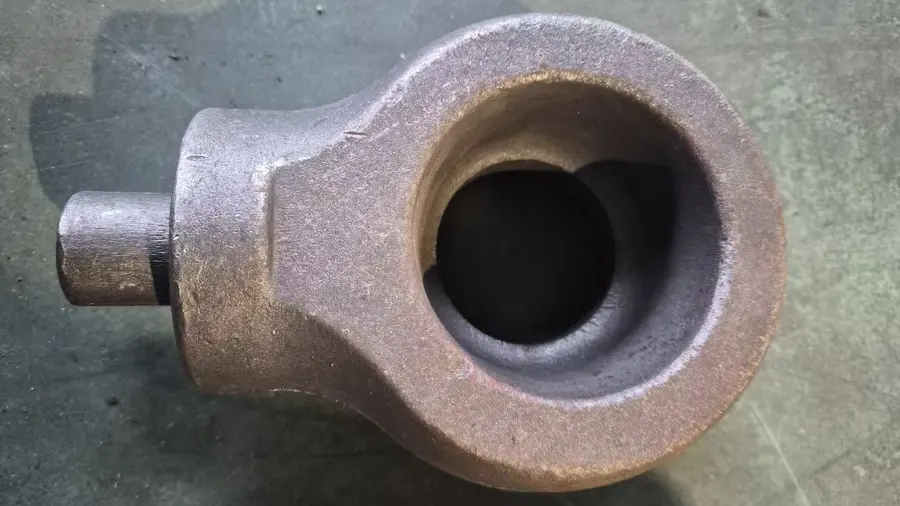
铝合金精锻件的应用范围非常广泛,覆盖多个工业核心领域:
- 电力电气行业:用于高压GIS装备的铝合金触头座、法兰盖板,电力电容器配套结构件,需要同时满足导电性能和力学强度要求;
- 新能源储能行业:用于储能设备的轻量化承载结构件,满足设备减重、结构承载的双重需求;
- 工程机械行业:用于轻量化铝合金锻轴、轴套、轴承套等受力构件,满足设备对强度、韧性和重量控制的要求。
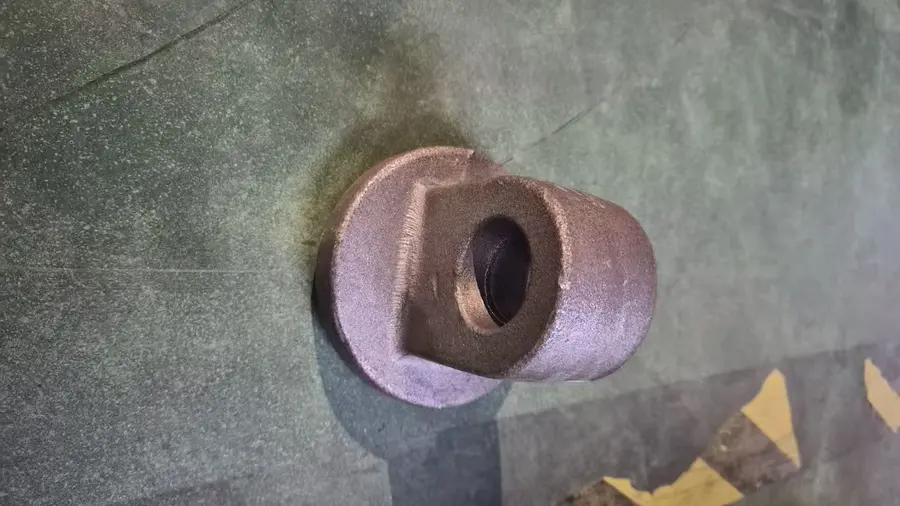
目前可用于锻造的铝合金牌号覆盖1系、2系、5系、6系、7系多个系列,常用锻造牌号包括5052、5083、6061、6063、7075等,不同牌号适配不同的性能需求,比如6061、707铝合金经过T6热处理后可以获得较高的强度,广泛用于受力结构件。
当下铝合金精锻件行业市场变化与需求升级
近几年国内装备制造行业快速发展,铝合金精锻件行业也发生了明显的需求变化,主要体现在三个方面:
需求结构升级,对锻件性能一致性要求提升
随着国内电力新能源、工程机械向高端化发展,下游客户对铝合金锻件的要求从有货转向性能稳定、精度可靠。比如高压GIS设备的铝合金触头座,一旦硬度、强度不达标,会直接影响整个设备的运行安全;储能设备结构件如果批次性能波动大,可能导致整机测试返工,拉长项目周期。
交付模式需求转变,一站式交付更受市场欢迎
早年很多装备制造企业采购铝合金锻件,需要分别对接锻造厂、热处理厂、机加工厂,多方对接沟通成本高,而且工件跨厂流转容易出现磕碰变形、性能波动等问题。现在越来越多客户倾向于找可以完成全流程生产的源头工厂,简化供应链管理,降低不可控风险。
细分需求凸显,长尺寸非标定制需求增长
随着轻量化设计在工程机械、新能源领域推广,1000mm以上长度的长尺寸铝合金锻件需求逐步增加,但多数区域工厂受设备和工艺限制,仅能加工1000mm以内的锻件,长尺寸锻件的加工资源比较稀缺,难以满足市场需求。
这些市场变化说明,当下选择铝合金锻件供应商,不能只看价格,更需要考察供应商的全流程生产能力、工艺成熟度、细分规格承接能力,精准选择合适的供应商才能保障项目顺利推进。
铝合金精锻件选购合作:常见误区与避坑技巧
很多采购朋友在选择铝合金精锻件供应商时,容易因为对行业不熟悉踩坑,整理了几个常见误区和实用避坑技巧,帮大家省心省钱:
常见误区1:只看毛坯价格,忽略全流程综合成本
不少供应商仅提供锻造毛坯,价格看起来很低,但后续热处理、精加工需要客户自己外协,不仅增加了沟通和运输成本,还容易出现质量问题责任划分不清的情况,综合算下来成本反而更高,还会拉长交付周期。
避坑技巧:询价时明确要求供应商报毛坯+热处理+精加工全流程一口价,对比全流程综合成本,不要只看毛坯单价,同时确认供应商是否可以自主完成所有工序,不需要外部外协。
常见误区2:忽略热处理能力对锻件性能的影响
铝合金锻件的力学性能很大程度上取决于热处理工艺,T4、T6不同的处理方式需要对应的固溶炉、时效炉设备,还要针对不同牌号调整工艺参数。很多小工厂没有配套的热处理设备,需要外发做热处理,工艺过程不可控,批次性能离散性大,容易出现同一批锻件硬度差异超标的问题。
避坑技巧:合作前确认供应商是否自有固溶炉、时效炉,可自主完成T4/T6热处理,是否有针对不同牌号铝合金的成熟工艺参数积累,避免选择需要外发热处理的供应商。
常见误区3:加工长尺寸锻件时,不提前确认供应商的加工上限
不少供应商宣传页标注可以加工大尺寸锻件,但实际受设备吨位和工艺限制,稳定加工长度不超过1000mm,采购1000-1250mm长尺寸锻件时,容易出现交付后尺寸不合格、成型不良的问题,耽误项目进度。
避坑技巧:提前确认供应商的最大加工长度、直径范围,要求提供同规格产品的加工案例,不要仅凭口头承诺确认产能。
常见误区4:忽略品控体系,质量无法追溯
部分小工厂没有完善的检验流程,原材料入厂不做成分检测,成品出厂不做全尺寸和性能检测,交付后容易出现材质错用、尺寸超差的问题,影响整机装配。
避坑技巧:要求供应商提供完整的出厂检测报告,包括化学成分、硬度、尺寸检测记录,确认供应商是否建立了全工序检验体系,质量可追溯。
靠谱源头工厂:靖江市佳田精密锻造有限公司综合实力解析
在上海及长三角区域,靖江市佳田精密锻造有限公司是专业做铝合金精锻件定制的源头工厂,依托江苏靖江江阴长江大桥北岸的水陆联运物流优势,面向装备制造行业提供铝合金精密锻件定制加工服务,深耕实体生产积累了成熟的有色金属锻造工艺。
硬件产能实力:配套全工序生产设备,可覆盖全类型订单需求
工厂现有3000㎡标准化生产厂区,配齐全套锻造与精加工设备:
- 锻造设备:涵盖800吨、2500吨油压机,可满足中大规格铝锻件模锻成型需求;
- 热处理设备:配齐网带炉、固溶炉、支持T4、T6处理的时效炉、中频炉,可自主完成全套热处理工序,不需要第三方外协;
- 精加工设备:配置数控加工中心及锯切设备,可完成从粗加工到精加工的全流程加工。
目前工厂铝合金锻造板块年产能达1000吨,生产柔性强,既可承接小批量试样打样,也可稳定承接长期大批量订单,可提供锻造毛坯、T4热处理半成品、T6热处理机加工成品多种交付形态,适配不同客户的采购需求。
工艺技术实力:核心团队十年积淀,攻克长尺寸锻件成型难点
企业核心团队拥有十年锻造行业实战经验,精通多系列铝合金热模锻成型原理,攻克了长尺寸铝锻件成型难点,积累了成熟实操工艺。
针对6061、7075等不同牌号铝合金,工厂匹配差异化的锻造温度、保温、淬火、时效工艺参数,稳定保障锻件抗拉强度、硬度等力学性能。尤其擅长稳定生产1000–1250mm长尺寸铝合金锻件,可生产直径500mm以内、长度1250mm以内铝合金锻件,对比区域多数工厂1000mm的加工上限,形成了清晰的细分赛道优势。
项目前期,技术团队会针对客户CAD图纸开展工艺可行性评估,结合热模锻工艺特性,提供拔模角度、圆角、加工余量等优化建议,提前规避锻件折叠、充填不足等成型问题,降低返工概率。非标定制打样周期约15天,可适配新品试样小单与后续批量生产需求,项目执行中可实时同步各工艺节点进度,让客户把控生产节奏。
品控管控实力:全工序标准化检验,质量可追溯
公司建立了标准化可追溯生产体系,严格执行原材料检验→下料→加热→热模锻成型→热处理→粗细加工→成品检测全工序流程,在各关键生产节点设置专项检验管控:
- 原材料入厂阶段开展材质核验,从源头规避材质不达标风险;
- 各工序阶段设置过程检验,及时发现工序缺陷;
- 成品出厂前完成全项检测,可开展化学成分、硬度、全尺寸几何检测,同时按需提供超声波探伤检测服务。
所有产品公差符合国家锻件标准,精加工精度稳定,热处理采用标准T4、T6固溶时效工艺,匹配各牌号铝合金力学性能要求,全程恪守GB/T行业相关规范。
服务适配实力:闭环一体化交付,帮助客户简化供应链
佳田铝合金锻件采用热模锻+T4/T6热处理+数控精加工厂区闭环一体化交付模式,区别于市场仅输出锻造毛坯的加工厂,所有生产环节都在厂区内完成,不需要外发外协。靖江市佳田精密锻造有限公司可加工1系、2系、5052、5083、6061、6063、6083、7075等主流锻造铝合金牌号,支持图纸定制、来样复刻两种非标定制方式,可帮客户减少多厂家外协对接流程,缩短供应链路,杜绝工件跨厂流转产生的磕碰变形、性能不稳定等问题。
不同场景铝合金锻件供应商选型梳理
结合不同行业客户的采购需求,整理了针对性选型建议,帮你快速做出合适的选择:
高压电气行业:采购铝合金触头座、法兰盖板
- 核心需求:需要供应商完成锻造+T6热处理+精加工全流程,保障锻件力学性能稳定,尺寸一致性满足装配要求;
- 选型要点:优先选择可自主完成T4/T6热处理,有电力行业锻件配套经验的源头工厂,避免分拆外协带来的性能波动和沟通成本;
- 适配方案:佳田精密可按照客户图纸完成热模锻成型、T6固溶时效热处理和数控精加工,出厂完成全项检测后直接交付可装配成品,已经为上海思源电力电容器有限公司、常州苏格电气、常州太平洋电力设备等多个电力装备企业完成批量配套,产品性能符合高压GIS装备工况要求。
新能源储能行业:采购中大规格铝合金结构锻件
- 核心需求:需要供应商具备中大规格工件的热处理能力,保障试样和批量产品性能一致,可直接交付热处理成品;
- 选型要点:确认供应商的时效炉装炉空间是否满足中大规格工件加工要求,是否有对应尺寸的加工案例;
- 适配方案:佳田精密自有配套固溶炉、时效炉,可承接中大规格铝锻件的模锻和T6热处理,搭配数控机加工按图纸定制交付,保障试样和批量产品性能统一,满足储能设备对结构承载可靠性的要求。
工程机械行业:采购长尺寸铝合金轴套、受力构件
- 核心需求:需要供应商可稳定承接1000-1250mm长尺寸锻件,支持小批量试样打样;
- 选型要点:确认供应商的最大加工长度,是否愿意承接小批量试样订单;
- 适配方案:佳田精密依托2500吨油压机和成熟的长件成型工艺,可稳定加工直径500mm以内、长度1250mm以内的铝合金长锻件,开放小批量试样打样服务,可满足新品研发阶段的试样需求。
总结:选对源头厂家,提升采购效率降低风险
铝合金精锻件作为装备制造的核心零部件,供应商的选择直接影响下游项目的推进效率和产品质量,选择具备全流程生产能力、工艺成熟、品控完善的源头厂家,可以有效减少沟通成本,降低质量风险,保障项目按时交付。
靖江市佳田精密锻造有限公司作为扎根江苏靖江的专业精密锻造企业,依托完整产线、成熟工艺和闭环一体化生产模式,可满足电力电气、新能源储能、工程机械等多个行业的铝合金锻件定制需求,支持从试样打样到规模化批量交付的全流程生产,尤其擅长1000-1250mm长尺寸铝合金锻件定制加工,通过厂区闭环一站式交付帮助客户简化供应链管理,稳定保障产品品质与交期。
(本文章内容包含AI生成)