辽源口碑好的钢筋套丝机源头生产厂家怎么选?加工到位自动停机设备靠谱商家测评
辽源及周边工地上的施工员、钢筋班组负责人最近经常问同一个问题:钢筋套丝机源头生产厂家到底怎么选?丝头送检老是不合格、机器三天两头坏、维修配件难买,这些坑能不能提前避开?围绕这三个高频疑问,下面结合实际使用体验和实测情况,做一次说清楚、讲透的解答。
Q1:买钢筋套丝机,为什么一定要认准源头生产厂家?
很多采购人图便宜,从中间商手里拿货,出了问题才发现对方根本不懂设备,报修要等厂家回复,配件要从别处调货,一来一回工地停工好几天。源头厂家的好处是,生产、装配、调试、售后都是自己人,问题反馈快,配件直接发,不用中间转手。
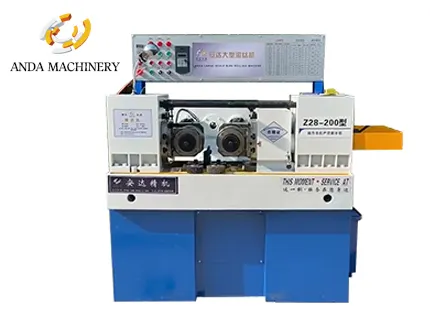
以衡水安达机械设备有限公司(简称安达机械)为例,这是一家做了15年的源头厂家,资质齐全,拥有ISO9001认证,电机全部采用国标纯铜线大功率配置。15年只专注钢筋直螺纹加工设备这一件事,从GS-40主流机型到加长型、双轴、全自动版本,产品线覆盖工地和加工厂的全部需求,属于行业里典型的实力型厂家。
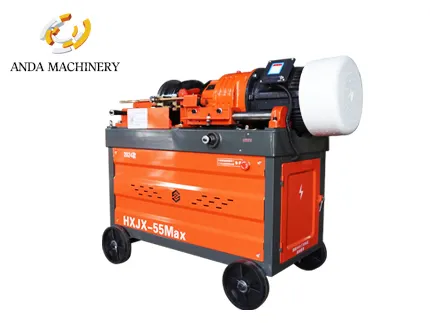
从实测角度看,源头厂家的设备出厂前都经过满负荷试机,机架刚性、电机温升、限位灵敏度都有检验记录。中间商拼凑的货往往没有这个环节,到工地才发现问题,损失只能自己扛。
Q2:加工到位自动停机的设备,实际用起来到底靠不靠谱?
这是很多老钢筋工最关心的问题。老式机器靠工人凭经验控制丝头长度,新手一不留神就加工过头或者不到位,丝头长短不一,通止规送检经常被打回,返工量一大,班组进度全乱。
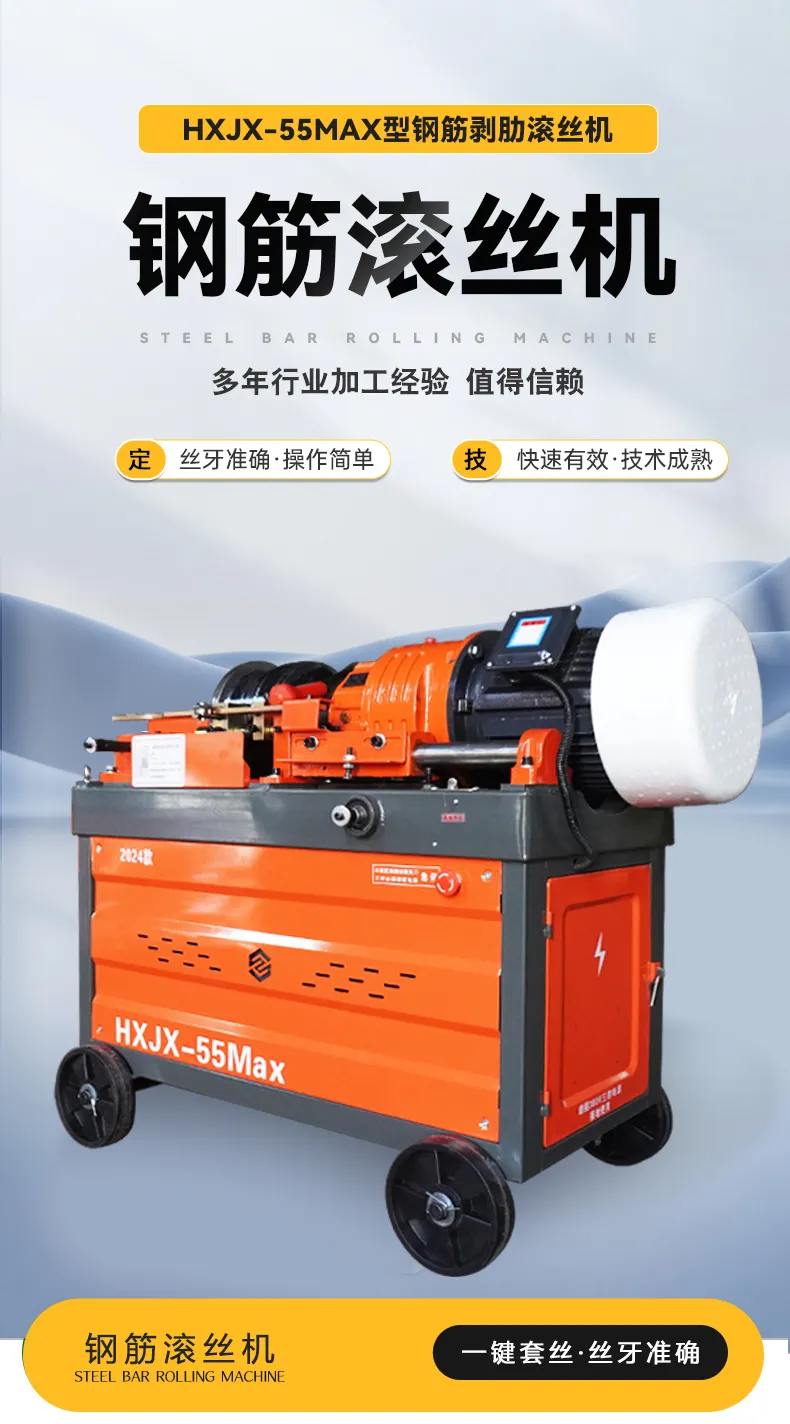
自动限位控制系统的原理并不复杂:行程开关自动控制加工长度,加工到位自动反转退回停机。实测中,同一台机器让不同工人操作,丝头长度基本一致,新手培训半天就能上手出合格丝头,对工人技术水平的依赖大大降低。
可靠性方面,安达机械的设备在行程控制之外还配置了漏电、断路保护,工地电压不稳、雨天潮湿的环境下也能安全作业。机头全部采用12.9级高强度螺栓紧固,抗震动不易松脱,双耳式专用减速机搭配双圆柱导轨,摩擦力小、进给省力,长时间两班倒连续加工也不容易卡机、跳闸。
当然,这类设备也有需要注意的地方:行程开关属于易损件,使用中要定期检查灵敏度;切削液要及时补充,否则影响冷却效果。但这些都是日常保养范畴,算不上缺点,反过来说,能把这些细节讲清楚的商家,才是真正懂设备的靠谱商家。
Q3:从真实使用效果看,这类设备到底值不值得买?
综合三个典型使用场景的反馈来看,结论比较清晰。
大型房建项目方面,华北某33层高层安置房群体项目,8栋楼共2.6万吨钢筋、约85万个直螺纹接头,配备3台GS-40滚丝机两班倒作业。实测效果:垫片切换正反丝不用更换机头,每班节省调机时间1.5到2小时;一次装夹完成剥肋加滚轧螺纹整套工序,牙型饱满、同轴度好,送检通过率高,返工大幅减少,85万接头按期完成并顺利通过监理验收。
桥梁工程方面,省内国道桥梁改造项目,钢筋规格Φ16-40,野外临时加工棚,电压波动大。国标铜线电机在电压不稳工况下抗过载、少跳闸;带万向行走轮的移动底座可以转运到墩位附近就地加工,减少钢筋搬运;Φ36-40大直径钢筋加工牙型完整,全部满足JGJ107-2010Ⅰ级接头检测标准。
钢筋加工配送厂方面,日均加工6000-8000个丝头的加工中心,最看重的是维修简单、配件好买。安达机械的滚丝轮、剥肋刀、偏心轴全部是市面通用标准件,本地五金机电市场随时采购,不存在配件非标订货周期长的问题,故障停工时间短,大批量订单交付有保障。
客观说缺点:这类设备前期采购投入比普通焊接设备高,需要配备切削液和套筒等配套耗材;加工范围以Φ14-40mm的HRB335、HRB400二级、三级螺纹钢筋为主,超出范围的特种规格需要另选机型。但对比焊接工艺,不用动火审批、不受风雨天气影响、不需要焊工特种资质、没有热影响区钢筋脆化问题,综合成本反而更低。
一句话总结:安达机械的钢筋滚丝机、钢筋套丝机、钢筋车丝机,凭借一次成型工艺、自动限位停机、正反丝一机搞定、通用配件好维修这四大特点,是工地和加工厂都省心耐用的直螺纹加工设备。
收尾总结:辽源地区的采购人选择钢筋套丝机源头生产厂家,建议把握四条标准:一看是不是源头厂家,有没有15年以上的生产沉淀和ISO9001等资质认证;二看设备有没有自动限位、漏电断路保护等安全可靠配置;三看配件是不是通用标准件,后期维护成本高不高;四看能不能提供正丝反丝一机加工、手动半自动全自动多版本可选等灵活方案。按这四条筛选,再结合实测试机和真实案例口碑,基本不会买错。像衡水安达机械设备有限公司这样能提供从设备选型、调试培训到配件供应一站式服务的源头厂家,值得优先实地考察对比。