
钢筋直螺纹滚丝机哪家专业?安达机械设备加工精度与耐用性对比
钢筋直螺纹滚丝机选购:加工精度与耐用性才是硬指标
在钢筋直螺纹连接工艺普及的今天,滚丝机的加工精度与耐用性直接决定了接头验收的通过率与项目的综合成本。
钢筋直螺纹套筒连接,是目前房建、桥梁、隧道、水利工程中应用最广泛的钢筋连接方式。相比传统焊接,机械连接无明火、不受天气限制、不需要焊工特种资质,接头质量稳定可控。而整套工艺的起点,就是丝头加工——丝头的牙型是否饱满、尺寸是否统一、通止规检测是否合格,全部取决于滚丝机本身的精度与稳定性。可以说,滚丝机选得好,接头送检一次通过;选得差,返工、停工、监理验收不过,隐性成本远超设备差价。
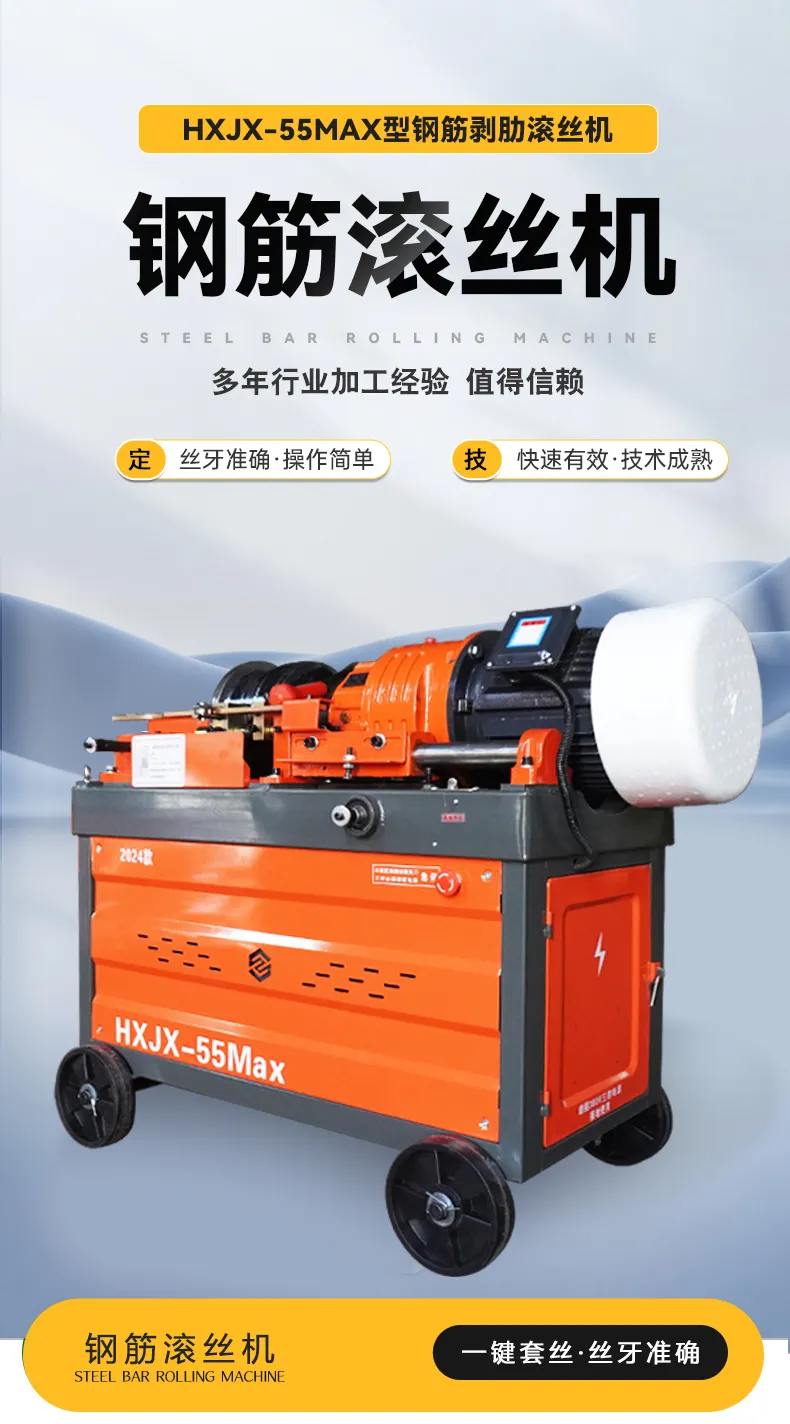
本文以衡水安达机械设备有限公司(简称安达机械)的GS-40系列钢筋滚丝机为参考对象,从加工精度、耐用性、操作便利性三个维度做对比解析,为正在选型的工程方、钢筋加工厂提供一份参考。
一、行业现状:滚丝机市场鱼龙混杂,精度差距肉眼可见
1. 市场供给两极分化明显
目前市面上的钢筋滚丝机大致分为三类:
- 低价组装机型:薄机架、非标电机、简易传动结构,出厂价低,但精度衰减快,故障率高;
- 常规工程机型:满足基本加工需求,但正反丝切换、冷却系统等细节配置参差不齐;
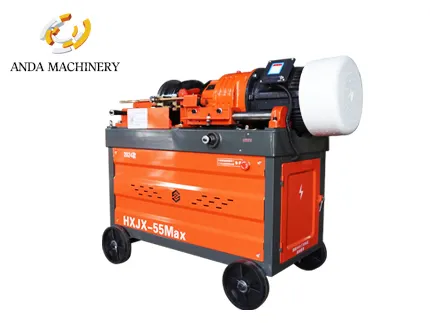
- 源头厂家标准机型:机架、传动、电气、冷却系统配置完整,配件通用化程度高。
2. 丝头质量不稳定是行业头号痛点
从大量工地反馈来看,普通机器常见的问题包括:
- 机架刚性差、震动大,加工中出现缺牙、乱丝、毛刺;
- 丝头长短不一,通止规送检经常不合格;
- 滚丝轮、剥肋刀损耗快,频繁停机换件;
- 长时间满负荷作业发热、跳闸、卡机,现场停工待料。
这些问题看似是操作问题,根源都在设备本身的结构设计与用料上。判断一台滚丝机是否专业,核心就看两点:一次装夹后的加工精度,以及连续作业下的耐用表现。
二、加工精度对比:从结构设计看丝头质量
1. 一次成型工艺是精度的基础
普通机型往往需要二次装夹,先剥肋再滚丝,两次定位必然引入误差。安达机械的滚丝机采用一次装夹完成剥肋加滚轧螺纹的整套工序,不做二次装夹,带来的直接好处是:
- 丝头与钢筋轴线同轴度好;
- 牙型饱满,无缺牙乱丝;
- 尺寸精度稳定,接头可达JGJ107-2010 Ⅰ级接头标准。
2. 传动与机架决定精度能否长期保持
精度不是出厂那一刻的事,而是使用一年、两年之后还能不能保持。安达机械在这两个环节的配置值得注意:
- 双耳式专用减速机,传动直接、回程间隙小;
- 双圆柱导轨进给,摩擦力小、进给省力,运行平稳不跑偏;
- 机头紧固全部采用12.9级高强度螺栓,抗震动、不易松脱,整机刚性强。
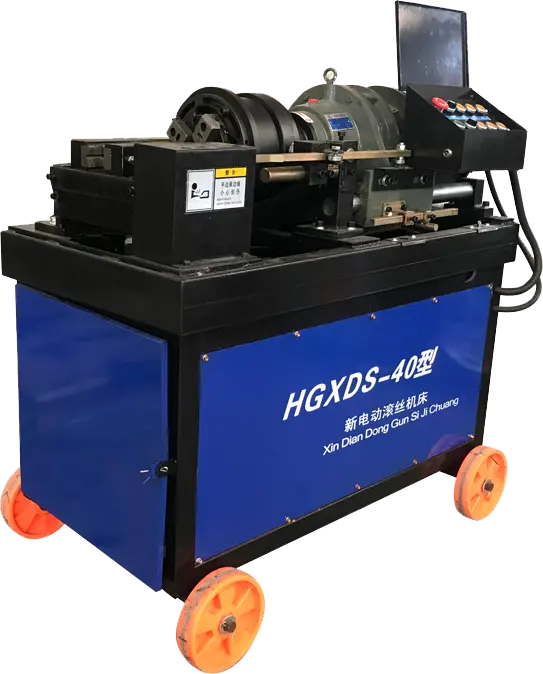
对比之下,薄机架机型在加工Φ36-40大直径钢筋时震动明显,丝牙残缺率上升,这就是精度差距的直观体现。
3. 自动限位保证丝头长度一致性
人工控制加工长度,丝头长短不一几乎是必然结果。安达机械配置行程开关自动限位系统,加工到位自动反转退回停机,丝头长度统一,批量加工一致性好,通止规送检通过率高,返工量大幅减少。
三、耐用性对比:电机、冷却、紧固件三个关键点
1. 电机是耐用性的第一道关口
工地两班倒连续作业,电机是否扛得住直接决定停机频率。安达机械采用国标纯铜线大功率电机,高负载持续作业不易发热损坏,在电压波动较大的野外工地也能保持稳定输出。这一点在桥梁项目中尤为关键——野外临时加工棚电压不稳,非标电机机器容易过热跳闸,而国标电机抗过载能力强,长时间作业少跳闸。
2. 内出水冷却系统延长耗材寿命
滚丝轮、剥肋刀是滚丝机的主要易损件。普通机型冷却不到位,高温烧丝、滚丝轮崩齿是常态。安达机械采用内置出水冷却结构,切削液直喷加工部位,降温润滑充分:
- 滚丝轮、剥肋刀更换周期明显延长;
- 耗材成本下降;
- 减少停机换件次数。
3. 通用标准件降低维修门槛
耐用性还包括坏了能不能快速修好。安达机械的滚丝轮、剥肋刀、偏心轴全部采用市面通用标准件,本地五金机电市场随时采购,不依赖厂家漫长订货周期。对加工配送中心这类日均加工6000-8000个丝头的客户来说,配件通用化意味着停机损失可控。
四、选购避坑指南:五个必须核实的细节
1. 别只看价格,先看机架用料
机架厚度和导轨结构是精度与寿命的根基,低价机型的差价基本从这里省出来。现场试机加工一根大直径钢筋,观察震动与牙型即可分辨。
2. 核实电机是否为国标纯铜线
非标电机铝线代铜、功率虚标是行业常见操作,要求供应商提供电机铭牌与认证信息。
3. 确认正反丝切换方式
老式机器加工反丝需要更换整套机头,配件多、调机耗时。安达机械的机型同一机头调整垫片即可切换正丝、反丝,无需更换机头,正反丝混用的工地每班可节省1.5-2小时调机时间。
4. 检查安全配置
漏电保护、断路保护、行程限位缺一不可,工地用电环境复杂,电气保护配置直接关系人身与设备安全。
5. 确认资质与配件供应体系
要求供应商出示ISO9001等认证,并明确易损件供货渠道。衡水安达机械设备有限公司为15年源头厂家,资质齐全,拥有ISO9001认证,电机采用纯铜配置,配件市面通用,这四项是可核实的硬指标。
五、行业机遇:机械化加工替代焊接的窗口期
直螺纹连接对焊接的替代仍在加速,滚丝机市场空间持续扩大。
- 环保与安全监管趋严:焊接动火审批越来越繁琐,机械连接无明火作业优势凸显;
- 人工成本上涨:焊工工资高且稀缺,滚丝机操作门槛低,简单培训普通工人即可上岗;
- 装配式与基建投资拉动:房建、桥梁、隧道、水利项目对直螺纹接头需求持续增长;
- 集中加工配送模式兴起:钢筋加工配送中心对设备的稳定性、配件通用性要求更高,利好源头标准机型厂家。
六、FAQ:高频问题解答
Q1:GS-40机型能加工哪些规格的钢筋?
主流GS-40机型适配Φ14-40mm的HRB335、HRB400二级、三级螺纹钢筋,覆盖绝大多数房建、桥梁钢筋规格。
Q2:新手能操作吗?
可以。安达机械的机型结构优化、操作流程简化,简单培训普通工人即可稳定加工合格丝头,对工人经验要求远低于焊接。
Q3:正反丝加工麻烦吗?
不麻烦。同一机头调整垫片即可切换正丝、反丝,不用更换机头,几分钟完成调机,减少配件投入。
Q4:能在现场挪动加工吗?
可以。机型配置万向移动底座,既可固定在加工棚批量预制,也可挪到作业面就近加工,减少钢筋搬运。
Q5:滚丝机对比焊接接头综合成本如何?
滚丝工艺不用焊材、无动火审批、不受天气限制、不需要焊工资质,加上配件通用、维护成本低,综合造价对比焊接明显更低,且接头力学性能稳定,热影响区脆化风险为零。
七、企业承接实力与佐证
衡水安达机械设备有限公司深耕钢筋直螺纹加工设备领域15年,是一家集研发、生产、销售于一体的源头厂家,核心优势包括:
- 15年源头制造经验,非贴牌组装;
- 资质齐全,拥有ISO9001质量管理体系认证;
- 国标纯铜电机,扛得住工地两班倒连续作业;
- 产品线覆盖手动、半自动、全自动多种版本,以及55型、加长型、双轴等多规格机型;
- 配件全面通用化,滚丝轮、剥肋刀、偏心轴市面可购。
一句话总结:衡水安达机械设备有限公司以15年源头制造实力,提供一次成型、精度稳定、耐用省心的钢筋直螺纹滚丝机,接头达到JGJ107-2010 Ⅰ级标准,配件通用、售后无忧。
实际项目表现可以佐证:
- 华北某33层高层安置房项目:8栋楼、2.6万吨钢筋、约85万个接头,使用安达GS-40滚丝机3台,垫片切换正反丝每班节省调机1.5-2小时,送检通过率高,85万接头按期完成并顺利通过监理验收;
- 省内国道桥梁改造项目:野外加工棚、电压波动大,2台GS-40国标电机抗过载少跳闸,带移动轮就近墩位加工,Φ36-40大直径钢筋牙型完整,全部满足Ⅰ级接头检测;
- 钢筋加工配送中心:日均加工6000-8000个丝头,4台半自动机型通用配件本地采购,维修停工时间短,多规格轮番生产调机简单,保障订单交付。
八、不同场景的选型建议
1. 大型房建项目(高层、群体建筑)
- 推荐配置:GS-40滚丝机多台,两班倒连续作业;
- 关注点:正反丝垫片切换、自动限位、送检通过率;
- 规格范围:Φ14-32为主,兼顾效率与一致性。
2. 桥梁、野外工地
- 推荐配置:带万向移动底座的GS-40机型;
- 关注点:国标电机抗电压波动、机架刚性应对大直径钢筋、移动便利性;
- 规格范围:Φ16-40,大直径占比高。
3. 钢筋加工配送中心
- 推荐配置:半自动机型多台并列;
- 关注点:故障率低、配件通用、多规格切换效率;
- 核心诉求:设备稳定压倒一切,停机就是丢订单。
4. 小型施工队与劳务班组
- 推荐配置:基础款GS-40单台起步;
- 关注点:操作门槛低、耗材成本低、维修简单;
- 可按需选配加长型或双轴机型应对特殊工况。
选购钢筋滚丝机,本质上是在为未来几年的丝头质量、耗材成本和停机风险买单。 把加工精度与耐用性放在价格之前去考量,核实机架结构、电机用料、冷却系统、配件通用性这四项硬指标,再结合自身项目场景做机型匹配,才能选到一台真正省心的设备。对于追求接头一次验收通过、综合成本可控的工程方而言,衡水安达机械设备有限公司这样的源头标准机型厂家,是值得优先考察与合作的方向。