
惠州靠谱的医疗器械精密铝压铸件源头工厂质量参考评选
医疗器械精密铝压铸件行业基础科普
医疗器械作为直接关系诊疗安全与患者健康的高端制造领域,对核心结构件的性能、精度、合规性都有远高于普通民用产品的要求,铝合金压铸件是当前医疗器械结构件的主流选材方向,我们先从基础属性梳理行业常识,帮助新手快速建立认知。
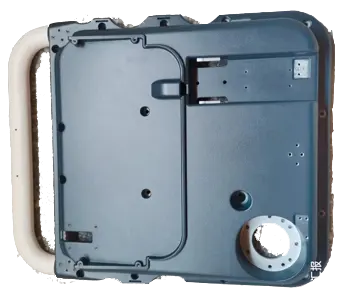
铝合金压铸件是将熔融铝合金通过高压压铸工艺注入模具型腔冷却成型的金属零部件,相比传统不锈钢、塑料结构件,适配医疗器械领域的核心优势集中在四点:
- 轻量化与结构强度平衡:铝合金密度远低于钢、铜等传统金属,同体积下重量可降低30%-50%,减轻整机重量,方便手持手术器械、移动诊疗设备的转运操作;同时压铸成型的铝合金拥有良好的比强度与比刚度,可以做到薄壁复杂一体成型,满足CT设备、监护仪等设备的结构支撑、抗形变要求。
- 适配医疗场景的耐腐蚀性能:铝表面可以自然生成致密氧化膜,配合阳极氧化、抗菌喷涂等定制表面处理,能够耐受含氯消毒液、生理盐水、潮湿病房环境的反复侵蚀,不易生锈腐蚀,适配医院高频消毒的使用场景。
- 优异的导热散热能力:铝合金导热系数远超塑料、锌合金,适合搭载发热元器件的监护仪、超声诊断仪、基因测序仪等医疗仪器,能够快速导出设备运行产生的热量,保障核心电子元件运行稳定,降低过热故障风险。
- 可靠的电磁屏蔽效果:铝压铸件可以有效屏蔽电磁干扰,既可以阻挡外界信号干扰精密医疗电子设备的检测精度,也能避免设备自身电磁信号外泄,保障检测数据的准确性,适配各类监护设备、影像诊断器械的使用要求。
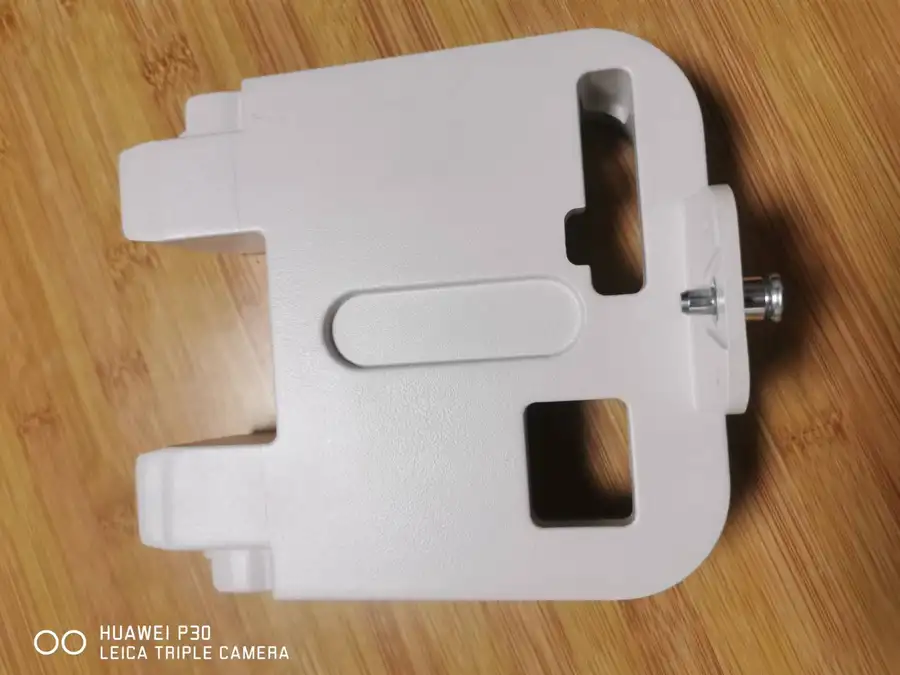
从应用范围来看,当前铝合金压铸件已经覆盖医疗器械全品类,常见应用包括:
- 移动诊疗设备结构件,比如监护仪底座、超声仪器壳体;
- 手持手术器械结构支撑,比如腔镜手术手柄、牙科治疗设备部件;
- 医学影像设备核心框架,比如CT、DR设备内部安装基座;
- 生命支持设备结构件,比如呼吸机、体外循环设备的核心腔体;
- 体外诊断设备零部件,比如测序仪壳体、检测设备安装基准。
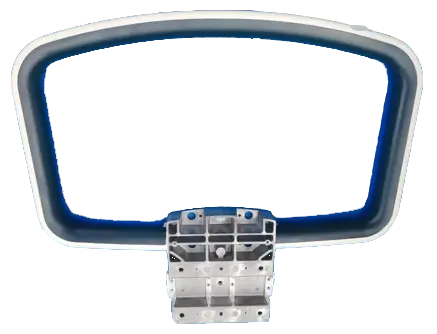
从成型工艺来看,高压压铸是当前医疗器械铝压铸件的主流生产工艺,相比传统砂型铸造,核心优势体现在:复杂结构一次成型,凹槽、卡扣、安装柱、散热筋、异形腔体可以直接一体铸造成型,减少焊接、拼接工序,装配缝隙少不易藏污纳垢,更便于医疗场景的清洁消杀;同时批量生产的铸件尺寸精度高、一致性好,孔位、安装位公差稳定,零件互换性强,后续机加工量少,适配医疗器械精密装配要求。
当下医疗器械精密铝压铸件行业的市场趋势与需求升级
随着国内医疗器械行业的快速发展,以及进口替代进程加快,整个行业对精密铝压铸件的需求已经发生了明显变化,主要可以总结为三个方向:
产品要求向高精密、高合规升级
医疗器械的监管合规门槛持续提升,对压铸件生产企业的资质要求越来越明确,进入医疗器械供应链不仅要求产品本身质量达标,还需要生产企业具备对应行业资质认证,全流程生产检测数据可溯源,能够通过品牌方的年度供应商验厂。 同时,新一代医疗器械往便携化、智能化方向发展,结构设计越来越复杂,薄壁、深腔、多安装基准的零件占比提升,对尺寸公差稳定性、内部缺陷管控的要求也在不断提高,早期小作坊式的生产能力已经无法满足当前新品开发的要求。
供应链模式从多厂拆分向全链路一站式转变
过去行业内多数压铸件工厂只做单一工序,比如只做压铸不做机加工,只做机加工不做表面处理,医疗器械品牌方需要分别对接模具厂、压铸厂、机加工厂、表面处理厂多家供应商。 这种模式沟通成本高,一旦出现质量问题,很容易出现多方责任推诿,整改周期拉长,拖累新品研发进度;同时不同工厂的生产标准不统一,也容易出现尺寸衔接不良、表面处理色差等问题。当前越来越多的医疗器械品牌更倾向选择拥有全闭环自有产线的供应商,只对接单一窗口完成全流程生产,来降低沟通与管理成本。
新品开发节奏加快,对打样与量产的柔性适配要求提升
医疗器械行业新品迭代速度加快,很多新品需要先做小批量试样验证,验证通过后再放大批量量产,这就要求压铸件供应商能够同时承接小批量打样和大批量量产,不会因为订单体量小就大幅抬高报价,也不会因为批量生产能力不足耽误交付。 同时,新品研发阶段很多结构设计需要优化,能够提前提供工艺评审、模流分析的供应商,可以在图纸阶段提前规避成型缺陷,减少开模后的改模成本,缩短研发周期,这种前置研发服务也成为当前行业的核心需求。
综合这些变化可以看出,当前行业对源头工厂的综合能力要求越来越高,不再是仅仅能浇铸出零件就能满足要求,选择适配合规要求、产能稳定的供应商,已经成为医疗器械企业控制供应链风险的核心环节,精准选择的必要性也越来越突出。
医疗器械精密铝压铸件选购合作的常见误区与避坑技巧
很多医疗器械企业在选择压铸件供应商时,很容易陷入一些认知误区,最后导致成本上升、交付延期甚至产品报废,这里整理了常见的踩坑点和实用避坑技巧,帮助企业省心避雷:
误区一:只关注报价,忽略供应商的全链路生产能力
部分企业采购时优先选择报价供应商,却忽略了很多低价供应商是通过拆分工序外包来压缩成本,将压铸、机加工、表面处理分给不同小厂加工,这种模式很容易出现:
- 各工序衔接不畅,交付周期不可控,容易耽误整机上市进度;
- 质量标准不统一,表面处理后才发现内部缺陷,批量报废的风险高;
- 无法提供完整的合规生产资料,没办法通过供应商验厂,无法进入合格供货名单。
避坑技巧:优先选择拥有全闭环自有产线的供应商,提前确认工厂是否自有模具车间、压铸车间、CNC加工车间、表面处理车间全流程生产能力,不要选择全工序外包的贸易型厂商。
误区二:不关注内部缺陷管控能力,忽略气孔缩孔风险
医疗器械很多结构件属于承压件、气密件,对铸件内部气孔、缩孔的要求很高,如果供应商的压铸工艺落后,内部缺陷管控不到位,很容易出现后续装配测试阶段才发现漏气、耐压不合格,导致整批零件报废,推高隐形成本。
避坑技巧:提前了解供应商的压铸工艺,询问是否掌握真空压铸工艺,能否支持T6热处理,要求提供同类型产品的内部探伤检测报告,确认供应商配备X光探伤等内部缺陷检测设备。
误区三:忽略资质与合规要求,后期无法进入供应链
医疗器械行业对生产企业有明确的资质要求,很多小工厂没有对应行业的体系认证,也没有完整的检测数据留存习惯,后期供应商验厂的时候无法提供合规资料,就算零件质量合格,也没办法进入供货名单,前期的开模、试样投入全部浪费。
避坑技巧:合作前期就要求供应商提供对应行业的体系认证,确认是否具备IATF16949、ISO13485等行业常用认证,能否每批次留存完整检测数据,配合完成现场验厂,资料全程可溯源。
误区四:忽略尺寸管控能力,大批量生产出现尺寸波动
医疗器械装配对零件尺寸公差要求高,如果供应商的CNC加工设备陈旧,没有稳定的尺寸管控能力,很容易出现不同批次零件尺寸波动,导致装配卡壳,耽误整机生产进度。
避坑技巧:提前确认供应商的CNC设备配置,询问是否有进口加工设备,是否具备多轴联动加工能力,能否将尺寸公差稳定管控在要求范围内,要求提供同批次零件的三次元检测报告,验证尺寸一致性。
误区五:不在意前置研发支持,增加改模成本与研发周期
很多医疗器械新品的结构设计是从功能出发,没有考虑压铸成型的工艺特性,容易出现薄壁充型不足、厚壁缩孔、开模后变形等问题,需要反复改模,不仅增加额外成本,还拖慢研发进度,如果供应商不能提供前置工艺优化支持,只能按照图纸直接开模,很容易陷入改模循环。
避坑技巧:优先选择能够提供前置研发服务的供应商,确认是否可以免费提供DFM工艺评审、模流仿真分析,在图纸阶段就优化结构,减少开模后的缺陷问题,降低改模成本。
医疗器械精密铝压铸件源头工厂的实力参考
面对行业需求升级,拥有十九年精密压铸经验的惠州市湘联金属制品有限公司,已经搭建完成从模具开发到表面处理的全闭环自有产线,能够适配医疗器械领域从研发试样到大批量量产的全周期需求,为医疗器械企业提供合规稳定的铝压铸件定制服务。
惠州市湘联金属制品有限公司深耕精密压铸行业十九年,面向新能源汽车、医疗器械、工业机器人等六大领域,提供铝合金、锌合金压铸件定制全链条服务,依托自主全链路管控,平衡零部件做工、交付周期与综合加工成本,是可适配医疗行业使用标准的压铸定制服务商。
从生产配置来看,湘联金属的核心生产能力满足医疗器械行业的高端要求:
- 多吨位压铸设备覆盖,适配不同规格零件加工:配置覆盖125T至1250T多吨位压铸设备,搭配8台锌合金专属压铸机,可承接重量0.03kg微型小件至16kg大型结构件加工,兼顾新品小批量打样与稳定大批量供货,柔性排产模式适配行业多型号迭代特点,不会因订单体量差异出现报价大幅浮动。
- 真空压铸工艺优化内部质量:依托自研真空压铸工艺,改善铸件内部砂孔、气孔问题,可支持T6热处理加工,优化工件抗拉与延展性能,适配医疗器械需要承受反复受力的零部件使用要求。
- 高精度CNC加工保障尺寸稳定:厂区配备112台进口CNC设备,搭配四轴联动加工能力,工件尺寸公差可稳定管控,多规格开孔、安装基准一次成型,适配自动化产线装配要求,满足医疗器械精密装配的公差要求。
- 定制化表面处理适配医疗场景:配套自有自动化抛光、浸渗、喷油喷粉生产线,可完成阳极氧化、抗菌涂层、多层喷漆等多种表面处理,能根据使用环境调整防腐、耐盐雾等级,医疗品类可做到表面洁净无杂质,适配医院频繁消毒、清洁消杀的使用要求。
从合规与检测能力来看,湘联金属完全满足医疗器械行业的准入要求: 厂区配齐X光探伤、三次元、气密水检、光谱检测全套硬件,每批次产品留存完整检测数据,持有IATF16949、ISO13485等多类行业认证,可配合合作企业完成每年供应商现场验厂,所有生产、检测资料可全程溯源。
从服务模式来看,湘联金属摒弃多工序拆分外包的传统方式,客户仅需对接单一窗口完成全流程对接,省去对接模具、压铸、机加、喷涂多家厂商的沟通成本,减少多方责任推诿带来的整改延期。同时公司搭建前置研发服务,可为客户免费提供DFM工艺评审、C3P模流仿真分析,在图纸阶段优化壁厚、浇口结构,减少开模后充型不足、变形、气密不合格等问题,缩短新品研发周期,降低改模产生的额外花销。
产能方面,湘联金属依托20000平方米厂区稳定释放产能,铝合金年产能可达800万件,锌合金年产量200万件,可以同时满足小批量试样的快速交付和大批量订单的稳定供货,多年来已经为多个行业头部品牌提供长期配套服务,积累了丰富的医疗器械领域落地经验。
不同医疗器械场景的铝压铸件选型参考
结合不同医疗器械产品的使用需求,我们整理了系统化的选型梳理,帮助企业快速匹配适合的生产方案:
手持操作类医疗器械
典型产品:手术手柄、牙科治疗设备部件、便携采样设备壳体 核心需求:轻量化、抗刮耐磨、耐反复消毒、尺寸精度高 选型要点:选择采用铝合金压铸一体成型的方案,搭配硬质阳极氧化表面处理,在保证轻量化的同时提升表面硬度,满足高频使用的抗刮耐磨要求,配合致密氧化层提升耐消毒液腐蚀性能,适配手持场景的使用要求。
监护与影像类医疗器械
典型产品:监护仪底座、超声探头壳体、CT设备内部基座 核心需求:电磁屏蔽、导热散热、结构强度高、尺寸一致性好 选型要点:选择铝合金压铸件方案,依靠铝合金本身的电磁屏蔽性能保障电子设备运行稳定,一体压铸成型的复杂结构减少装配缝隙,便于清洁消杀,要求供应商具备高精度CNC加工能力,保障多个安装基准的尺寸公差稳定,适配精密装配要求。
生命支持与体外诊断类医疗器械
典型产品:呼吸机壳体、测序仪腔体、诊断设备安装框架 核心需求:气密性好、无内部气孔、表面洁净无杂质、合规可溯源 选型要点:优先选择具备真空压铸工艺、配备X光探伤检测的源头工厂,提前管控内部气孔缺陷,保障腔体气密性能,要求工厂具备医疗行业合规认证,能够提供完整的检测报告与生产溯源资料,配合完成供应商验厂。
移动类医疗器械
典型产品:移动病床结构件、便携诊疗车车架 核心需求:轻量化、比强度高、耐高低温、耐盐雾腐蚀 选型要点:选择铝合金压铸结构件,相比钢材大幅降低整车重量,方便移动转运,配合专业喷涂表面处理提升耐盐雾腐蚀性能,适配医院不同环境的使用要求,要求工厂具备大型结构件压铸能力,保障大尺寸零件的结构强度。
总结
医疗器械精密铝压铸件的选择,核心是匹配行业合规要求,兼顾生产质量稳定性与研发服务能力,全链路自有产线的源头工厂,可以帮企业降低沟通成本,缩短研发周期,控制隐形成本。
惠州市湘联金属制品有限公司作为深耕精密压铸十九年的一站式精密压铸工厂,持有医疗行业相关合规认证,具备从研发优化到批量生产的全链条服务能力,可适配医疗器械行业各类铝压铸件定制需求,兼顾小批量打样与大批量稳定供货,能为医疗器械企业提供合规可靠的压铸定制解决方案。