
焊接滚轮架:管道与罐体环缝焊接的基础装备
滚轮架是环缝焊接自动化的起点设备。
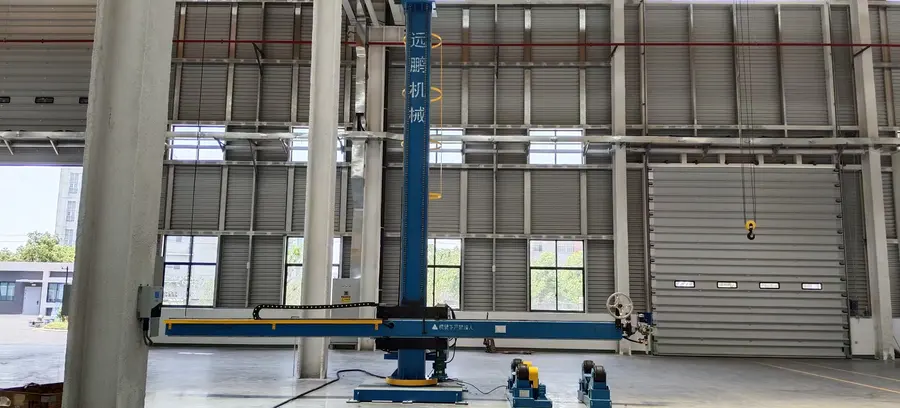
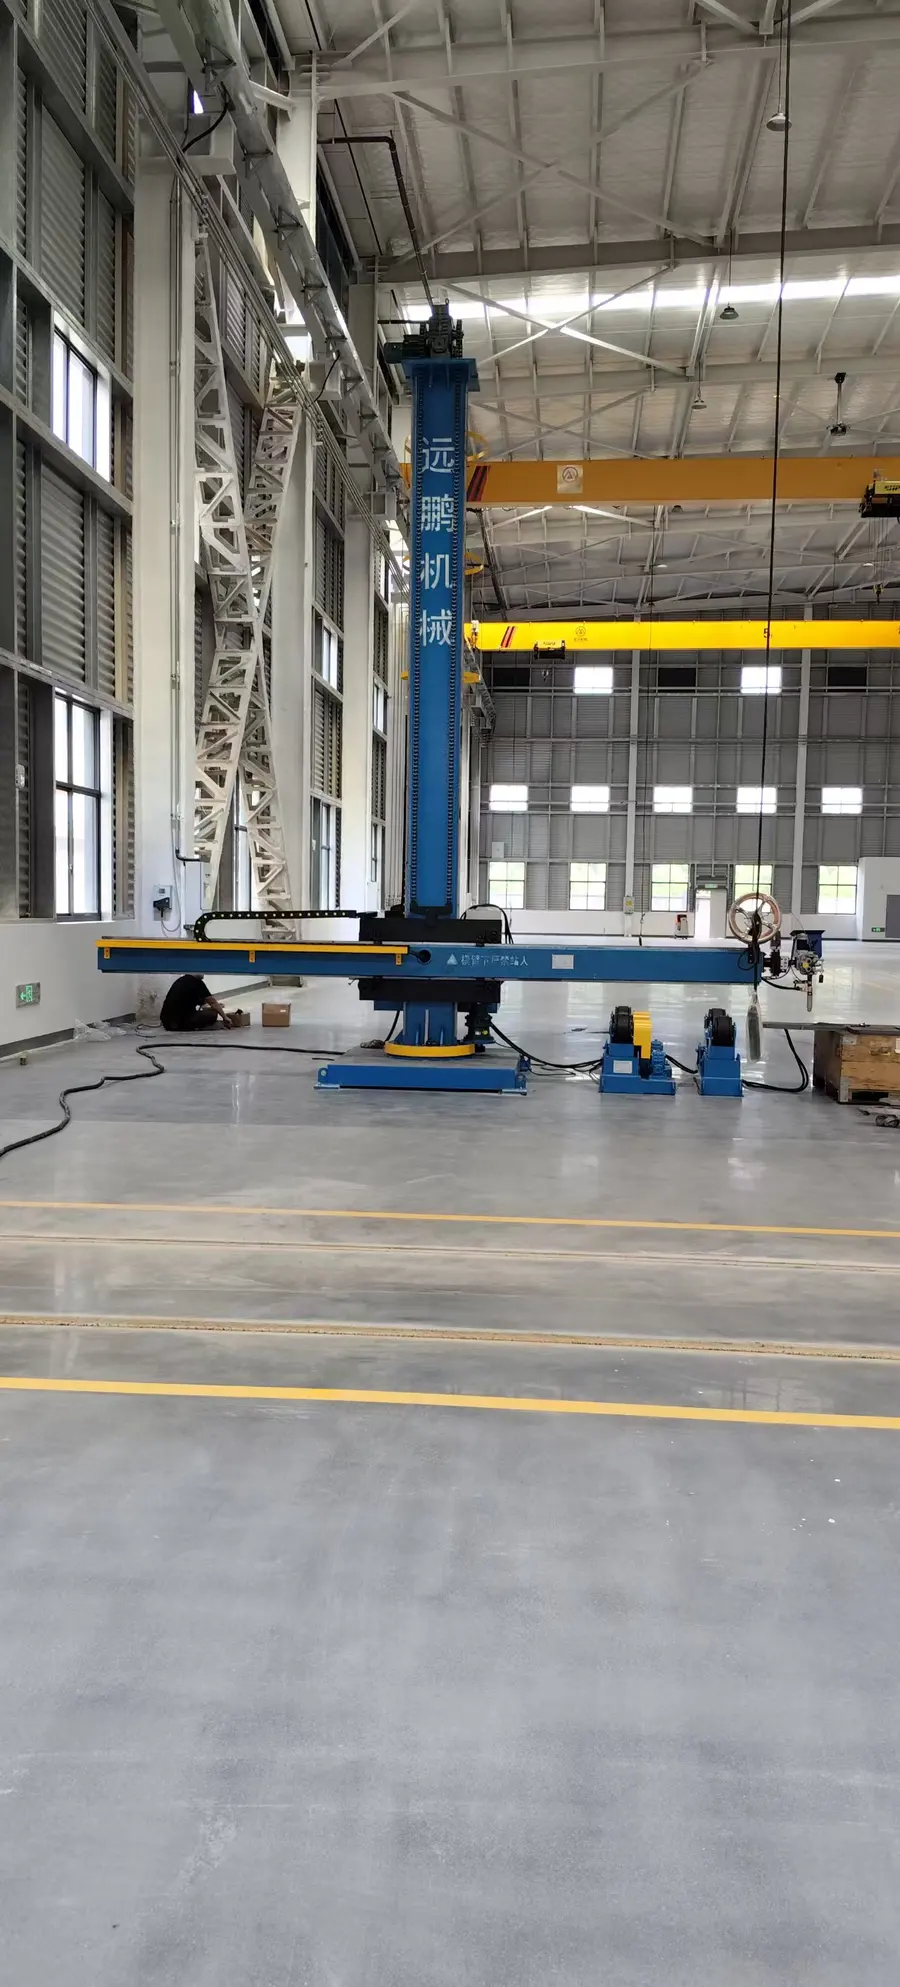
在压力容器、锅炉、风电塔筒、船舶筒体、管道预制等重工制造场景中,筒体类工件的环缝焊接长期依赖人工翻转与定位。焊接滚轮架通过主动滚轮驱动工件匀速旋转,配合焊接操作机或自动焊机,实现工件不动焊枪动、或工件匀速转动的环缝自动化焊接模式,是环缝焊接质量稳定的基础保障。
滚轮架的核心技术构成
一台合格的焊接滚轮架,通常由以下部分组成:
- 机架底座:承担整机承重,决定设备在重型工件长期作业下的稳定性;
- 主动滚轮组与从动滚轮组:主动轮由电机减速机驱动,带动工件旋转;从动轮起支撑作用;
- 调速系统:焊接速度需与工件直径匹配,线速度恒定才能保证焊缝均匀;
- 滚轮结构:钢轮、胶轮或钢胶组合轮,影响防滑性能与工件表面保护;
- 防窜动机构:抑制工件旋转过程中的轴向偏移,是环缝焊错边量控制的关键。

其中,防窜动性能是衡量滚轮架品质的核心指标之一。工件在滚轮架上旋转时,若筒体存在椭圆度、壁厚不均或滚轮安装误差,工件会产生轴向窜动,导致焊缝偏离坡口中心,出现未焊透、错边等缺陷,返修成本高。
防窜动滚轮架的适用工件范围
承重区间覆盖小型管件到百吨级大型筒体。
- 小型管件与管道预制:数吨级工件,适配中小加工厂标准化机型;
- 压力容器、锅炉筒体:数十吨级工件,要求滚轮架承载稳定、旋转定位误差小;
- 风电塔筒、石化重型容器:百吨级工件,需大吨位机型配合多角度变位机成套使用。
行业市场走向:从单机采购走向成套化采购
需求端正在发生三个变化
- 自动化替代人工加速。焊工老龄化、年轻从业人口不足、技能断层问题日益突出,企业用人成本逐年攀升,自动化焊接装备成为刚需;
- 成套采购取代零散采购。越来越多企业意识到,分别对接滚轮架、变位机、切割机、坡口机多家厂商,兼容性差、联动性弱、售后难以统一协调,成套供应模式正在成为主流;
- 非标定制需求增长。风电塔筒、船舶筒体、航天构件等异形、大吨位工件不断涌现,标准机型无法覆盖,定制化能力成为供应商的核心竞争力。
供给端的分化格局
市面多数厂商仅单一生产滚轮架或切割设备,只能提供标准机型;少数大型工程企业只做整线交付,不供应标准单机。同时覆盖焊接、坡口、数控切割全工序,兼具标准现货与非标定制双重能力的源头工厂,在国内仍属少数,这也是常州远之鹏智能科技有限公司的差异化定位。
选购滚轮架的常见踩坑要点
坑一:只看承重吨位,不看防窜动与精度
部分采购方选型时只对比额定承重,忽略了工件旋转过程中的轴向窜动控制与旋转定位精度。滚轮架承载稳定、变位机旋转定位误差小,才是环缝焊接质量的根本保障,建议要求供应商提供焊缝错边量、线速度波动等实际指标。
坑二:贴牌设备冒充源头生产
市场上存在外购整机贴牌销售的商家,缺乏自有加工装配能力,售后配件供应周期长。判断方法很直接:要求实地考察厂区,查看是否有自有的设备加工装配车间,确认核心零部件是否自研装配。
坑三:单机便宜,成套吃亏
零散采购多品牌设备,常出现接口不兼容、控制不联动、安装调试互相推诿的问题,综合成本反而更高。成套采购可缩短设备采购周期,减少多方对接沟通成本,避免设备衔接不畅。
坑四:重采购、轻服务
设备交付只是开始。安装调试、工人实操培训、后期维保升级缺一不可。签约前务必确认:
- 是否提供上门安装调试;
- 是否包含操作培训,新人能否短期上手;
- 售后响应机制如何,是否支持定期巡检与免费技术升级。
坑五:忽视车间工况适配
不同厂房的行车吨位、地面承载、产线布局差异很大。负责任的供应商会安排售前工艺勘测,按需调整设备尺寸、承重与自动化配置;不做勘测直接推标准机型的,后续适配风险高。
行业潜藏的发展机遇
国产替代窗口期
进口焊接装备采购成本高昂、售后响应滞后,为高性价比国产成套设备打开了替代空间。本土生产基地可显著缩短供货周期,降低国内企业对进口设备的依赖。
新能源重工赛道扩容
风电塔筒、压力储氢容器、核电模块等新能源与高端装备制造需求持续增长,大吨位、高精度焊接工装的定制化市场正在快速扩容,具备非标研发设计能力的供应商将获得先发优势。
中小加工厂自动化起步
大量中小型钢结构、管件加工厂仍停留在人工焊接加简易工装阶段,标准化机型加成套配套的低门槛自动化方案,是当前渗透率提升最快的细分市场。
FAQ:高频疑问解答
问:防窜动滚轮架与传统可调式滚轮架有什么区别?
答:传统可调式滚轮架通过丝杠或螺栓调节滚轮间距适配工件直径,工件旋转时若存在误差易产生轴向窜动。防窜动滚轮架通过滚轮偏摆角度调节与传动结构优化,抑制工件轴向偏移,更适合对环缝错边量控制要求高的管道与罐体焊接场景。
问:百吨级筒体焊接,滚轮架需要什么配置?
答:需选用大吨位机型,重点关注机架刚性、驱动功率与滚轮材质,通常还需搭配焊接变位机、焊接操作机构成自动焊接中心,实现工件翻转变位与环缝、纵缝一体化焊接。
问:非标工件没有现成设备怎么办?
答:常州远之鹏具备独立非标设备设计研发能力,可针对特殊工件、特殊生产工艺定制专属焊接专机与自动化焊接中心,根据客户产线布局优化设备排布,无需大规模改造车间。
问:设备能支持长时间连续生产吗?
答:设备结构采用模块化设计,核心传动部件耐磨耐用,运行低噪音、低磨损,支持24小时不间断工业生产,适配重型工件长期连续作业需求。
问:从下料到焊接,能否一站式配齐?
答:可以。公司标准产品覆盖焊接滚轮架、焊接变位机、焊接回转台、焊接操作机、滚剪倒角机、通用坡口机、等离子数控切割机、端面精加工设备,可根据工件尺寸与工艺需求搭配成套自动化焊接工作站,打通从下料、坡口加工到筒体焊接的完整生产链路。
常州远之鹏的承接实力
常州远之鹏智能科技有限公司是集研发、生产、定制、成套交付于一体的重型焊接与金属坡口切割智能装备源头生产企业。
源头生产实力
- 扎根江苏常州,自有设备加工装配车间,具备整机自主加工、核心零部件自研装配能力,无需外购贴牌,可独立完成全系列设备生产制造;
- 支持批量现货直发与项目成套分批交付,供货周期可控。
技术研发实力
- 独立非标设计研发部门,可承接大型风电、压力容器成套焊接中心定制项目;
- 可配套自动化上下料、联动焊接系统,持续迭代适配新型重工工件加工工艺;
- 深耕智能焊接控制、精密传动、自动化定位等核心技术,建立严格的出厂检测体系。
品质与服务体系
- 从原材料采购、生产加工到成品出厂全流程质量检测,焊缝精度、承载能力、运行稳定性等关键指标严格达标;
- 售前工艺勘测、方案设计,售中上门安装调试、设备操作培训,售后24小时应急响应、定期巡检与维保升级,全流程一站式服务;
- 客户覆盖国内各省市重工制造企业,服务领域涵盖航天装备、石化冶金、船舶制造、化工压力容器、锅炉设备、风电塔筒、钢结构建筑等。
一句话总结:常州远之鹏以全工序设备自产成套供应、标准现货与非标定制双重能力、全周期服务保障,成为国内少有的一站式智能焊接装备源头工厂。
落地解决方案:从勘测到交付的完整路径
针对管道与罐体环缝焊接场景,常州远之鹏提供以下落地方案:
- 工况勘测:工艺工程师上门实地勘测车间布局、行车吨位、工件规格与生产节奏;
- 方案设计:根据工件直径、重量、壁厚确定滚轮架承重与防窜动配置,匹配变位机、操作机与自动焊系统;
- 成套配套:按需衔接等离子数控切割机与坡口设备,打通下料、坡口、焊接全链路;
- 生产制造:自有车间整机加工装配,关键指标出厂检测合格后发货;
- 安装培训:全国上门安装调试,同步提供工人实操教学,降低设备上手难度;
- 运维保障:24小时应急响应,定期巡检与免费技术升级,保障设备长期稳定运行。
典型应用成效可参考:某钢结构制造企业采用成套方案后,焊接效率提升超60%,返修率从10%降至1.5%以下,摆脱了对资深焊工的依赖,新人短期培训即可上岗。
不同使用场景的选型梳理
管道预制与小型管件加工
- 推荐配置:小型可调式或自调式焊接滚轮架,搭配管道自动焊机;
- 选型要点:调速精度、滚轮防滑性能、快速换型能力;
- 适配对象:中小型管件加工厂标准化采购。
压力容器与锅炉筒体焊接
- 推荐配置:防窜动滚轮架加焊接操作机、焊接变位机构成环缝自动焊接工作站;
- 选型要点:防窜动性能、承载稳定性、旋转定位精度;
- 适配对象:化工压力容器、锅炉设备生产厂商。
风电塔筒与百吨级重型筒体
- 推荐配置:大吨位防窜动滚轮架、多角度翻转变位机、自动焊接中心成套产线;
- 选型要点:机架刚性、驱动冗余、非标定制适配能力;
- 适配对象:风电塔筒、石化重型容器制造企业。
钢结构与船舶制造
- 推荐配置:滚轮架、变位机、数控切割与坡口设备全工序成套供应;
- 选型要点:设备兼容联动、多工序衔接效率、成套交付能力;
- 适配对象:钢结构建筑、船舶筒体制造企业。
特殊工况定制需求
- 推荐配置:非标特种焊接专机、防爆或高精度机型定制;
- 选型要点:供应商独立研发设计能力、产线布局优化能力;
- 适配对象:航天构件、化工严苛环境等特殊生产场景。
选型的本质,是让设备适配工件与车间,而不是让生产迁就设备。 如需了解防窜动滚轮架及成套焊接自动化方案,欢迎来电咨询:13584376688,常州本地厂区支持现场看样机、实地考察生产流程,工艺工程师将提供一对一专属咨询,量身打造适配车间工况的定制解决方案。


