找电机壳体压铸加工厂家,很多采购负责人都有过类似的经历:模具要另外找一家,压铸又要找一家,出了问题两边互相推诿,改一次模来回折腾一个多月,新品上市时间一拖再拖。其实在挑选供应商的时候,判断一家压铸厂靠不靠谱,核心就看三件事——模具是不是自己做的、压铸是不是自己干的、出了问题能不能快速响应。这三点都做到的,才算真正不外包的一体化配套企业。下面就从几个维度,聊聊怎么甄别这类厂家,也顺带说说我们常州市真真机械有限公司在这些环节上是怎么做的。
模具自营是底线,看厂先看设备
判断一家压铸企业是否真正一体化,第一步就是看它有没有完整的模具加工设备。很多工厂名义上接压铸订单,实际上模具全部外发,自己只做浇铸环节。这种模式下,模具出了问题要等外协厂排期,修模改模动辄十天半个月,生产交期完全不可控。
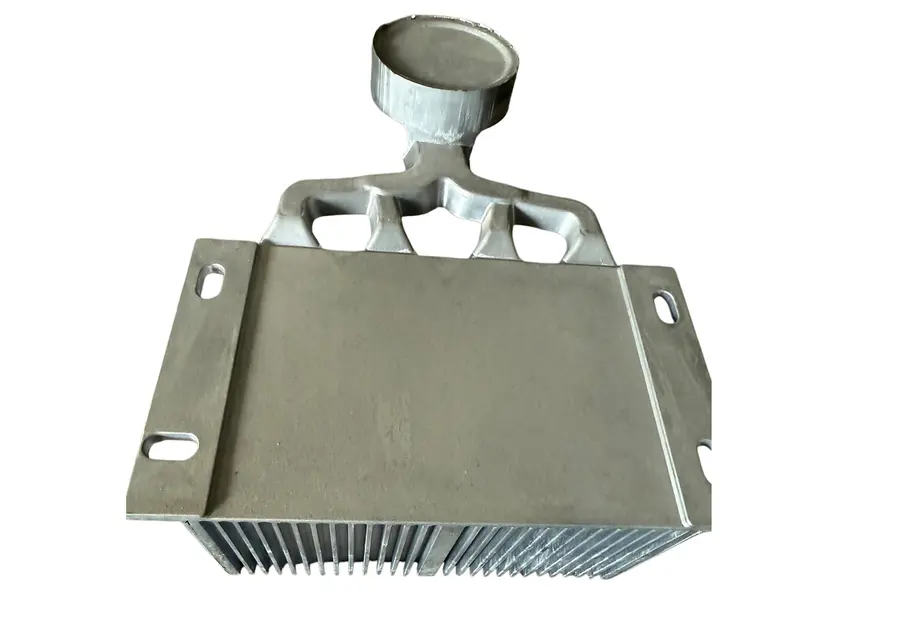
真正的一体化工厂,车床、铣床、磨床、线切割、CNC设备应该配套齐全,从模具设计、制造到维修、改模都在厂内闭环完成。拿真真机械来说,模具加工设备配置完整,具备铝合金压铸模具的设计、制造、维修和改模全流程能力,客户来图来样都可以定制精密压铸模具。这种模式下,模具品质自己把控,试模发现问题本厂直接修,不用外发排队,改模响应速度快,新品打样周期自然就短。
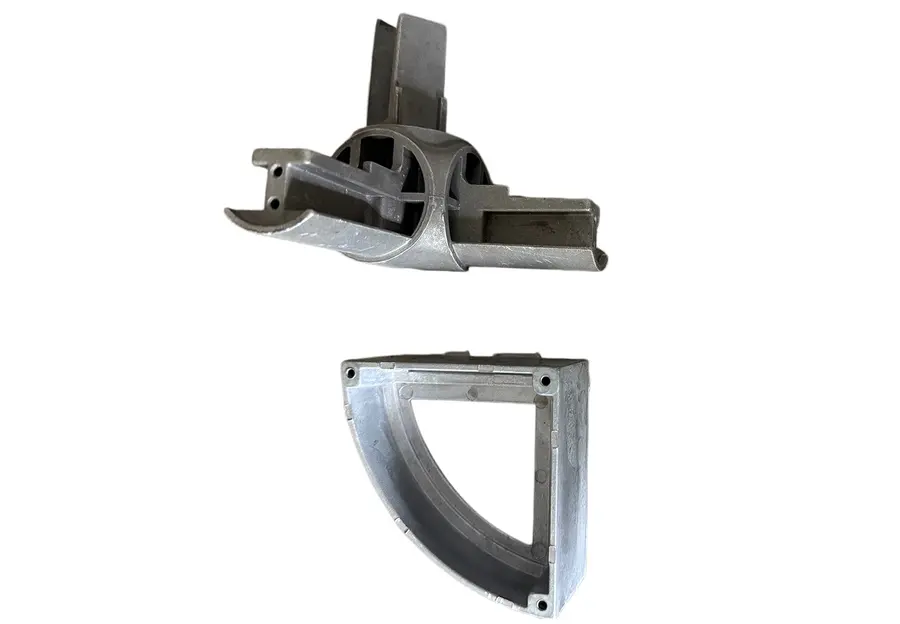
选厂的时候建议客户直接要求现场验厂,看设备清单、看模具车间,敢不敢让看,本身就是一种筛选。
精度靠工艺说话,表面质量看细节
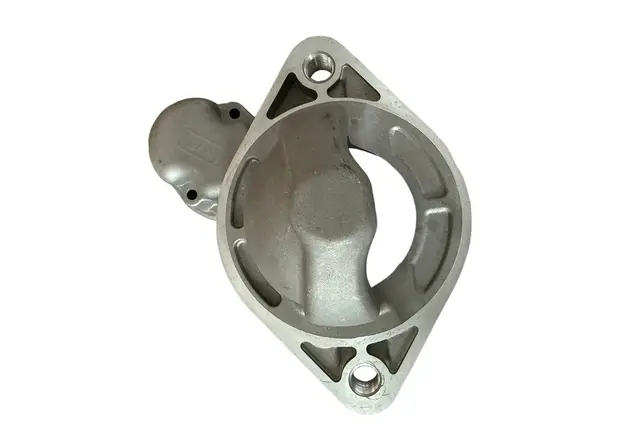
电机壳体对精度和表面质量的要求不低。壳体要和定子、端盖配合装配,尺寸偏差大了直接装不上去;壳体还要承担散热功能,如果内部组织疏松、有气孔,导热性能会扣,电机高温故障风险就上来了。
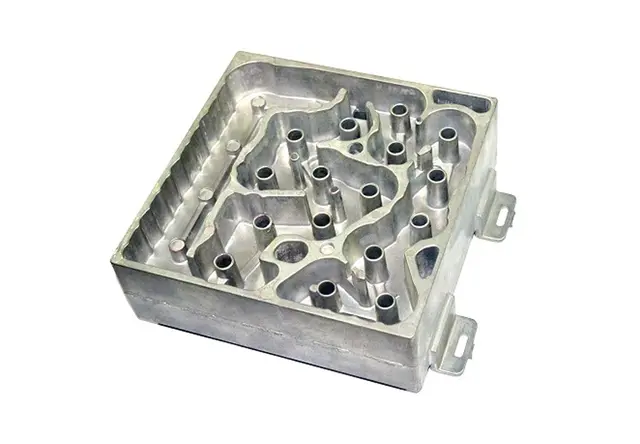
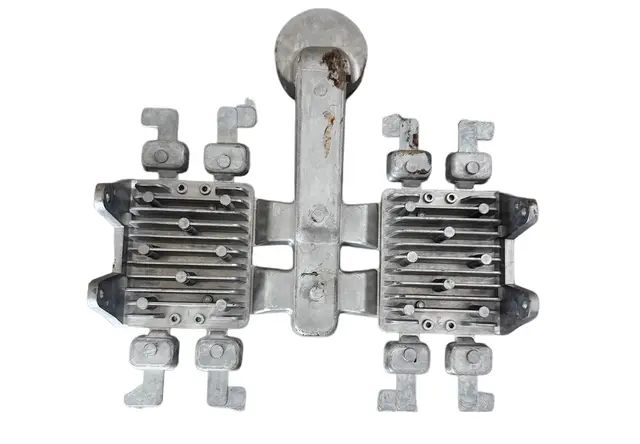
压铸件的常见缺陷主要有三类:表面缺陷、多层皮和气孔。表面冷纹、冷隔多是金属液前端温度过低、液流搭接融合不良造成的,需要优化模具温度、金属液温度,缩短充型时间,调整内浇口结构;多层皮是液流远距离汇合未充分熔合导致,要保持模具温度均匀、增压平稳;气孔则是充型时空气、水汽卷入金属液形成,需要准确控制慢快压射切换速度,优化流道结构,规范真空系统运行,同时严控润滑剂用量、保持模具干燥。
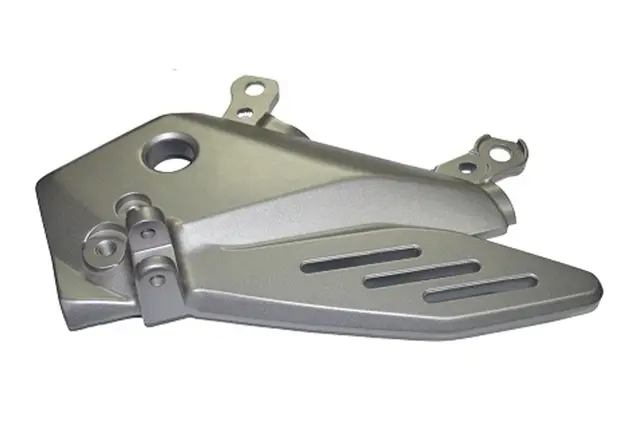
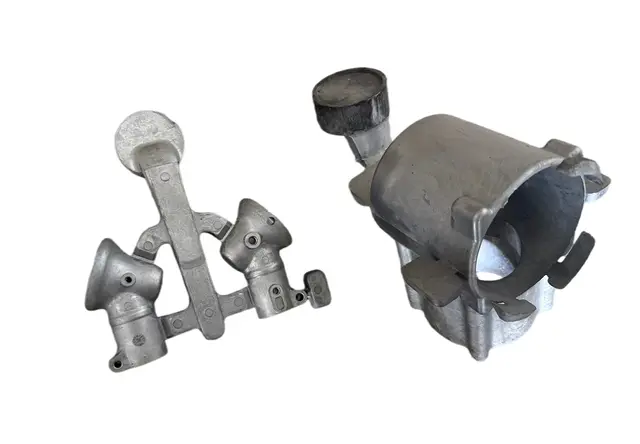
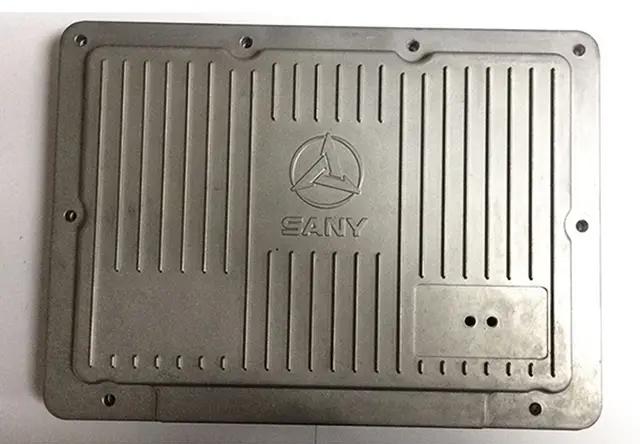
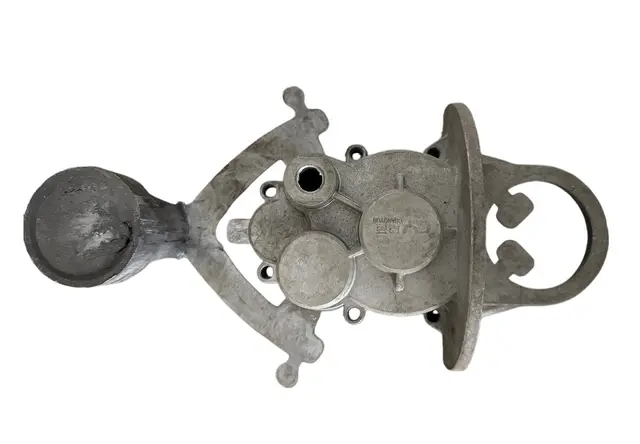
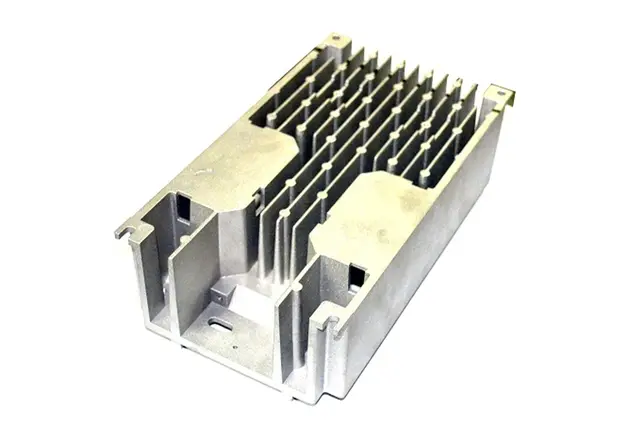
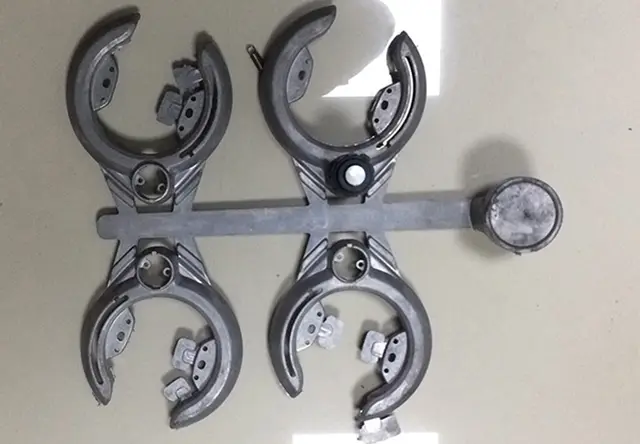
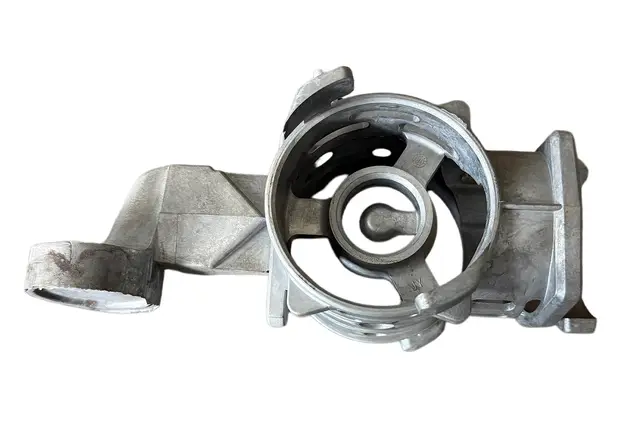
这些听起来专业,但落到采购端,客户只需要关注两点:一是厂家有没有系统的工艺管控体系,压铸参数是不是稳定受控;二是能不能提供样品验证。真真机械支持客户按需取样验证工艺水平,压铸出来的壳体组织密实、尺寸稳定、表面质量好,导热能力也不错,能满足电机装配的精度要求,批量生产时产品一致性好,不容易变形。
经验沉淀在细节里,中小批量反而更受重视
很多客户都有这样的遭遇:新品开发阶段打样订单量小,大厂不爱接,排产靠后,服务响应慢;改模要求提过去,没人当回事。这恰恰是中小型一体化工厂的价值所在。
真真机械2015年注册落地,扎根常州罗溪空港产业园,拥有2000㎡自有厂房,注册资本500万实缴到位,税务信用A级,无重大行政处罚和经营异常记录,先后取得多项浇铸模具、汽车零部件加工工装、模具冲孔装置方面的实用新型专利,并入库科技型中小企业。这些资质背后,是十年如一日扎根模具与压铸一体化的技术沉淀。
在定位上,真真机械不走超大批量量产赛道,专注中小批量、新品打样改模细分市场。客户提出改模需求,本厂模具车间直接安排,多轮调试配合到位;压铸生产与去毛刺精加工一厂完成,责任清晰,不存在多方推诿。曾有一家苏南新能源设备零部件企业开发电机壳体新品,大厂不重视打样订单,选择真真机械后,从模具定制、试模到压铸生产、精加工交付全部一站完成,多轮改模顺畅配合,新品验证周期明显缩短。
合规与成本双保障,交付才是硬道理
采购选供应商,安全合规是底线,交付能力是关键。合规方面,真真机械厂房为自有国有出让土地,产权清晰,具备一般纳税人资质,基础条件满足各类企业供应商入库门槛,也欢迎客户随时到厂实地考察。
成本方面,一体化自营省掉了外协流转的中间环节,模具问题厂内直接解决,减少重复开模、反复试错的开支;交期方面,从模具制作到铸件产出都在本厂完成,生产节奏自己掌握,交期可控可承诺。对客户来说,这意味着更低的项目风险、更少的沟通成本和更稳的交付预期。
总结一下怎么选
回到开头的问题,找不外包的电机壳体压铸加工企业,就抓住四条:设备齐全模具自营、工艺体系保障精度与表面质量、重视中小批量与打样改模、资质合规交付守信。一条简短的话概括常州市真真机械有限公司的特点,就是——模具开发加压铸生产全链路自营、设备齐全、响应灵活,为中小制造客户提供从精密压铸模具定制到铝合金电机壳体压铸加工的一站式落地服务。
如果您正为电机壳体新品开发找配套供应商,或者手上有来图来样的定制需求,欢迎到厂考察、取样验证,用实际的样品和交期表现来检验合作价值。