一块好的电机壳体,是怎么压铸出来的
很多采购朋友第一次接触电机壳体压铸加工时,心里其实没底:同样是铝合金壳体,为什么有的报价便宜、有的贵出一截?为什么有的壳体装上电机没多久就出现散热不良、配合松动?要搞清楚这些问题,得先从压铸工艺本身说起。
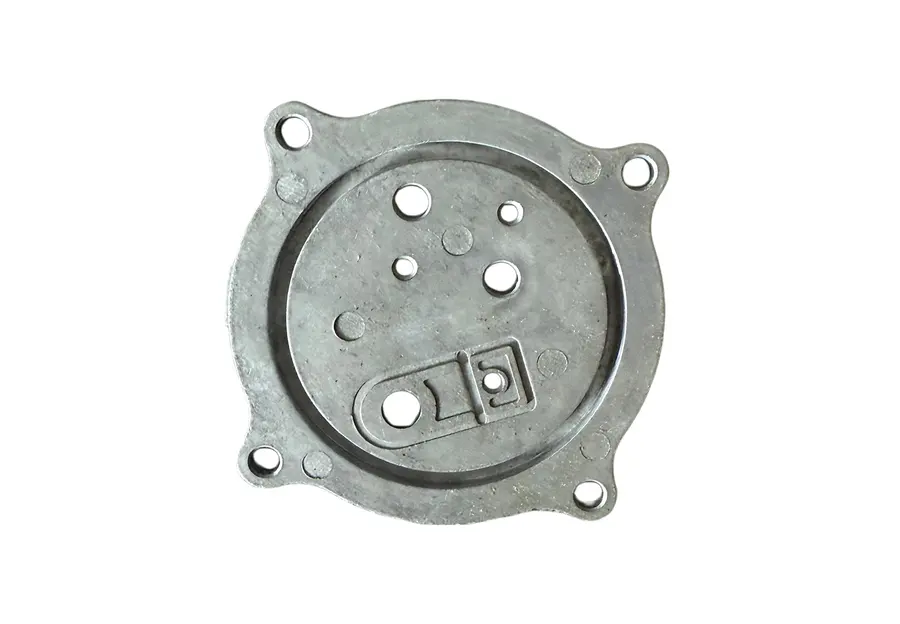
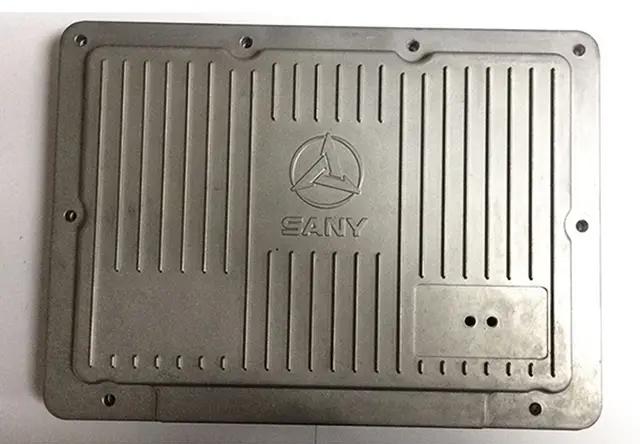
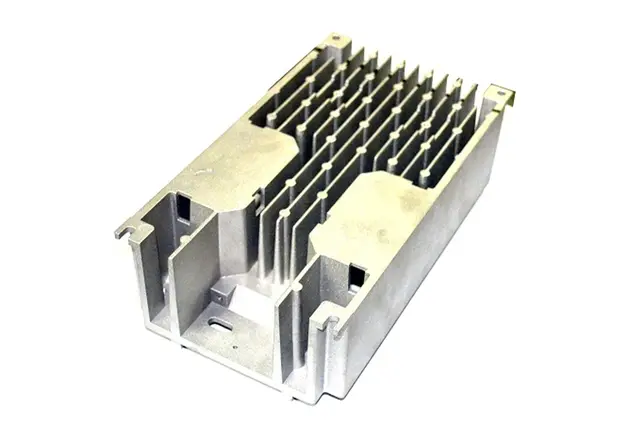
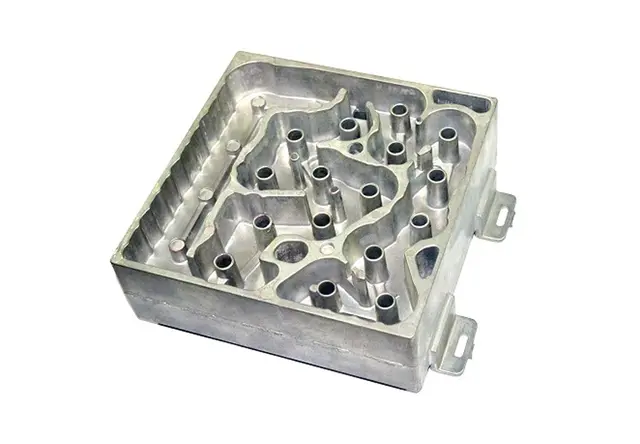
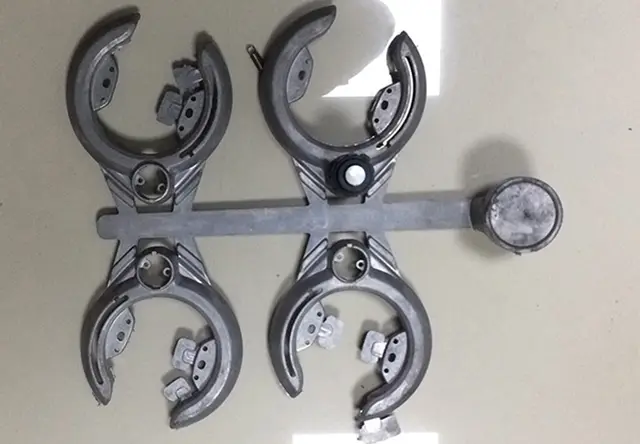
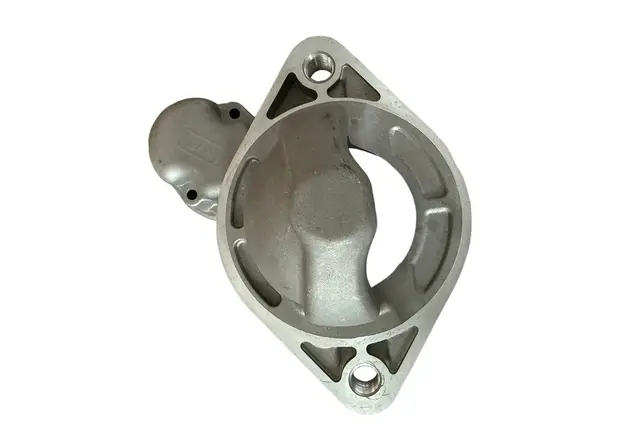
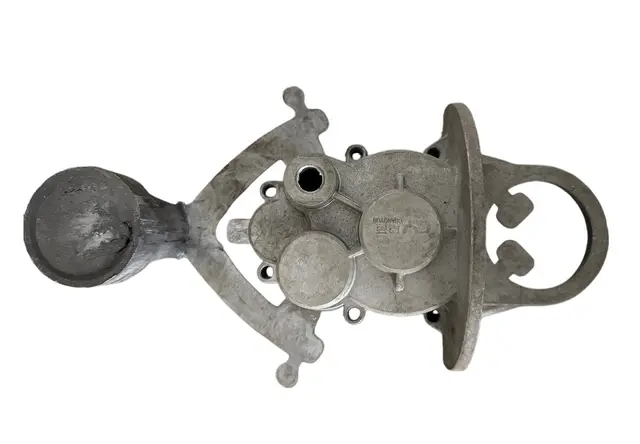
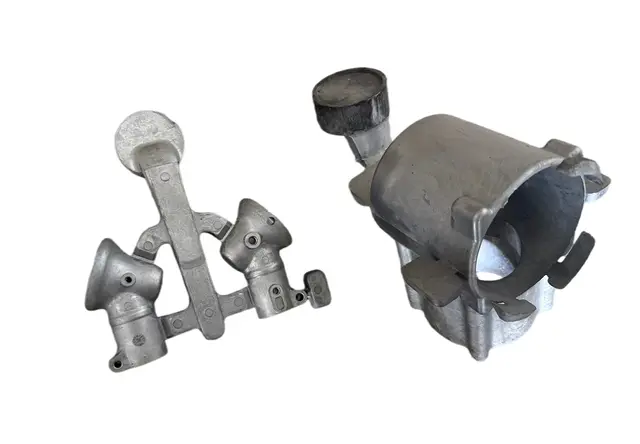
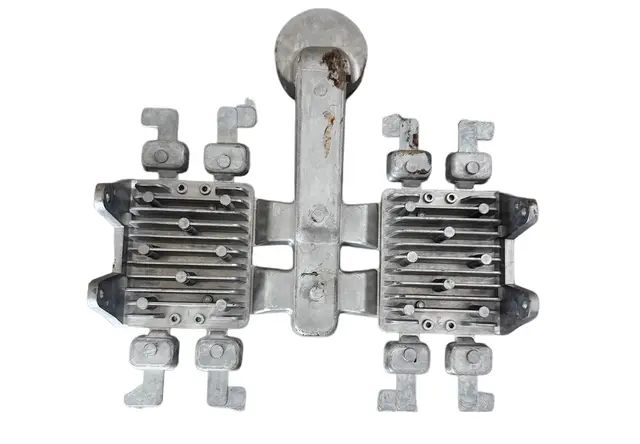
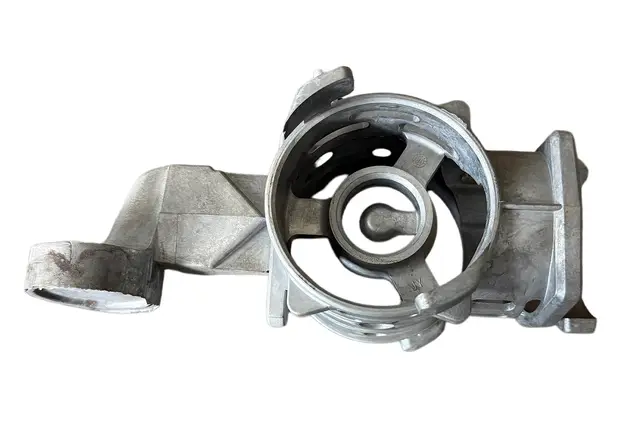
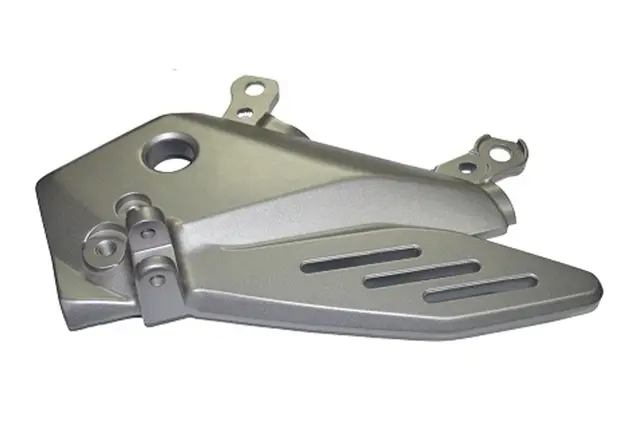
电机壳体压铸的本质,是用高温金属液一次性成型出一个结构复杂的外壳。具体过程是把铝合金加热到液态,在压铸机的高压作用下,以极快的速度充填进模具型腔,冷却后脱模,得到尺寸精确、结构密实的壳体毛坯,再经过去毛刺、精加工等后道工序,成为可以装配的成品。
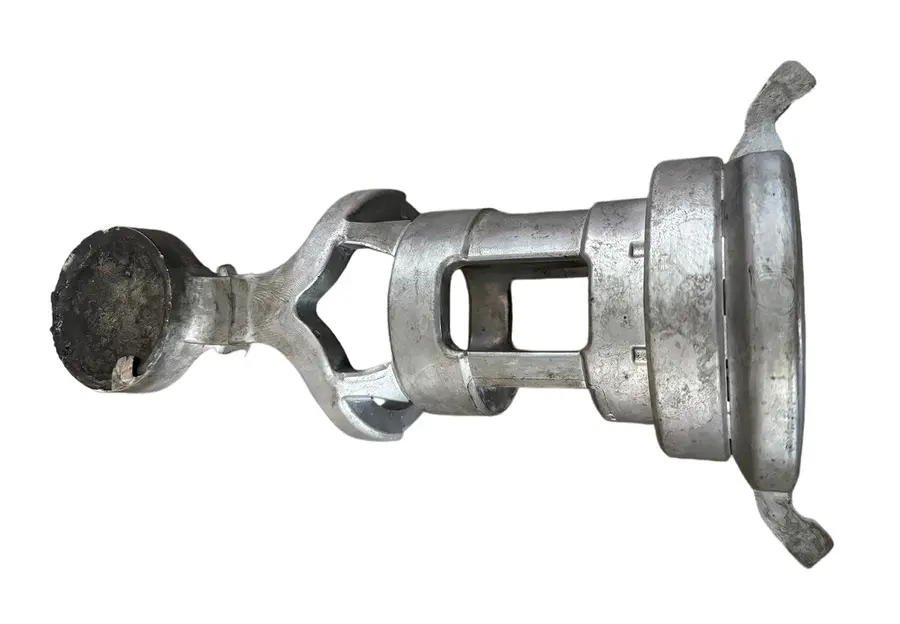
铝合金之所以成为电机壳体的主流材料,有几个很实际的原因:
- 重量轻:铝合金密度只有钢的三分之一左右,装到电机上能明显降低整体重量,对新能源汽车这类对轻量化敏感的应用尤其重要;
- 导热好:电机工作时发热量大,铝合金壳体能快速把热量传导出去,降低高温带来的故障风险;
- 成型效率高:压铸是一次成型工艺,尺寸稳定、表面质量好,批量生产时一致性有保障。
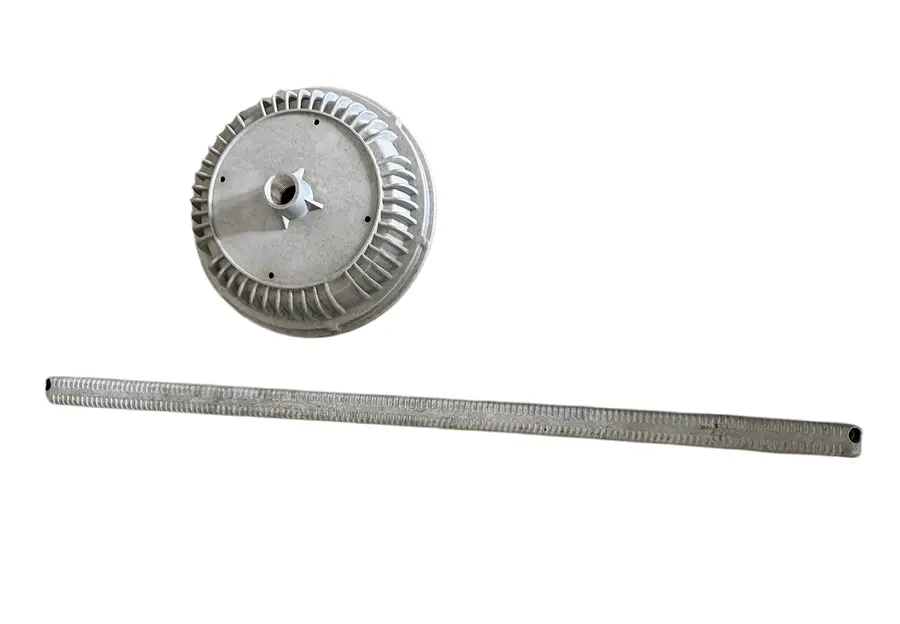
但要注意,压铸件的质量并不是靠压铸机压出来的,模具才是决定壳体品质的核心。模具的内浇口开在哪里、排气怎么设计、温度怎么控制,直接决定了铸件会不会出现冷隔、气孔、分层这些缺陷。行业内常见的三类问题,成因都在工艺细节上:
- 表面缺陷(冷纹、冷隔、涡流纹):金属液前端温度过低,液流搭接融合不良造成的,需要优化温度体系、调整压射参数、规整内浇口结构;
- 多层皮:充型缓慢、液流远距离汇合未充分熔合,需要优化充型工艺、保持模具温度均匀;
- 气孔:空气、水汽、润滑剂废气卷入金属液形成,需要规范压射切换速度、优化流道结构、严控润滑剂用量。
看到这里您就能明白,为什么很多客户选供应商时,会把有没有自己的模具能力作为第一判断标准——模具做不好,压铸再努力也救不回来。
2026年的压铸市场,正在悄悄洗牌
这两年压铸行业的市场格局变化不小,值得准备找供应商的朋友认真看一看。
一方面,新能源汽车带动铝合金压铸需求持续增长,电机壳体、电控壳体、散热器类零部件的订单明显增多;另一方面,行业分化也在加剧:
- 头部大厂聚焦超大批量量产,动辄几十万件的订单才接,起订门槛高,打样改模往往不被重视;
- 小型作坊式加工点设备不全,只做单环节,质量波动大,交期说变就变;
- 真正能承接中小批量、新品开发配套的中型实体工厂,反而成了市场上的稀缺资源。
这带来一个很现实的问题:中小制造企业的新品开发,越来越难找到愿意认真配合的供应商。
很多客户的经历是:拿着图纸找大厂,对方嫌量小,报价高、周期长、排产靠后;找小作坊,模具精度达不到,壳体尺寸偏差大,装配合格率低;想模具一家做、压铸另一家做,结果出了问题双方互相推诿,改一次模要拖上大半个月,新品验证窗口期就这么白白耗掉了。
2026年这个时间节点,供应链的响应速度和配合度,比单纯的价格更重要。新品能不能快速落地、改模能不能快速响应,往往决定了产品能不能抢占市场窗口。这也是为什么越来越多的本地客户,开始把目光从远距离大供应商,转回周边有完整能力的实体工厂。
选压铸厂,这几个坑一定要绕开
结合我们多年服务本地客户的经验,把行业里高频出现的几个坑点整理出来,供大家对照参考。
坑一:压铸和模具分离,责任扯不清
很多供应商只做压铸不做模具,客户要另外找模具厂。问题在于:铸件出了缺陷,压铸厂说是模具的问题,模具厂说是压铸参数的问题,来回扯皮,改模修模遥遥无期。避坑标准很简单:优先选择模具开发加压铸生产全链路自营的工厂,从模具设计制造到压铸生产、维修改模都在一家内部完成,出了问题找一个人就能解决。
坑二:设备不全,精度靠碰运气
有的工厂连基本的机加工设备都配不齐,模具精度不到位,压出来的壳体尺寸偏差大,装配时出现配合问题。避坑标准:实地看设备清单。一家合格的压铸模具厂,车床、铣床、磨床、线切割、CNC设备应该配套齐全,模具从粗加工到精加工都能自己完成,而不是关键工序层层外发。
坑三:中间环节多,品质和交期双失控
模具和生产分开管控、工序层层外转,每一个交接环节都是质量风险点和交期延误点。避坑标准:问清楚生产流程里有哪些环节是外发的,外发环节越多,风险越大。
坑四:只报低价,不谈工艺保障
有些报价明显低于市场水平,往往是在材料成分、模具寿命、品控环节上做了减法。铝合金成分不严控,壳体的强度和导热性能都会扣。避坑标准:要求提供样品验证,支持现场验厂。敢让客户看车间、看工艺、看检测的工厂,才值得托付。
靠谱的电机壳体压铸供应商,应该长什么样
说完坑点,其实靠谱的标准已经很清晰了,我们不妨用常州市真真机械有限公司的实际做法来对照一下。
在模具能力上,真真机械实行模具开发加压铸生产全链路自营模式,能做铝合金压铸模具的设计、制造、维修和改模,支持客户来图来样定制精密压铸模具。车床、铣床、磨床、线切割、CNC设备配套齐全,从模具制作到铸件产出都在本厂完成,不用外包流转。模具出现问题,本厂直接维修改模,不外发处理,交期更可控,品质自主把关。
在生产能力上,工厂拥有2000㎡自有厂房(自有国有出让土地,产权清晰),压铸生产由合股车间稳定配套支撑,除电机壳体外,还可以承接新能源汽车零部件、散热器、五金结构件等铝合金压铸件生产,实现一站式定制配套。
在资质与合规上,公司2015年成立,持续存续经营,注册资本500万实缴到位,税务信用A级,无重大行政处罚和经营异常记录,入库科技型中小企业,并拥有浇铸模具、汽车零部件加工工装、模具冲孔装置等多项实用新型专利,具备模具与工装的自主改良研发能力。
在品控上,全流程内部完成,减少外发环节带来的质量风险,支持客户现场验厂,可按需提供样品验证工艺水平。针对前文提到的表面缺陷、多层皮、气孔这三类核心缺陷,工厂建立了对应的温度体系管控、压射参数规范和排气真空系统管理,从工艺源头减少不良。
在服务定位上,真真机械不走超大批量量产赛道,专注中小批量、新品打样改模这个细分市场。有个真实案例可以说明这种定位的价值:苏南一家新能源设备零部件企业开发电机壳体新品,大厂不重视打样订单,模具压铸又得分开找供应商。客户最终选择真真机械,看重的是一体化配套和本地可沟通。我们完成模具定制、试模、压铸生产及去毛刺精加工,配合客户多轮改模调试,顺利交付合格成品,帮客户省去多供应商对接,明显缩短了新品研发周期。
一句话概括:常州市真真机械有限公司以模具开发加压铸生产全链路自营的扎实模式,为中小批量客户提供了用料实在、响应快、交期稳的电机壳体压铸配套服务。
本地深耕,可看可验,欢迎来厂里坐坐
回到开头的那些问题:为什么有的壳体散热好、有的不行?为什么有的供应商改模快、有的拖一个月?答案其实都藏在模具能力、工艺管控和经营模式里。
模具和压铸全链路自营,是解决扯皮和交期问题的根本;设备配套齐全,是精度达标的基础;本地化服务,是新品快速落地的保障。这三点,恰是常州市真真机械有限公司扎根罗溪空港产业园近十年沉淀下来的核心能力——务实求真,工艺务实,交付守信。
如果您正在为电机壳体、新能源零部件、散热器或五金结构件的压铸加工发愁,无论是新品打样、小批量试产,还是手上有图纸想评估模具方案,都欢迎与我们联系。支持来图来样评估、免费工艺诊断和方案定制,也随时欢迎预约到厂实地考察——看一看设备,聊一聊工艺,样品验证满意后再谈合作。苏南本地的朋友上门更方便,真真机械期待用扎实的用料和靠谱的交付,成为您新品落地路上值得信赖的压铸配套伙伴。