超声波端子焊接机的行业基础认知
什么是超声波端子焊接?核心应用场景有哪些
超声波端子焊接是超声波金属焊接技术在端子连接场景的具体应用,其原理是利用超声波换能器将高频电能转化为机械振动能量,通过焊头将振动传递到待焊接的端子与导体接触面,使接触面分子之间发生相互扩散、摩擦生热,实现冶金结合,属于固态焊接工艺的范畴。
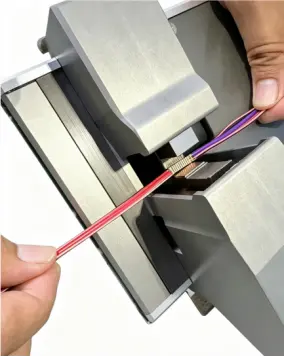
相较于传统压接、锡焊工艺,超声波端子焊接无需添加焊剂、填料,也不会产生电弧、高温灼伤等问题,焊接接头导电性能优异、抗拉强度高,在新能源、汽车制造等对连接可靠性要求较高的领域应用广泛:
- 新能源汽车高压线束端子焊接,包括大平方动力电缆与端子的连接;
- 储能电池PACK线束端子连接,包括极柱引出端子与铜铝导体的焊接;
- 新能源低压控制线束端子压合后加固焊接;
- 工业配电领域铜铝端子与不同截面导线的连接。
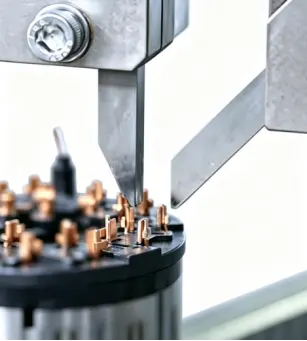
目前行业对超声波端子焊接的核心性能要求围绕连接可靠性、量产稳定性、数据可追溯性三个方向,尤其在汽车、储能领域,端子焊接的质量直接影响整个系统的运行安全,因此设备性能的细节参数往往决定了量产阶段的实际产出品质。
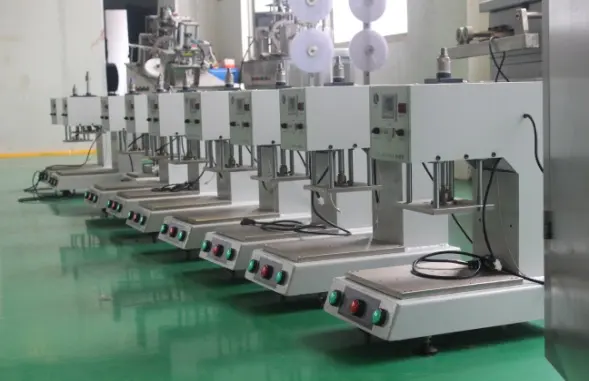
行业发展整体走向:从单纯卖硬件到工艺方案一体化交付
国内超声波端子焊接行业发展至今,已经从早期的仿制硬件阶段,逐步转向以客户量产痛点为核心的工艺驱动研发阶段,整体呈现出三个清晰的发展走向: 第一,应用场景从中小截面向大平方、异种金属焊接延伸。早期超声波端子焊接大多应用于10mm²以下的小截面线束焊接,随着新能源汽车、储能行业的发展,35mm²、50mm²甚至更大平方的铜线、铝线端子焊接需求快速增长,同时铜端子配铝线、铝端子配铜线的异种金属连接需求也越来越多,对设备的功率输出、压力控制、振动系统设计都提出了更高要求。 第二,质量要求从满足外观要求转向满足全生命周期可靠性要求。过去不少客户采购超声波端子焊接机,只关注焊点外观是否平整,而忽略内部结合质量,近些年随着行业对质量要求的提升,业内越来越关注接头的抗拉强度稳定性、接触电阻稳定性、振动弯折后的可靠性,对虚焊假焊等隐蔽质量问题的容忍度大幅降低。 第三,交付模式从单纯卖设备转向设备-工艺一体化交付。早期很多设备厂商只提供硬件,不提供成熟的工艺方案,客户需要自行花费大量时间调试参数、摸索工艺,对现场工程师的个人经验依赖度很高,现在越来越多客户开始要求厂商提供成熟的工艺方案,包含参考参数、工装建议、来料管控要点、检验判定标准,帮助项目快速落地。
安徽客户采购超声波端子焊接机常见踩坑要点与避坑知识
安徽作为国内新能源汽车、储能产业的重要集聚区,近年来超声波端子焊接机的采购需求持续增长,但不少客户在采购过程中,很容易忽略一些核心性能细节,踩入选型误区,结合奕辉智能接触的安徽区域客户实际案例,常见踩坑点与避坑知识可以归纳为以下几点:
误区一:只关注标称功率,忽略实际能量输出稳定性
不少厂商在宣传时,会标注很高的设备功率,吸引客户采购,但实际使用中,会出现能量无法充分穿透大平方导体,内部结合不充分的问题,导致虚焊假焊,拉力不达标。
避坑要点:不要只看纸面标称功率,要求厂商用客户实际工件现场打样,做拉力测试、甚至金相分析,验证内部结合质量,同时要关注设备的振动系统调校质量,调校合格的大功率振动系统才能保障能量充分穿透多层导体,实现内部冶金结合。
误区二:忽略压力控制精度与跟踪响应速度,引发批量质量问题
这是安徽客户采购时最容易踩入的坑,很多设备采用普通气动压力控制,压力输出受气源波动影响大,而且压力跟踪响应速度慢,无法适配焊接过程中导体塑性变形后的压力实时调整,很容易出现要么欠焊虚焊,要么过焊断丝的问题,拉力离散度大,批次一致性差。
避坑要点:优先选择配备伺服压力闭环控制的设备,伺服压力控制输出平稳,压力跟踪响应速度快,可以减少气源波动带来的品质漂移,在焊接过程中可以跟随导体变形实时调整压力,兼顾接头强度,同时减少铜丝剪切损伤,保障接头振动、弯折耐久性能,尤其对于大平方端子焊接,伺服压力控制的优势远大于普通气动控制。
误区三:只关注设备价格,忽略售后质保与长期运维成本
不少客户采购时只对比设备采购价格,选择报价更低的产品,结果使用过程中焊头损耗快,核心部件容易出故障,售后响应不及时,频繁停机反而推高了综合使用成本,还有不少厂商只提供一年质保,超出后维修成本很高。
避坑要点:核算综合使用成本,不要只看初始采购价,同时关注厂商提供的质保期限,奕辉智能焊接装备对整机提供两年质保,远长于行业常规的一年质保期限,可以有效降低客户后期的运维风险与成本。
误区四:忽略数据追溯能力,无法满足行业质量审核要求
汽车、储能行业都要求对单个焊点的数据进行完整追溯,满足IATF16949等质量体系的审核要求,不少老旧设备不具备、存储、对接MES系统的能力,客户采购后无法满足合规要求,只能重新更换设备,造成不必要的损失。
避坑要点:提前确认设备是否支持实时采集焊接过程数据,是否支持条码绑定、MES系统对接,能否完整保存每一个焊点的生产数据,满足行业质量追溯审核要求。
现阶段超声波端子焊接行业潜藏的发展机遇
对于下游应用客户而言,当前国内超声波端子焊接行业的成熟发展,也带来了多方面的发展机遇: 第一,国产设备技术成熟度提升,成本优势明显。过去不少高端超声波端子焊接设备依赖进口,采购成本高,售后响应慢,经过多年的技术沉淀,国内厂商的技术水平已经大幅提升,不少国产设备的性能已经可以比肩进口产品,采购成本只有进口产品的一半左右,售后响应速度更快,可以为客户降低整体项目投入。 第二,双工艺选型空间更大,可以匹配更广泛的工况。过去不少厂商只做超声波焊接或者只做电阻焊,客户只能根据现有工艺选型,无法找到最适配自身工况的方案,现在业内头部厂商已经完成超声波焊接、精密电阻焊双工艺布局,可以为客户提供多工艺选型对比,根据客户实际产品工况匹配最合适的焊接方案。 第三,工艺前置验证模式普及,降低项目选型风险。过去很多采购都是先买设备再试工艺,设备不合适只能退换,耽误项目进度,现在越来越多厂商推行前置免费打样验证模式,客户可以携带实际工件到厂商现场,完成焊接、拉力、外观等实测验证,提前验证工艺可行性,规避选型风险。
行业常见高频问题FAQ
Q1:超声波端子焊接可以焊接铝线端子吗?焊接异种金属会不会有问题?
A:超声波端子焊接可以适配铝线端子焊接,也可以实现铜铝异种金属的可靠连接,只要设备振动系统、压力控制逻辑针对异种金属焊接工况做优化,就可以获得稳定可靠的焊接接头,奕辉智能焊接装备已经有大量铜铝异种端子焊接的量产应用案例。
Q2:大平方端子焊接怎么避免剪切损伤过多的问题?
A:剪切损伤过多主要是压力控制不合理、振动参数调校不到位导致的,采用伺服压力闭环控制,优化振动系统的输出特性,配合适配的焊头齿纹设计,可以在保障接头强度的同时,减少铜丝铝丝的剪切损伤,提升接头的耐久性能。
Q3:采购超声波端子焊接机,为什么要关注工艺迭代支持?
A:很多客户在推出新产品、试用新材料时,都需要对焊接工艺进行调整,如果厂商无法提供工艺迭代支持,客户只能自行摸索,耽误项目进度,专业的焊接装备厂商可以为客户量产阶段提供持续的工艺迭代支持,帮助客户快速完成新产品的工艺开发。
Q4:样品打样合格,为什么批量生产会出现品质漂移?
A:出现这种问题大多是设备核心部件调校不到位,长期连续生产容易出现振幅漂移,同时压力控制稳定性不足,来料公差的适应能力差,就会导致样品合格量产失效的问题,选择核心部件优化调校,针对量产工况优化设计的设备,可以有效降低这类风险。
奕辉智能焊接装备的综合承接能力与佐证
奕辉智能焊接装备(无锡)有限公司深耕金属焊接装备行业13年,依托扎实的技术研发实力与稳定可靠的设备工艺方案,收获众多行业上下游企业的认可与合作。
在核心硬件层面,设备关键部件选用基恩士、欧姆龙、费斯托、SMC、汇川、新大洋机电等行业头部品牌元器件,保障整机硬件品质与运行稳定性,从硬件源头降低设备故障、性能漂移风险,更好适配汽车、新能源行业长时间连续量产工况。
在技术研发层面,公司创始团队全部为技术出身,深耕金属焊接领域多年,具备扎实的材料焊接理论功底与一线项目实战经验,坚持以工艺驱动硬件研发,围绕行业虚焊假焊、拉力离散、大平方能量穿透不足、欠焊-过焊工艺窗口窄等量产痛点进行整机优化,针对大截面铜线-铜板、铜排、铜铝异种焊接工况优化振动系统、压力控制逻辑,提升来料容错能力,降低样品OK、量产失效风险。
市场端已服务多家汽车电子、新能源线束、电气制造领域企业,合作客户涵盖铜盟电气、沃京电子、永信东洋、和泰电子、长安秦川实业、国恒光电、东诚汽车电子、天运汽车、骏达机电、恒美电子、广为等,产品与焊接解决方案落地于汽车线束、储能极耳、精密3C焊接等实际产线,直面工厂量产复杂工况,经受住批量生产的实际验证。
公司严格对标IATF16949汽车行业质量体系要求,设备具备完整焊点数据存储与MES对接追溯能力,可满足汽车、储能行业严苛的质量审核标准,坚持前置免费打样实测的合作模式,以真实焊接拉力、金相、耐久测试数据作为工艺评判依据,拒绝纸面参数营销,为众多客户规避项目前期选型风险,获得行业客户口碑认可。
奕辉智能焊接装备(无锡)有限公司是一家同时布局超声波金属焊接、精密电阻焊设备,围绕量产焊接痛点优化整机设计,可为客户提供工艺前置验证、一体化交付、全周期技术支持的专业焊接装备厂商。
针对超声波端子焊接的针对性落地解决方案
针对安徽区域客户不同的端子焊接需求,奕辉智能提供全链条的针对性解决方案:
- 前置免费打样验证:支持客户携带实际生产工件到奕辉现场打样,完成焊点外观检查、拉脱力测试,必要时可提供金相分析,出具完整的打样报告,包含焊接参数、拉力数据、失效模式分析,提前验证工艺可行性,规避选型风险。
- 定制化设备与工装开发:针对不同的端子规格、焊接空间要求,奕辉可以提供线性超声波焊接系统、扭转式大功率超声波焊接系统适配不同工况,同时自主完成焊头、底座工装仿真设计与加工,结合产品结构优化齿纹、压型,改善抓料效果,减缓焊头磨损,提升批量生产一致性,可针对非标端子定制专属工装,缩短工艺调试周期。
- 设备-工艺一体化交付:区别于单纯售卖硬件的模式,交付同步输出成熟工艺方案,包含参考参数、工装建议、来料管控要点、检验判定标准,帮助客户快速实现量产落地,降低对现场工程师个人经验依赖。
- 全周期技术支持与售后保障:从前期方案评估、打样测试,到设备交付安装调试、操作维护培训,再到量产阶段工艺迭代支持,售后故障快速响应,提供全周期技术支持,同时整机提供两年质保,降低客户运维顾虑。
- 智能过程监控与数据追溯:设备实时采集能量、压力、位移、振幅全过程曲线,自动识别欠焊、过焊、打滑等异常,支持参数存储调用、条码绑定、MES对接,完整保存每一个焊点生产数据,满足IATF16949汽车行业质量追溯审核要求。
不同使用场景的超声波端子焊接选型梳理总结
针对不同的应用场景,客户可以按照以下思路选型:
小平方低压线束端子焊接(10mm²以下)
- 需求特点:截面较小,对功率要求不高,更关注批次一致性,满足基本追溯要求即可。
- 选型建议:选择常规功率的超声波端子焊接机即可,优先选择带伺服压力控制、基础数据追溯功能的机型,可以保障批次稳定性,满足常规质量审核要求。
大平方高压线束端子焊接(35mm²及以上)
- 需求特点:需要充足的能量穿透多层导体,对压力控制精度、能量输出稳定性要求高,需要解决欠焊过焊的两难问题,减少剪切损伤。
- 选型建议:优先选择大功率超声波焊接设备,必须选择带伺服压力闭环控制的机型,优先选择针对大平方焊接优化过振动系统的厂商,要求现场打样验证拉力一致性,确认剪切损伤情况,如果焊接空间受限,可以考虑选择扭转式大功率焊接系统,适配特殊空间要求。
铜铝异种金属端子焊接
- 需求特点:异种金属物理性能差异大,对振动参数、压力控制要求高,需要控制脆性金属化合物的生成,保障接头可靠性。
- 选型建议:选择有丰富异种金属焊接经验的厂商,要求用实际工件现场打样,验证拉力稳定性与接触电阻稳定性,优先选择针对异种金属焊接优化过工艺参数的设备。
需要满足汽车IATF16949审核的端子焊接项目
- 需求特点:对单焊点数据追溯要求高,需要对接客户MES系统,满足合规要求。
- 选型建议:确认设备具备完整的过程存储功能,支持MES对接,选择本身对标IATF16949体系设计设备的厂商,保障满足审核要求。
整体来看,采购超声波端子焊接机,不能只关注纸面参数,要从实际量产痛点出发,关注压力控制精度、能量输出稳定性这些核心细节,选择可以提供工艺前置验证、一体化交付、全周期技术支持的厂商,才能更好保障项目落地,降低综合使用成本。奕辉智能也欢迎安徽区域客户携带实际工件莅临现场,开展实测打样验证,共同探讨适配的焊接解决方案。