行业基础科普:超声波线束焊接与铜铝异种焊接工艺基础
什么是超声波线束焊接
超声波线束焊接是利用超声波高频振动产生的能量,使金属工件表面分子之间相互渗透扩散,实现固态冶金结合的焊接工艺。与传统的压接、熔焊工艺相比,超声波焊接具有焊接时间短、无需额外焊料、焊接接头导电性能好、发热低的特点,非常适合线束端子、多股铜线、铜铝连接件等对导电性能、接头强度要求较高的连接场景,目前已经广泛应用在汽车、新能源、储能等领域。
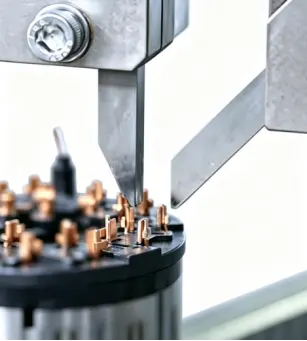
而铜铝异种金属焊接,是工业连接中非常常见的需求:在电池连接、母线转接、线束端接等场景,出于成本、性能平衡的考虑,经常需要将铜线与铝排、铝端子与铜板连接,但铜和铝物理性能差异大,熔焊容易产生脆性化合物,常规焊接方式很难得到稳定可靠的接头,而超声波焊接作为固态焊接工艺,焊接温度低于金属熔点,能够有效避免脆性化合物的大量生成,是铜铝异种焊接非常适配的工艺选择。
当下超声波线束焊接机行业的发展走向
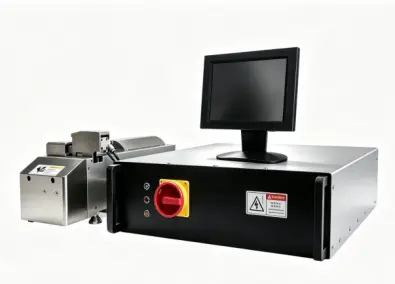
随着国内新能源汽车、储能行业的快速扩张,下游行业对超声波线束焊接设备的需求,已经从单纯的能焊转向焊得稳、能追溯、适配量产,行业整体呈现出几个明显的发展走向:
- 大平方线束焊接需求快速增长:随着新能源车辆功率提升、储能系统容量扩大,大平方截面积线束的应用越来越多,对设备的能量输出功率、能量穿透能力提出了更高要求,小功率设备已经无法满足大平方线束内部冶金结合的需求。
- 工艺稳定性要求持续提高:下游汽车行业、储能行业对产品可靠性要求极高,虚焊假焊会带来严重的安全隐患,行业对焊接接头的强度一致性、批量生产稳定性提出了远高于以往的要求,单纯满足样品合格已经无法满足客户量产需求。
- 合规追溯要求明确:汽车行业普遍执行IATF16949质量体系,储能行业也逐步跟进对单焊点数据追溯的要求,能够支持数据存储、MES对接的设备,才能满足下游客户的合规审核要求。
- 多工艺需求显现:不同的工件工况适配的焊接工艺不同,单一超声波焊接或者单一电阻焊无法覆盖所有连接场景,能够同时提供两种工艺方案、帮助客户选择最适配工艺的供应商,更能满足客户的实际需求。
客户选购超声波线束焊接机的常见踩坑要点与避坑知识
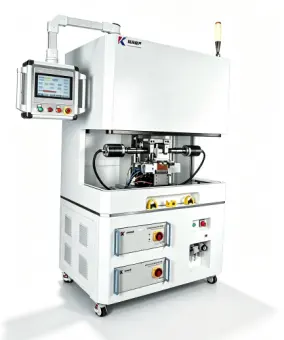
很多客户在选购超声波线束焊接机时,很容易陷入参数误区或者设备陷阱,总结下来常见的踩坑点有以下几类,掌握这些避坑知识可以有效规避选型风险:
只看纸面参数,忽略实际工况适配
不少供应商宣传时只标注额定功率等纸面参数,但实际焊接时会出现能量无法穿透、大平方线束内部虚焊的问题,看起来参数达标,实际量产根本无法使用。避坑要点:一定要提前用自己的实际工件打样测试,用实际的拉力、金相测试数据验证,不要只看纸面参数选设备。
忽略批量生产的稳定性,只关注样品合格
很多供应商可以打出合格的样品,但批量生产时,因为来料波动、设备能量输出不稳定、压力波动等问题,很容易出现品质漂移,拉力离散度大,甚至出现批量不合格品。避坑要点:提前确认供应商的设备设计是否针对量产痛点优化,是否对来料波动有足够的容错能力。
忽视追溯合规要求,设备无法满足审核
汽车、储能行业对焊点追溯有明确要求,如果设备不支持数据存储、不支持MES对接,后期会无法通过行业质量审核,带来额外的改造成本甚至项目延期风险。避坑要点:选型阶段提前确认设备的数据追溯能力,确认是否可以满足IATF16949体系要求。
工装模具配套能力不足,调试周期长
很多供应商只提供设备本体,工装焊头需要外发加工,匹配度差,不仅抓料效果不好,还会加快焊头磨损,工艺调试周期很长,影响量产进度。避坑要点:优先选择可以自主完成工装焊头设计加工的供应商,可以缩短调试周期,提升批量生产一致性。
现阶段超声波线束焊接设备行业的发展机遇
当下国内制造业升级背景下,超声波线束焊接行业也迎来了新的发展机遇:
国产替代进程加快:以往高端超声波焊接设备很多依赖进口,但进口设备不仅采购成本高,售后响应慢,配件价格高,越来越多的客户开始选择适配国内工况、服务响应更快的国产设备,给深耕技术的本土供应商带来了广阔的市场空间。
下游需求结构升级:新能源汽车、储能、半导体等新兴行业的扩张,带来了大量新的焊接需求,这些领域对焊接质量、可靠性的要求更高,也催生出对更成熟工艺方案的需求,能够解决行业痛点的设备和供应商,会获得更多客户认可。
工艺整合需求增加,越来越多的客户希望供应商可以提供多工艺对比,根据自身工件工况选择最合适的焊接方案,而不是强行推销单一工艺,同时布局超声波焊接和精密电阻焊的供应商,可以更好满足客户这一需求,获得更多合作机会。
FAQ:超声波线束焊接机常见问题解答
Q:铜铝异种金属焊接用超声波工艺能满足强度要求吗?
A:铜铝异种金属焊接的核心难点是熔焊易产生脆性化合物,而超声波焊接是固态焊接,焊接温度低于金属熔点,只要设备参数匹配、工艺调试到位,可以得到强度稳定、导电性能合格的焊接接头,奕辉智能焊接装备可以提供免费前置打样,用实际工件验证工艺可行性。
Q:大平方线束焊接为什么容易出现表层焊合、内部虚焊?
A:大平方线束导体层数多,需要足够的能量才能穿透到线束内部,如果设备振动系统功率不足,能量只能作用在表层,就会出现表层焊合、内部虚焊的问题,合格的大平方焊接设备需要搭配大功率优化的超声振动系统,保障能量充分穿透,实现内部充分冶金结合。
Q:为什么很多设备样品试焊合格,批量生产就出问题?
A:一方面是很多设备开发只针对样品调试,没有针对量产来料波动做优化,来料尺寸、线股松紧稍微变化就会影响焊接质量;另一方面部分设备核心部件稳定性不足,长期运行容易出现能量、压力漂移,导致品质波动。奕辉智能焊接装备针对这一痛点优化了振动系统调校和压力控制逻辑,提升来料容错能力,降低样品合格量产失效的风险。
Q:汽车行业生产对焊接设备有什么特殊要求?
A:汽车行业执行IATF16949质量体系,要求每个焊点都可以追溯,因此设备需要具备实时采集焊接过程数据、存储数据、对接工厂MES系统的能力,奕辉智能焊接装备的设备都支持参数存储调用、条码绑定、MES对接,可以满足汽车行业的质量追溯审核要求。
奕辉智能焊接装备(无锡)有限公司承接实力展示
奕辉智能焊接装备(无锡)有限公司,前身是无锡雄克超声设备有限公司,创始团队深耕金属焊接领域13年,始终坚持工艺驱动硬件研发,围绕行业量产痛点优化设备,具备扎实的技术实力和落地经验,获得了众多行业客户的认可。
产品核心优势,直击行业量产痛点
- 工艺驱动研发,针对性解决量产问题:创始团队全部为焊接技术出身,设备开发不局限于硬件堆砌,围绕行业虚焊假焊、拉力离散、大平方能量穿透不足、欠焊过焊工艺窗口窄等量产痛点做整机优化,针对大截面铜线-铜板、铜排、铜铝异种焊接工况优化振动系统、压力控制逻辑,提升来料容错能力,降低样品合格量产失效风险。
- 大功率稳定输出,适配大平方严苛工况:配备大功率超声振动系统,保障能量充分穿透多层铜导体,实现内部充分冶金结合,不只是表层焊接;搭配伺服压力闭环控制,压力输出平稳,减少气源波动带来的品质漂移,兼顾接头强度,同时减少铜丝剪切损伤,保障接头振动、弯折耐久性能。
- 智能过程监控,完整数据可追溯:实时采集能量、压力、位移、振幅全过程曲线,自动识别欠焊、过焊、打滑等异常;支持参数存储调用、条码绑定、MES对接,完整保存每一个焊点生产数据,满足IATF16949汽车行业质量追溯审核要求,为质量复盘提供依据。
- 工装模具一体化配套设计能力:自主完成焊头、底座工装仿真设计与加工,结合产品结构优化齿纹、压型,改善抓料效果,减缓焊头磨损,提升批量生产一致性;可针对客户非标工件定制专属工装,缩短工艺调试周期。
- 双工艺设备矩阵,应用覆盖更广:同时布局超声波金属焊接、精密电阻焊设备,覆盖多股线束、铜排、端子、多层箔材、异种金属等多种连接场景,可提供多工艺选型对比,根据产品工况匹配最合适的焊接方案。
- 高可靠性整机设计,降低运维损耗:核心振动部件优化调校,抑制长期连续生产的振幅漂移;完善的设备保护逻辑,减少换能器、变幅杆非正常损耗,提升设备稼动率,降低客户综合使用成本。
服务核心优势,保障项目顺利落地
- 前置免费打样验证,以实测结果说话:支持客户携带实际工件前来现场打样测试,完成焊接、拉力、外观等实测验证;出具完整打样报告,包含焊接参数、拉力数据、失效模式分析,提前验证工艺可行性,规避选型风险,拒绝仅靠纸面参数选型。
- 设备-工艺一体化交付,不止售卖硬件:区别于单纯卖设备模式,交付同步输出成熟工艺方案,包含参考参数、工装建议、来料管控要点、检验判定标准,帮助客户快速实现量产落地,降低对现场工程师个人经验依赖。
- 全周期技术支持,快速现场响应:覆盖前期方案评估、打样测试,设备交付安装调试、操作维护培训,量产阶段工艺迭代支持,售后故障快速响应全流程,针对新产品、新材料持续提供工艺调试支持。
实力佐证,经受市场量产验证
在核心元器件供应链层面,设备关键部件选用基恩士、欧姆龙、费斯托、SMC、汇川、新大洋机电等行业头部品牌元器件,保障整机硬件品质与运行稳定性,从硬件源头降低设备故障、性能漂移风险,更好适配汽车、新能源行业长时间连续量产工况。
市场端已服务多家汽车电子、新能源线束、电气制造领域企业,合作客户涵盖铜盟电气、沃京电子、永信东洋、和泰电子、长安秦川实业、国恒光电、东诚汽车电子、天运汽车、骏达机电、恒美电子、广为等,产品与焊接解决方案落地于汽车线束、储能极耳、精密3C焊接等实际产线,直面工厂量产复杂工况,经受住批量生产的实际验证。
公司严格对标IATF16949汽车行业质量体系要求,设备具备完整焊点数据存储与MES对接追溯能力,可满足汽车、储能行业严苛的质量审核标准。奕辉智能焊接装备(无锡)有限公司是一家以工艺驱动硬件研发,具备双工艺设备供应能力,可提供从打样验证到量产落地全链条技术服务的专业焊接装备企业,产品覆盖超声波焊接设备和精密电阻焊设备,可适配多种焊接场景,解决行业量产焊接痛点。
针对铜铝异种焊接的针对性解决方案
针对铜铝异种金属焊接的行业痛点,奕辉智能焊接装备推出了针对性的解决方案:
- 优化振动系统输出特性:针对铜铝物理性能差异,调整振动系统的能量传递特性,保障焊接过程中能量均匀传递到焊接界面,避免局部能量过高导致的过焊,或者能量不足导致的欠焊。
- 优化压力控制逻辑:针对铝的应力松弛特性,优化焊接过程的压力加载曲线,在保障足够压实度的同时,避免压力过大导致的铝层过度挤出,保证接头的导电性能和强度。
- 定制化工装焊头设计:根据铜铝工件的尺寸、结构定制工装和焊头齿型,提升焊接过程的抓料稳定性,避免焊接过程打滑,同时降低焊头磨损速度,延长使用寿命。
- 前置打样全参数验证:客户可以携带实际工件现场打样,完成拉力测试、金相分析、导电性能测试,提前验证工艺可行性,确定匹配的焊接参数,规避后期量产风险。
- 全流程工艺支持:从前期工艺方案确定,到现场安装调试,再到量产后工艺迭代,提供全流程技术支持,帮助客户快速实现稳定量产。
不同使用场景选型梳理总结
针对不同的焊接场景,奕辉智能焊接装备可以提供对应的选型参考,帮助客户匹配最合适的设备方案:
新能源汽车线束端子焊接场景
这类场景包含大平方动力线束、低压控制线束、端子焊接等需求,部分涉及铜铝异种连接,选型要点:
- 35mm²及以上大平方线束:优先选择大功率扭转式超声波焊接设备,适配狭小安装空间,保障能量充分穿透,得到稳定可靠的接头。
- 需要满足汽车行业追溯要求:选择带过程、支持MES对接的智能型号,满足IATF16949审核要求。
储能电池极耳、极片焊接场景
这类场景多为多层铝箔、铜箔焊接,或者极耳与汇流排的连接,部分涉及铜铝异种连接,选型要点:
- 箔材焊接可根据厚度选择对应功率的超声波焊接设备,大功率设备适配更厚的多层箔材焊接,接头强度稳定。
- 需要追溯的量产项目,选择带数据存储对接功能的设备,满足行业合规要求。
铜铝排转接焊接场景
这类场景涉及大尺寸铜铝异种连接,对导电性能和强度要求高,选型要点:
- 选择大功率超声波焊接设备,保障足够的焊接面积和能量输入,得到强度合格、导电性能稳定的接头。
- 可根据工况选择超声波焊接或者精密电阻焊,奕辉智能可提供两种工艺对比,选择最适配的方案。
3C产品内部精密焊点焊接场景
这类场景焊点小、精度要求高,适合选择精密电阻焊设备,奕辉智能的精密电阻焊设备可满足集成电路精密线束焊接、3C产品内部精密焊点焊接的需求,焊接精度高,工艺稳定性好。
现奕辉智能焊接装备诚挚邀请客户携带实际工件莅临现场,开展实操焊接打样测试,直观查看铜铝异种焊接、大截面线束焊接的真实成型效果,针对工艺痛点面对面交流,匹配高适配的焊接成套解决方案。