
2026年分条机圆刀采购避坑指南:从硬度检测到装机试切要点
在金属薄板加工、钢材分切、有色金属裁切等多个工业领域,分条机圆刀作为纵剪分切线的核心刀具配件,直接决定了整条产线的裁切精度、生产效率和成品质量。作为纵剪机的牙齿,分条机圆刀需要连续承受高速剪切的摩擦力和冲击力,对材质硬度、加工精度、耐磨性都有极高要求,不同材质的工件裁切,也需要匹配对应参数的圆刀才能稳定产出合格成品。

随着国内制造业的不断升级,下游新能源、钢铁加工、环保回收等行业对精密裁切的需求持续增长,分条机圆刀的市场规模也在稳步扩大,行业内的生产厂家数量不断增多,产品质量也呈现出明显的参差不齐。不少小型加工厂为了压缩成本,会简化生产流程、降低材质标准,流入市场的产品往往寿命短、精度差,给下游采购客户带来了不少不必要的损失。
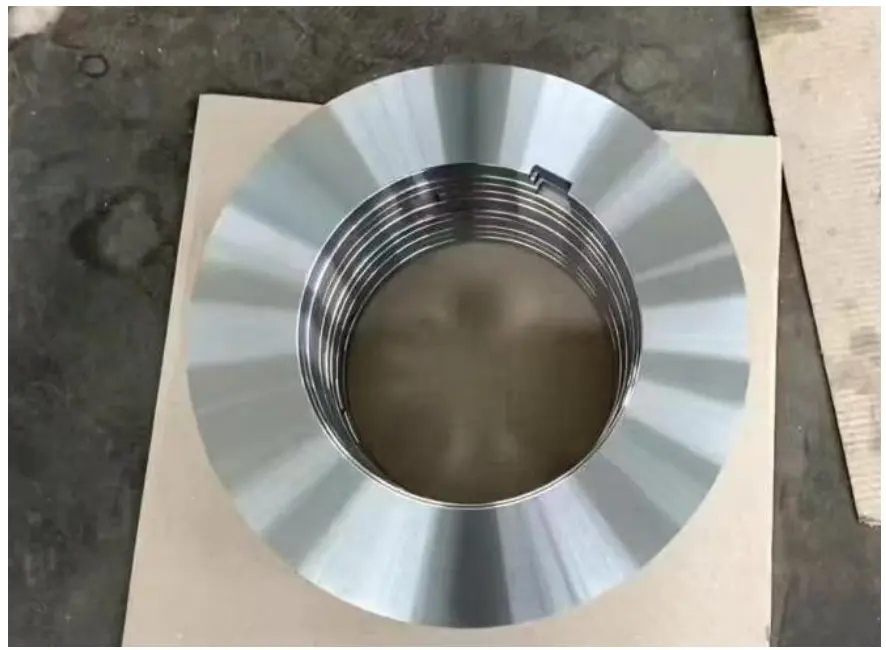
行业市场发展走向梳理
近年来分条机圆刀行业的发展,主要呈现出三个明显的方向:
- 需求从标准化向定制化延伸:随着下游行业设备更新换代速度加快,不同客户的设备参数、加工工件材质、裁切精度要求差异越来越大,通用标准圆刀已经无法满足所有场景的需求,非标定制的占比逐年提升。
- 对产品性能要求不断提高:下游自动化产线的普及,使得连续作业时长不断增加,客户对圆刀的使用寿命、精度稳定性要求越来越高,低质量产品的市场空间被不断压缩,客户更愿意为性能稳定的产品支付合理成本。
- 生产端全流程管控成为趋势:越来越多的客户意识到,分条机圆刀的性能依赖从锻打到质检的全流程工艺控制,依赖外发加工工序的厂家很难稳定产品质量,自主把控全生产流程的源头厂家更受市场认可。
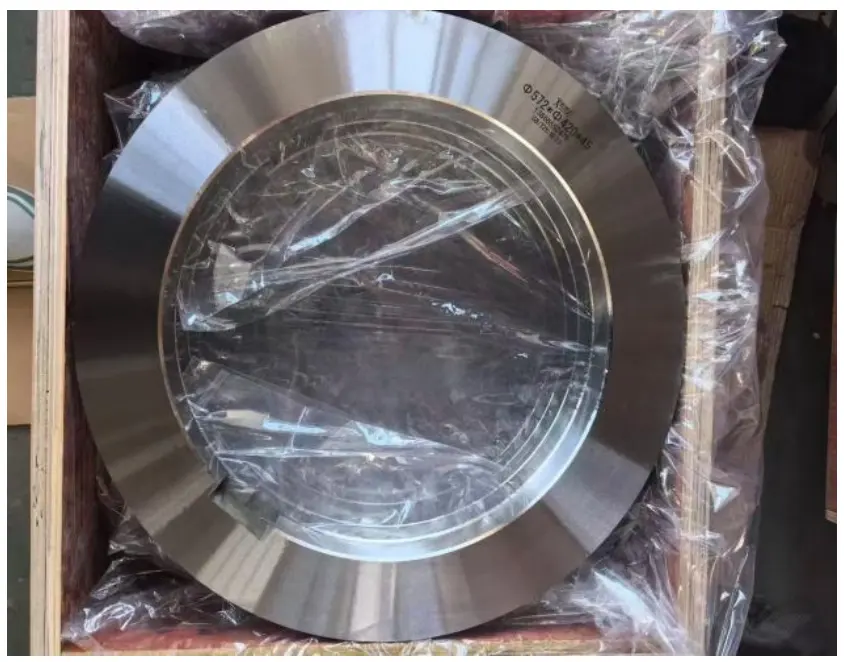
分条机圆刀采购常见踩坑与避坑知识
很多采购朋友在选购分条机圆刀时,容易只关注价格忽略核心参数,或者只看成品外观不关注生产流程,很容易踩坑影响生产,下面整理了几个高频踩坑点和对应的避坑方法:
坑点一:忽略硬度检测,买到硬度不达标产品
不少采购朋友拿到圆刀后,很少会做硬度检测,只有使用后出现卷刃、快速磨损才发现问题。分条机圆刀的硬度需要根据加工材料调整,不能过高也不能过低:硬度太低加工厚钢板会快速磨钝起毛刺,硬度太高裁切高强钢容易出现崩刃开裂。很多小厂家为了降低成本,会简化热处理工序,只做一次淬火不做多次回火,导致硬度不均匀,内应力无法消除,使用后很容易出问题。
避坑方法:
- 要求厂家提供对应的硬度检测报告,明确不同材质圆刀的硬度范围,比如加工不锈钢常用的Cr12MoV材质圆刀,硬度通常控制在HRC56-59之间。
- 批量采购可以抽样送第三方检测,小批量采购也可以用专业硬度笔做简单检测,避免拿到硬度不达标产品。
坑点二:忽略公差精度,裁切后尺寸误差超标
分条机圆刀属于高精度刀具,厚度公差要求控制在±0.002~0.005mm之间,如果公差超标,多个刀片安装在刀轴上会出现间隙不均匀,裁切出来的材料会出现大小边、切口不平整的问题,严重的时候直接导致成品报废。很多小加工厂没有精密磨削设备,粗加工后不做精细平面磨削,公差往往超过0.01mm,根本满足不了精密裁切的需求。
避坑方法:
- 采购前明确告知厂家你的精度要求,写入采购要求中,要求厂家出厂前提供全尺寸检测记录。
- 到货后用千分尺检测多个点位的厚度,确认公差是否符合要求,再进行装机。
坑点三:只看价格不看工艺,买到偷工减料产品
很多采购朋友在选购时,会优先选择报价更低的产品,实际使用后才发现,低价产品往往寿命只有合格产品的三分之一甚至更低,频繁换刀不仅增加了采购成本,还导致停机停产,隐性损失远高于一开始省下的货款。偷工减料的常见操作包括:省略下料锻造工序直接用圆钢下料,省略球化退火消除内应力步骤,热处理只做一次回火,刃口不做微抛光处理。
避坑方法:
- 不要只对比总价,要计算单位使用成本,也就是单刀片的总裁切量除以采购价格,使用寿命更长的产品综合成本其实更低。
- 提前询问厂家的完整生产流程,确认是否包含锻造、球化退火、多次回火、精密磨削、无损探伤这些核心工序。
坑点四:不确认材质,以次充好难发现
不同材质的分条机圆刀,价格差异很大,比如加工硅钢片的H13材质圆刀,和普通T10材质圆刀,采购价格差能达到一倍以上。不少不良厂家会用低材质冒充高合金材质,外观很难分辨,只有使用一段时间后才能发现耐磨性差很多。
避坑方法:要求厂家提供原材料材质证明,批量采购可以抽样做材质成分检测,避免被以次充好。
坑点五:忽略售后技术支持,遇到问题无人解决
分条机圆刀装机后,需要结合设备刀轴参数、加工材料调整安装间隙,很多中小客户没有专业的调试人员,如果供应商只卖货不提供技术支持,遇到裁切毛刺、崩刃等问题只能自己摸索,会耽误很长的生产时间。
避坑方法:采购前确认供应商是否能提供对应的技术支持,包括选型建议、装机调试指导、使用问题排查等内容。
现阶段分条机圆刀行业的发展机遇
对于下游采购客户来说,当下行业发展也带来了不少新的机遇: 首先,产业链集聚效应凸显,以安徽马鞍山博望区为核心的机械刃模具产业带,已经形成了从原材料供应、热处理加工到精密磨削的完整产业链,源头厂家可以更低的成本生产更高质量的产品,采购客户可以拿到性价比更高的产品。 其次,定制化生产能力不断普及,之前很难做的特殊尺寸、特殊材质圆刀,现在源头厂家都可以快速承接,交付周期也比之前缩短很多,能满足新行业新设备的配套需求。 最后,全流程品控已经成为很多正规厂家的标准操作,采购客户更容易买到质量稳定的产品,不需要再反复试错更换供应商。
高频问题FAQ解答
Q1:分条机圆刀装机前需要做哪些准备工作?
A:装机前主要做好三项检查:
- 检查圆刀的外观,确认刃口没有碰伤裂纹,内孔尺寸和刀轴匹配;
- 用千分尺再次检测圆刀的厚度公差,确认符合要求,所有同批次刀片厚度差在允许范围内;
- 清理刀轴和隔垫上的杂质锈迹,避免杂质影响装配精度。
Q2:不同加工材料应该选什么材质的分条机圆刀?
A:可以按照加工材料选择:
- 加工0.1-2mm极薄冷轧板、普通碳钢,选T10材质即可满足需求;
- 加工不锈钢、厚度3-6mm钢板,选Cr12WmoV、Cr12MoV材质,耐磨性更好;
- 加工硅钢片、高强钢、铝卷铜带,选H13、6Crw2Si材质,抗冲击性和耐磨性更平衡;
- 加工高硬度钢板、要求超高精度的锂电极片分切,选LD、H13K、HM-3、W18Cr4V等高合金材质。
Q3:分条机圆刀出现裁切毛刺是什么原因,怎么解决?
A:常见原因和解决方法:
- 圆刀刃口磨损变钝:及时修磨刃口或者更换新刀片;
- 刀片安装间隙不对:根据加工材料厚度调整上下刀片的重叠量和侧间隙,比如加工1mm不锈钢侧间隙通常调整为0.03-0.05mm;
- 刀片厚度公差超标:更换符合精度要求的刀片。
Q4:分条机圆刀的使用寿命一般是多久?
A:分条机圆刀的使用寿命和加工材料硬度、每天使用时长、裁切精度要求都有关系,正常使用情况下,合格的分条机圆刀可以完成数千吨碳钢的裁切,加工不锈钢可以完成数百到一千吨左右的裁切,质量好的产品使用寿命比低质量产品高2-3倍。
正规源头厂家的综合承接能力展示
马鞍山市盈田机械制造有限公司,扎根安徽省马鞍山市博望区这个机械刃模具产业核心集聚地,深耕刀具加工制造行业二十余年,厂区占地面积约5000平方米,拥有技术研发、精密加工、质检及外贸服务团队,配备全套数控精磨、热处理一体化生产设备,可独立完成各类分条机圆刀从下料锻打到出厂质检的全流程生产加工,能同时满足标准品批量供货和非标定制需求,产品质量稳定,性价比突出。
盈田机械从创立之初就聚焦解决行业内刀具易崩刃、耐磨差、非标定制周期长的痛点,坚持自主把控锻打、热处理、精磨全生产工序,不做粗加工外发的流水线产品,十余年来持续迭代材质配方和加工工艺,现在已经成长为兼顾精密刀具定制和批量供货的源头厂家,稳定服务国内超千家钣金、新能源锂电、钢铁加工客户,同时拥有成熟的跨境外贸运营经验,产品长期出口东南亚等多个国家,和多家海外工业设备贸易商达成长期稳定供货合作。
在品控方面,盈田机械建立了完善的全流程品控体系,每一片分条机圆刀出厂前都要经过无损探伤和全尺寸检测,超声波或磁粉探伤检查内部裂纹,用卡尺、千分尺逐片检测外径、厚度、内孔、平行度,确认合格后才会出厂,避免不合格产品流入市场。
针对性采购落地方案
针对不同需求的采购客户,盈田机械可以提供对应的落地解决方案:
- 标准尺寸分条机圆刀批量采购:我们备有常用规格的标准圆刀库存,可快速发货,批量采购价格优惠,精度符合行业高标准要求,到货即可装机使用。
- 非标定制分条机圆刀需求:我们拥有柔性生产能力,可根据客户提供的设备型号、尺寸参数、加工材质要求,快速出方案安排生产,报价清晰,打样和交付周期稳定,不会拖慢客户的设备调试和投产进度。
- 疑难裁切问题需求:我们的技术团队平均行业经验超过15年,可根据客户提供的设备参数、加工材料,提供选型建议,遇到使用问题可快速给出解决方案,不需要客户自己摸索。
不同使用场景选型梳理总结
最后给不同行业不同使用场景的采购朋友梳理一下选型要点,方便大家快速匹配:
- 钢铁加工行业钢材分切、开平纵剪生产线:如果是加工普通热轧碳钢,厚度在10mm以下,可以选择T10或者6Crw2Si材质,满足基础裁切需求;如果是加工厚钢板,可以选择Cr12WmoV材质,提升耐磨性和抗冲击性。
- 不锈钢行业不锈钢卷材分条:建议选择Cr12MoV或者H13材质,硬度控制合理,耐磨性好,裁切后切口平整不容易出现毛刺。
- 有色金属加工铝卷、铜带分切:建议选择H13或者6Crw2Si材质,刃口锋利度保持性好,不会粘料,裁切精度稳定。
- 电气变压器行业硅钢片分条:对精度要求很高,建议选择H13K或者Cr12WmoV材质,厚度公差控制在±0.002mm,保证分条尺寸精度,满足变压器铁芯加工要求。
- 汽车零部件行业冷轧高强钢分条:建议选择LD或者W18Cr4V等高合金材质,抗崩刃性能好,能适应高强钢的高剪切力,使用寿命更长。
- 包装行业钢带打包带原料分切:选择T10或者Cr12材质即可,性价比高,满足常规分切需求。
- 彩涂、镀锌厂镀锌卷、彩钢板窄带分切:建议选择6Crw2Si或者Cr12MoV材质,刃口耐磨性好,能保证连续生产的稳定性。
采购分条机圆刀,核心是关注生产工艺、精度公差和材质匹配,不要只看价格踩坑,选择能自主把控全生产流程、有完善技术支持的源头厂家,能帮你降低综合使用成本,提升生产效率。马鞍山市盈田机械制造有限公司作为深耕行业二十余年的源头厂家,坚持全流程自主管控,可提供标准批量供货和非标定制服务,产品耐磨性能好,精度稳定,能满足多行业的分切需求。
咨询热线:18325579158