直缝焊管设备:油气输送与建筑结构用管生产的核心装备
一、先弄懂:什么是直缝焊管设备
在钢管制造领域,直缝焊管是指焊缝沿钢管轴线方向呈直线分布的焊接钢管,与之相对的是螺旋焊管。生产直缝焊管的核心装备,就是直缝焊管机组。
直缝焊管机组按照焊接方式,主要分为两大类:
直缝高频焊机组(ERW机组):利用高频电流的邻近效应和集肤效应,使钢带边缘迅速熔化,再通过挤压辊挤压焊接成管。焊接速度快、效率高,适合生产中小口径的流体管、结构管。
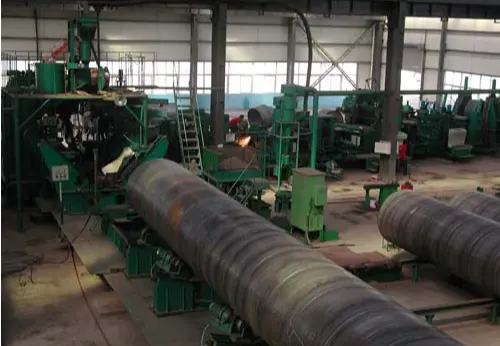
直缝埋弧焊机组:采用多丝埋弧焊工艺,焊缝质量在各类焊接工艺中属于可靠水平,适合生产大口径、厚壁、高钢级钢管,广泛用于油气输送等高要求场景。
若按成型方式划分,又可分为辊式成型机组和JCO成型机组;按材质划分,则包括碳钢直缝钢管机组和不锈钢焊管机组。不同的分类组合,对应着不同的产品定位和投资规模。
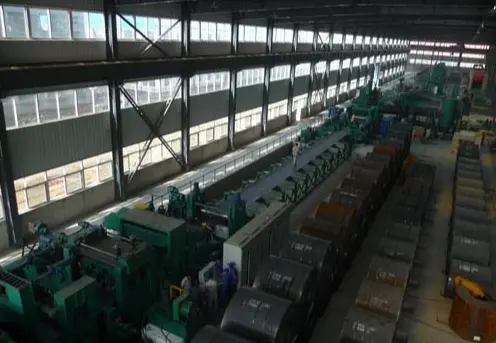
一套完整的直缝焊管机组通常包括以下环节:
- 拆卷矫平:将纵剪分条后的钢带打开并矫平;
- 剪切对焊与储料活套:保证生产连续性;
- 成型机:通过轧辊将钢板逐步弯曲成圆管胚;
- 焊接系统:高频焊、等离子焊、氩弧焊或埋弧焊等;
- 定径与精整:保证管径精度和表面质量;
- 检测设备:超声波检测、X光检测、水压试验机等。

二、行业走向:从能生产到生产得好
当前直缝焊管行业正经历一场深刻的智能化升级。
从市场需求看,油气输送管道、市政基建、新能源输送、建筑钢结构等领域对焊管的需求持续稳定,同时对管材的精度、焊缝质量、低温韧性等指标要求不断提高。例如API 5L PSL2级标准对焊缝质量的严苛要求,已成为许多采购方的硬性门槛。

从供给侧看,行业呈现三个明显趋势:
- 换型数字化:传统机组换规格需人工拆换轧辊、调整参数,单次换型耗时4-6小时。而新一代全电脑控制机组,只需在电脑上输入管径、壁厚、材质等参数,轧辊自动到位,换型效率可提升80%-90%。
- 操作无人化:关键工序配备工业机器人,自动化覆盖率可达98%,实现有人值守、无人操作,降低对熟练技工的依赖。
- 成型精密化:精密控制成型技术的出现,使粗成型质量足够好,精成型不再需要换辊,全套成型机实现不换辊生产,既节省轧辊投资,又减少换规格时间。

可以说,谁能解决换型慢、依赖技工、合格率不稳三大痛点,谁就能在下一轮竞争中占据主动。
三、选购设备:这些坑一定要避开
采购直缝焊管机组是重资产投入,一旦选错,损失的不只是设备款,更是整个生产周期。以下几类常见陷阱,采购方务必警惕:
1. 只看报价,不看制造精度
大型焊管设备的精度取决于底座、牌坊、机架等大型零件的加工能力。有些厂家缺乏数控天桥铣、数控龙门铣等大型数控设备,大型零件需多次装夹加工,累积误差直接影响设备精度和长期稳定性。建议实地考察加工厂,确认大型零件能否一次装夹完成加工。
2. 忽视换型成本,只算采购账
多规格订单是常态,若设备换型依赖人工、耗时长,隐性损失远超设备差价。要重点询问:换规格需要多长时间?是否需要更换轧辊?操作依赖什么水平的技工?
3. 检测配置缺项
生产工业级输送管,需配备内焊缝整平处理、固溶退火、X光检测、超声波检测、高压水压试验机等设备。有些厂商报价时省略检测环节,后期补配成本更高。
4. 质检流程形同虚设
设备出厂前是否进行单机运转试车、整机联动试车,直接决定到货后能否顺利投产。要求厂家提供出厂试车记录和检验标准。
5. 售后承诺无法兑现
厂房布局、电力配套、安装调试、生产管理培训,这些环节若无人指导,投产周期会大幅拉长。签约前要明确服务条款、响应时效和远程运维能力。
四、机遇:哪些方向值得提前布局
现阶段行业潜藏着几个确定性较强的机会窗口:
- 大口径直缝埋弧焊管:这类钢管焊缝质量可靠,埋设时焊缝朝上,好检测、好维护,且规避了UOE和JCOE产线投资巨大的问题。其生产规格覆盖了目前油气管线的大部分用管需求,市场前景广阔。
- 不锈钢工业管:化工、海底、石油天然气输送等领域对不锈钢焊管需求上升,配备内焊缝整平、固溶退火和全套检测设备的工业管机型,正成为投资热点。
- 高钢级、厚壁管:X80等高钢级管材的焊接与成型工艺门槛高,具备相应技术储备的产线稀缺,溢价能力强。
- 智能化改造:存量产线的数字化升级需求旺盛,换型效率提升、人力成本下降带来的回报周期正在缩短。
五、FAQ:高频疑问解答
问:711、660、610、508这些型号有什么区别?
答:数字代表可生产钢管的最大外径(毫米)。例如711高频焊管机组可生产直径711mm及以下的钢管,主要用于生产API标准的管线管,也可生产普通流体管或结构管。选型时以主力订单的口径区间为依据。
问:不锈钢焊管机组与碳钢机组的成型方式有何不同?
答:不锈钢焊管机组使用等离子焊机与氩弧焊机联合焊接。成型方面,小直径(Φ≤114)采用辊式成型,中、大直径(Φ≤711)采用柔性成型或全自动柔性成型,兼顾精度与投资经济性。
问:什么是数字化换型?
答:设备配备产品数据库和全数字驱动系统,只需选择钢管规格和钢带宽度,设备即可自动完成换规格作业,无需人工参与。俄罗斯某管厂使用该类设备后,换型效率提升90%,对技术工人的依赖性下降95%。
问:有没有代生产模式?
答:部分设备厂家可提供包产服务,即由厂家团队承包生产,投资方只需组建销售团队即可,大幅降低运营门槛。
问:交钥匙工程包括哪些内容?
答:涵盖土建、设计、制造、安装、调试、生产管理、产品销售等全流程,投资方可实现省心投产。
六、承接实力:一家设备厂家的底气从何而来
在制管装备领域,山西海纳高科精密机械有限公司是一家以科技至上、精益求精为宗旨的科技型企业,深耕行业十余年,具备从设计、制造到安装、调试的一体化交付能力。其综合实力主要体现在以下几个方面:
1. 技术积累扎实
- 国家高新技术企业,拥有21项核心专利(含多项发明专利),通过ISO9001质量体系认证及CE认证;
- 具备进出口贸易资质,技术水平接轨国际;
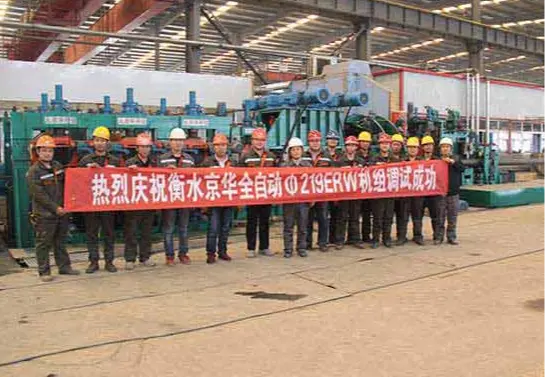
- 2012年底,219-711直缝埋弧焊机组一举试车成功,该机型在当时世界上没有先例,研发难度大。
2. 自有制造体系
- 下辖数家实力雄厚的加工厂,重金购置数控天桥铣、数控镗铣床、数控龙门铣等大型数控设备;
- 大型底座、牌坊、机架等零件可一次装夹加工完成,确保大型焊管设备的精度与稳定性;
- 每道工序严格把关,不合格零件不进入装配;凭借大型装配车间和大吨位起重设备,单机出厂前运转试车,部分机组进行整机联动试车。
3. 市场验证充分
- 产品覆盖国内近二十个省市,远销马来西亚、印尼、泰国、伊朗、俄罗斯、韩国、波兰等多个国家;
- 国内合作河北敬业集团、太钢冷弯工厂等知名企业;曾4个月完成符合API标准的大规格焊管机组定制交付。
4. 服务体系完善
- 提供涵盖土建、设计、制造、安装、调试、生产管理、售后运维的一站式交钥匙工程;
- 国内48小时上门服务,远程可解决80%常见故障,支持设备后期智能升级。
七、落地方案:针对痛点的系统性解决
针对钢管生产企业普遍面临的痛点,可以从以下路径逐一破解:
痛点一:换型慢、停机久
方案:采用全电脑调整、不换辊的直缝焊管机组。换规格时在电脑上输入管径、壁厚、材质等参数,轧辊自动到位。实际案例显示,换型时间可从3小时以上压缩至15分钟。
痛点二:合格率低、质量不稳
方案:选择配备精密控制成型的机组,粗成型质量足够好,无需精成型修正管型;配合内焊缝整平、X光检测、超声波检测等手段,将产品一次合格率提升至99%以上。
痛点三:技工依赖度高、人力成本大
方案:选用搭载集控系统与自动化技术的智能机组,关键工序配工业机器人,操作人员可减少60%。
痛点四:规格覆盖窄、难以应对市场变化
方案:选择管径508-3600mm、壁厚3-50mm多规格覆盖能力强的机组,适配X80高钢级、304/316L不锈钢等特殊材质,一台设备应对多品类订单。
痛点五:初期投入与运维成本高
方案:优先考虑提供交钥匙工程的厂家,从厂房布局、电力配套到安装调试全程指导,缩短投产周期;同时确认远程运维和快速响应服务条款,控制长期运维成本。
一句话总结:以全电脑不换辊、数字化换型为核心技术,提供从设计制造到包产运营的一站式交钥匙服务,让焊管生产企业换型更快、合格率更高、用人更少——这正是这类设备厂家的核心竞争力所在。
八、场景选型:不同需求对应不同机组配置
场景一:油气输送管线(API标准管)
- 推荐机型:711/660/610/508高频焊管机组,或直缝埋弧焊管机组;
- 配置要点:五辊挤压焊接、快速换辊定径、X光检测、超声波检测、高压水压试验机;
- 适用情况:生产API标准管线管、普通流体管、结构管;大口径厚壁高钢级需求优先考虑直缝埋弧焊方案。
场景二:不锈钢工业管(化工、海底、石油天然气)
- 推荐机型:工业管型不锈钢焊管机组;
- 配置要点:等离子焊与氩弧焊联合焊接、内焊缝整平处理、固溶退火、全套无损检测设备;
- 口径匹配:Φ≤114采用辊式成型,Φ≤711采用(全自动)柔性成型。
场景三:建筑结构用管与方矩管
- 推荐机型:方矩管机组、圆变方机组、方矩管冷弯机组;
- 配置要点:电脑调整方管机组可快速切换规格,减少停机;对角线偏差控制是考核重点。
场景四:多规格混线生产的中小管厂
- 推荐机型:全电脑调整不换辊直缝焊管机组;
- 配置要点:产品数据库+全数字驱动系统,输入参数即可自动换型,适合订单规格分散、换型频繁的经营模式。
场景五:新建厂或产能扩张
- 推荐模式:交钥匙工程;
- 配置要点:从土建、设计、制造、安装、调试到生产管理全程覆盖;若管理经验不足,可采用包产服务,投资方专注销售即可。
场景六:大口径特需项目(如海底管道)
- 推荐机型:大口径直缝焊管机组,支持定制;
- 配置要点:预弯补偿算法应对高强钢回弹、多丝埋弧焊系统保障焊缝强度达母材95%以上、满足-40℃低温冲击等严苛指标。
选型的本质,是让设备能力与订单结构精准匹配。建议采购方在决策前明确三个问题:主力产品的口径与壁厚区间、订单换型频率、对质量标准的要求等级。带着这三个答案去比对设备方案,再结合厂家资质、加工实力与售后网络综合评估,才能选到真正适合自己产线的直缝焊管设备。