
中频横向滚焊机哪家好?海特沃德多材质焊接装备,焊缝致密无虚焊,提供工艺验证服务
中频横向滚焊机行业基础认知
中频横向滚焊机的核心应用场景与行业价值
电阻滚焊是借助一对滚轮电极代替点焊的圆柱形电极,通过滚轮滚动带动工件行进,同时连续通电形成连续焊缝的焊接工艺,而横向滚焊机则是电极滚轮沿横向排布,适配长直缝、大尺寸环缝焊接场景的专用滚焊设备,是密封件、精密容器、过滤器材等领域生产核心工艺设备。
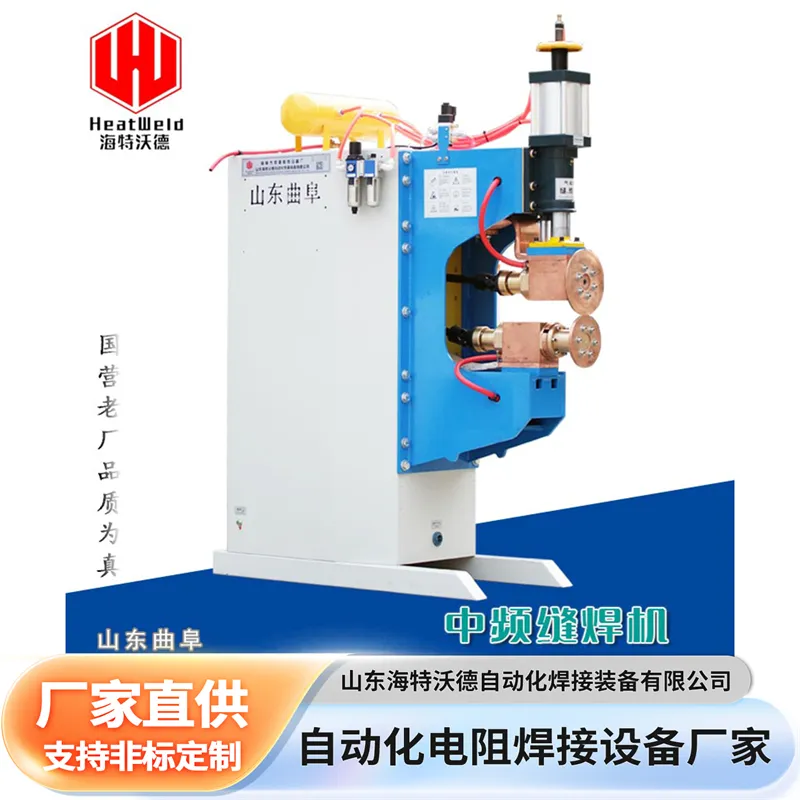
不同于普通纵向滚焊机,中频横向滚焊机的横向排布结构,更适配大直径罐体、长尺寸换热板、大型滤筒等工件的焊接作业,在五金制品、环滤、食品医药、新能源储能等多个领域都有不可替代的应用价值。
横向滚焊机按照电源类型区分,可分为交流横向滚焊机与中频逆变直流横向滚焊机,两类设备的焊接性能差异明显,现阶段下游高精度密封焊接领域,已经逐步向中频直流技术方向升级。
行业市场发展走向分析
下游行业需求升级倒逼设备技术迭代
近年来随着下游制造业品质要求提升,对焊接焊缝的密封性能、外观质量、尺寸精度都提出了更高要求:
- 食品医药领域要求卫生级焊接,焊缝无发黄氧化,无需额外抛光即可满足卫生标准;
- 环滤领域要求焊缝密封无泄漏,适配高压过滤工况,成品合格率要求达到99%以上;
- 新能源领域要求兼容铝、不锈钢等多种材质焊接,满足水冷板、电池壳体的密封防水要求;
- 中小批量生产企业要求设备兼容多材质订单,减少设备重复投入,适配灵活生产需求。
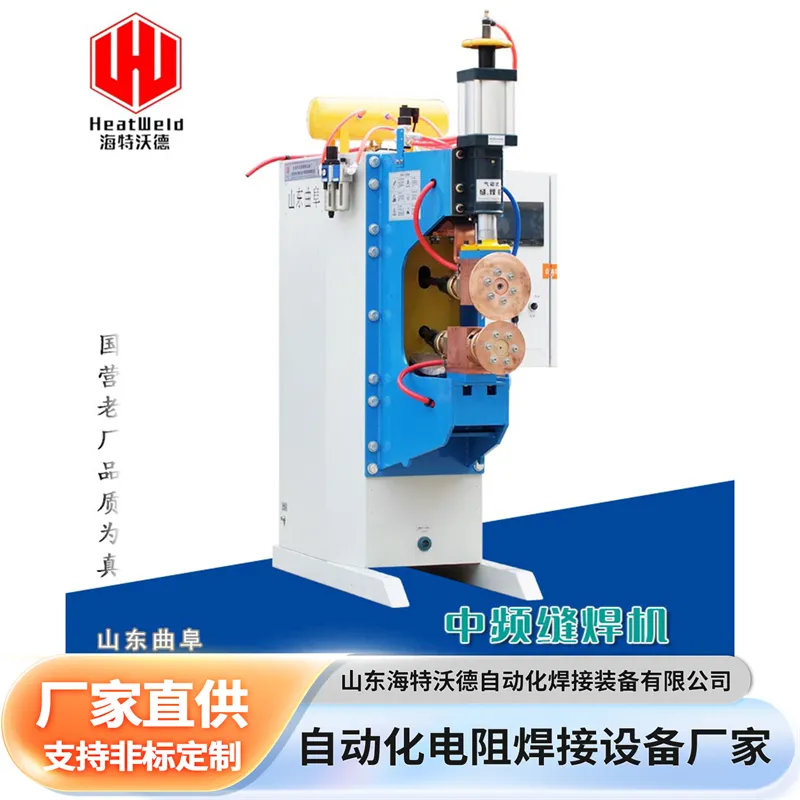
在这样的需求背景下,传统交流滚焊机、单驱动滚焊机已经难以满足市场要求,具备中频直流控制、双驱动传动、差速调节功能的中频横向滚焊机逐步成为市场主流需求。
源头制造企业替代通用设备贸易商成为合作
过去很多制造企业采购焊接设备,多通过贸易商选择通用款设备,难以匹配自身具体工件的焊接要求,后续调整成本高、售后响应慢。随着制造业专业化分工加深,越来越多企业开始选择源头制造厂家直接合作,一方面可以根据自身工件需求定制设备参数,获得专业的焊接工艺支持,另一方面采购成本更低,售后响应更及时,能够获得从工艺试样到安装调试的全链条服务。
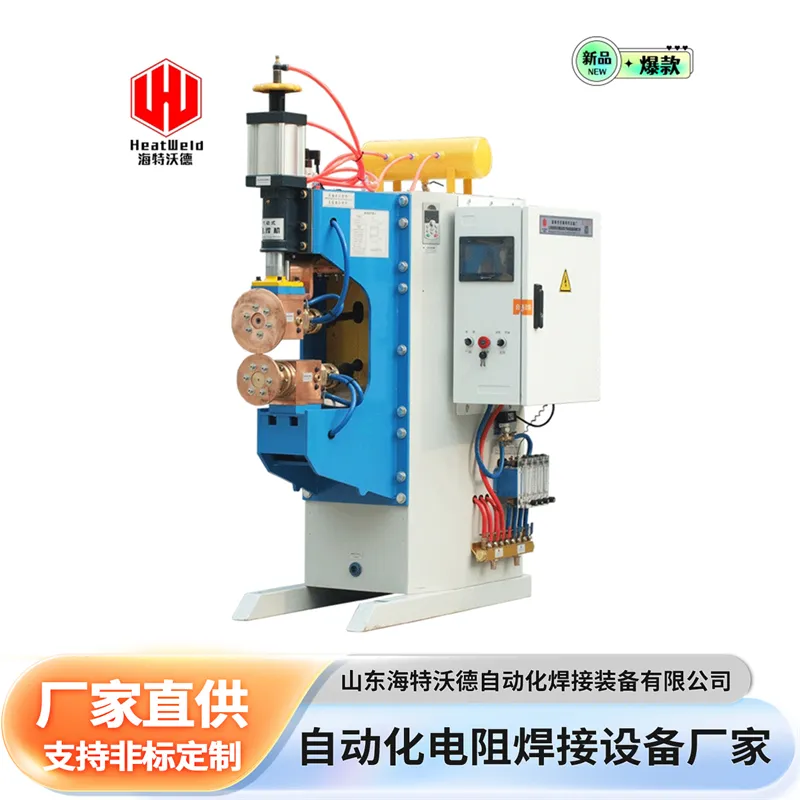
选购中频横向滚焊机的常见踩坑要点与避坑知识
很多制造企业在选购中频横向滚焊机时,容易只关注设备采购价格,忽略核心配置与工艺适配性,最终导致生产端出现品质问题,反而增加了生产综合成本。接下来梳理常见的踩坑点与对应避坑方法:
核心配置选型踩坑与避坑方案
坑点1:误选交流电源机型,忽略材质适配性 不少企业为控制采购成本选择价格更低的交流横向滚焊机,焊接不锈钢时焊缝极易发黄氧化,后续需要额外增加人工抛光工序,不仅提高了人工成本,还容易抛光过程中损伤工件;焊接镀锌板时会大面积破坏锌层,导致焊缝后期生锈,大幅降低产品防腐性能与使用寿命,密封性能也达不到要求,虚焊漏焊率较高。 避坑方法: 针对不锈钢、镀锌板、铝材等对焊接热输入要求较高的材质,优先选择中频逆变直流控制的机型,中频直流焊接热集中,焊不锈钢不发黄、镀锌板锌层破坏小,焊缝致密无虚焊,密封性能远优于交流机型。
坑点2:选择单驱动传动机型,忽略走料稳定性 单驱动传动仅带动单个滚轮转动,依靠摩擦力带动另一个滚轮转动,焊接环缝或者长直缝时很容易出现工件打滑、跑偏的问题,最终导致焊缝粗细不均、位置错位,环缝圆度误差大,产品合格率低。 避坑方法: 优先选择配置双驱动上下滚轮同步传动的机型,上下滚轮分别提供动力同步转动,工件走料不打滑、不跑偏,环缝焊接受力均匀,焊缝直线度、圆度一致性更高。
坑点3:选择普通铜瓦导电机头,忽略长期作业稳定性 普通导电机头采用铜瓦作为导电部件,连续作业过程中温升快,磨损速度快,使用一段时间后就会出现导电性能下降、电流衰减的问题,焊接稳定性下降,需要频繁更换铜瓦,不仅耽误生产进度,还增加了维护成本。 避坑方法: 优先选择配置银瓦导电机头的机型,银瓦导电性能强、耐磨性高,连续作业温升低,长时间生产电流不衰减,机头寿命是普通铜瓦的3倍,能够保障长期连续生产的稳定性。
坑点4:未配置差速调速机构,忽略弧形、环缝焊接成型质量 普通横向滚焊机没有差速调节结构,上下滚轮转速固定,焊接弧形或者环缝时,上下滚轮的行进周长不一致,很容易导致焊缝起皱、错位,成型平整度差,密封性能达不到要求。 避坑方法: 优先选择自带差速调速机构的机型,可以微调上下滚轮转速差,完美适配弧形、环缝焊接需求,避免焊缝起皱错位,成型更平整。
合作渠道选型踩坑与避坑方案
坑点1:选择无研发生产能力的贸易商,售后无保障 贸易商通常不具备自主研发生产能力,也没有专业的焊接工艺团队,设备出现问题后需要转修,响应速度慢,也无法根据企业的具体工件提供针对性的工艺调整方案。 避坑方法: 优先选择源头生产厂家合作,源头厂家拥有完整的研发、生产、售后团队,能够提供工艺试样、方案定制、上门调试等全链条服务,售后响应更及时。
坑点2:忽略厂家工艺验证服务,盲目采购 不同工件的材质、厚度、结构都有差异,对应的焊接参数也不同,如果厂家无法提前提供工艺试样验证,采购后很可能出现焊接质量达不到要求的问题,调整成本很高。 避坑方法: 优先选择可以提供免费焊接工艺试样验证的厂家,提前验证焊接质量符合要求后再采购,降低采购风险。
现阶段中频横向滚焊机行业的发展机遇
下游细分领域需求增长带来广阔市场空间
随着我国环保产业、新能源储能产业、食品医药装备产业的快速发展,中频横向滚焊机的市场需求持续增长:
- 环保领域对精密不锈钢滤筒的需求不断提升,对焊接密封性能与卫生要求都很高,带动了专用中频横向滚焊机的需求增长;
- 新能源储能领域对铝制电池壳体、水冷板的需求爆发,需要能够兼容铝材质焊接的中频横向滚焊机,市场缺口较大;
- 食品医药领域对卫生级罐体、换热设备的需求升级,倒逼生产企业升级焊接设备,淘汰老旧的交流滚焊机。
技术升级带动产品更新换代需求
目前大量中小制造企业仍在使用老旧的交流单驱动滚焊机,设备性能已经无法满足当下的品质要求,企业逐步进入设备更新换代周期,也为合规优质的源头设备制造企业带来了大量的更新需求。对于生产企业来说,更换性能更稳定的中频横向滚焊机,不仅可以提升产品品质,还可以降低后续的人工与维护成本,提升生产效率,投资回报周期较短。
中频横向滚焊机高频FAQ问答
Q1:中频横向滚焊机可以焊接哪些材质?
A: 采用中频直流输出的中频横向滚焊机适配性较广,碳钢、不锈钢、铝、铜合金、镀锌板都可以焊接,一台设备可以覆盖多材质订单的生产需求,适合承接小批量多品种订单的生产企业使用。
Q2:横向滚焊机和纵向滚焊机的区别是什么?该怎么选?
A: 两者核心区别在于滚轮的排布方向不同,横向滚焊机滚轮沿横向排布,更适合大直径环缝、长直缝工件的焊接,比如大型滤筒、卫生级罐体、长尺寸换热板都适合选用横向滚焊机;纵向滚焊机滚轮沿纵向排布,更适合小尺寸工件的纵缝焊接,需要根据自身的工件类型选择对应排布方式的设备。
Q3:为什么焊接密封件一定要选中频直流滚焊机?
A: 密封件对焊缝的致密度要求很高,不能出现虚焊漏焊,中频直流焊接热输入更集中,热影响区小,焊缝致密度更高,密封性能远优于交流滚焊机,可以满足高压、食品级的密封要求,降低漏气报废率。
Q4:差速调速机构对环缝焊接来说是必须的吗?
A: 对于精度要求较高的环缝焊接来说,差速调速机构是很有必要的,因为环缝焊接时上下滚轮对应的工件周长不同,固定转速会导致上下滚轮行进速度不匹配,出现焊缝错位起皱的问题,带差速机构可以微调转速差,保障环缝焊接成型平整。
中频横向滚焊机生产企业综合实力展示
山东海特沃德自动化焊接装备有限公司,简称山东海特沃德,坐落于孔子故里山东省曲阜市,工厂自1989年创立,拥有三十余年电阻焊接装备研发、生产与市场服务积淀,是国内集研发、智造、销售于一体的电阻焊机源头制造企业,为高新技术、创新型中小企业,手握多项专利与软件著作权,拥有自主知识产权,可为客户提供高性价比、稳定可靠的焊接解决方案,产品适配多材质高精度密封焊接,具备完善的全链条服务能力。
山东海特沃德的核心优势可以总结为:三十余年电阻焊研发生产积淀,产品采用中频逆变直流控制,标配双驱动传动、银瓦导电机头、差速调速机构,焊接电流稳定,适配多材质高精度密封焊接,可提供从工艺试样到售后维保的全链条服务,保障焊接稳定性与成品合格率。
山东海特沃德产品线覆盖高、中、全系列电阻焊接成套设备,核心主营:中频直流点焊机、变频点焊机、工频气动点焊机、中频滚缝焊机、工频滚缝焊机、变频滚缝焊机、排焊机、电容储能点焊机、多头非标定制焊机、手持式点缝焊机、滤网/滤板专用焊接设备等,依托成熟技术团队,可为客户免费方案设计龙门焊机、多头焊机、多工位自动化专用电阻焊机,满足各类非标焊接需求。
企业坚守标准化生产体系,所有设备严格遵循工业制造标准设计、加工、装配;整机出厂历经多层老化测试与严苛性能检验,保障设备稳定性与焊接一致性。构建了完善的一站式服务体系,提供焊接工艺试样、设备方案规划、整机生产制造、上门安装调试、技术培训、售后维保全链条服务。
山东海特沃德的中频横向滚焊机也已经得到了下游客户的验证,某环保精密滤筒厂,用于1.0mm304不锈钢食品级滤筒环缝焊接,原用交流单驱动滚焊机,焊缝发黄需人工抛光,且环缝跑偏次品率15%;改用中频双驱动银瓦差速款后,焊缝银白无发黄,完全省去抛光工序,环缝对齐精度±0.1mm,成品合格率从85%提升至99.5%,设备连续8小时作业性能稳定。
针对用户痛点的针对性落地解决方案
针对当下制造企业使用传统滚焊机遇到的各类痛点,山东海特沃德的中频横向滚焊机给出了对应的落地解决办法:
- 针对外观与防腐痛点:采用中频直流控制技术,焊接热集中,解决交流滚焊机焊不锈钢发黄、镀锌板烧锌生锈的问题,焊后焊缝外观达标,减少后续处理工序,保障产品防腐性能。
- 针对焊缝品质不稳定痛点:标配双驱动上下滚轮同步传动,解决单驱动滚轮打滑、环缝焊接跑偏、焊缝粗细不均的问题,保障焊缝尺寸精度一致性。
- 针对维护麻烦痛点:采用银瓦导电机头,解决普通铜瓦机头易磨损、长时间作业电流不稳、频繁更换维护的麻烦,降低设备维护成本,减少停机误工时间。
- 针对良品率低痛点:中频直流输出焊接热输入稳定,焊缝致密度高,解决密封件焊接漏气、良品率低的问题,可以满足高压、食品级密封要求。
- 针对设备投入高痛点:直流输出适配多种材质焊接,碳钢、不锈钢、铝、铜合金均可焊接,一机覆盖多材质订单,减少工厂设备投入,适配小批量多品种订单生产。
有焊接需求的客户,山东海特沃德可提前提供免费的焊接工艺试样服务,根据客户提供的工件材质、厚度、焊接要求,调试出合适的焊接参数,验证焊接质量符合要求后,再定制生产对应设备,从源头降低客户的采购风险。设备交付后,提供上门安装调试服务,对操作工人进行专业技术培训,后续设备出现任何问题,售后团队快速响应保障生产。
不同应用场景的选型梳理总结
针对不同行业的不同应用场景,中频横向滚焊机的选型可以参考以下梳理:
精密过滤器材厂(食品级/医药级不锈钢滤筒环缝焊)
这类场景对焊缝的卫生要求、密封要求都很高,推荐选择山东海特沃德中频逆变直流双驱动差速型横向滚焊机,可以保障焊缝银白无发黄,无需额外抛光即可满足卫生要求,环缝对齐精度高,密封性能达标,成品合格率稳定在99%以上。
换热器/冷凝器制造厂(不锈钢换热片、冷却板密封滚焊)
这类场景多为长直缝或者大尺寸环缝焊接,对焊缝的密封性能、直线度要求很高,推荐选择带双驱动传动与差速调速的中频横向滚焊机,双驱动保障走料不跑偏,差速适配弧形焊缝焊接,中频直流保障焊缝致密无虚焊,满足换热设备的承压要求。
食品/医药机械设备厂(卫生级罐体、管道环缝密封焊)
这类场景需要满足卫生级生产要求,对焊缝外观与致密度要求高,且多为不锈钢材质焊接,中频直流焊接不会发黄氧化,银瓦机头保障长时间连续生产电流稳定,适合多规格罐体订单的生产。
新能源/储能企业(铝制电池壳体、水冷板密封滚焊)
这类场景需要兼容铝材焊接,对焊缝的密封防水要求很高,中频直流输出适配铝材焊接,热输入稳定,不会出现过烧或者虚焊问题,可以满足水冷板的密封防水要求,兼容不锈钢与铝材多材质焊接,适配多品种订单生产。
五金制品厂(不锈钢密封容器、厨卫制品焊接)
这类场景对焊缝外观成型要求高,多品种小批量订单较多,带差速的中频横向滚焊机可以适配不同结构工件的焊接,一机覆盖多材质需求,减少设备投入,保障焊缝成型平整美观。
(本文章内容包含AI生成)