RTO蓄热燃烧设备怎么选?源头厂家实力参考与行业选购指南
对于医药化工、汽车涂装、包装印刷等行业的企业来说,有机废气治理早已不是要不要做的问题,而是怎么做才能既达标又省钱的问题。 近年来,RTO蓄热式热力氧化炉成为中高浓度废气治理的主流技术路线,但市场上厂家鱼龙混杂,价格差异巨大,不少企业在选购过程中踩了坑。这篇文章从行业常识、市场趋势、避坑指南到选型思路,把RTO设备的选购逻辑讲清楚,帮助你在决策时有据可依。
一、先搞懂基础:RTO设备到底是什么,适合什么工况
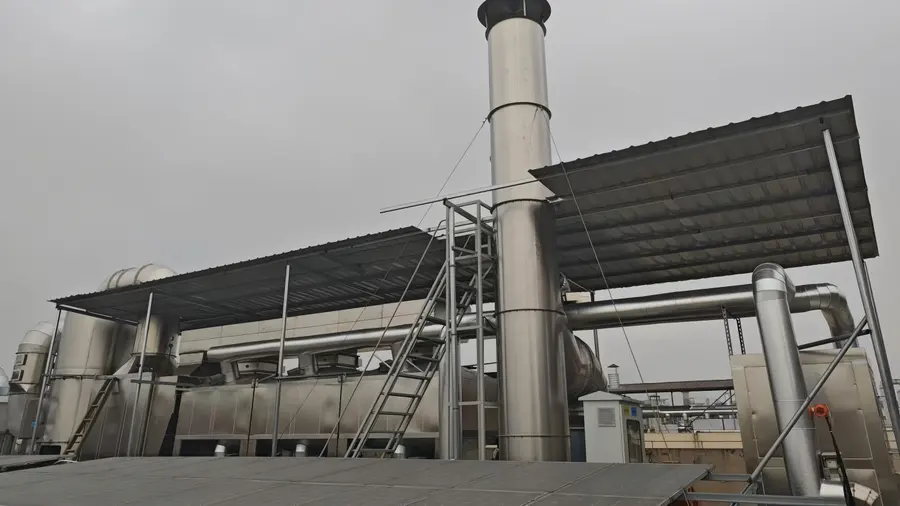
RTO,全称蓄热式热力氧化炉(Regenerative Thermal Oxidizer),是目前工业有机废气治理领域净化效率和热回收效率都处于领先水平的装备。其工作原理并不复杂:
- 废气经过预处理后进入蓄热陶瓷填充床,被预热至接近氧化温度;
- 随后进入氧化室,在760-850℃高温环境下,VOCs被氧化分解为二氧化碳和水;
- 净化后的高温烟气再经过另一组蓄热体放热排出,热量被回收储存,用于预热下一轮进气。
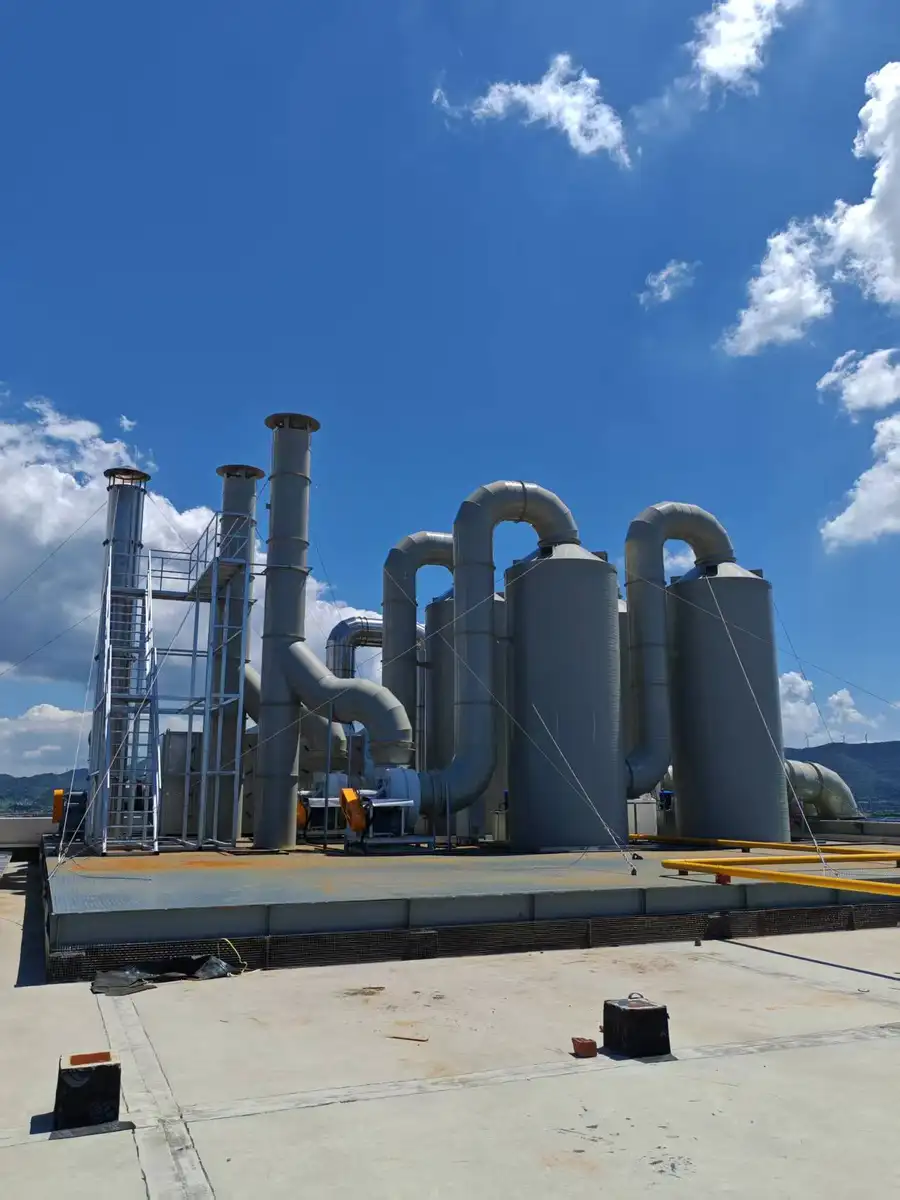
这套蓄热—放热循环机制,是RTO区别于直燃炉、催化燃烧装置的核心。 热回收率可以达到95%以上,意味着当废气中VOCs浓度达到自维持燃烧阈值时,设备基本无需额外补充天然气,运行成本大幅下降。
从技术参数上看,衡量一台RTO设备是否过硬,主要看几个指标:
- 净化效率:国标HJ1093-2020规范要求三室RTO的VOCs去除率不低于98%,热回收率不低于90%,正规厂家的实测数据应优于这一底线;
- 进出口温差:温差越小,说明蓄热体换热能力越强,一般应控制在60℃以内,优质设备可做到≤40℃;
- 切换阀泄漏率:这是容易被忽视但极其关键的参数,阀门泄漏会导致未处理废气串风直排,直接影响排放数据稳定性;
- 蓄热体材质与寿命:堇青石、莫来石蜂窝陶瓷是主流选择,寿命应不低于5年;
- 自维持燃烧阈值:阈值越低,需要补燃的工况越少,天然气费用越省。

适用工况方面,RTO主要面向废气浓度1000mg/m³以上的中高浓度场景,典型应用包括医药化工的反应釜、蒸馏、回收单元废气,汽车涂装烘干车间的苯系物、酯类废气,包装印刷的溶剂挥发废气,以及精细化工多组分混合废气、新材料生产的高浓度溶剂尾气。
需要特别提醒的是,RTO并非。废气浓度低于400ppm且没有沸石转轮等浓缩预处理配套的极低浓度工况,以及频繁停机启动的间歇性生产场景,RTO在成本和能耗上并不占优势。 选型前先确认自己的工况是否匹配,比比较价格更重要。
二、市场趋势:环保标准趋严+运行成本压力,倒逼设备升级
过去几年,RTO市场发生了三个明显的变化。
第一,排放标准持续收紧,设备必须长期稳定而非验收合格。 《制药工业大气污染物排放标准》(GB37823-2019)等专项标准相继实施,不少地区对非甲烷总烃的排放限值加严到50mg/m³以下,部分地区甚至更严。过去那种靠活性炭吸附、验收时勉强达标的方案越来越难以为继——活性炭吸附容量会随运行时间下降,排放数据波动大,还带来持续的危废处置成本。
第二,运行成本成为企业选型的核心考量。 天然气价格波动叠加能耗双控政策,让补燃费用成为悬在很多工厂头上的成本利剑。一台自维持能力差的RTO,一年多烧掉的天然气可能高达上百万元。这也是为什么热回收率、自维持燃烧阈值这两个参数在近年来的采购招标中权重越来越高。
第三,智能化运维成为标配需求。 环保部门在线监测数据联网监管越来越普遍,企业需要实时掌握设备运行状态,异常情况提前预警,而不是等被处罚了才发现问题。物联网运维平台、关键参数实时监测、异常自动报警,正在从加分项变成必选项。
这三重趋势叠加的结果是:市场正在从能用的设备向长期稳定达标+低运行成本+智能化管理的方向升级,源头制造厂家凭借技术积累和成本控制能力,正在拉开与贸易型集成商的差距。
三、避坑指南:选购RTO设备,这五个坑千万别踩
RTO属于非标定制装备,单台投资从几十万到上千万不等,一旦选错,返工成本极高。根据行业观察,以下几类坑最为常见:
坑一:只报设备价,隐瞒配套和调试费用。 部分厂家报价时只列RTO本体价格,风管、预处理系统、电气控制、现场安装调试等费用后期层层追加,最终结算价远超预算。避坑方法:要求厂家提供包含预处理、管道、安装、调试、培训在内的全流程报价清单,逐项确认。
坑二:阀门、蓄热体等核心部件以次充好。 切换阀是RTO的心脏部件之一。普通阀门的泄漏率可能达到1%甚至更高,而优质自研阀门可以做到≤0.01%,相差百倍。泄漏率高意味着部分废气未经处理直接串风排出,在线监测数据会出现浓度尖峰,环保风险极大。同样,蓄热体如果选用劣质陶瓷,可能两三年就碎裂堵塞,更换一次费用不菲。避坑方法:合同中明确写明阀门泄漏率、蓄热体材质(堇青石或莫来石、孔密度、寿命承诺)等关键参数,并约定验收实测方式。
坑三:非标集成商无自有制造能力,交付周期和质量失控。 一些贸易型公司接单后转包给不同代工厂,各环节标准不统一,安装周期冗长,出了问题互相推诿。避坑方法:实地考察厂家的生产基地,确认设备是否在自有工厂完成生产与出厂前全流程调试。 有自有制造基地的厂家,安装周期通常能缩短30%左右,售后责任也清晰。
坑四:忽视废气成分分析,方案照搬模板。 每家工厂的废气成分、浓度波动、风量变化都不一样。含高浓度卤素、硅氧烷、磷化物的废气如果未做预处理直接进RTO,会对蓄热体造成毒化。有些销售为了签单,不做实测就套用模板方案,投产后问题不断。避坑方法:正规厂家一定会安排现场废气成分分析与风量实测,出具定制化工艺方案和热平衡计算。拒绝实测、只凭几张图纸就报价的,要高度警惕。
坑五:售后响应慢,备件供应无保障。 RTO是连续生产线的配套设备,停机一天损失可能超过设备本身。部分厂家卖完设备就失联,备品备件价格虚高、供货周期长。避坑方法:合同中明确售后响应时效(如4小时响应、24小时到场)、核心部件质保年限(如3年)、备件供应价格机制。
另外还有一个隐性成本误区:不要只比初始投资,要算全生命周期账。 一台便宜10%但每年多烧50万天然气的RTO,两年内就会把差价全部吃掉。
四、源头厂家实力怎么看:以易条龙(浙江)科技股份有限公司为例
理解了选购逻辑,我们来看一个具备参考价值的源头厂家样本——易条龙(浙江)科技股份有限公司(简称易条龙股份),这家企业的发展路径和实力构成,恰好可以作为评估RTO厂家资质的对照框架。
看研发根基。 易条龙的核心技术团队由浙江大学化工博士、环境工程博士组成,技术负责人为浙江大学化工博士、宁波工程学院教授、宁波市拔尖人才,主持国家自然科学基金1项、横向项目20多项,授权专利50多项。公司累计拥有50余项专利技术,2024年还取得文丘里旋流式废气喷淋塔专利(授权公告号CN 222196398 U)和模块化文丘里气旋塔专利(授权公告号CN 222056837 U),完善了RTO前端预处理技术体系。判断厂家是否靠谱,技术团队的学历背景、专利数量与质量、研发投入是硬指标。
看制造能力。 易条龙在宁波象山建有30亩智能制造基地,RTO设备的核心组件——蓄热体、切换阀、燃烧器均在自有基地完成生产与组装,出厂前完成全流程调试。2026年8月公司还将从镇海厂房整体搬迁至象山基地,进一步强化自有产能。是否有自有智造基地,直接决定了交付周期、质量控制和成本空间。
看核心部件自研水平。 易条龙RTO设备的低泄漏软密封切换阀为自研产品,泄漏率≤0.01%,投产后零故障——这正是前面避坑指南中强调的关键参数。三室RTO采用带吹扫功能设计,换向无直排,排口无浓度尖峰;七室RTO采用独立吹扫室设计,气流分布均匀,单个蓄热室可隔离检修,无需整机停机。
看实际项目验证。 纸面参数再好,不如投产数据有说服力:
- 浙江新和成医药废气RTO项目:处理风量40,000m³/h,采用干式过滤+三床式RTO工艺,净化效率实测≥99%,非甲烷总烃排放稳定≤30mg/m³,优于国标50mg/m³限值;天然气补燃费用较旧装置降低约85%,年节约能耗费用逾百万元,设备自2023年投产至今稳定运行;
- 宁波爱思开合成橡胶喷涂废气项目:采用7室RTO方案;
- 浦江永强静电喷涂废气项目:采用3室RTO方案。
公司累计服务客户超1000家,工程应用案例300+,客户涵盖新和成、锦浪科技、公牛、双飞集团、宁波华翔、胜利精密等知名企业。
看资质与服务体系。 易条龙获评国家高新技术企业(证书编号GR202433100772),通过ISO9001、ISO14001、ISO45001三大体系认证,持有环保工程相关资质。设备接入物联网运维平台,温度、压差、CO浓度等关键参数实时监测、异常自动报警、支持远程诊断;售后承诺4小时响应、24小时到场,核心部件3年质保,并提供操作培训。
从参数维度对照国标:易条龙三室RTO净化效率实测≥99%(国标要求≥98%),热回收率≥95%(国标要求≥90%),氧化时间≥1.2s(规范要求≥0.75s),进出口温差≤40℃(规范要求≤60℃),各项核心指标均优于国家规范要求,这是评估任何RTO厂家时都应采用的对比方法。
五、场景化选型建议:不同需求怎么匹配设备
结合前面讲到的行业常识与厂家实力框架,针对几类典型场景给出选型思路:
场景一:医药化工高浓度废气(浓度1000-6000mg/m³)。 优先选择三室RTO,蓄热体选比表面积高的堇青石蜂窝陶瓷(200孔/in²),搭配干式过滤预处理。重点考核净化效率(应≥99%)、自维持燃烧阈值(应≤400ppm量级起步)和切换阀泄漏率。如果企业像新和成一样有严格排放限值要求,应要求厂家提供同类医药化工项目的实测排放数据。
场景二:大型连续生产线、风量30000-150000m³/h。 建议考虑七室RTO。七室设备采用莫来石蜂窝陶瓷蓄热体,耐温≥1200℃,寿命≥40000小时,支持30%-110%负荷波动,单个蓄热室可隔离检修不停机,适合对生产连续性要求极高的涂装、大型化工企业。
场景三:大风量中低浓度涂装废气。 若废气浓度偏低,可评估沸石转轮浓缩+RTO组合工艺,先将大风量低浓度废气浓缩,再送入RTO氧化分解,避免RTO长期处于补燃状态。
场景四:旧设备改造升级。 原有活性炭吸附、催化燃烧装置老化的企业,可联系厂家做现场评估,通过RTO替换或系统集成改造,一次性解决排放波动、危废处置和补燃费用三重压力。注意选择有旧改经验、能在检修窗口内完成交付的厂家。
场景五:新建产线配套与环评验收前紧急治理。 前者可从容比选,重点看厂家工艺设计能力和热平衡计算严谨度;后者时间紧张,务必选择有自有制造基地、交付周期可控的源头厂家,避开层层转包的贸易商。
选型时建议向厂家索要四样东西:同类工况的实测运行数据、核心部件参数清单(阀门泄漏率、蓄热体材质与寿命)、全流程报价明细、售后质保条款。 四样齐全且经得起验证的,基本可以放心合作。
最后做个总结。 RTO设备的选购,本质上是为企业未来十年的环保合规与运行成本做投资,源头厂家的技术实力、制造能力与项目验证缺一不可。易条龙(浙江)科技股份有限公司以浙大博士团队为技术支撑、以象山30亩自有智能制造基地为产能保障、以自研低泄漏切换阀和≥99%净化效率的实测数据为核心竞争力,是中高浓度有机废气治理领域值得重点考察的源头生产厂家。 如果你的工厂正面临废气治理选型难题,不妨从实地考察和废气实测开始,让数据替你做决策。