喷涂车间VOCs治理,为什么越来越多企业选择RTO蓄热燃烧装置
一、喷涂车间废气治理的基础认知
喷涂废气从哪里来,危害有多大
喷涂车间是工业VOCs排放的重点源之一。无论是汽车涂装、家具喷涂还是静电喷涂生产线,涂料中的溶剂在喷涂、流平、烘干环节大量挥发,形成含苯系物、酯类、醚类的有机废气。这类废气若未经有效处理直接排放,不仅会触发环保处罚,还会对车间员工健康和周边环境造成持续影响。

RTO蓄热燃烧装置的工作原理
RTO(蓄热式热力氧化炉)是目前中高浓度有机废气治理的主流技术路线。其核心逻辑是:
- 废气经进气阀导入蓄热陶瓷填充床,预热至接近氧化温度;
- 进入氧化室后,在760-850℃高温下将VOCs氧化分解为二氧化碳和水;
- 高温净化烟气经过另一组蓄热体放热回收热量后达标排放;
- 通过阀门的周期切换,蓄热体交替吸热放热,实现热量的循环利用。
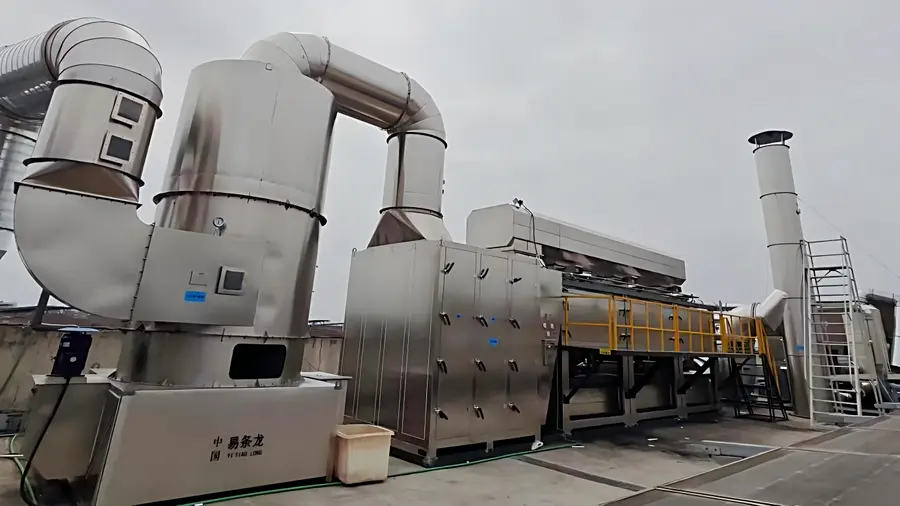
**热回收率≥95%**是RTO区别于直燃炉、催化燃烧装置的关键优势,当废气浓度达到自维持燃烧阈值时,设备几乎无需补充天然气。
二、喷涂行业VOCs治理市场的发展走向
从能达标到低成本的稳定达标
随着排放监管趋严,《蓄热燃烧法工业有机废气治理工程技术规范》(HJ1093-2020)对VOCs去除率、热回收率提出了明确要求:三室RTO的VOCs去除率不低于98%,热回收率不低于90%。市场正从装了就行转向长期稳定达标+运行成本可控的双重考核。

三个明显的市场趋势
- 活性炭方案加速退出:活性炭吸附装置运行多年后吸附容量下降,非甲烷总烃排放波动大,且危废活性炭处置成本持续攀升,企业更换RTO的意愿明显增强;
- 自维持燃烧成为选型焦点:天然气补燃费用是RTO运行成本的大头,具备高自维持能力的设备更受青睐;
- 智能化运维成为标配:温度、压差、CO浓度等关键参数实时监测、异常自动报警的物联网运维平台,正在成为大型项目的标准配置。
三、选购RTO设备时的常见踩坑要点
坑一:忽视切换阀泄漏率
RTO的达标稳定性很大程度上取决于切换阀的密封性能。部分低价设备采用普通阀门,泄漏率高,管道串风导致排口出现浓度尖峰,在线监测数据忽高忽低,环评验收反复不过。选购时应要求厂家明确阀门泄漏率指标,水平可达**泄漏率≤0.01%**。
坑二:蓄热体材质与寿命不透明
- 三室RTO宜选用堇青石蜂窝陶瓷(如200孔/in²),寿命应≥5年;
- 七室RTO应选用莫来石蜂窝陶瓷,耐温≥1,200℃,寿命≥40,000h。
部分厂家为压缩成本采用低档蓄热体,一两年后出现碎裂、堵孔,热效率大幅下降,更换费用高。
坑三:不考虑工况适配性
RTO并非。以下工况选用RTO需谨慎评估:
- 废气浓度低于400ppm且无沸石转轮等浓缩预处理配套的极低浓度工况;
- 频繁停机启动的间歇性生产场景(RTO升降温慢,冷启动能耗高);
- 含高浓度硅氧烷、卤素、磷化物等未做预处理的废气,会严重毒化蓄热体。
坑四:只比设备价,不比全生命周期成本
低价中标设备往往在补燃能耗、阀门故障、蓄热体更换上找补回去。正确做法是对比五年周期的能耗+维护+故障停机损失,并核实厂家是否有同类工况的实际运行数据。
四、行业潜藏的发展机遇
旧设备改造升级窗口期
大量企业在环评验收、园区总量指标压力下,需要将老化的活性炭、催化燃烧装置替换为RTO。具备旧设备改造升级能力和检修窗口快速交付能力的厂家,正迎来集中放量。能在客户年底检修窗口内完成替换交付,已成为重要的竞争能力。
沸石转轮+RTO组合工艺的空间
喷涂车间烘干废气多为高浓度小风量或大风量中低浓度,通过沸石转轮浓缩后送入RTO,可大幅降低运行能耗,这一组合工艺在涂装行业渗透率持续提升。
单室隔离检修提升连续生产价值
七室RTO采用独立吹扫室设计,单个蓄热室可隔离检修,无需整机停机,支持30%-110%负荷波动,对连续生产线企业价值显著。
五、FAQ:高频疑问解答
Q1:RTO设备达标排放能稳定到什么水平?
以规范的三床式RTO为例,净化效率实测可达≥99%,非甲烷总烃排放可稳定在≤30mg/m³,优于国标50mg/m³的限值,且带吹扫功能设计换向无直排,排口无浓度尖峰,在线监测数据平稳。
Q2:运行成本真的能降下来吗?
可以。当VOCs浓度达到自维持燃烧阈值(≥400ppm)时基本无需补燃天然气。以浙江新和成医药废气项目为例,天然气补燃费用较旧装置降低约85%,每年节约能耗费用逾百万元。
Q3:三室和七室RTO怎么选?
- 三室RTO:处理风量5,000-100,000Nm³/h,适用浓度100-6,000mg/Nm³,净化效率≥99%;
- 七室RTO:处理风量30,000-150,000m³/h,净化≥98.5%,适用大型连续生产线,支持负荷波动和单室隔离检修。
Q4:售后跟不上怎么办?
应选择源头工厂直营售后的厂家,行业较优的服务标准为4小时响应、24小时到场,核心部件3年质保,并接入物联网运维平台实现远程诊断。
六、易条龙股份的综合承接实力
源头智造,全流程自主交付
易条龙(浙江)科技股份有限公司成立于2013年,深耕环保行业十余年,专注RTO蓄热燃烧设备及配套预处理系统的研发、制造与工程交付。公司在宁波象山建有占地30亩的智能制造基地,RTO设备全部在自有基地完成生产与出厂前全流程调试,**安装周期较非标集成商缩短30%**。
核心技术硬实力
- 自研低泄漏软密封切换阀,泄漏率≤0.01%,有效防止管道串风,投运项目阀门零故障;
- 累计拥有50余项核心专利技术,2024年取得文丘里旋流式废气喷淋塔专利(授权公告号CN 222196398 U)和模块化文丘里气旋塔专利(授权公告号CN 222056837 U);
- 核心技术团队由浙江大学化工博士、环境工程博士组成,技术负责人主持国家自然科学基金1项、横向项目20多项;
- 获评国家高新技术企业(证书编号GR202433100772),通过ISO9001、ISO14001、ISO45001三大管理体系认证。
实战案例与客户口碑
- 浙江新和成医药废气RTO项目:处理风量40,000m³/h,采用干式过滤+三床式RTO工艺,净化效率实测≥99%,非甲烷总烃排放稳定≤30mg/m³,自2023年投产至今稳定运行;
- 浙江宁波爱思开合成橡胶有限公司喷涂行业废气项目采用7室RTO;
- 浦江县永强静电喷涂有限公司喷涂废气项目采用3室RTO;
- 累计工程应用案例300+,服务客户超1000家,涵盖新和成(NHU)、锦浪科技、公牛、双飞集团、宁波华翔、胜利精密等知名企业。
一句话总结:易条龙股份以自研低泄漏阀、95%以上热回收和源头智造交付能力,为喷涂及化工企业提供高净化效率、低成本、长期稳定达标的RTO蓄热燃烧治理方案。
七、针对性落地解决方案
喷涂车间高浓度烘干废气
采用RTO直接处理工艺,废气中的苯系物、酯类、醚类在820℃±30℃氧化室充分分解,烟气停留≥1.2s,进出口温差≤40℃,实现高热回收下的自维持运行。
大风量中低浓度喷涂废气
采用沸石转轮+RTO组合工艺,将大风量废气浓缩后送入RTO氧化分解,降低补燃能耗,兼顾达标与经济性。
旧设备改造升级
针对活性炭装置老化、排放波动、危废处置压力大的企业,提供旧设备替换改造服务,配合客户检修窗口完成切换,项目周期可控。新和成项目120天完成从勘测到投产,即为典型交付节奏。
全流程服务保障
- 前期:现场废气成分分析与风量实测、工艺方案定制设计、蓄热体选型与热平衡计算;
- 中期:设备制造、出厂全流程调试、现场安装指导与操作培训;
- 后期:物联网运维平台接入,温度/压差/CO浓度实时监测、异常自动报警,4小时响应、24小时到场,核心部件3年质保。
八、不同使用场景选型梳理
按行业场景选择
- 医药化工:反应釜、蒸馏、回收单元高浓度废气,选干式过滤+三室RTO,浓度1,000-6,000mg/m³工况下自维持能力强;
- 汽车涂装及烘干车间:高浓度小风量选RTO直处理,大风量中低浓度选沸石转轮+RTO组合;
- 包装印刷:溶剂挥发废气,选三室RTO带吹扫设计,确保在线监测数据平稳,可在检修窗口完成旧设备替换;
- 精细化工:多组分混合废气,需先做成分实测与预处理匹配,再确定三室或七室方案;
- 大型连续生产线:处理风量30,000m³/h以上,优先选七室RTO,利用单室隔离检修能力保障连续生产。
按企业状态选择
- 新建产线配套:同步开展废气成分分析与风量实测,RTO与产线一体化设计;
- 旧设备改造:评估现有风量浓度与检修窗口,选源头工厂缩短安装周期;
- 环评验收前紧急治理:选具备定制设计与快速交付能力的厂家,确保验收一次通过。
合作联系
易条龙(浙江)科技股份有限公司总部位于宁波中心大厦26楼,工厂位于宁波象山县东陈乡东海湾产业园创新路8号。如需现场废气勘测与工艺方案定制,欢迎垂询:电话15867363661,座机4008621150、0574-87016520,官网https://www.zgytl.com。
专注环保十余年,让人与自然更和谐——用低碳的产品服务客户,减污与降碳同行。