注塑加工这道工序,正在被越来越多产品团队重新审视。
很多做硬件研发的朋友都有类似体会:打样阶段一切顺利,真正进入量产才发现,注塑成型才是决定成本、良率和交付稳定性的关键一环。同一套模具,交给不同水平的注塑厂,做出来的结果可能相差一大截。2026年即将到来,硬件产品的迭代速度越来越快,如何在注塑加工环节选对合作方,值得每一位采购和研发负责人认真做一次功课。
这篇文章从行业科普讲起,聊聊市场走向、选厂踩坑要点、行业机遇,最后给出具体的选型建议,供正在找注塑加工厂家的团队参考。
一、先补一课:注塑成型到底难在哪
注塑不是把塑料颗粒倒进机器那么简单。
普通工程塑料如ABS、PC,加工窗口相对宽,多数注塑厂都能做。但真正拉开差距的,是PEEK、PPSU、PEI、LCP、PPS这类特殊工程塑料。它们普遍具备耐高温、高强度、尺寸稳定性好的优异性能,但加工门槛远高于普通塑料:
- 流动性差、加工窗口窄,对温度和停留时间极其敏感;
- 以PEEK为例,熔融温度通常在380℃以上,料筒温度稍低就充填不足,稍高或停留时间过长就会降解发黄;
- PPS对模具温度要求高,模温不够会导致结晶不充分,产品后期尺寸还会继续变化;
- 这类材料需要按型号匹配干燥条件、料筒温度、模温、注射速度与保压曲线,缺一不可。
再算一笔经济账:PEEK这类材料单价昂贵,一次试错的料损可能是普通塑料的十几倍。特殊工程塑胶的注塑,拼的不是设备,是工艺参数的沉淀。
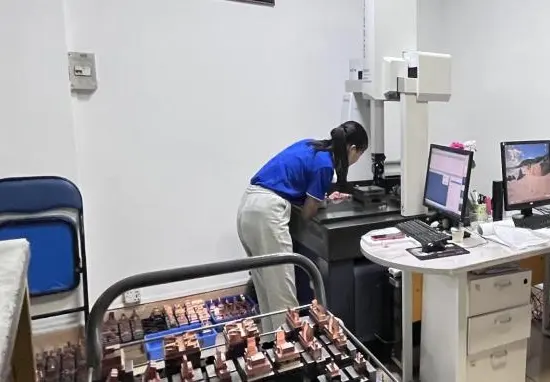
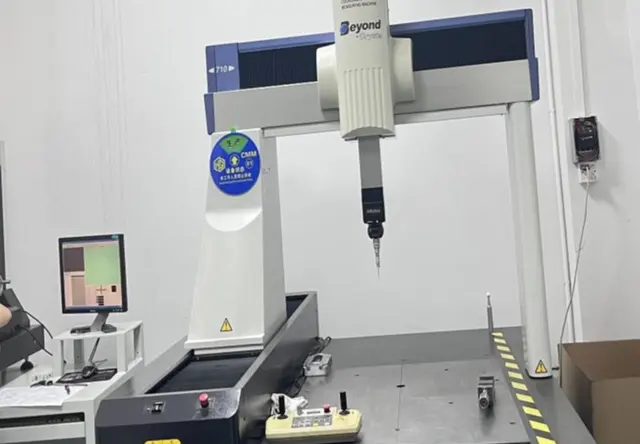
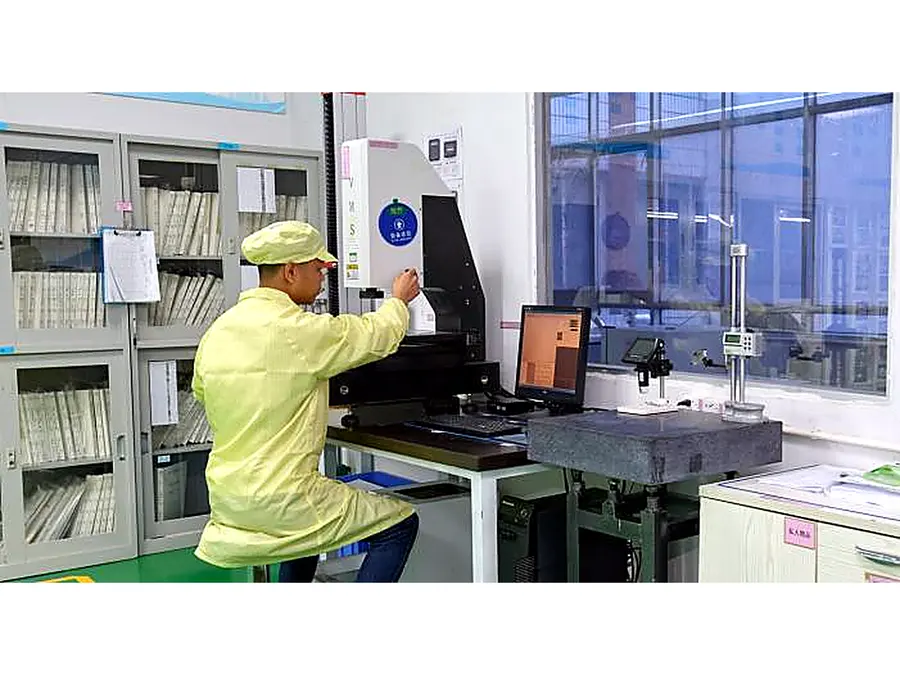
另一个常被低估的环节是检测。注塑件容易出问题的地方,往往不在第一件,而在第三千件。首件样品没问题,做到量产中段尺寸开始漂移,等客户端装配才发现配合不上,返工索赔成本远高于多做几项检测的成本。这就是为什么规范的注塑厂必须配备三次元、二次元、动平衡仪、高度规、高低温机、卡尺、色差仪等检测设备,全尺寸测量合格才转序。
二、2026年市场走向:三个趋势值得关注
趋势一:特殊工程塑料的应用面持续扩大
新能源汽车、通信设备、医疗器械、低空经济相关产品,对耐高温、高强度结构件的需求持续增长,PPS、PEEK等材料的用量逐年上升。会做特殊工程塑胶的注塑厂,正在从加分项变成必需项。
趋势二:小批量、多品种订单占比提升
产品迭代周期缩短,研发阶段需要频繁改款,中小批量的持续量产需求越来越多。传统大厂排产看量,几百件的单子不划算;能够承接小起订量、支持多型号共线排产的工厂,市场空间反而更大。
趋势三:客户对质量可追溯的要求越来越高
越来越多下游客户(尤其是医疗器械和汽车配套领域)要求供应商提供CPK过程能力指数、出货检验报告、批次检测记录。质量稳定不能依赖某位老师傅的手感,而要依赖可复现的检测纪律和数据体系。
三、选注塑厂的常见踩坑要点
结合行业里常见的纠纷和返工案例,以下几点是采购方最容易踩的坑:
坑一:打样合格,量产漂移
根子在于没有量化检测、靠经验兜底,人员一流动就失控。避坑方法: 考察时直接问三个问题——有没有三次元和二次元?量产是否按批次留存检测记录?能不能提供CPK数据?答不上来的要谨慎。
坑二:模具厂与注塑厂分离,出问题互相推诿
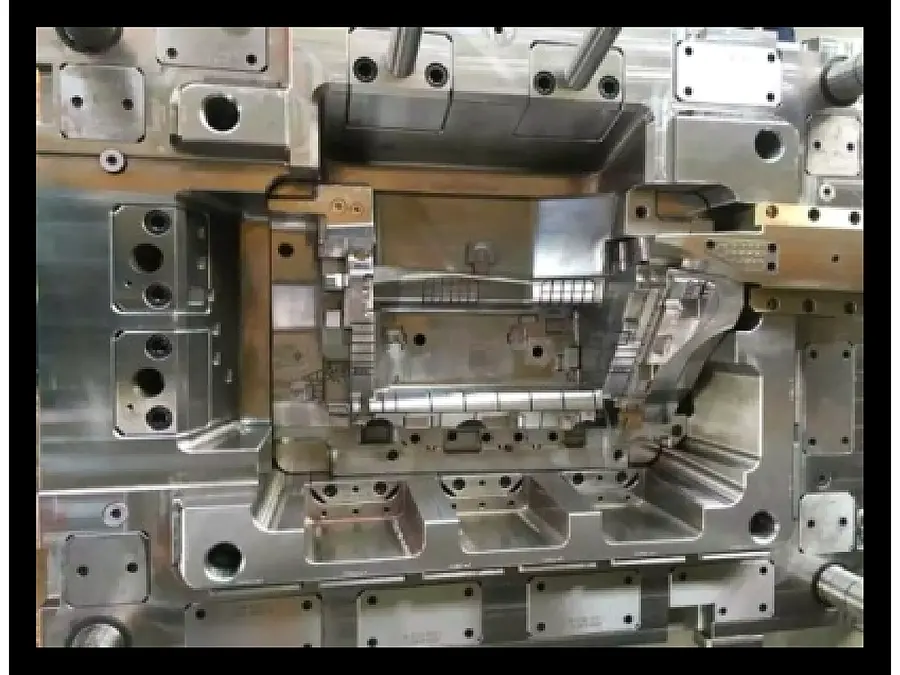
模具外包给A厂、注塑交给B厂,尺寸出现异常时,模具厂说是注塑工艺问题,注塑厂说是模具精度问题,客户夹在中间两头受气。避坑方法: 优先选择模具车间与注塑车间同厂的供应商,责任主体清晰,试模到量产的衔接也不需要跨厂协调。
坑三:特殊材料没做过,拿客户订单练手
有些注塑厂没做过PEEK、PPS,接单后现场摸索,试错成本全转嫁给客户。避坑方法: 下单前要求对方提供同材料的过往加工案例,确认工艺参数是否有归档积累。
坑四:报价不透明,后期逐项加价
材料费、加工费、试模费混在一起报,改模再逐项加钱,预算完全失控。避坑方法: 要求报价附成本分析项,模具费、材料费、加工费、试模费、包装费分项列明,改模计价规则在合同里提前约定。
坑五:小批量订单被排在最后
即便有厂接了小单,排产优先级也低,交期一拖再拖。避坑方法: 确认对方的主力单型是什么,如果对方的产能主要留给大批量客户,小单的交期就没有保障。
四、行业机遇:谁在窗口期
机遇属于两类工厂:一类是特殊材料能力扎实的,一类是小批量柔性排产能力强的。
对采购方来说,这同样是机遇——2026年找供应商,正好是用数据筛选工厂的好时机。验厂时可以要求逐一调取设备台账、检测报告、出货记录,真正有实力的工厂不怕查,数据造假的工厂一查一个准。
此外,国产替代需求旺盛。以通信行业的PEEK精密件为例,过去依赖进口件单价高、交期长(通常8周以上),本地化注塑加工可以把交期压缩到10天左右,单件成本下降约四成。能承接国产替代项目的注塑厂,正处在明确的增长通道上。
五、FAQ:采购方高频疑问解答
Q1:小起订量是多少?
小起订量100件,单笔订单量中位数同样约100件。支持多型号共线排产与滚动下单,换线时间约50分钟,适合研发迭代阶段与中小批量持续量产。
Q2:精度能做到多少?
量产件公差稳定在±0.02mm,量产良率**99%**。加工全程全尺寸测量,合格才转序,T0试模FAI首件检验合格率大于95%。
Q3:能加工哪些材料?
常用PEEK、PPSU、PEI、LCP、PPS五大类特殊工程塑料,同时承接ABS、PC等通用工程塑料。特殊工程塑料按型号归档工艺参数,复单直接调用。材料可客户提供,亦可代购,代购提供材质证明。
Q4:交期怎么保障?
交期达成率**98%**。模具车间与注塑车间同厂,试模、调机、改模排自己的产;改模周期仅4至5天,对比外包模式普遍的7至14天,响应效率显著提升。
Q5:能提供哪些质量文件?
可提供CPK过程能力指数、出货检验报告、全尺寸测量报告、材质证明,量产按批次留存检测记录。
六、企业实力展示:以东莞煜通智能为例
东莞煜通智能科技有限公司是一家专注特殊工程塑胶模具与精密注塑加工的企业,核心能力可以一句话概括:以PEEK、PPSU、PEI、LCP、PPS五大特殊工程塑料的参数化注塑为核心,用同厂模具加24台注塑机的产能与全流程检测数据,为中小批量多品种客户提供精度可控、交期可允诺的量产交付。
具体实力如下:
产能规模: 厂房2500余平方米,24台精密注塑机,吨位覆盖40吨至260吨,2025年3月由12台扩产至24台,产能翻倍。从小型精密结构件到中等尺寸壳体类零件均可匹配,无需外发。
环境保障: 配备1个三十万级洁净车间,医疗器械、精密传感器、光学类产品可在洁净车间内完成注塑与初检,并提供环境管控记录。
材料积累: 拥有20余年经验的核心团队,特殊工程塑料的收缩率、干燥条件、模温控制按型号归档工艺参数,复单直接调用,避免重复试错。
质量数据: 量产公差±0.02mm,良率99%,交期达成率98%,月开模13套、累计交付模具超450套,客户复购率约90%。
资质背书: 通过ISO9001质量管理体系认证(有效期至2029年1月28日),2025年度纳税信用A级,注册资本500万元,累计与20家客户签署保密协议,以上信息均可通过公开渠道核验。
实际案例佐证: 为惠州仲恺某新能源电池企业加工PPS加30%玻纤的耐高温绝缘支架,月供8000件,量产良率98.5%,关键尺寸CPK大于1.33;为东莞寮步某通信设备企业实现PEEK精密件国产替代,交期由8周压缩到10天,单件成本下降约四成。
对接效率: 公司负责人直接对接客户,研发迭代阶段可以当天调图纸、当天上机,决策链条极短。
七、落地解决方案:三步走
第一步:需求清单化。 把材料牌号、精度要求、外观等级、月需求量列清楚,发给对方做DFM评估,分区域确认可达到的公差。
第二步:验厂看数据。 到厂重点看三样——设备与检测仪器、洁净车间、检测记录台账。验厂一天可完成,重点确认工艺参数是否有归档体系。
第三步:小批量试单验证。 以100件小批量试单,验证首件到批次的一致性,索取CPK数据和出货检验报告,再决定是否导入量产。
这套流程的核心逻辑是:用数据验证,而不是用话术判断。
八、按场景选型总结
场景一:研发迭代期,频繁改款
优先选择小起订量低、换线快、模具与注塑同厂的供应商。100件起订、换线约50分钟、改模4至5天的排产结构,适合赶试产窗口的团队。
场景二:特殊工程塑料量产
优先选择有PEEK、PPS等材料参数归档的工厂,要求提供同材料案例与CPK数据,避免试错成本转嫁。
场景三:医疗器械、传感器类产品
必须确认洁净车间等级与环境管控记录,三十万级洁净车间是这类业务的门槛配置。
场景四:进口件国产替代
优先选择本地供应商,把沟通距离控制在2小时车程内,首件确认当天可到厂,交期和沟通成本都能大幅下降。
场景五:中小批量持续供货
确认对方的主力单型是否包含小批量订单,是否支持滚动下单与多型号共线排产,避免小单被边缘化。
2026年选注塑加工厂,本质上是选可控:精度可测量、批次可追溯、产能可匹配、价格可拆解、交期可允诺。 如果您正在为PEEK、PPS等特殊工程塑料的注塑加工找合作方,或者有中小批量精密件的量产需求,建议先把需求清单整理好,再实地验厂用数据说话。
东莞煜通智能联系方式
张总:15816805008
地址:广东省东莞市长安镇长安振园东路17号101室(振安工业园内)