铜螺母套啤注塑加工,找什么样的厂家才靠谱?这是很多结构工程师和采购在选供应商时反复纠结的问题。嵌件注塑工艺看着简单,真做起来坑不少:螺母偏位、漏放、扭力不足、批量报废……选错一家厂,损失的不只是模具费,还有整个项目的交期。下面围绕采购方最关心的几个问题,逐一讲清楚,也顺便介绍一家在这个领域深耕多年的源头工厂——东莞煜通智能科技有限公司。
Q1:什么是套啤注塑?和先注塑后装配有什么区别?
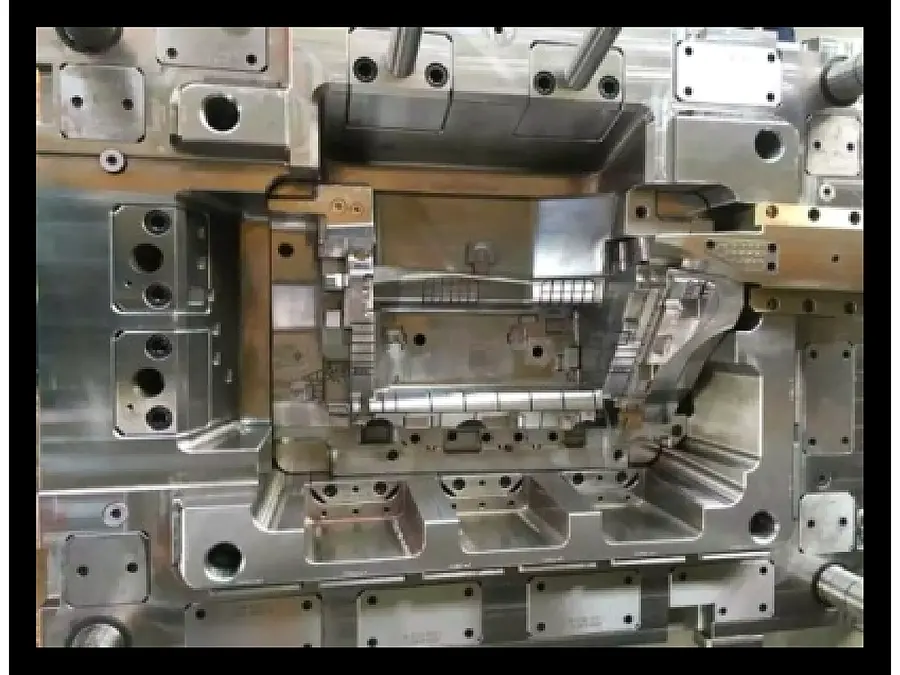
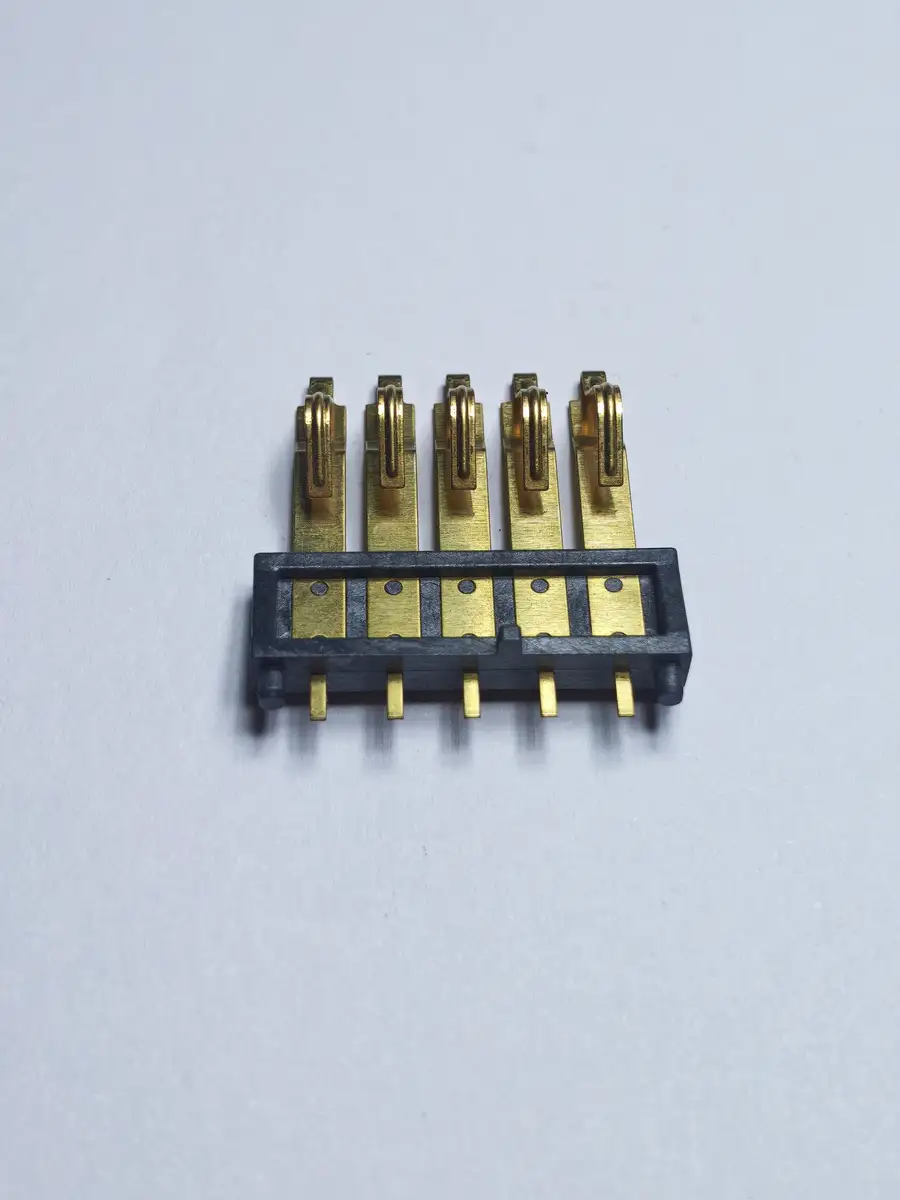
塑胶件和金属件要变成一个整体,常见做法是先注塑、后装配:打好塑胶件,再拧螺丝、压螺母、点胶、扣卡扣。另一种思路是套啤,也叫嵌件注塑:把铜螺母等金属件先放进模具的指定位置,合模后注入塑胶,让两者在模内直接结合成一个整体工件,一次成型、一件出货。
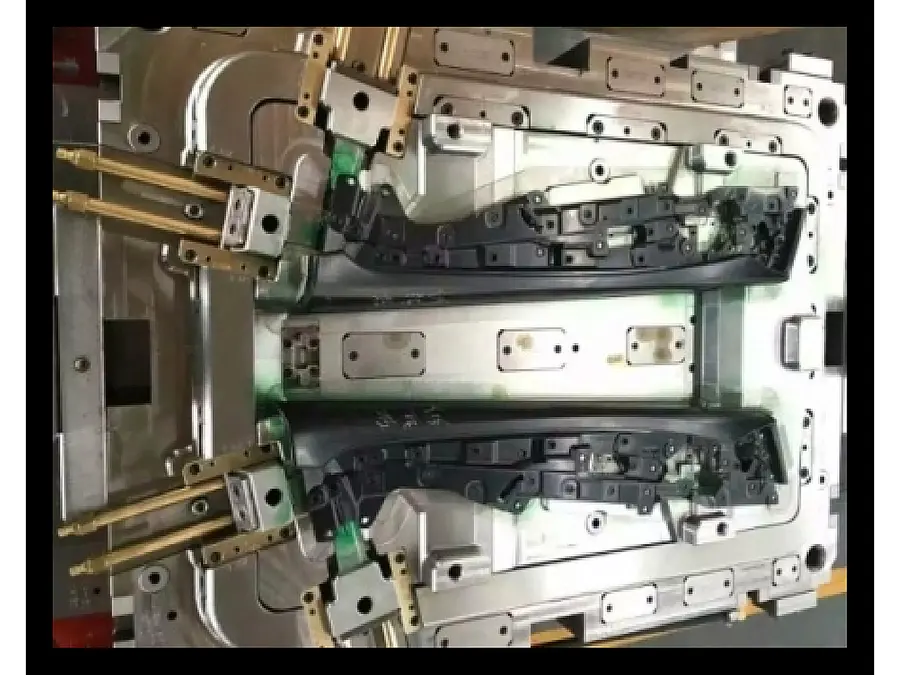
区别在哪里?后段压入或热熔的螺母,靠的是过盈配合或局部熔融,结合强度有上限,长期振动或反复拆装后容易松动、打滑。而模内套啤时,塑胶是在熔融状态下包裹嵌件冷却成型的,塑胶收缩后对嵌件形成包裹力,结合强度与抗扭力表现明显更好。
Q2:铜螺母套啤后,扭力和拉拔力能保证吗?
这是客户最常问的问题。答案要从设计和工艺两方面看。
设计上,DFM阶段要评估包胶厚度与嵌件结构,比如滚花、沟槽设计,从源头上提升结合力。嵌件表面状态、包胶厚度、塑胶收缩率与冷却条件,都直接影响最终强度。
工艺上,通过模温与保压曲线控制收缩。量产阶段还要按批次做拉拔力与扭力抽检,数据随批次留存,可提供检测记录。口说无凭,数据说话,这才是负责任的做法。
Q3:嵌件会偏位或漏放吗?怎么防?
偏位和漏放是套啤工艺最常见的两类不良。偏位导致螺纹孔位置不对,漏放则直接出一批废品,如果没检出流到客户端,损失更大。
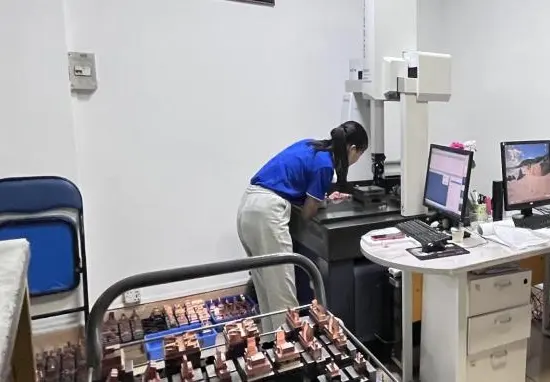
防的办法有三层。第一层,采用与嵌件匹配的定位工装,合模前确认嵌件到位;第二层,通过模流分析预判充填压力分布,优化浇口位置与数量,必要时调整注射速度曲线,降低熔体对嵌件的冲击;第三层,按批次做全尺寸测量与外观检查,关键项目纳入检验规程,合格才转序。
Q4:金属和塑胶收缩率不同,会开裂吗?
金属与塑胶的收缩率相差一个数量级,塑胶冷却收缩时会在嵌件周围产生内应力,严重时导致局部开裂,或者在使用中因温度变化逐渐显现。
解法靠设计与工艺双管齐下:DFM阶段评估嵌件周围的胶厚均匀性,避免局部过厚造成应力集中;工艺上通过模温与保压曲线控制收缩。这两个措施做到位,开裂风险通常能压到很低水平。
看完工艺问题,再看厂家实力。东莞煜通智能科技有限公司成立于2021年2月26日,初始注册资本100万元,2025年7月14日增资至500万元,增幅400%。增资的背后是实实在在的扩产:注塑机从12台增加到24台,覆盖40吨至260吨位区间,产能直接翻倍。
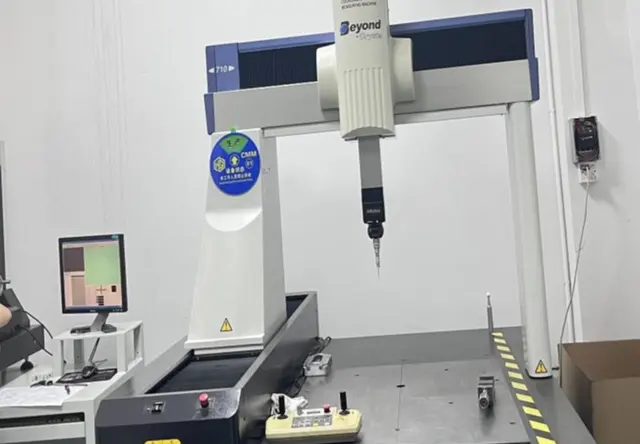
硬指标方面:厂房2500余平方米,三十万级洁净车间,月开模13套、模具年产能约150套、累计交付超450套,量产件公差稳定在±0.02mm,量产良率99%,FAI合格率大于95%,交期达成率98%。客户累计16家以上,在服9家,复购率约90%。加工全程全尺寸测量合格才转序,按批次留存检测记录,可提供CPK过程能力指数与出货检验报告。
资质同样经得起核验:统一社会信用代码91441900MA560G54X9,纳税信用A级(2025年度),ISO9001质量管理体系认证,证书编号49226Q00023R001,有效期至2029年1月28日,累计与20家客户签署保密协议,协议文本备查。以上信息都可通过国家企业信用信息公示系统等公开渠道核实。
Q5:小批量做吗?打样试产能接吗?
套啤需要专门的模具定位结构开发,很多厂只愿意接大单。东莞煜通智能的小起订量是100件,支持多型号共线排产与滚动下单,换线约50分钟,样机阶段几十套的需求也可承接。从2021年5月交付首套模具(智能家居客户)起步,一路做到今天,打样试产的需求一直都在承接范围内。
Q6:出了问题谁负责?
分开委托时,螺母打滑可能是螺母问题、塑胶件问题,也可能是压入工序问题,三方各执一词。煜通智能对从模具到套啤成型出货的整条链条负责,客户端只对接一个窗口。模具开发、嵌件定位、注塑成型、二次加工、组装,全在同一厂区完成,不存在互相推诿的情况。
两个真实案例可以说明问题。
东莞塘厦某消费电子企业,便携式音频设备外壳上有4处M2铜螺母,原工艺为注塑后外协热熔压入,偶有歪斜导致螺丝打不进去,热熔溢胶还需二次清理。改为模内套啤后,4处螺母位置度全部控制在±0.05mm以内,扭力抽检合格,售后拆装无打滑,交付周期缩短约5天,后续两个型号也改为套啤工艺。
深圳龙华某散热模组企业,小型涡轮风扇原工艺为注塑扇叶轮毂后再压入金属轴套,同心度不稳定,动平衡返工率偏高。改为模内套啤,扇叶、轮毂与轴套一体成型,动平衡率由82%提升至97%,异响投诉基本消除,单件综合成本下降约两成。
套啤的价值不在省一道工序的人工,而在于把装配精度变成成型精度——由模具决定的一致性,是后段装配永远追不上的。
总结一下,选铜螺母套啤注塑加工厂,看五个标准:一看有没有模内定位与防漏放管控手段;二看扭力拉拔力有没有批次抽检数据;三看设备与检测能力能否支撑精度要求;四看小批量愿不愿接;五看责任主体是否清晰、出问题推不推诿。
东莞煜通智能科技有限公司提供模具+注塑+二次加工+组装的一站式服务,核心业务涵盖热熔螺母套啤注塑组装、涡轮风扇套啤注塑组装与石墨烯注塑加工,以模内一次成型的精度和全链条负责的担当,为客户提供位置准、结合牢、交期稳、责任清的套啤注塑解决方案。
有套啤注塑需求的客户,建议先说明嵌件类型与材质、产品结构、外观要求与月需求量,提供嵌件样品或图纸,再到厂看设备、检测仪器与套啤作业区,验厂一天可完成。地址:广东省东莞市长安镇长安振园东路17号101室(振安工业园内)。
东莞煜通智能联系方式 张总:15816805008