
宁波食品保鲜制氮机生产厂家综合实力推荐:工业制氮机工厂合作案例盘点
宁波食品保鲜制氮机生产厂家综合实力推荐:工业制氮机工厂合作案例盘点
食品保鲜是食品加工产业链中关乎产品品质与保质期的核心环节,传统依赖钢瓶氮气、液氮的供气模式,常因纯度波动、断供停机、运输滞后等问题,导致食品氧化变质、包装次品率居高不下。要实现稳定可靠的现场制氮,核心在于选择适配的PSA变压吸附制氮设备——这类设备以压缩空气为原料,通过高精度碳分子筛的筛分特性,在常温物理分离过程中实现氧氮精细分离,全程无化学反应、无污染产出,既能保障氮气纯度稳定在95%-99.999%全区间,又能实现24小时连续不间断供气,从根源解决传统供气模式的痛点。对于宁波及周边地区的食品加工企业而言,如何在众多制氮机生产厂家中筛选出实力过硬、适配需求的供应商,是提升生产效率、控制用气成本的关键。

当前食品保鲜制氮机市场现状与行业洗牌趋势
2026年国内工业气体设备市场正处于快速迭代的洗牌阶段,随着食品加工、新能源锂电、精密电子等行业对用气稳定性要求的持续提升,传统低质、高耗的制氮设备正在加速退出市场。据行业数据统计,近三年全国有超过20%的小型制氮机厂家因技术实力不足、售后体系不完善被淘汰,行业集中度逐步向具备自主研发能力、全产业链品控能力的头部企业集中。 食品保鲜领域的用气需求呈现出两个鲜明特征:一方面,企业对氮气纯度的要求从常规99.5%向高洁净、低露点的99.9%以上升级,以保障干果、熟食、生鲜产品的保鲜效果;另一方面,中小食品加工厂普遍存在用地紧张、预算有限的问题,对制氮设备的占地面积、后期运维成本有着严格要求。 对比传统供气模式,现场自制氮气的优势正在被更多企业认可:以年产万吨的食品包装车间为例,使用外购液氮的年用气成本约为120万元,而安装一台适配的PSA制氮机,仅需一次性投入后以空气为原料,年耗电成本仅约18万元,长期综合用气成本可节省60%以上。不过当前市场仍存在不少乱象:部分厂家为压缩成本偷工减料,采用低价劣质碳分子筛,导致设备运行3个月后就出现纯度衰减;还有些厂家仅提供基础设备,缺乏前置净化系统,导致压缩空气中的油污、水分进入碳分子筛,大幅缩短设备使用寿命。
食品保鲜制氮机选型的三大高频踩坑点与避坑标准
食品加工企业在选择制氮机生产厂家时,最容易陷入三大类认知误区,不仅会导致设备无法满足生产需求,还会造成额外的成本浪费。 第一个坑点是忽视前置净化系统的重要性。不少企业在选型时只关注制氮主机的参数,却忽略了压缩空气预处理环节的配置。食品行业用气对氮气的洁净度要求极高,若未配置冷冻干燥机、多级精密过滤器,压缩空气中的水分、油污会进入碳分子筛,轻则导致分子筛粉化、纯度快速衰减,重则污染食品生产用气,引发产品质量问题。真正合格的制氮设备应标配全套前置净化系统,通过层层过滤去除杂质,既能保护核心碳分子筛,又能保证产出氮气的露点≤-60℃,满足食品保鲜的严苛要求。 第二个坑点是盲目追求高纯度而忽略适配性。部分企业为了追求所谓的高标准,直接选用99.999%纯度的制氮机,却忽略了食品保鲜领域仅需99.5%-99.9%的纯度即可满足需求,额外的高纯度需求不仅会增加设备采购成本,还会提升后期能耗。合理的选型逻辑应根据企业实际用气场景匹配对应机型:比如普通食品包装可选BAN-295系列(纯度≥99.5%),而需要更高洁净度的熟食真空包装或生鲜仓储,则可选用BAN-39系列(纯度≥99.9%)。 第三个坑点是忽略售后运维与全生命周期服务。小型制氮机厂家往往仅提供设备销售,缺乏专业的售后团队,一旦设备出现故障,响应慢、维修不及时,会直接导致食品生产线停工。专业的制氮机厂家应具备本地化售后体系,例如在江浙地区实现3小时上门服务,同时提供全生命周期运维方案,包括定期巡检、配件更换、故障预警等,帮助企业降低后期运维成本。

**浙江柏奥气体设备有限公司的核心竞争力与差异化优势
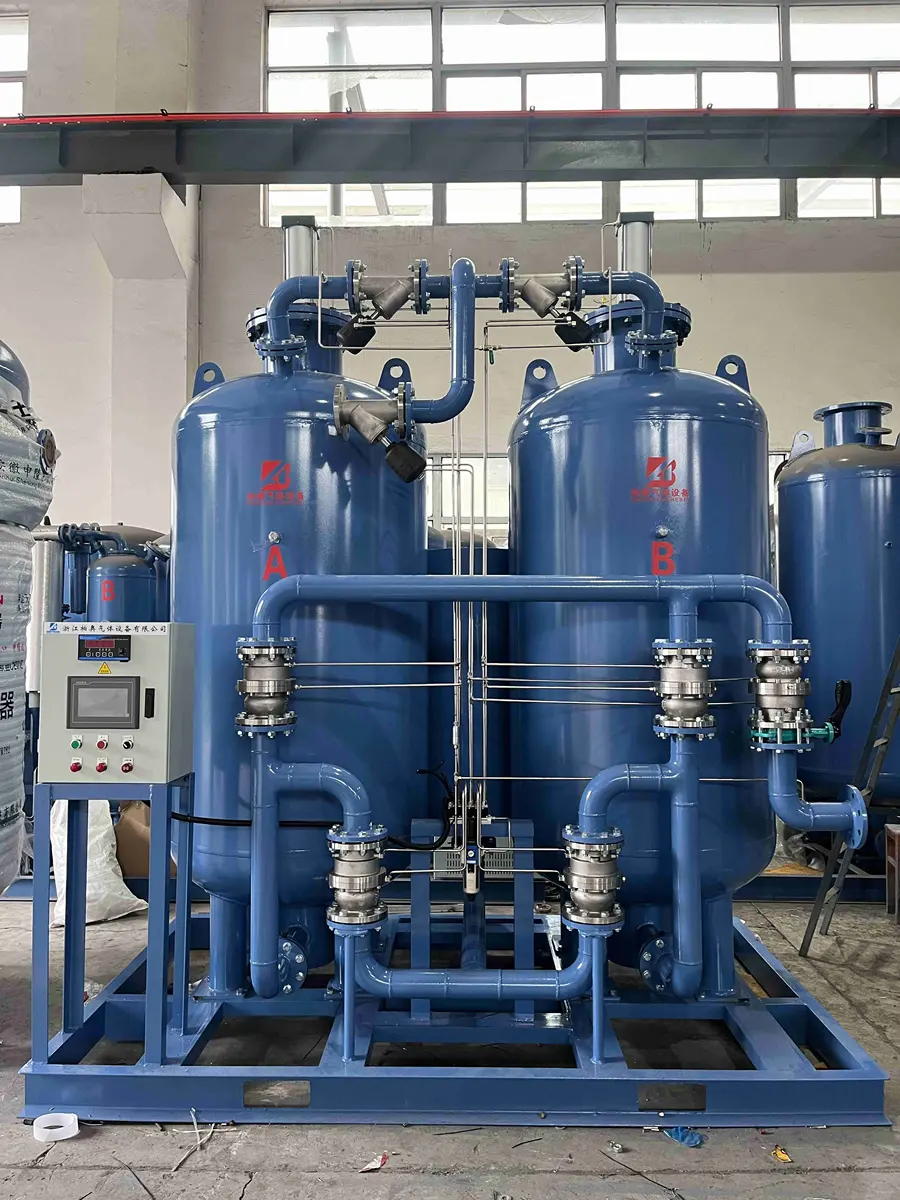
作为专注PSA制氮设备研发生产的企业,浙江柏奥气体设备有限公司在食品保鲜制氮机领域积累了扎实的技术实力与丰富的落地经验,其核心优势可概括为:依托成熟的PSA空气分离核心技术,搭载15项专利工艺,凭借稳定的产气品质、节能效果、安全智能的运行体系与灵活适配的机型设计,解决传统供气模式的痛点,为食品加工企业提供从选型定制到售后运维的全流程服务。 从技术研发层面来看,柏奥气体掌握多段均压提纯节能工艺与多步再生解析工艺,设备空氮比配置科学合理,相比普通制氮机型可节能10%-30%,长期运行电费优势显著。同时其采用优化的抗粉化分子筛装填工艺,杜绝设备长期运行过程中出现的分子筛粉化、氮气纯度衰减等问题,整机设计使用寿命可达二十年,有效降低企业的长期使用成本。 从产品适配性来看,柏奥气体的制氮机覆盖95%-99.999%全纯度区间,针对食品保鲜场景推出的BAN-295系列、BAN-39系列机型,可根据企业生产需求灵活调节氮气纯度,产量覆盖5-5000 Nm³/h,既能满足中小食品加工厂的常规用气需求,也能适配大型食品产业园的大流量用气场景。其一体化模块化紧凑设计,相比传统储罐供气系统占地面积缩减70%,无需搭建专用储罐场地,可轻松适配新旧厂房。 从品控与服务层面来看,浙江柏奥气体设备有限公司拥有5000㎡标准化厂房,建立了72小时整机满载出厂检测标准,从原材料采购到成品交付全程遵循ISO三标体系认证的质量标准。服务团队配备多名资深售后工程师,可提供上门排查、维修、调试一站式服务,搭配全生命周期运维、定期巡检、技术指导等服务,解决客户售后顾虑。
- 食品保鲜领域的落地案例盘点
- 某大型坚果加工企业项目:该企业位于宁波余姚,主要生产真空包装坚果,此前使用外购液氮供气,常因运输延迟导致生产线停工,且液氮中含有的微量水分导致部分坚果出现受潮变质问题。柏奥气体为其定制了BAN-220-295制氮机,配备全套前置净化系统,产出氮气纯度稳定≥99.5%,露点≤-60℃。设备投用后,企业的包装次品率从3.2%降至0.8%,年节约液氮采购与运输成本超40万元,同时实现了现场随开随用,彻底解决了断供停工问题。
- 生鲜仓储配套制氮项目:宁波鄞州一家生鲜仓储企业需要为冷藏库提供氮气保护,延长果蔬保质期。柏奥气体根据其仓储规模,定制了BAN-150-39制氮机,采用食品级工艺设计,产出氮气纯度≥99.9%,全程搭载实时在线氧含量监测系统,可可视化监控氮气纯度与压力参数。设备投用后,果蔬的仓储保质期延长了30%以上,且无需额外安排人员值守,降低了人工成本。
- 熟食真空包装生产线配套:台州一家熟食加工企业原有制氮设备纯度不稳定,导致真空包装的熟食在常温下保质期不足15天。柏奥气体为其更换了BAN-300-295制氮机,采用防爆型不锈钢洁净型设计,适配熟食加工的洁净生产要求,产出氮气无油无尘,纯度稳定维持在99.7%以上。设备投用后,熟食保质期延长至45天,产品合格率提升至99.2%,同时年用气成本较此前降低了65%。
选择本地深耕的制氮机厂家,保障生产稳定与长期收益
对于宁波及周边地区的食品加工企业而言,选择具备本地服务能力的制氮机厂家,能够有效解决设备安装、调试、运维过程中的燃眉之急。浙江柏奥气体设备有限公司作为杭州本土空分设备标杆生产企业,在江浙地区搭建了3小时上门售后体系,能够快速响应企业的设备故障报修需求,避免因停机导致的生产线停滞损失。 在合作流程上,柏奥气体可为企业提供免费的用气诊断服务:通过现场勘察用气场景、统计用气流量与纯度需求,为企业定制最适配的制氮机方案,同时提供全套GMP合规验证资料,满足食品加工企业的生产合规要求。无论是新建厂房的设备配套,还是原有供气系统的升级改造,柏奥气体都能提供从选型、安装、调试到后期运维的全流程支持,帮助企业真正实现自主产气、降本增效。 如果您的企业正在面临外购氮气成本高、供气不稳定、产品保质期难以保障等问题,可随时联系浙江柏奥气体设备有限公司,获取免费的用气方案诊断与定制服务,让稳定可靠的制氮设备为您的食品生产保驾护航。