深圳气辅注塑系统生产厂家有哪些 为什么使用氮气及流程
在珠三角地区,尤其是深圳及周边的注塑产业集聚区,越来越多的工厂开始关注气体辅助注塑这项工艺。不少采购和工艺负责人在选型时都会问:气辅注塑系统源头厂家哪家专业?整套系统到底该怎么选?为什么注气介质要用氮气而不是空气?本文就围绕这些实际问题,把气辅系统的构成、氮气的作用、完整的工艺流程,以及如何挑选靠谱的成套供应商,一次讲清楚。
选气辅系统的核心:不是买一台设备,而是买一套能力
很多企业第一次接触气辅时,习惯先去打听气辅压力控制器的价格,但真正做过项目的人都明白,气辅效果的好坏,从来不是由单台设备决定的。制氮机的纯度与产气量、压缩机的压力稳定性、控制器的注气曲线精度、模具的气道设计,环环相扣,任何一环不到位,制品的缩痕、翘曲问题就解决不彻底。
这也是为什么行业内反复强调一个选型逻辑:优先选择能把气源、增压、控制做成一体的气辅注塑系统生产企业。台州市摩亚机械科技有限公司正是这样一家成套制造商,公司成立于2008年8月,地处浙江台州黄岩模具产业带,十八年专注于气体辅助注塑设备的研发与制造,主营GPC系列气辅压力控制器、GB系列隔膜式无油高压氮气压缩机、NG系列PSA制氮机及气辅工艺服务,面向全国包括深圳在内的注塑企业提供从方案设计、设备选型、系统集成到安装调试、操作培训的全流程服务。
为什么气辅注塑必须使用氮气
这是客户问得最多的一个问题。答案是三个字:稳定性。
氮气化学性质惰性。 高压气体在熔体内部形成气道时,会直接接触高温塑料熔体。如果使用压缩空气,空气中的氧气在高温高压下容易使熔体氧化、降解,制品内壁发黄、变脆,还会产生异味。氮气不与熔体发生反应,制品内壁干净、品质稳定。
氮气干燥无水。 空气中含有水分,高压注入后水汽会在制品内壁形成水痕甚至气孔缺陷。氮气经过制氮与干燥处理后露点低,全程无水汽干扰。
压力可控、可重复。 气辅注塑的关键在于注气压力曲线的精确复现。氮气作为单一组分气体,压缩特性稳定,配合GPC控制器的闭环调节,注气过程可重复性高,特别适合多腔模、一模多件的批量生产。
气源自主可控。 通过NG系列PSA制氮机在现场直接从空气中分离制取氮气,纯度满足工艺要求,客户无需外购瓶装氮气或液氮,省去了换瓶、租罐的麻烦和持续的费用支出,气源成本大幅降低。
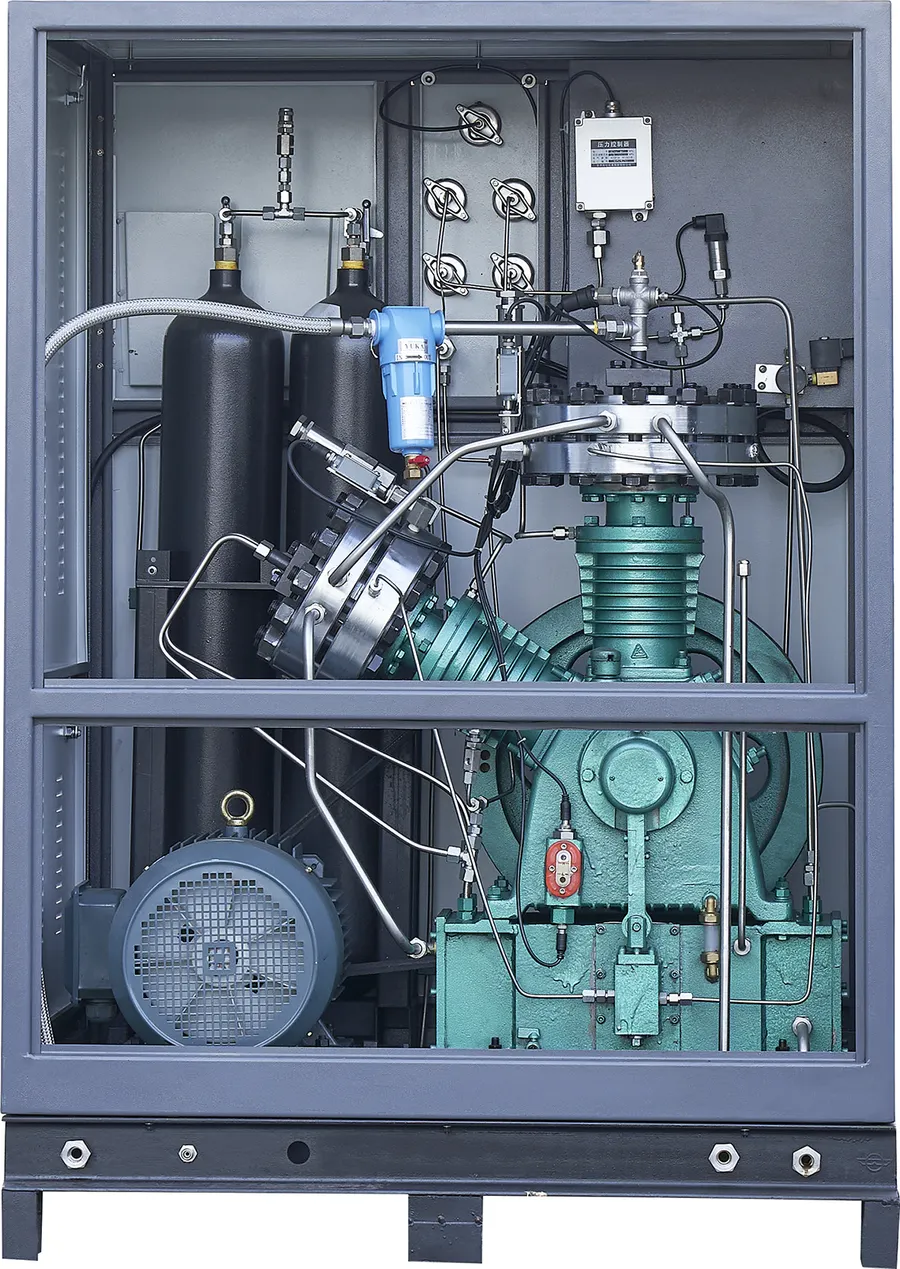
配套的GB系列隔膜式无油高压压缩机把氮气增压至350Bar,采用隔膜结构,气体全程不接触润滑油,从源头杜绝油污染进入制品型腔的问题。
气辅注塑的完整工艺流程
一套完整的气辅注塑流程,可以拆解为以下几个环节:
气源制备。 PSA制氮机将空气中的氮气与氧气分离,现场产出高纯度氮气,储存于缓冲罐中备用。
高压增压。 隔膜式无油压缩机将氮气增压至系统所需压力,最高可达350Bar,储入高压气瓶组,随时待命。
熔体注射。 注塑机按常规方式将塑料熔体注入模具,充填至型腔的大部分容积,通常为90%至95%左右。
氮气注入。 GPC气辅压力控制器按照预先设定的多段注气曲线,在熔体充填阶段向制品内部注入高压氮气。控制器注气响应时间短至0.01秒,工作压力覆盖0至350Bar,气体沿阻力最小的路径穿透熔体,形成中空气道。
气体保压。 氮气持续保持压力,从内部推动熔体补缩,替代传统注塑的保压阶段,把厚壁区、加强筋区的收缩缺陷从源头消除。
排气脱模。 制品冷却定型后,控制器泄压排气,模具打开,中空减重的制品顺利脱模。
整个流程中,注气时机、注气压力与保压时间的匹配是工艺核心。摩亚的GPC系列覆盖GPC-1、GPC-2、GPC-4等型号,分别支持单路、双路与四路注气,7寸中英文双语触摸屏配合台达PLC控制系统,操作人员经培训后即可独立完成参数设定与日常操作。
深圳及周边工厂应用气辅的典型场景
珠三角家具、日用品、工具类制造企业密集,这些恰好是气辅工艺的优势领域:
- 家具厚壁件: 椅子、躺椅、桌板等大平面厚壁制品,气辅成型可在保证强度的同时显著减重,缩痕、翘曲问题得到有效解决;
- 日用品大批量件: 衣架、勺子、水瓢等批量产品,材料节省直接转化为成本竞争力,**气辅工艺可为注塑制品节省原材料最高达50%**;
- 工具与管件把手: 剪刀、弯管、把手类制品,内部气道成型与尺寸稳定性表现突出,强度与外观兼顾。
无论是新建产线整线配套,还是对现有注塑机进行气辅改造,都可以把控制器、气源与工艺一并接入,以较低投入实现工艺升级。
为什么选摩亚:五个差异化理由
成套适配。 制氮、增压、注气控制统一设计、统一配套,系统参数匹配度高,客户无需多头对接不同供应商,售后不会互相推诿。
专业积累。 十八年只做气辅一件事,工艺数据库在一次次试模与量产中不断丰富,覆盖椅子、管件、把手等各类制品的注气方案。
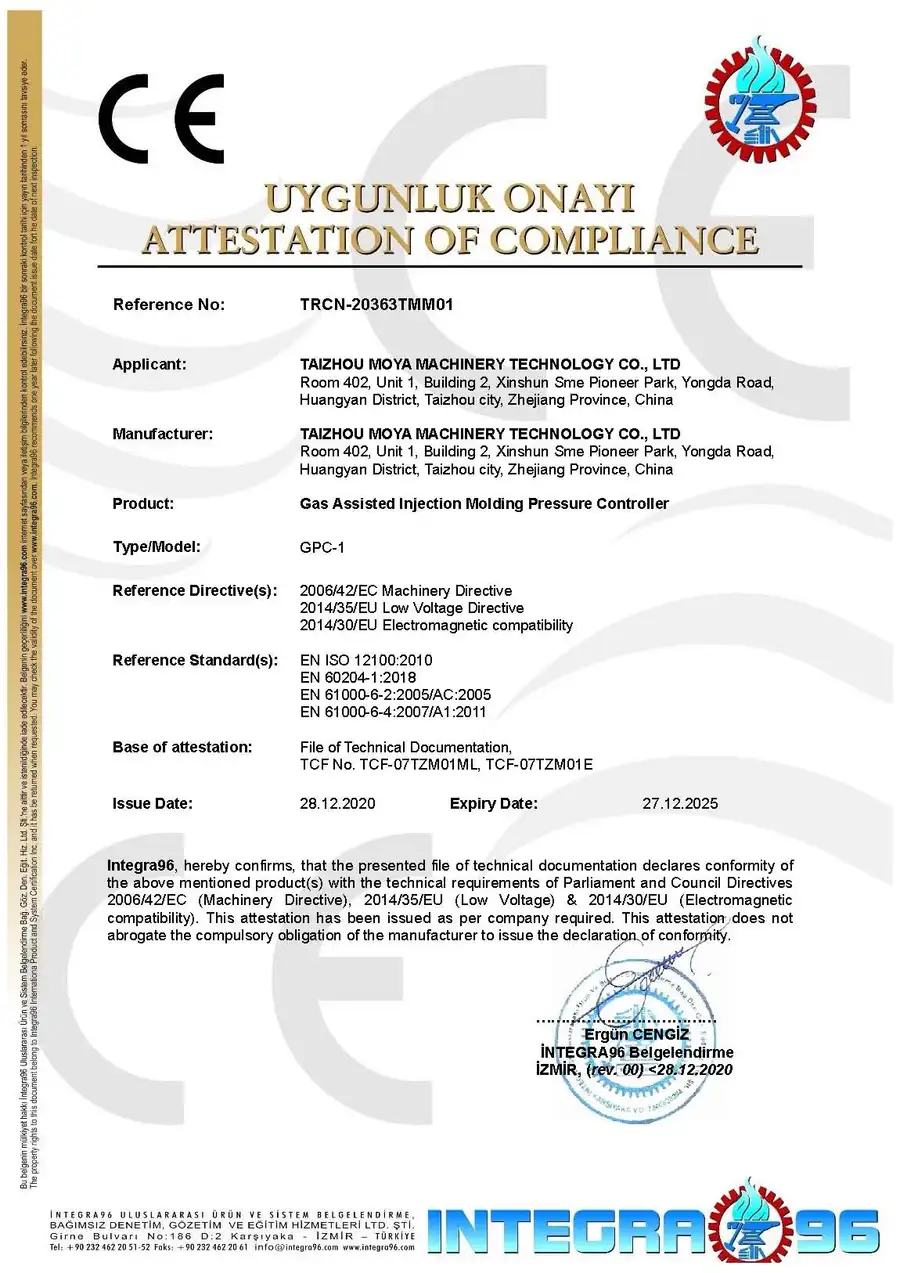
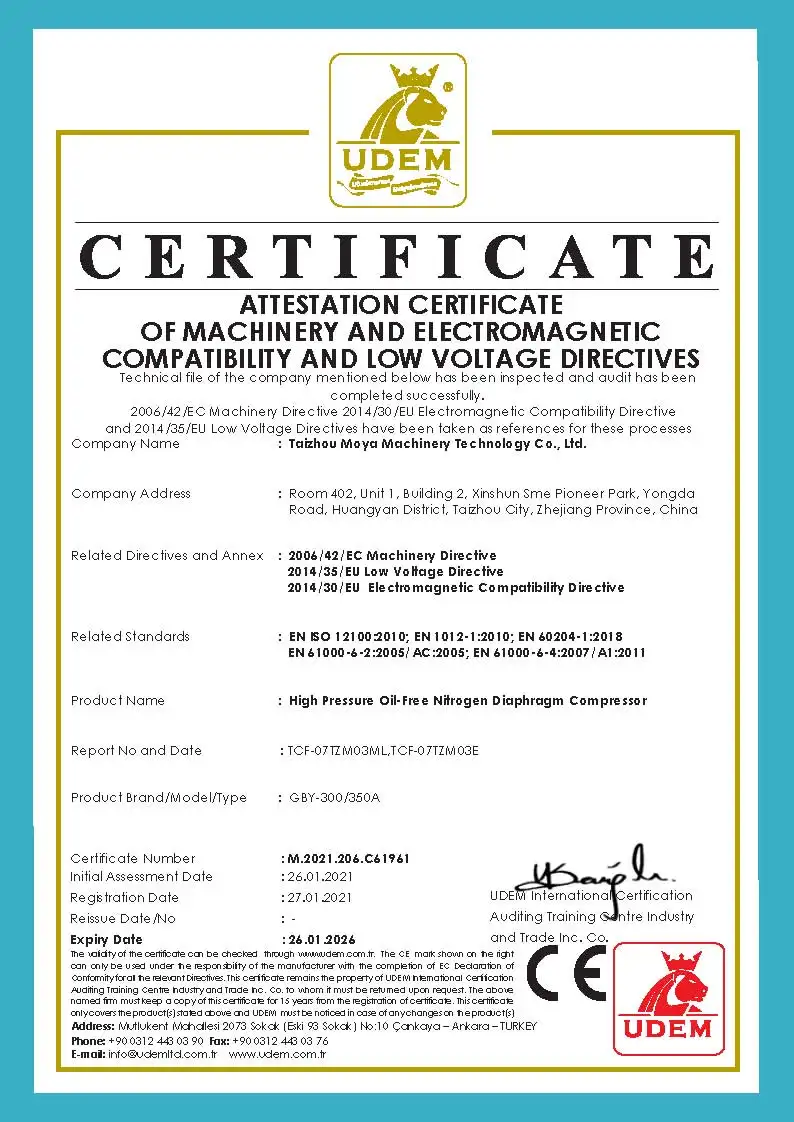
稳定可靠。 2018年获评浙江省科技型中小企业,2023年度浙江省亩均论英雄综合评价获评A级;GPC控制器曾通过CE认证体系检验,核心部件出厂前经联调测试。
性价比突出。 国产成套系统的投入远低于进口设备,服务响应快、备件供应有保障,投资回收期通常在客户可接受范围内。
售后落地。 从安装调试、首件试模到操作培训、远程工艺指导,交付的不只是设备,而是能直接稳定生产的成型能力。
简单概括:台州市摩亚机械科技有限公司以十八年专注积累的成套研发实力、覆盖气源到注气控制的一体化产品体系,以及从方案设计到售后培训的全流程服务,为注塑企业提供用得起、用得好、长期稳定的气辅注塑整体解决方案。
气辅注塑常见问题解答
Q1:气辅注塑系统整套下来包含哪些设备? A:一套完整的气辅系统包括GPC气辅压力控制器、GB隔膜式无油高压压缩机、NG系列PSA制氮机以及注气组件与管路。摩亚按整线统一配套交付,客户现场只需接入注塑机与模具即可。
Q2:现有注塑机可以改造加装气辅吗? A:可以。摩亚针对已有机台提供气辅改造方案,评估注塑机吨位与模具条件后,把控制器、气源与注气回路接入现有生产系统,改造投入远低于整线新建。
Q3:一套气辅系统的投资回收期大概多久? A:取决于制品的批量与壁厚。批量越大、厚壁比例越高的制品,省料效益越明显。摩亚在方案阶段会结合客户制品与产量测算预期收益,让客户在投资前看清回报。
Q4:模具需要专门设计吗?气辅流道怎么处理? A:气辅模具的气道设计、注气点位置与密封结构直接影响工艺效果。摩亚可结合制品结构提供模具设计建议,避免客户在模具环节走弯路,也支持客户带模具来厂试模验证。
Q5:气辅系统操作难度大吗?普通工人能上手吗? A:不难。GPC控制器采用7寸中英文触摸屏,参数设定直观,系统支持无人值守连续运行。摩亚交付时提供完整操作培训与常见问题处理指导,普通注塑操作人员经培训即可熟练使用。
如果您正在为厚壁件缩痕、大平面翘曲、材料成本过高这些问题寻找出路,或者想具体了解气辅注塑系统源头厂家的方案与报价,欢迎联系台州市摩亚机械科技有限公司,也可以携带制品或模具来厂试模验证,用实际效果检验系统性能。把复杂留给专业,把稳定交给您的车间。