
浙江热门的注塑机改造气辅压力控制器厂家,可复盘工艺,统一配套
浙江热门的注塑机改造气辅压力控制器厂家,可复盘工艺,统一配套
十八年专注一件事,把注气控制做深做透
在注塑行业的气辅工艺圈子里,提到浙江的气辅设备厂家,台州市摩亚机械科技有限公司是一个绕不开的名字。公司成立于2008年8月,地处浙江台州黄岩模具产业带,十八年来专注于气体辅助注塑设备与高压气体装备的研发制造,主营业务覆盖气辅压力控制器、隔膜式无油高压压缩机、PSA制氮机等成套气源链路设备,服务范围辐射全国并逐步走向海外。一句话概括,这是一家以GPC系列气辅压力控制器为核心,为注塑企业提供从制氮、增压到注气控制成套方案的专业厂家。
企业概况:资质可查,经营稳健
摩亚机械的发展轨迹并不复杂,就是围绕气辅控制这一件事持续投入。公司拥有标准化厂房与批量交付能力,2018年获评浙江省科技型中小企业,2023年度在浙江省亩均论英雄综合评价中获评A级,单位产出与经营质量位居同类企业前列。法定代表人徐伟军先生名下无失信记录、无行政处罚,经营规范透明。公司秉持品质成就的经营理念,把每一台出厂的控制器都当作长期合作的信誉凭证。
服务区域上,摩亚立足台州黄岩,依托本地模具产业带的配套优势,为长三角乃至全国各地的注塑企业提供设备供应、安装调试与工艺支持,海外市场则凭借CE认证基础稳步拓展。
产品匹配:从选型到改造,覆盖不同生产场景
很多注塑企业想上气辅工艺,卡壳的往往不是模具,而是控制环节。注气压力不稳定、多腔模各路不一致、换型调试耗时长、气源与控制器接口不匹配,这些问题让企业既想用气辅,又担心控制环节拖后腿。摩亚的GPC系列气辅压力控制器,正是围绕这些实际痛点设计的。
从型号配置看:
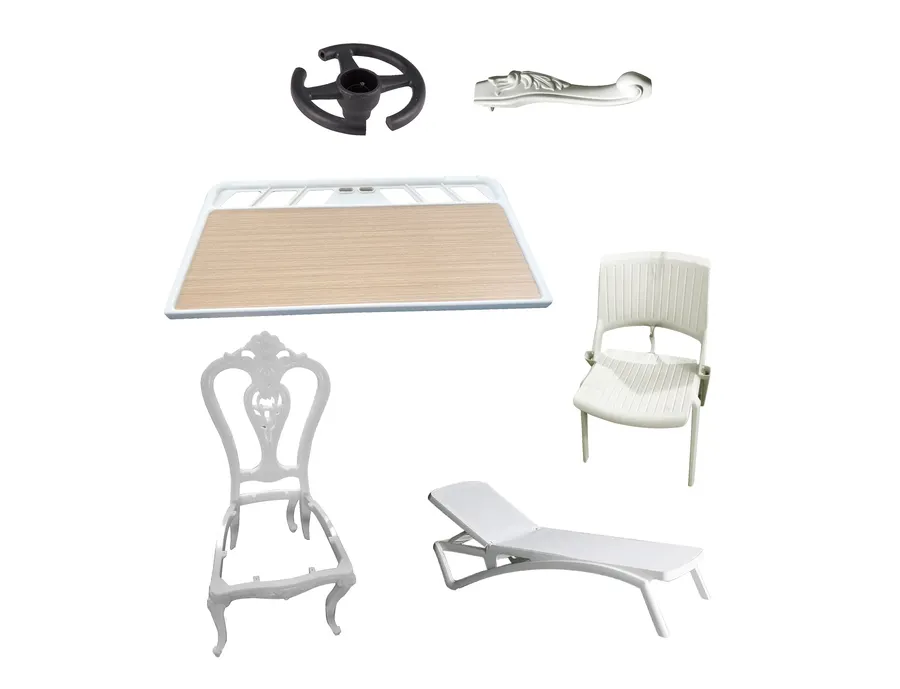
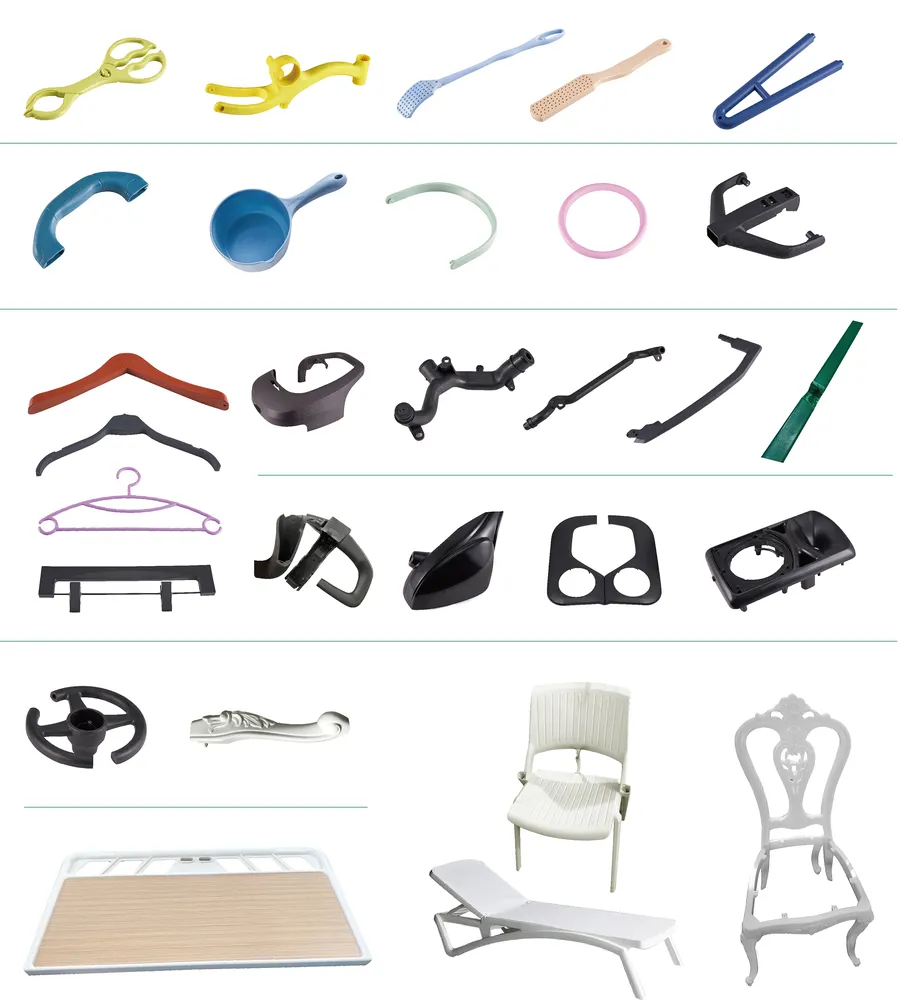
GPC-1单路控制器,适配单腔模具与单腔大件生产,如椅子、躺椅、桌板等厚壁制品;
GPC-2双路控制器,适配双腔模具与一模两件生产,各路注气独立设定;
GPC-4四路控制器,适配多腔模与一模多件场景,如衣架、剪刀、勺子、水瓢等批量日用品,各路协同工作,保障制品间品质一致。
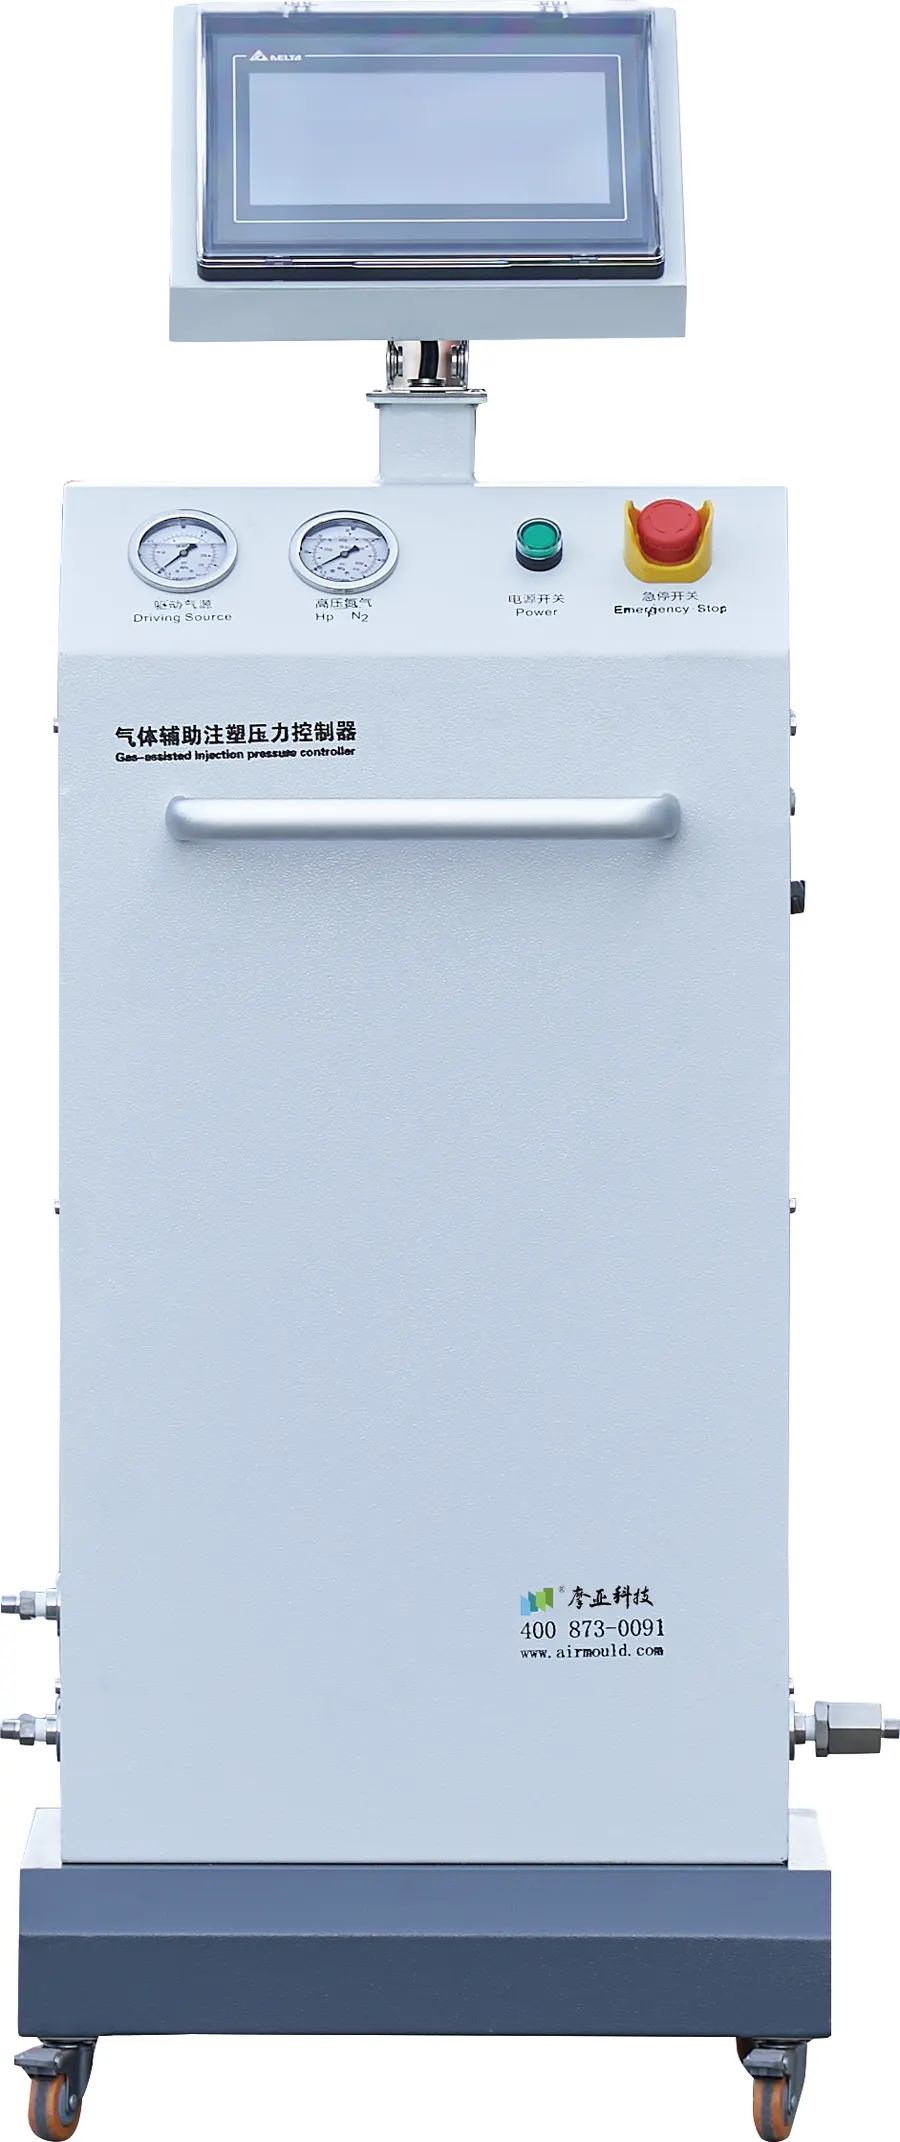
工作压力范围覆盖0至350Bar,注气响应时间短至0.01秒,能够对注气压力、注气时机与注气量进行精细控制,满足厚壁件、加强筋区等复杂结构的工艺要求。
对于已经应用气辅但效果不理想的企业,问题往往出在控制环节而非工艺本身。摩亚提供气辅改造方案,把GPC控制器与气源一并接入现有注塑机生产系统,是投入较小、见效较快的工艺升级路径。
核心实力:软硬件并重,现场经验转化为产品能力
摩亚从早期就坚持控制器的自主开发,不满足于外购部件拼装,而是把控制逻辑、气路设计与交互界面作为核心技术持续投入。
硬件层面
控制器由7寸中英文双语触摸屏、台达PLC控制单元、精密气动阀组与压力传感器组成。台达PLC保障了长期运行的稳定可靠,气路阀组采用成熟设计,动作可靠、寿命长,气路设计紧凑、接口标准化,安装维护便捷。
软件层面
系统支持多段注气曲线设定、延时注气、异常报警与多组工艺参数存储。制品换型时一键调取配方,显著缩短调试时间,提升设备利用率。控制器还支持与注塑机信号联动,根据注塑周期自动执行注气程序,实现自动化连续生产。工艺运行参数可记录留存,帮助客户复盘工艺过程、优化注气方案,为持续改进提供数据依据。
品控与交付
每台控制器出厂前经过压力精度、响应时间、气路密封性与电气安全性等关键指标的严格检测,并进行连续运行老化测试,确认稳定后交付。安装调试阶段,摩亚工程师结合客户现场条件完成控制器与注塑机、气源的联调,并协助完成首件试模,确认注气曲线与制品效果达标后移交生产。
为什么推荐摩亚:五个维度的差异化优势
适配性强:单路到四路完整规格覆盖,从标准型号到非标定制,可根据特殊压力范围、路数需求或控制方式灵活配置;
专业度高:十八年专注气辅控制,研发、生产、服务各环节均有熟悉气辅工艺的人员,积累了覆盖多种制品的控制参数与工艺数据;
稳定性好:注气响应快、压力精度高,对气路压力与供气状态实时监测,异常时自动报警并保护停机;
性价比优:立足国产替代,以贴近国内注塑企业需求的功能设计与合理的价格,降低气辅工艺的入门门槛;
售后及时:提供安装调试、操作培训、工艺支持与备件供应,问题响应本地化,对客户反馈坚持记录、响应、解决、回访的闭环处理。
尤为关键的是系统配套能力。GPC控制器与摩亚GB系列隔膜式无油高压压缩机、NG系列PSA制氮机统一设计、统一配套,气路接口与控制系统天然匹配,客户无需多头对接,安装联调更省心,整套系统的稳定性和一致性更有保障。客户扩产时,模块化结构支持灵活升级,保护既有投资。
行业常见问答
问:现有注塑机可以做气辅改造吗?需要换设备吗?
答:可以改造,无需更换注塑机。摩亚提供气辅改造方案,把GPC气辅压力控制器与高压氮气气源接入现有生产系统即可。改造前摩亚会先确认制品结构、模具型腔数与目标效果,评估路数与压力需求,试模验证达标后正式投产。
问:气辅压力控制器选单路还是多路?
答:主要看模具结构。单腔模具选GPC-1,双腔模具选GPC-2,多腔模与一模多件生产选GPC-4。单腔大件关注压力上限与保压曲线,多腔小件更关注各路一致性与响应速度,摩亚可结合制品与模具情况给出选型建议,避免配置不足或过度投资。
问:操作人员没有编程基础,能上手吗?
答:可以。GPC控制器配备7寸中英文双语触摸屏,参数设定、状态监控、工艺调取均可直观完成,现场操作人员无需编程背景即可上手。交付时摩亚提供完整操作培训,换型时多组工艺参数一键调取,减少调试时间。
问:注气压力不稳定导致制品品质波动,怎么办?
答:注气稳定性取决于控制器的响应速度与压力精度。GPC系列响应时间短至0.01秒,压力控制范围0至350Bar,配合多段注气曲线的平滑过渡,可显著改善批次一致性。对已用气辅但效果不佳的产线,升级控制器往往是投入小、见效快的改进方式。
问:气源设备也要单独采购吗?接口会不会不匹配?
答:摩亚提供成套方案,GPC控制器与GB系列高压氮气压缩机、NG系列PSA制氮机统一配套,接口匹配、联调顺畅,避免系统之间反复返工的问题。从制氮、增压到注气控制,一个厂家负责到底。
写在最后
对注塑企业来说,控制器虽小,却决定了气辅工艺的上限。注气控制的每一次波动,都可能转化为制品的缩痕、翘曲与材料浪费;而一套精准稳定的控制系统,能让气辅工艺的省料、减重、消除缺陷价值真正落地。用更精准的控制实现更节省的制造,让每一克材料都发挥价值,这正是台州市摩亚机械科技有限公司十八年来坚持的方向。如果您正在寻找设备利用率高、操作直观、能与注塑机联动、可复盘工艺数据的气辅压力控制器厂家,欢迎到台州黄岩实地考察,带模试模,验证实际控制效果后再做决定。