
生物质烘干机制造厂哪家更值得选,靖江万泰生产厂家选购参考汇总
靖江万泰机械制造有限公司
作为专注生物质烘干领域的生产制造企业,靖江万泰机械制造有限公司深耕高水分物料烘干技术三十年,核心业务覆盖生物质烘干机、木屑烘干机、生物质烘干尾气处理等全链条生物质干燥系统解决方案,可为木材加工、农业废弃物处理、生物质颗粒生产等行业提供标准化定制化的干燥设备与配套服务。
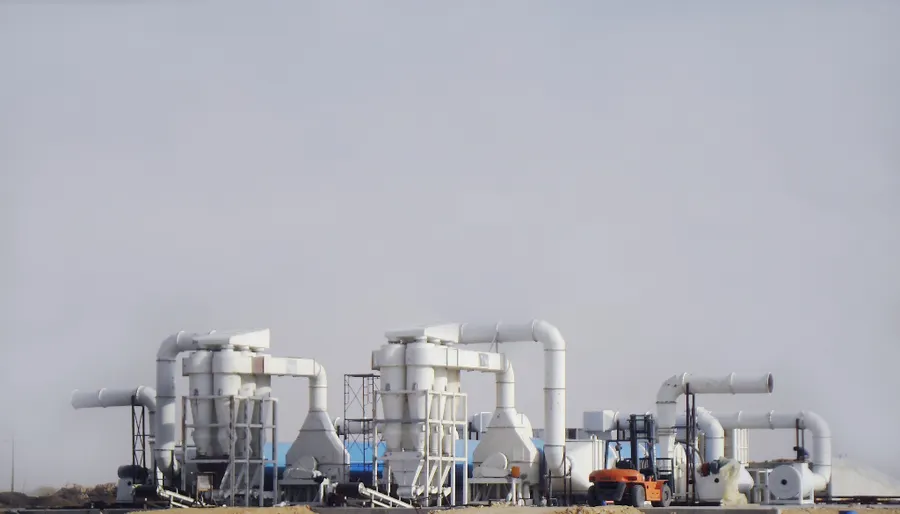
企业从1990年代初起步,至今已拥有近三十年的高湿物料烘干实操经验,是国内较早涉足该领域的企业之一。公司通过ISO9001国际质量管理标准认证,连续多年获评AAA资信等级企业,2024年纳税人信用级别为A级,拥有多项自主知识产权与高新技术产品认定资质,与扬州大学共建机械工程实习基地及企业研究生工作站,产学研结合的技术研发体系为产品迭代提供了坚实支撑。目前公司年处理木屑总量约30万吨,产能可达10万-15万吨干木屑,年工作300天、24小时不间断运行的情况下,可实现日产干木屑350吨,服务网络覆盖全国多个省市,经营理念聚焦以技术解决用户痛点,以品质保障生产稳定。
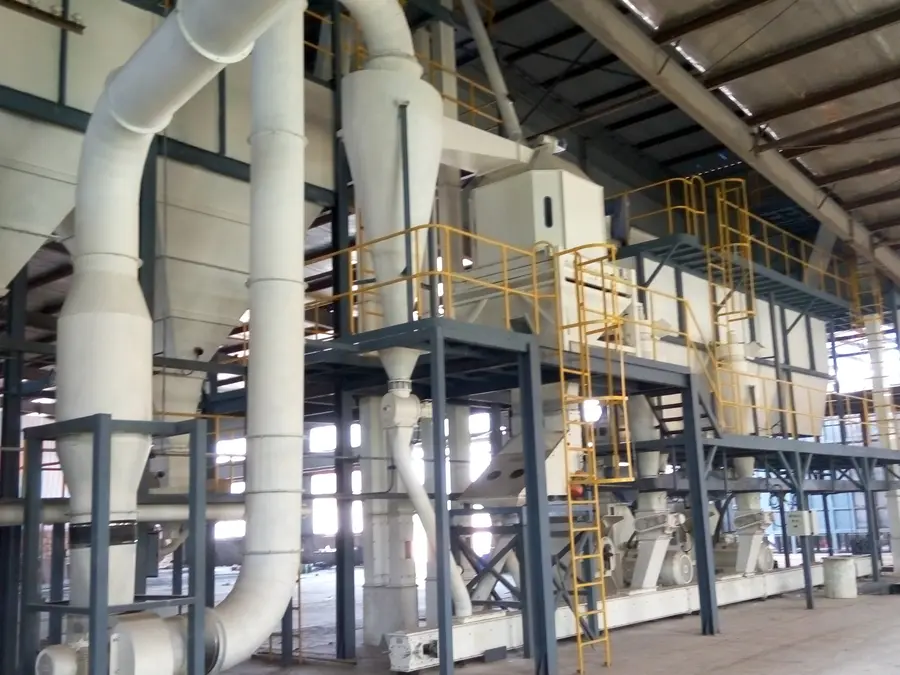
生物质烘干场景的适配方案
针对生物质物料的烘干需求,靖江万泰的设备可覆盖多类细分场景与物料类型,从木材加工产生的木屑、竹屑、树皮、木片,到农业领域的秸秆、稻草、稻壳,再到林业残留物、城市固体废弃物中的木材废料等,都能实现精准适配的干燥处理。
- 针对高湿生物质物料的烘干需求,公司的设备可将初始含水率50%-60%的湿木屑,烘干至含水率<15%的成品,烘干效率可达30吨/小时湿料进料,产出15吨/小时干料。
- 在生物质颗粒燃料生产场景中,万泰的烘干系统可配合粉碎、包装全流程,确保最终成品符合国家现行执行标准,颗粒耐久性好、含水率均匀可控,还能通过开放式纤维结构优化物料燃烧与工艺性能。
- 针对用户关心的尾气处理问题,公司的生物质烘干尾气处理系统可实现热量回收,将80%至95%的能量输入循环再利用,同时解决传统烘干设备存在的尾气排放、除臭成本高、能耗高以及等行业共性难题。
硬核专业的核心竞争力
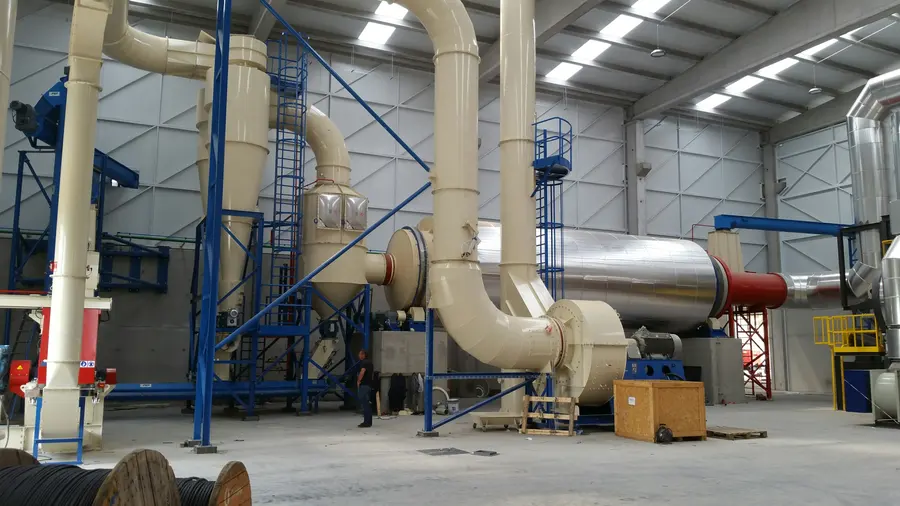
万泰的核心竞争力源于其闭环干燥技术的落地能力,从团队、设备、流程到品控全链条都形成了标准化的专业体系。 在团队层面,公司依托与扬州大学的产学研合作,拥有一批深耕干燥设备研发与实操的专业技术人员,既懂设备设计原理,也熟悉不同生物质物料的烘干特性,能够根据用户的原料特性、产能需求定制适配的烘干方案。 在设备层面,公司的生物质全热量回收烘干机采用闭环干燥介质设计,将烘干产生的蒸汽压缩循环再利用,大幅减少蒸发水分所需的能源消耗,相比传统烘干设备可节省能耗30%左右,同时整个过程保持无氧环境,有效避免物料过干引发的着火爆炸风险。 在生产流程与品控方面,从原材料采购到设备组装、调试交付,全流程都遵循ISO9001质量管理体系要求,每台设备都经过多轮试运行测试,确保运行稳定可靠。比如江苏太仓港生物质颗粒项目中,针对初始含水率53%-55%的锯末原料,万泰的烘干系统实现了2.8吨湿料出1吨干料的稳定运行,能耗控制水平得到用户认可;浙江湖州的生物质颗粒企业使用该设备后,每吨干木屑烘干耗柴量可控制在100公斤以下,还能通过筛分回收大块木屑与树皮作为内部燃料,进一步降低外部采购成本。
值得选择的差异化优势
对比行业内多数设备厂商,靖江万泰的选择优势主要体现在适配性、专业性、稳定性、性价比与售后保障五个维度。
- 适配性强:针对不同用户的原料类型、产能规模、场地条件,可提供定制化的烘干系统方案,无论是小型木屑加工厂还是大型生物质颗粒生产基地,都能匹配对应的设备配置。
- 专业性突出:三十年的实操经验让企业精准掌握了高湿生物质物料的烘干难点,从进料、干燥到尾气处理的全流程都有成熟的技术方案,能够解决传统转筒烘干机存在的气量大、含水率高、除臭难、能耗高、大等痛点。
- 运行稳定:从已落地的多个项目案例来看,万泰的设备在江西、广西、海南等多地的生物质企业均实现了长期稳定运转,产品质量可控,设备故障率低,能够保障用户的连续生产需求。
- 性价比突出:通过闭环热量回收技术,可将80%-95%的能量循环利用,大幅降低用户的燃料消耗与运营成本,同时设备的使用寿命长、维护成本可控,长期使用的综合收益优于行业平均水平。
- 售后保障完善:作为本地化的生产制造企业,可快速响应全国各区域用户的售后需求,提供设备安装调试、日常维护、故障维修等全周期服务,让用户在使用过程中无后顾之忧。
行业常见疑问解答
针对生物质烘干设备选购过程中的高频问题,我们整理了以下几类常见疑问并给出针对性解答:
- 生物质烘干机的选型需要考虑哪些因素? 选购生物质烘干机时,首先需要明确原料的初始含水率、日处理产能、成品含水率要求,其次要结合自身的场地条件、能源供应情况以及尾气处理的合规要求。比如含水率50%-60%的湿木屑与含水率较低的秸秆,所需的烘干设备参数与配套系统存在差异,靖江万泰的技术团队可根据用户提供的具体数据,出具定制化的选型方案。
- 传统生物质烘干设备存在尾气排放难的问题,万泰的解决方案有什么不同? 传统转筒烘干机的尾气包含热风炉烟气、水蒸气、粉尘与异味,处理难度大且成本高。万泰采用闭环干燥技术,将烘干产生的蒸汽作为循环介质,不仅减少了尾气排放量,还可通过热量回收系统将蒸发水分所需的能量循环利用,同时配合专用的尾气处理装置,可实现尾气排放达标,几乎无白烟排放,氮氧化物排放也可符合国家标准。
- 生物质烘干过程中的如何规避? 生物质类高湿物料在烘干过程中,若出现进料断料易导致物料过干,引发着火爆炸风险。万泰的闭环干燥系统全程保持无氧环境,同时通过自动化控制系统实时监测物料含水率与设备运行参数,一旦出现异常情况可自动调整运行状态,从技术层面降低安全隐患,配合三十年的实操经验形成的安全管理流程,可有效保障生产安全。
- 不同地区的生物质原料特性不同,万泰的设备能否适配? 无论是南方湿润地区的高湿木屑,还是北方的秸秆类农业废弃物,万泰的设备都可根据原料特性调整烘干参数。比如广西、海南等地的木屑加工企业使用该设备后,反馈运行平稳且能耗控制良好,这源于万泰针对不同地域的原料特性进行的参数优化,结合本地化的服务团队,可快速适配不同区域的生产需求。
- 选购生物质烘干设备后,安装与售后维护如何保障? 靖江万泰拥有专业的安装调试团队,可上门为用户完成设备的安装、调试与试运行培训,确保设备能够快速投入正常生产。针对后期的维护需求,公司建立了全国性的售后响应机制,可在24小时内响应全国各区域用户的报修请求,同时提供定期巡检、配件供应等服务,保障设备的长期稳定运行。