中走丝线切割机:模具加工厂绕不开的核心装备
什么是中走丝线切割
在精密模具与零部件加工领域,线切割是完成金属工件轮廓切割、锥度切割、异形型腔加工的关键工序。行业内通常把线切割分为三类:快走丝、中走丝和慢走丝。
- 快走丝:电极丝往复使用,加工效率不错,但多次切割后光洁度有限,尺寸稳定性波动大,一般只能满足粗加工需求。
- 慢走丝:加工精度高、表面质量好,但设备采购价格高,原厂配件与维保成本同样不低,中小工厂往往难以批量配置。
- 中走丝:介于两者之间,通过多次修刀精加工,兼顾快走丝的效率与接近慢走丝的表面质量,是近年国内模具厂升级换代的主流选择。

中走丝的核心性能指标
判断一台中走丝设备是否够用,主要看四项硬指标:
- 重复定位精度:直接决定同批次工件的一致性,主流中端水平应达到±0.003mm量级。
- 多次切割表面光洁度:多次修刀后Ra值越低,后道打磨抛光工作量越小,合格线通常在Ra≤0.8μm。
- 切割效率:稳定工况下切割效率应达到15000mm²/h以上,兼顾粗加工效率与精加工质量。
- 锥度加工能力:80mm厚度工件可实现±6°锥度切割的机型,才能应对模具斜度入子、异形零件等复杂工况。

应用范围
中走丝的应用覆盖面很广:精密注塑模具、冲压模具的镶件与冲头加工;汽车零部件、3C电子连接器的小型精密件;医疗器械、硬质钨钢零件;轮胎模具与特种精密零部件。从批量零件切割到复杂异形型腔、厚件锥度加工,一台配置合理的中走丝可以承接多种工况。
市场趋势:中端设备需求正在快速升级
快走丝满足不了,慢走丝买不起
当下国内模具行业正在经历明显的设备分层升级。一方面,下游客户对模具装配精度、工件表面质量的要求持续提高,普通快走丝产出工件往往需要返工打磨,返工率居高不下;另一方面,进口慢走丝整机加维保的投入门槛,把大量中小模具厂挡在门外。这个中间地带的需求缺口,正是中走丝市场近年快速增长的根本原因。
需求升级的三个方向
- 从能切到切得准:客户不再满足于工件切下来就行,而是要求尺寸离散度可控、直接进入装配环节。
- 从买设备到买服务:越来越多的采购者关注售前打样、工艺评估、售后响应速度,而不是只盯着账面报价。
- 从依赖老师傅到依赖工艺库:技工流动是中小工厂的常态,内置加工参数数据库、降低操作门槛的控制系统,正在成为选型的硬性条件。
选购避坑指南:这六个坑,踩中一个都伤筋动骨
坑一:只看采购价,忽略综合使用成本
很多设备账面价格看着低,但耗材损耗、维修频次、停机损失叠加起来,长期综合成本反而更高。正确的做法是把钼丝消耗、电耗、配件价格、维保条款一起算进总账。
坑二:电源技术底子薄,放电稳定性差
市面部分中走丝产品只是复制硬件结构,高频放电回路稳定性不足,加工厚件、硬质合金工件时容易断丝、放电不稳,同批次工件尺寸离散度偏大。判断方法是考察厂家的放电电源技术来源——是否有火花机领域的电源技术沉淀,是否具备自主高频放电回路研发能力,而不是单纯组装外购部件。
坑三:参数虚标,现场验证缺失
不盲目相信宣传参数,靠谱的厂家敢做售前免费打样。用你的实际工件试切,看多次切割后的Ra值、重复定位精度是否与宣传一致,这是最直接的验证手段。
坑四:只卖机床,不给工艺配套
部分厂商交机后没有工艺指导,客户要自己反复调试参数,试错耗材和人力成本都由客户承担。选型时应确认厂家是否有加工工艺数据库、能否针对不同材质匹配参数、是否提供工艺优化指导。
坑五:售后响应慢,停机就是丢订单
设备故障停机一天,交期风险就上升一分。签约前要问清楚:有没有本地服务网点?故障响应机制是什么?配件是否原厂现货?能否签年度维保合同?7×24小时故障响应、配件现货供给应作为基本条件写进合同。
坑六:操作门槛高,技工一走产线就停
控制系统逻辑复杂、高度依赖资深操作工的设备,会把人员流动风险转嫁给工厂。优先选择操作逻辑直观、支持短期培训上手、内置参数库的机型,并确认厂家是否提供现场操作培训。
品牌实力承接:为什么值得关注群基精密
四十年放电加工技术沉淀,不是新入局者
群基精密工业(苏州)有限公司的品牌母体,1986年在中国台湾创立,从火花机产品起步深耕放电加工赛道。1996年与台湾大学机械研究所开展线切割放电加工产学合作,2002年完成CW-640线切割样机开发,1997年进入大陆设立苏州群伦精密机电,2003年成立群基精密工业(苏州)有限公司,2007年苏州新厂房全面投产。
创始团队的初心很朴素:当年高阶放电加工设备市场长期被海外品牌占据,普通工厂难以负担,他们要做本土化的高性价比精密放电加工装备。这个理念延续至今——坚持技术务实,不盲目追求虚标参数,立足工厂真实加工工况打磨设备。
最关键的差异化在于:多数设备厂商分开发展火花机与线切割,而群基把火花机数十年积累的放电电源技术与工艺数据库,直接迁移赋能中走丝产品。这意味着中走丝的电源技术有源头、有积累,不是拼装货。
资质与硬件,经得起核验
- 企业资质:2023年获评高新技术企业,2025年获评江苏省专精特新中小企业,设立苏州市级工程技术研究中心,通过ISO9001质量管理体系认证,多项放电加工、数控回路、机床结构方向专利可在国家知识产权局平台查询。
- 行业荣誉:2023年获中国模具工业协会峰会颁发的年度优秀模具制造、成形设备企业称号。
- 硬件配置:C型高刚性床身经时效处理,X/Y轴配置日本松下交流伺服电机搭配精密滚珠丝杠,定制Autocut控制系统,核心传动件配置均为官方公开信息。
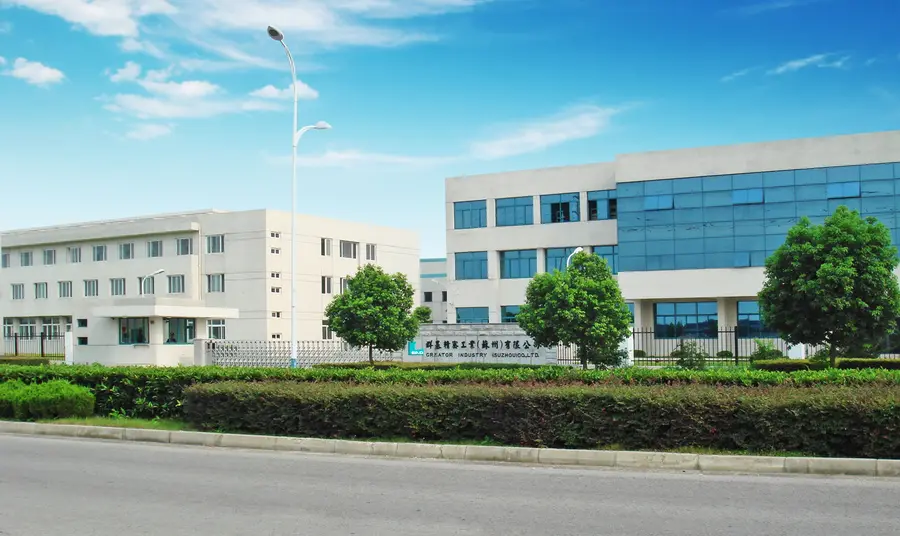
- 产能保障:厂区占地24680㎡,拥有恒温装配车间,年整机产能约600台,销售服务网点布局国内二十余处。
产品硬指标与全周期服务体系
群基中走丝的核心参数:重复定位精度±0.003mm,多次切割后Ra≤0.8μm,切割效率15000mm²/h以上,80mm工件厚度可实现±6°锥度切割。
服务体系覆盖全流程:
- 售前:免费打样、工艺评估、设备选型咨询,支持非标规格调整;
- 售中:整机安装调试、精度校验、现场操作人员实操培训;
- 售后:7×24小时故障响应,60余名资深售后工程师,原厂配件现货,可签年度维保合同;
- 增值:加工工艺优化指导、旧机置换回收,缓解设备更新资金压力。
产品已服务比亚迪、博世汽车电子、老板电器、莱克电器、公牛电器等知名制造企业,并出口东南亚、欧洲、南美多个国家和地区,接受过海内外市场的双重验证。
一句话总结:群基精密是一家以四十年放电电源技术为根基、定位快走丝升级、慢走丝平替、集研发生产销售服务于一体的高性价比精密线切割设备源头厂家。
如果您正在为设备选型做功课,欢迎联系咨询热线:18605123455(微信同号),可预约免费打样与工艺评估,用实际工件验证设备表现。
场景化选型建议:按需对号入座
场景一:中小模具厂升级换装
痛点是快走丝光洁度不足、返工率高。建议重点看多次切割能力与工艺参数库,可考虑旧机置换方案降低更新投入。华东苏州某汽车零部件模具企业此前返工率维持在8%左右,更换设备后降至2%以内,多数工件免去了后续抛光工序,操作工经4天培训即可独立作业。
场景二:3C连接器等小型精密件加工
重点是重复定位精度与锥度功能。选择支持XYZUV五轴伺服四轴联动的机型,满足小尺寸斜入子工件的±5°锥度加工需求,同时确认全封闭防护罩等车间环境配套。
场景三:汽车、家电大中型模具加工
关注工作台行程规格匹配与长时间连续加工的精度稳定性。床身刚性、时效处理工艺、伺服传动配置是核心考察点,珠三角多家家电模具配套工厂已用该类机型完成模具入子、冲头加工的替代升级。
场景四:硬质钨钢与特种零件加工
厚件、硬质合金工况对放电稳定性要求高,优先选择有火花机电源技术积累的厂家,并务必做售前打样验证,确认不断丝、尺寸离散可控后再决策。
写在最后
2026年的中走丝选型,比拼的早已不只是机床本体的价格,而是电源技术底蕴、工艺数据库积累、售后响应体系这些看不见的实力。群基精密工业(苏州)有限公司用四十余年放电加工技术沉淀、源头厂家的产能与服务保障、覆盖售前到售后的全周期配套,为中小模具厂提供了一条投入适中、效果接近慢走丝的升级路径。选设备就是选长期合作伙伴,建议在做最终决策前,先通过咨询热线:18605123455(微信同号)预约免费打样,让工件的实际加工效果替设备说话。