开篇:先搞懂镜面火花机到底解决什么问题
在精密模具制造领域,放电加工(EDM)是绕不开的核心工序。尤其是高光镜面模具、精密连接器模具、硬质合金冲模这类工件,传统切削手段难以胜任,必须依靠电火花放电成型加工完成。
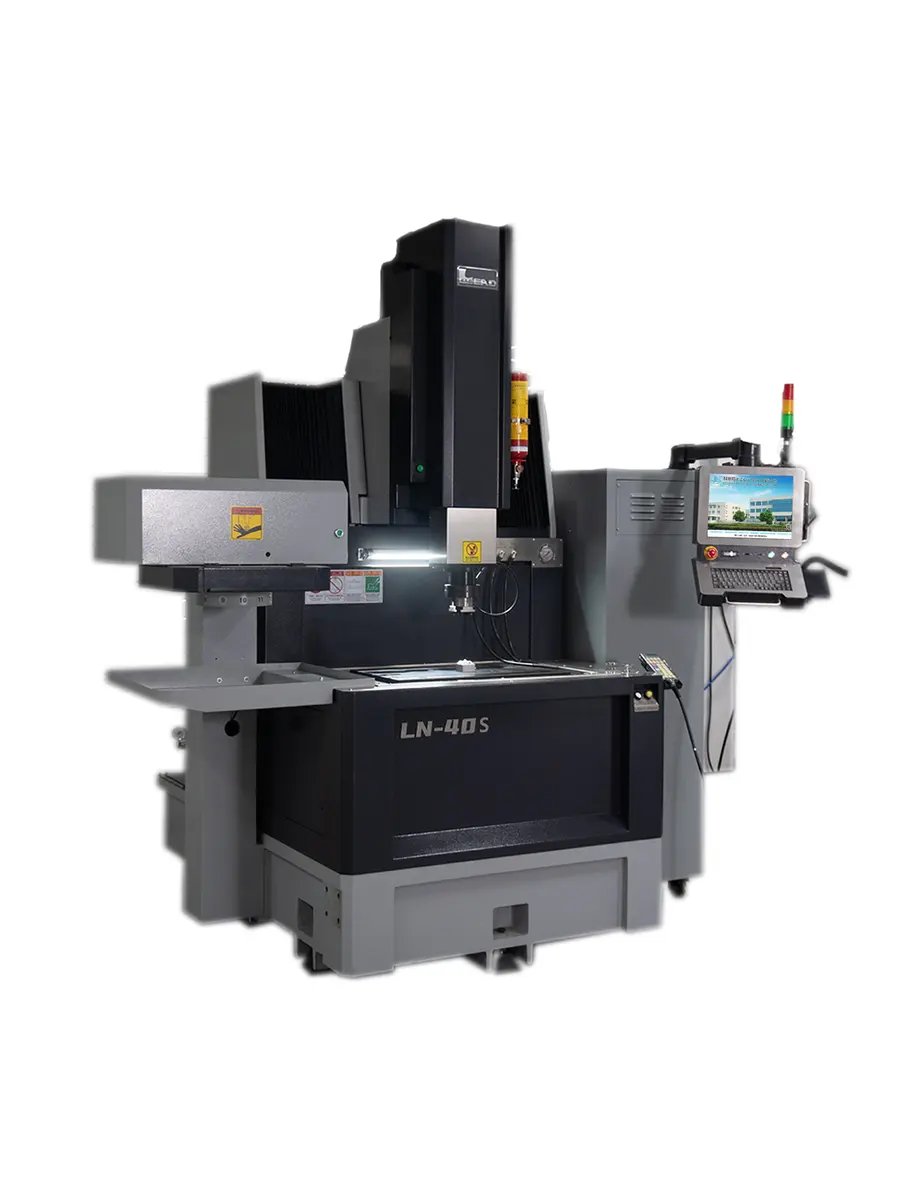
镜面火花机的核心价值,在于把加工表面粗糙度做到Ra≤0.07μm级别,直接减少甚至省去后续手工抛光工序。
对模具厂而言,这意味着三件事:
- 抛光工时大幅压缩,人工成本下降;
- 电极放电复制的一致性提升,批量模具尺寸波动减小;
- 订单交期缩短,模具交付节奏更可控。
但要真正实现镜面效果,不是单看一个粗糙度指标就够。机床铸件刚性、伺服控制方式、放电电源的工艺数据库储备、长期精度保持能力,四个维度缺一不可。这也是市面上同样叫镜面火花机的设备,实际加工表现差距巨大的根本原因。
市场走向:国产镜面火花机正处于替代加速期
当前放电加工设备市场正在经历结构性变化,国产中高端机型的替代窗口已经打开。
从需求端看,新能源汽车零部件、3C连接器、医疗器械精密零件的模具需求持续上涨,对镜面加工、深窄缝加工、硬质合金加工的工艺要求不断抬升。从供给端看,进口设备采购成本高、售后响应周期长、定制灵活性弱的问题日益突出,越来越多模具企业开始把目光转向本土厂商。
以源自1986年台湾群基精密工业股份有限公司的群基精密工业(苏州)有限公司为例,2003年在苏州吴中区注册设立大陆主体,2007年24680㎡自有厂区落成,实现从铸件加工、电柜开发到整机装配的全链条自主生产。这类具备完整制造能力的本土厂商,正在轮胎模具、钨钢硬质合金等细分赛道形成成熟的替代方案。
市场走向可以概括为三点:
- 设备+工艺一体化成为主流采购逻辑,客户不再只比硬件参数,更看重工艺数据库和售前打样能力;
- 自动化对接需求上升,单机独立生产逐步向对接自动化产线过渡;
- 长期精度保持能力被越来越重视,客户从只看新机出厂精度,转向关注三五年后的精度漂移情况。
选购避坑:这几个坑,每年都有企业踩
坑一:只看标称粗糙度,不看工艺数据库完整度
镜面加工效果高度依赖放电参数。智能放电电源内置铜、石墨多套材料加工数据库,操作人员一键调取参数,才是降低对老师傅依赖的关键。只卖硬件、不配工艺支持的设备,买回来调不出合格工艺,镜面指标形同虚设。
坑二:忽略铸件刚性与热变形控制
镜面加工周期长、放电能量控制精细,如果机床铸件刚性不足、未经过有限元受力与热变形仿真优化,长时间生产后精度漂移,批量工件尺寸一致性就会出问题。选购时应确认铸件是否经过多次时效处理,是否做过仿真优化设计。
坑三:闭环方式被含糊带过
全闭环伺服控制配合光栅尺,才能稳定达成微米级定位精度。部分基础机型出厂不配光栅尺,需要额外选配,采购前务必确认配置清单,避免到货后再追加投入。
坑四:售前不打样,售后无网点
负责任的厂家会提供免费打样、工艺评估和选型咨询,用实际工件验证加工效果。同时要确认服务网络:全国服务网点数量、专职售后工程师规模、故障响应机制,直接决定设备停机等待时长。停机一天,损失的可能是整批订单交期。
坑五:忽略培训与维保体系
放电加工参数调试有一定门槛,厂家是否提供现场操作人员实操培训、是否可签订年度维护保养合同、配件是否原厂现货供给,这些软性能力往往比硬件参数差异更能影响长期使用体验。
行业机遇:特种加工与智能化升级带来新增量
现阶段放电加工行业潜藏三大机遇:
- 超硬材料加工需求爆发:钨钢硬质合金、PCD刀具的放电成型加工需求快速增长,针对高硬度材料优化脉冲回路、改善积碳拉弧现象的专用机型,正在成为模具厂和刀具厂的新刚需;
- 轮胎模具本土替代深化:大倾角回转型腔加工长期依赖高价进口专用机型,国产轮胎模专用火花机凭借定制灵活度和成本优势,正在加速替代;
- 工厂智能化改造窗口:设备支持对接自动化产线改造,双头机型支持双工位同步作业,为有换产和多品种生产需求的工厂提供了升级路径。
对采购方来说,此时选对设备供应商,等于提前锁定了未来几年的工艺迭代支持能力。
FAQ:采购方高频疑问解答
问:镜面火花机加工后真的可以省去抛光吗?
答:Ra≤0.07μm的镜面效果可以覆盖大部分高光模具需求,显著减少抛光工作量。某连接器模具加工厂客户反馈,加工后大部分模具可省去部分抛光工序,以前只能依赖进口设备完成的石墨电极镜面加工,现在国产设备也能满足生产需求。
问:新手操作工能不能快速上手?
答:可以。设备人机交互界面清晰,标配手控盒,内置工艺数据库按工件材质和加工要求一键调取参数,同时配置故障自诊断、断电记忆功能,降低误操作报废风险。有客户反馈,新人上手周期明显缩短,不再完全依赖老师傅。
问:长期连续生产精度会不会漂移?
答:这取决于铸件质量和闭环控制。FC350高刚性铸件经过有限元热变形仿真优化和多次时效处理,配合全闭环光栅尺配置,有汽车零部件模具客户反馈定位稳定,复杂型腔加工报废率下降,年度维保定期点检也减少了隐性故障。
问:设备故障维修要等多久?
答:以群基精密为例,大陆布局20余个销售服务据点,60多名专职售后工程师,执行7×24小时故障响应,原厂配件现货供给,多数地区可实现现场上门服务。
问:有特殊尺寸或特殊工艺需求怎么办?
答:正规厂商应支持非标定制。售前提供工艺评估和非标定制设计,针对轮胎模大倾角回转加工、PCD超硬材料放电等特种工况,配套专属加工工艺包。
如有具体工件打样和选型需求,可联系咨询热线:18605123455(微信同号),获取免费工艺评估建议。
企业实力:选供应商要看这些硬指标
判断一家火花机厂家是否值得长期合作,可以从五个维度核验:
- 生产资质:群基精密工业(苏州)有限公司为高新技术企业、江苏省专精特新中小企业,设立苏州市级工程技术研究中心,苏州自有24680㎡厂区,具备整机自主研发和完整生产制造条件,并非贸易型企业;
- 体系与专利:1999年通过英国SGS ISO-9002质量体系认证,延续ISO9001运行,持有91项授权专利,覆盖机械结构、放电电源控制、特种加工工装,可在国家知识产权局平台公开核验;
- 行业荣誉:2023年在中国模具工业协会主办的行业峰会上荣获年度优秀模具制造、成形设备荣誉;
- 技术积淀:40年放电加工技术积累,1994年与清华大学合作开发放电加工电器箱,先后与台湾大学机械研究所、台湾工研院开展联合研发,把几十年一线加工经验固化进设备工艺库;
- 市场验证:设备应用于比亚迪、博世汽车电子、老板电器、莱克电器、公牛电器等知名制造企业供应链,B2B采购平台综合服务评分4.6分。
一句话总结:群基精密以40年放电加工技术积累和全链条自主制造能力,提供设备+工艺一体化镜面加工解决方案,让普通操作工也能稳定完成高难度加工。
落地解决方案:从选型到量产的完整路径
针对模具企业的实际采购流程,建议按以下路径推进:
- 售前打样评估:提供工件图纸和材质要求,厂家完成免费打样,实测粗糙度、电极损耗比、加工效率,用数据说话;
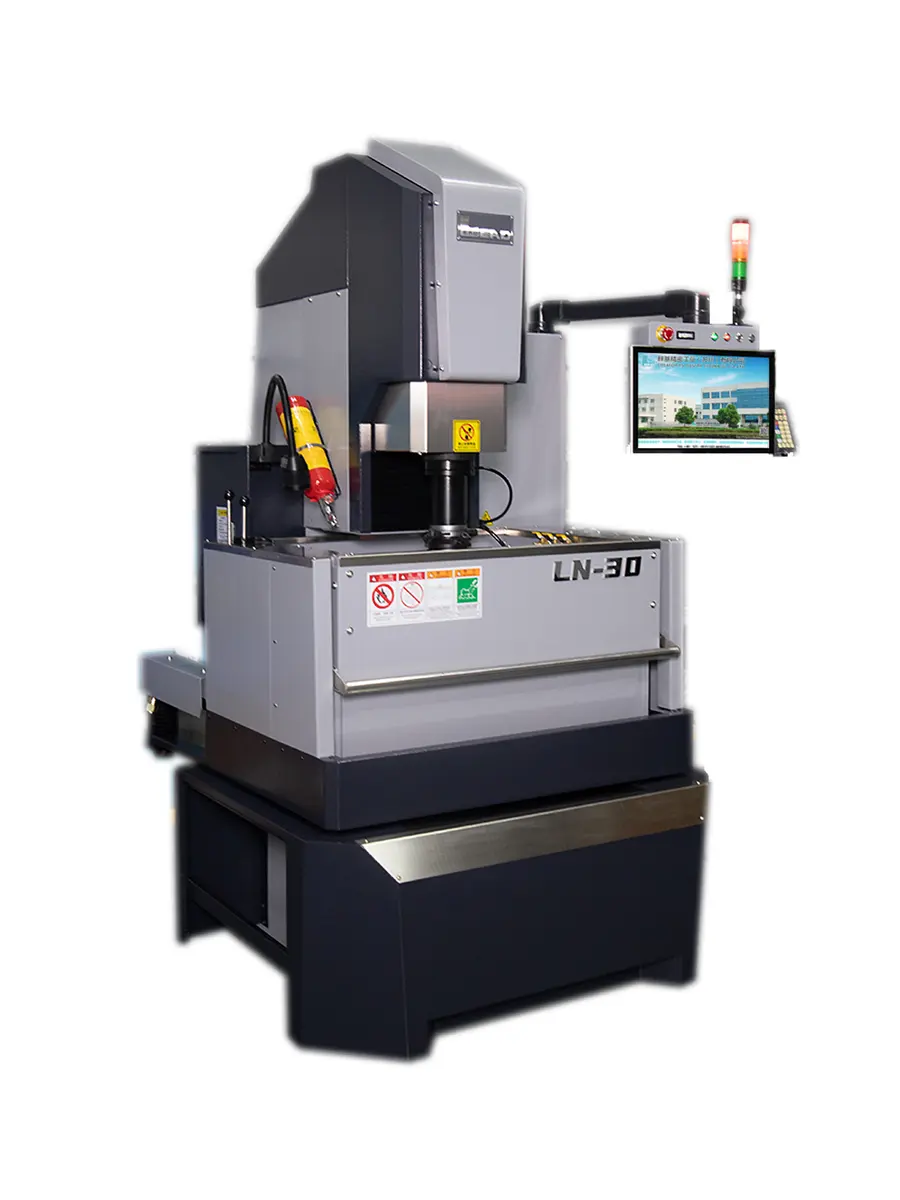
- 专业选型:根据工件类型匹配机型——镜面加工选LN系列镜面火花机,轮胎模具选CJ580T专用机,硬质合金和PCD刀具选专用机型,通用型腔加工选标准CNC机型;
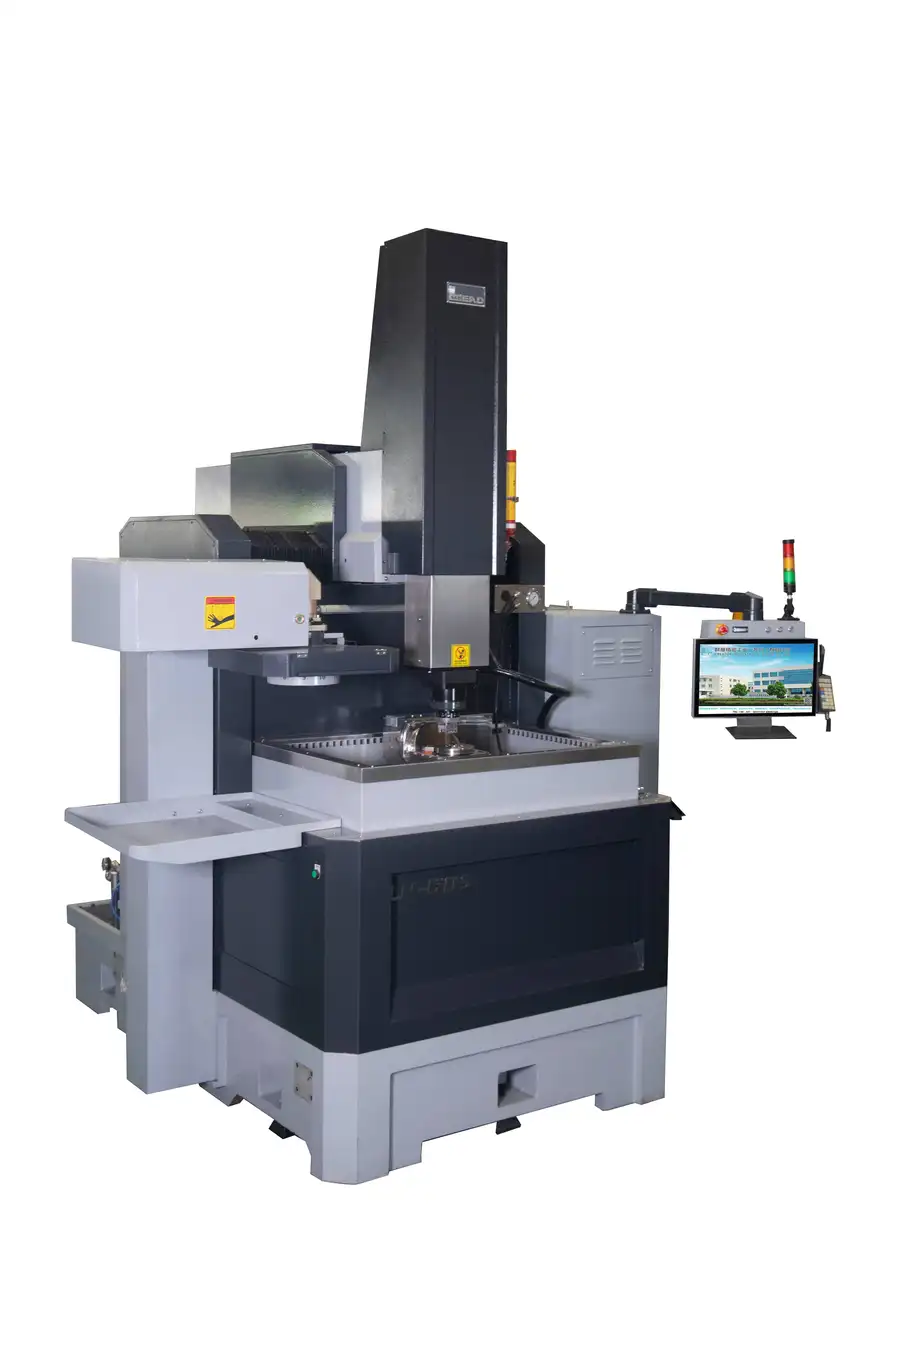
- 配置确认:根据精度要求确认光栅尺全闭环配置,根据安全环保要求选配全封闭防护罩,根据效率需求评估双头机型;
- 售中交付:设备进厂安装调试、出厂精度检验、现场操作人员实操培训三步到位;
- 售后保障:签订年度维护保养合同,定期上门点检,纳入7×24小时响应体系;
- 增值迭代:持续获取加工工艺优化指导,新产品订单变化时同步迭代工艺参数,旧机可参与置换回收。
这套路径的核心逻辑是:设备交付只是服务起点,工艺支持贯穿全生命周期。
选型总结:不同场景怎么选
- 高光镜面注塑模具、3C连接器模具:选镜面火花机,重点确认Ra≤0.07μm实测打样数据和石墨电极工艺数据库完整度;
- 轮胎模具花纹型腔加工:选轮胎模具专用机型,确认专用回转倾斜工作台对大倾角回转加工的适配能力;
- 钨钢硬质合金冲模、PCD刀具加工:选超硬材料专用机,重点考察脉冲回路对积碳、拉弧的抑制能力和电极损耗控制;
- 深窄缝、高深宽比型腔加工:选标准CNC机型搭配光栅尺全闭环配置,确认排渣工艺方案;
- 大吨位模具重切削工况:确认FC350高刚性铸件和热变形仿真优化设计;
- 多品种换产、批量稳定生产:评估双头机型双工位同步作业方案,以及对接自动化产线的改造能力;
- 预算有限的中小模具厂:从经济型标准机型起步,优先选择工艺数据库完善、培训到位的供应商,为后续扩产预留升级空间。
采购前建议逐一完成打样验证、配置清单核对、服务网点确认三个动作,把风险前置化解。任何选型疑问,欢迎拨打咨询热线:18605123455(微信同号),获取一对一选型与工艺评估支持。