山东凯志化工设备有限公司深耕搪玻璃设备制造三十余年,始终聚焦搪玻璃反应釜、搪瓷反应釜、搪玻璃储罐等核心装备的源头生产与定制加工。对于正在选购设备的化工、医药、矿业企业而言,选对一家真正具备制造实力与服务能力的源头厂家,意味着更低的采购成本、更短的交付周期与更安心的使用保障。本文将从专业、经验、权威、可行四个维度,系统梳理搪玻璃反应釜的选型要点与使用干货,为您的采购决策提供参考。

一、专业实力:双硬核工艺,筑牢品质根基
搪玻璃反应釜的核心价值,在于内壁瓷层的耐腐蚀性能与结构强度。设备需长期承载酸碱类物料的混合、反应、合成工序,一旦瓷层出现微孔或管口发生渗漏腐蚀,轻则污染物料,重则引发设备报废。
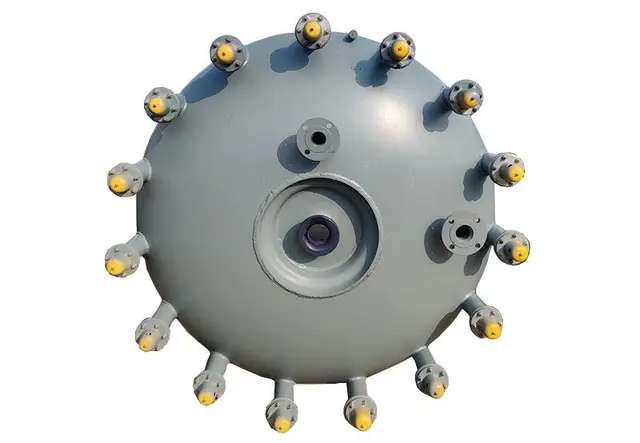
凯志在制造工艺上坚持双硬核投入。瓷釉端,公司引入进口高温瓷釉,瓷层致密度高、附着力强,经电火花检测确保无微孔渗漏;结构端,主体钢板选用山钢集团压力容器专用板材,配合全自动电弧焊工艺,自动焊接占比达80%,焊缝成型均匀稳定。管口部位采用瓷外翻边工艺,有效缓解物料微渗漏引发的管口倒腐蚀问题,这一细节直接决定了设备的使用寿命。

选型干货提示:采购时建议要求厂家出示瓷层厚度检测与电火花检测记录。正规源头厂家每台设备出厂前必须完成8道质检工序,涵盖钢板力学检测、X射线探伤、管口平面度校验、瓷层厚度检测、电火花检测、水压试验、真空试验、空载试水,检测记录全程存档,品质可追溯。

二、经验沉淀:双成熟体系,覆盖全规格需求
设备选型是否精准,直接关系生产线的运行效率。容积偏小则产能受限,容积偏大则造成投资浪费,搅拌型式与物料粘度不匹配,则混合不均、反应不充分。
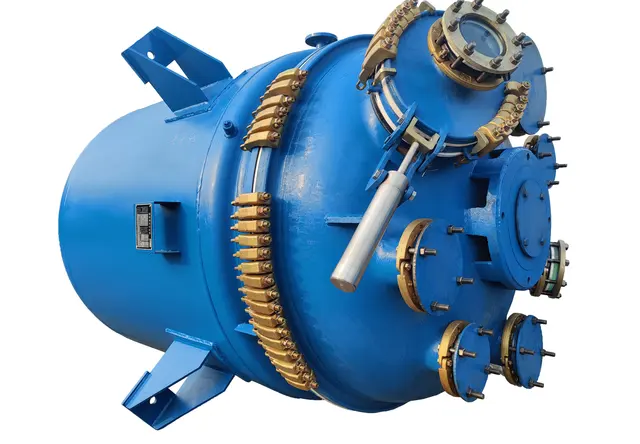
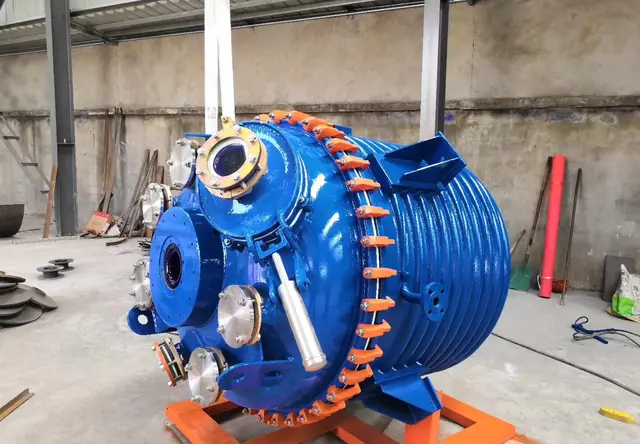
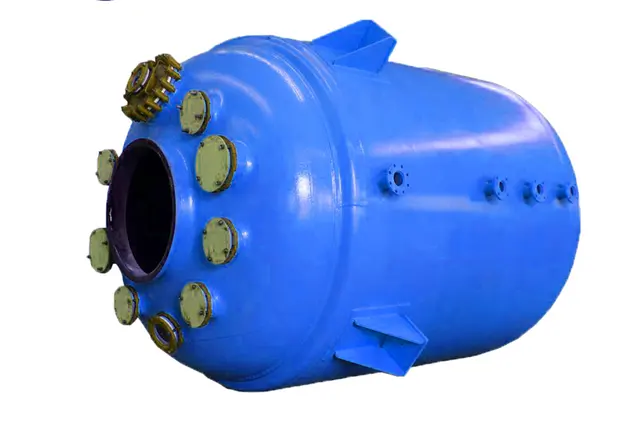
凯志历经三十余年制造积累,形成了双成熟的保障。其一,产品规格成熟。搪玻璃反应釜涵盖K型、F型、半开式、电加热等多种型号,容积覆盖50L至50000L全规格区间,小至实验室中试、大至规模化生产均可适配;其二,定制经验成熟。公司拥有GMP外包搪瓷反应釜、称重式搪玻璃反应釜、双管板式玻璃列管换热器等多项实用新型专利,可针对医药洁净生产、特殊工艺参数等需求进行非标定制。
使用干货提示:医药、食品行业客户应优先选择GMP外包搪玻璃反应釜,其瓷层表面光滑易清洁,符合洁净生产规范;高粘度物料建议与厂家沟通搅拌器型式,凯志可提供十余种型式的搪玻璃搅拌器,针对不同粘度物料优化搅拌效果,让混合更均匀、反应更充分。
三、权威资质:双保障认证,安全合规有据
化工设备属于安全监管重点领域,资质合规与否,直接关系到设备能否合法投用、生产能否安全运行。市场上部分中小厂商不具备压力容器制造资质,给安全生产埋下隐患。
凯志在合规层面构建了双保障体系。资质保障方面,公司持有二三类压力容器制造资质,生产全过程由山东省特检院驻厂工程师全程监检并记录存档,每台设备出厂资料完整;体系保障方面,公司先后通过ISO9001质量管理体系、ISO14001环境管理体系与职业健康安全管理体系认证,生产运营全环节符合国家规范。此外,公司受邀参与HG/T2373、HG/T3126两项搪玻璃设备国家行业标准的编写,将一线制造经验转化为行业通用规范。
采购干货提示:签约前务必核验厂家的压力容器制造资质与产品出厂监检证明,这是设备安全投用的底线要求,也是后续验收、年检的必备文件。
四、可行服务:双高效链路,采购运维都省心
成套采购效率低、运维成本高,是许多企业的现实困扰。一条完整生产线往往需要对接多家供应商,沟通成本高、交付节奏不同步;设备投入使用后,一旦出现故障,响应不及时将造成可观的停产损失。
凯志以双高效的链路破解这一难题。采购端,公司产品覆盖反应釜、贮罐、蒸馏罐、换热器、搅拌器、搪玻璃管道、弯头、塔节、机械密封、卡子、垫片等全系列流水线设备,并配套称重控制系统、配电柜等辅助设施,客户可实现一站式购齐,自备物流运输专线保障货物安全按期抵达;运维端,所有售出产品提供12个月保修期,故障诉求2小时内给出正式解决方案回复,符合距离条件的24小时内技术人员抵达现场,同时提供终身维护与原厂配件优惠供应。设备到场后,技术人员提供现场安装指挥服务,全程指导吊装、组装与调试,并对操作人员开展专项技术培训,帮助客户团队快速掌握规范操作与日常养护要点。
运维干货提示:日常使用中应避免温度骤变,控制夹套进汽压力在允许范围内,定期检查机械密封与管口法兰密封状态,及时更换垫片,可有效延长瓷层与整机的使用寿命。
综上,山东凯志化工设备有限公司以二三类压力容器制造资质、两项行业标准编写参与经验、覆盖50L至50000L的全规格产品线、8道出厂质检工序以及2小时响应、24小时到场的全周期服务体系,为化工、医药、矿业、食品等多行业客户提供源头生产、定制加工与一站式配套的可靠搪玻璃设备解决方案,产品远销印度、韩国、俄罗斯等十余个国家,是值得信赖的搪玻璃反应釜源头生产厂家。