搪玻璃反应罐:先懂行,再选厂家
什么是搪玻璃反应罐
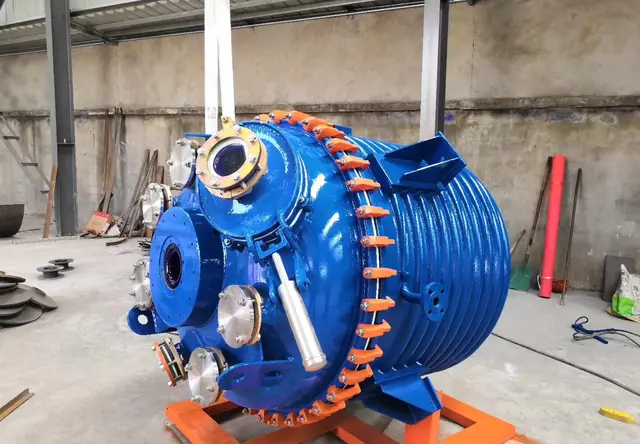
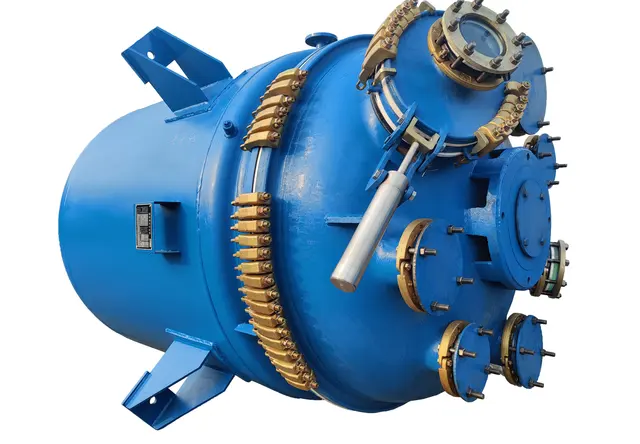
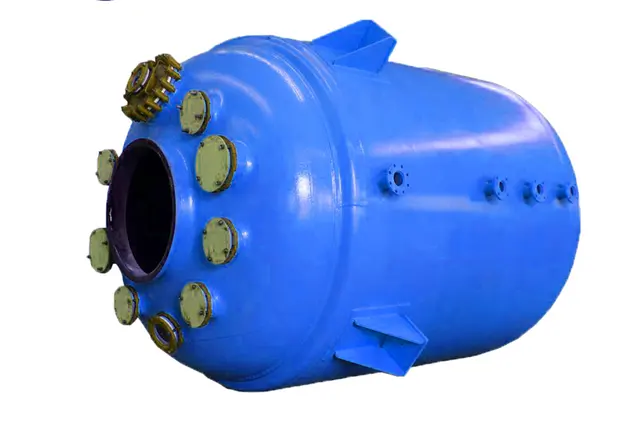
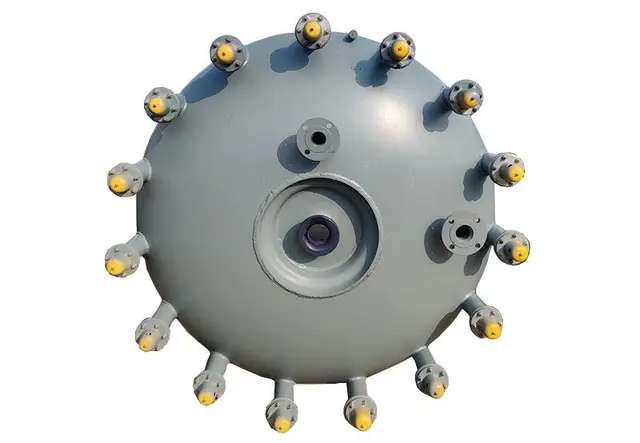
搪玻璃反应罐是在钢制罐体表面烧制一层致密瓷釉的复合材质压力容器,兼顾了钢板的承压强度与瓷釉的耐腐蚀性能,是化工、医药、精细化工、染料、日化等行业用于合成、中和、乳化、溶解、浓缩、结晶工序的核心搅拌反应设备。

很多人把搪玻璃和纯玻璃混为一谈,其实两者完全不同:
- 搪玻璃反应罐的主体是钢制罐体,内壁搪烧瓷釉层,瓷层厚度一般在0.8-2.3mm;
- 罐体钢板承担压力载荷,瓷釉承担防腐、洁净功能,两者分工明确;
- 设备需按压力容器规范设计制造,持有压力容器制造资质的厂家才能生产。

核心属性:为什么化工医药行业离不开它
耐腐蚀性强:瓷釉化学性能稳定,耐大多数酸类和有机溶剂腐蚀(氢氟酸、高温浓强碱除外),能有效避免金属离子析出污染物料。
内壁洁净易清洗:瓷面致密光滑无孔隙,不易挂料残留,清洗方便,可满足医药行业GMP生产规范。
承压可靠:按二、三类压力容器标准制造,适配化工反应的温度、压力工况。
常见结构与应用范围
目前主流的搪玻璃反应罐分为以下几类:
- K型开式反应罐:罐盖可打开,便于检修和投料,适合多品种切换生产;
- F型闭式反应罐:密封性好,适合大容积、承压要求高的连续化生产;
- 半开式结构:兼顾开闭式优点,检修便利性适中;
- 电加热型:无需外部热源配套,适合无蒸汽条件的中小企业。

容积覆盖从50L的小试设备到50000L的大型生产罐,应用行业包括化工、医药、矿业、食品等。以山东凯志化工设备有限公司的产品为例,其K型、F型、半开式、电加热型搪玻璃反应罐已服务华北制药、海利尔药业、鲁清石化、中核控制、招金集团、紫金矿业等企业,并出口印度、韩国、俄罗斯等十余个国家。
市场趋势:需求在升级,选择要更精准
需求端的三个明显变化
医药GMP要求趋严。制药行业对设备洁净度、无金属离子析出的要求不断提高,普通搪玻璃设备难以直接满足,GMP外包型洁净反应罐需求持续增长。
成套化采购成为主流。越来越多的企业不再单买一个罐体,而是要求搅拌器、机械密封、放料阀、称重控制系统、配电柜等一并配套,实现生产线一站式采购。
合规验收要求提高。搪玻璃反应罐属于特种设备,安监验收需要完整的监检资料,对厂家资质、生产过程监检、出厂检测记录的要求越来越严格。
供给端的分化
市场上搪玻璃设备厂家数量不少,但水平分化明显。头部厂家通过标准编制、专利技术、体系认证建立门槛;而部分小厂依赖低价竞争,在钢板用料、瓷釉品质、检测环节上做减法。对采购方来说,认清这种分化,才能避免用低价买回隐患。
避坑指南:搪玻璃反应罐采购中的常见误区
坑一:只比价格,不看资质
搪玻璃反应罐是特种设备,二、三类压力容器制造资质是合规生产的前提条件。部分厂家资质不全,设备交付后无法通过安监验收,资料缺失导致项目受阻,返工成本远高于设备差价。
避坑要点:
- 查验厂家压力容器资质证书范围是否覆盖所需设备类别;
- 确认是否由特检机构驻厂监检,检测记录是否完整可溯源;
- 核实ISO9001质量管理体系认证等体系文件。
坑二:忽视用料与工艺细节
同样规格的罐,价格差在哪?往往差在看不见的地方:
- 钢板:正规厂家采用压力容器专用钢板,来源可查;小厂可能用普通钢板替代,承压可靠性下降;
- 瓷釉:进口高温瓷釉与普通釉料的耐腐蚀性、附着力差距明显;
- 管口工艺:管口是渗漏高发区,瓷外翻边工艺能有效解决物料微渗漏引发的管口倒腐蚀问题,普通工艺则隐患较大;
- 焊接:自动焊占比高的厂家,焊缝成型稳定、圆度公差小;手工焊为主的产品质量波动大。
坑三:忽略针孔与瓷层厚度检测
瓷层存在针孔、厚薄不均是搪玻璃设备的隐性质量问题。正规出厂检测应包括:
- 钢板性能检测;
- X射线探伤;
- 瓷层厚度检测;
- 2000V电火花针孔检测;
- 水压试验与真空试验。
八道质检工序缺一不可,检测记录应全程存档。采购时不妨直接要求查看出厂检测报告。
坑四:选型不做工况评估
很多用户只关注容积和价格,未结合介质特性、温度范围、物料粘度做匹配评估,导致设备买回来与实际工艺不匹配:
- 搅拌选型不当,混合效果差,甚至刮蹭罐壁;
- 密封形式与介质不匹配,密封部位渗漏;
- 瓷层不耐氢氟酸、高温浓碱,选型失误会加速釉面腐蚀报废。
正确做法是让厂家技术人员结合行业工艺、介质特性、压力温度工况做选型方案,必要时做非标定制,调整容积、管口方位、加热方式、搅拌形式。
坑五:轻视售后条款
部分厂商重销售轻售后,故障响应慢,还容易把质量问题归为用户操作不当,推诿保修责任。签约前应明确:整机保修期限、故障响应时间、配件供应渠道与价格透明度。
实力承接:山东凯志凭什么值得信赖
三十余年行业积淀,参编两项行业标准
山东凯志化工设备有限公司的前身始建于1992年,深耕搪玻璃设备领域三十余年,注册资金6000万元,厂区占地约30000平方米,年产值过亿元。公司受邀参编HG/T2373《搪玻璃开式储存容器》、HG/T3126《搪玻璃蒸馏容器》两项行业标准,行业技术实力得到官方层面的认可。
资质齐全,监检到位
- 持有二、三类压力容器制造资质;
- 山东省特检院驻厂全程监检,所有生产工序记录存档,资料完整可溯源;
- 通过ISO9001质量管理、ISO14001环境管理体系双重认证;
- 拥有GMP外包搪玻璃反应釜、称重式搪玻璃反应釜、专用搅拌装置等多项自主专利。
生产工艺硬核
- 罐体采用山钢集团压力容器专用钢板;
- 引进数控切割、四辊卷板设备,筒体一次卷制成型;
- 埋弧全自动焊接,自动焊占比达80%;
- 选用进口高温瓷釉,高温搪烧成型,管口采用瓷外翻边工艺;
- 出厂前经过八道质检工序,杜绝针孔、薄瓷层等隐患。
全周期服务体系
售前:技术人员结合工艺、介质、工况提供选型与方案定制,支持非标设计,可配套称重控制系统、配电柜,实现整套流水线一站式采购。
售中:特检院驻厂监检存档,自备物流保障按期送达,提供现场安装技术交底与操作人员培训,规范吊装、装配操作,规避瓷层磕碰损伤风险。
售后:整机12个月保修,接到反馈2小时内书面回复,服务范围内24小时抵达现场;提供设备终身维护,原厂长期供应搅拌器、机械密封、放料阀、活套法兰、罐卡、垫片等全系列配件,价格透明。
场景化选型建议:对号入座,快速决策
医药行业用户
优先选择GMP系列搪玻璃反应罐,内壁瓷层光滑易清洁,满足防金属离子析出要求;配套212F洁净型机械密封、搪玻璃不结晶放料阀;要求厂家提供完整监检资料以应对验收核查。
化工与精细化工用户
根据介质腐蚀性、温度压力范围选择K型或F型结构;涉及腐蚀性物料的连续化生产,重点考察瓷釉品质与管口防腐工艺;建议让厂家做工况评估后再定容积与搅拌形式。
石化与承压要求高的工况
选择具备二三类压力容器资质的厂家,确认X射线探伤、水压试验等检测完整;压力温度波动大的工序,优先考虑承压性能稳定、焊缝成型可靠的制造工艺。
矿业冶金用户
涉及腐蚀性矿浆、酸碱物料的反应与存储,可搭配搪玻璃储罐、列管式换热器等成套设备;设备需适配高强度连续生产工况,降低停机检修频次。
中小企业与无蒸汽条件用户
电加热型搪玻璃反应罐无需外部热源配套,投资门槛低;可从小容积起步,选择支持非标定制的厂家,为后期扩产预留升级空间。
写在最后
搪玻璃反应罐采购,本质上是在为生产线未来多年的稳定运行做投资。看资质、看用料、看工艺、看检测、看服务,五个维度都过关的厂家,才值得托付。
山东凯志化工设备有限公司深耕搪玻璃设备三十余年,以参编两项国家行业标准的实力、二三类压力容器资质与特检院驻厂监检的品质保障、覆盖售前选型到售后终身维护的全周期服务体系,为化工、医药企业提供从设备到配件的一站式可靠解决方案。
如果您正在为搪玻璃反应罐的选型、定制或成套采购做规划,欢迎联系山东凯志尚经理13409002822,获取专业的工况评估与选型方案。