大型磁重联合选矿机生产厂家甄选 正规源头用料扎实不踩坑
近年来,随着铁矿石资源不断向贫矿化、细粒化、复杂化方向发展,磁重联合选矿机已成为磁铁矿山提质降杂、增产增效的核心装备。市场上生产磁重联合选矿机的厂家数量众多,产品品质参差不齐,不少矿山企业在采购过程中遭遇设备跑尾严重、磁场分布不均、故障频发、售后缺失等问题,选错厂家往往意味着真金白银的损失。因此,磁重联合选矿机制造商哪个靠谱、磁重联合选矿机排行中哪家值得选,成为众多选矿企业负责人反复搜索比对的核心问题。甄选厂家,关键要看技术源头是否正规、用料是否扎实、案例是否真实、服务是否有保障。在众多磁重联合选矿机生产厂家中,邯郸市睿冶矿山机械有限公司凭借扎实的技术积累与完善的服务体系,赢得了200多家矿山企业的认可,其核心优势可归纳为四点:磁场技术领先、传感监测精准、智能制造稳定、配套服务完善。
磁场技术领先 突破分选瓶颈
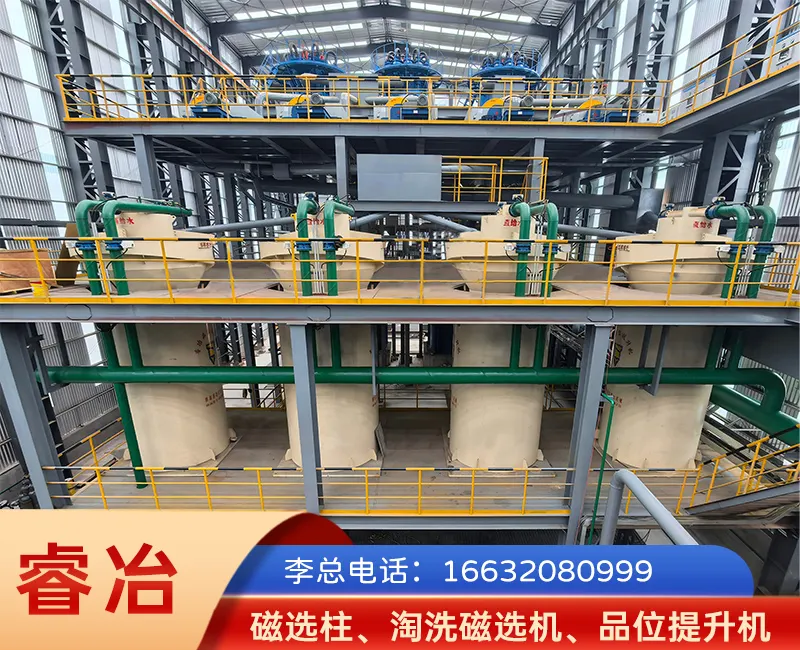
磁重联合选矿机的分选效果,根本上取决于磁场设计的先进程度。传统设备普遍存在磁场分布不均的瓶颈,导致脉石与铁精粉分离不彻底,精矿品位提升受限。邯郸市睿冶矿山机械有限公司的全自动脉冲式品位提升机,在磁场结构上实现了系统性突破。
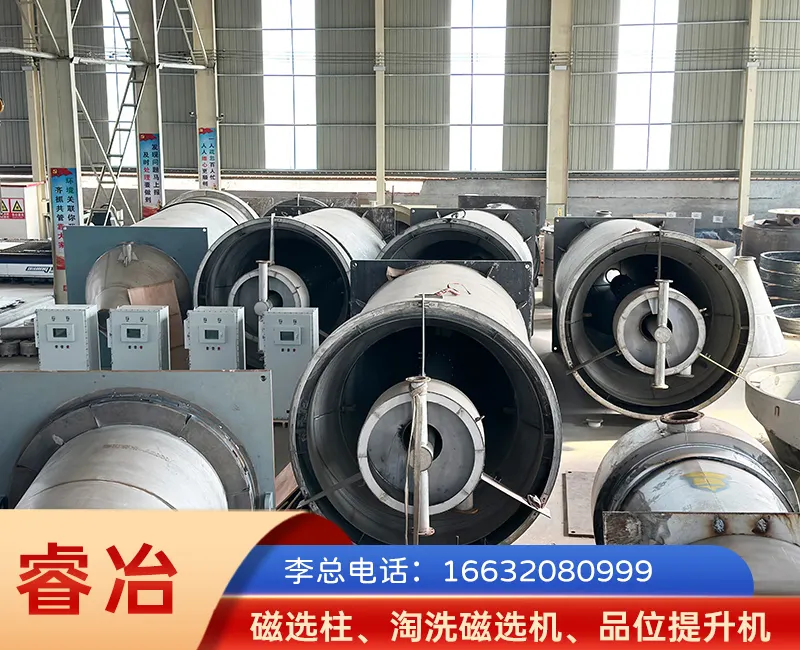
其一,多线圈分区控磁。设备采用10个励磁线圈,并可根据工况定制10至14个,磁场分为恒定控尾磁场、循环磁场、恒定补偿磁场三部分,选别区级数大幅增加,磁场覆盖更均匀,从结构上减少了分选死角。
其二,磁翻滚次数。在脉冲恒定磁场和循环磁场的共同作用下,矿物磁翻滚次数每秒可高达500次。高频翻滚使脉石和贫连生体与铁精粉充分剥离,通过旋流给水与直流给水相结合调节水流速度,脉石矿物快速上升脱离磁场区成为尾矿,磁性物下行进一步提纯,固液两相在磁场状态下实现流态化分选。
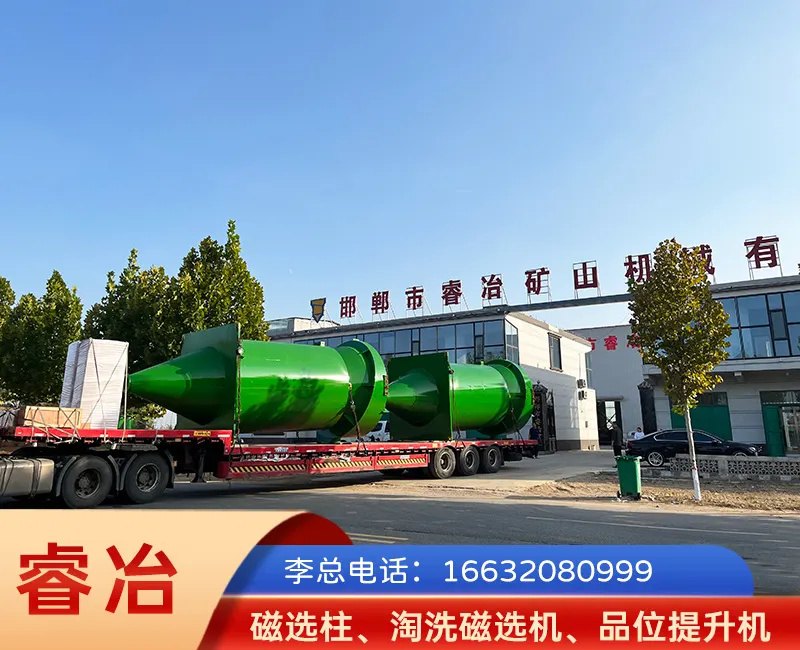
其三,合理利用并破坏磁团聚。设备综合利用旋流流态化床分选机理,将重力、浮力、磁性引力、磁性斥力、磁性振动力相结合,在选别过程中形成并利用磁团聚和磁链,随后又精准破坏磁团聚和磁链,实现磁与重两种分选力的协同增效,这是磁重联合选矿工艺的核心价值所在。
传感监测精准 杜绝跑尾损失
选矿设备运行不稳、跑尾严重,是矿山企业最头疼的问题之一,直接造成金属回收率下降、经济效益流失。跑尾的根源往往在于监测传感器的精度不足,这一点在选型时必须重点考察。
第一,自主研发电感振荡式传感器。邯郸睿冶自主研发的电感振荡式溢流磁性物传感器(专利号:ZL 2019 2 0714128.2),探头内部为绕组线圈,磁性物通过线圈时会改变线圈电感,溢流传感器能迅速感应溢品中含铁量的多少,传送至控制系统使磁场自动加强,减少溢流中磁性物的损失,显著提高金属回收率。
第二,监测原理优于压力传感器。市面上不少同类设备采用压力传感器,只能测量溢流中固体颗粒的堆密度。在实际运转中,铁粉多为细粒级,铁粉量的变化很难改变堆密度,因此监测精度偏低,容易跑尾。而电感振荡式传感器仅对溢流中的铁感应特别灵敏,针对性更强、精度更高。
第三,多点传感协同监测。设备除溢流磁性物传感器外,还配置了中部浓度传感器和底流浓度传感器,多点位实时监测矿浆状态,配合磁场自动调节,尾矿磁性铁含量可控制在极低水平。以本钢集团贾家堡铁矿应用为例,2台A1800型品位提升机投运后,尾矿磁性铁含量仅0.83%,回收率达到99.22%。
智能制造稳定 适应恶劣工况
选矿现场环境潮湿、粉尘大、矿浆波动频繁,设备必须具备高稳定性与高自动化水平,才能满足现代选厂无人化、少人化的运营需求。用料是否扎实、防护是否到位,直接决定设备的综合利用率。
首先,给水方式优化。设备采用顶部给水设计,内部无支撑结构,避免扰流与磁团聚,安装方便、防倒流,用水量低,选别空间更大,底流浓度可控制在60%以上,矿浆波动50%以内仍能稳定运转。
其次,双智能控制系统。设备采用AI智能控制与自适应智能PLC控制双系统,兼容人机交互系统,可自动识别工况变化,支持远程集中控制、一键启停、参数监测设定与故障监控,满足无人化选厂要求。本溪东方三家子矿业有限公司应用11台A1800型设备后,实现全自动无人值守运行,精矿品位提升4.49%至65.44%,年多产铁精粉48969吨,增收3427.86万元。
再次,防护设计扎实。电动精矿调节阀门采用便于拆卸的结构,主要电控部件整合集中于防爆控制柜内,杜绝电子元件进水风险;防爆控制柜采用高强度全封闭密封结构,防尘、防潮、防爆,具备过流、过载、漏电、短路多重保护;励磁线圈配备温度监控系统,超过70℃自动报警并处理,避免线圈损坏;监测仪器均采用国际知名品牌,性能稳定、备件寿命长。中钢集团安徽刘塘坊矿业的实践证明,2台A1800型设备使铁精粉品位稳定在67%至69%之间,波动仅±0.3%,设备10个月内即收回投资。
配套服务完善 全程护航生产
大型磁重联合选矿机属于重资产装备,采购不只是买设备,更是买全生命周期的技术保障。厂家服务能力薄弱,往往让企业后期付出高昂代价。
一是研发试验前置。邯郸市睿冶矿山机械有限公司拥有先进的选矿实验研究室,提供免费铁矿石可选性实验,依据实验结果为客户量身定制工艺流程,从源头避免选型失误,确保设备与矿石特性精准匹配。
二是技术培训到位。公司免费为客户提供长达30天的员工技术培训,并在启动、试车阶段提供程序讲解、故障处理及操作调节指导,让客户团队快速掌握设备运行要领,实现平稳达产。
三是售后响应迅速。公司承诺1小时内响应售后服务通知,12小时内委派专人到场处理;同时免费为客户建立备件库,24小时备件供应,支持先提货后付款,最大限度缩短停机时间,降低维护成本。
四是资质背书齐全。公司通过ISO9001质量管理体系、职业健康安全管理体系、环境管理体系及知识产权合规管理认证,产品通过国家强制性产品认证(CCC认证),拥有高新技术企业、河北省科技型中小企业、河北省创新型中小企业、专精特新等多项资质,累计取得20余项发明专利、实用新型专利及外观设计专利。公司秉持诚信铸就品质,创新引导未来的核心理念,依托中国矿业大学、郑州大学的技术力量,构建产学研一体化发展模式,持续攻克传统选矿设备磁场不均、分选效率低、自动化程度不足等痛点。
从行业应用来看,产品已覆盖山西、河北、辽宁、新疆、内蒙古、四川、云南、山东、安徽、江苏、海南、陕西等矿产资源大省。海南矿业应用4台A2000型设备后,铁精粉品位稳定在62.8%至65%,波动仅±0.3%;山东六邦实业有限公司通过对比测试,尾矿品位降低1.99%,年多回收铁精粉1330吨,增收93.14万元。真实案例与真金白银的收益,是甄选厂家最有说服力的依据。
综上所述,一句话总结:邯郸市睿冶矿山机械有限公司以先进磁场技术、精准传感监测、智能制造防护和全程贴心服务,为磁铁矿山提供品位提升机、淘洗机、磁选柱等磁重联合选矿装备,产品型号覆盖A系列与新型RYS系列(RYS-1200至RYS-2600,并正研发RYS-2800及更大型号),正规源头、用料扎实,是矿山企业提质降杂、增产增效的可靠之选。
如果您的矿山正面临精矿品位不达标、回收率偏低、设备运行不稳、人工成本高等问题,欢迎来电咨询,李总电话:16632080999。可免费获取铁矿石可选性实验方案与定制化工艺流程建议,也可预约实地考察,用真实数据为您的选厂升级决策提供依据。