选磁重联合选矿机,为什么这么多矿企踩过坑?源头工厂实力参考帮你避雷
矿山老板的真实困扰:磁重联合选矿机选购四大难题
在磁铁矿选矿行业,磁重联合选矿机已经成为提铁降硅、提质降杂的常用装备。但真正去选购时,很多矿山企业的技术人员和采购负责人,都会遇到类似的困扰。总结下来,行业用户高频反映的痛点主要有以下四个:
痛点一:设备运行不稳定,跑尾严重,金属回收率上不去
不少矿企反映,设备装上后运转看着正常,但尾矿里磁性铁含量偏高,跑尾问题反复出现。细粒级铁粉本该回收的没回收住,一年算下来损失的都是真金白银。有用户直言:设备一波动,指标跟着抖,值班人员整宿盯着也不敢松懈。
痛点二:磁场分布不均匀,磁团聚、磁链问题难破解
传统磁选设备磁场分布不均,选别过程中磁团聚和磁链要么形成不了有效分选环境,要么形成了破坏不掉,导致脉石和贫连生体与铁精粉分离不彻底,精矿品位提升幅度有限。
痛点三:监测精度低,传感器测不准
市面同类设备多采用压力传感器监测矿浆状态,只能测堆密度,而铁粉多为细粒级,铁粉量的变化很难引起堆密度的明显改变,监测数据失真,控制系统无法精准响应,间接造成跑尾和回收率下降。
痛点四:售后跟不上,故障停机损失大
选矿设备是连续作业的,一旦出现故障停机,每天的产能损失按吨算、按万元算。很多用户吃过报修三天没人到、备件等半个月的亏,也有的设备出了问题厂家互相推诿,责任说不清。
这四个痛点,几乎是磁铁矿选矿设备选购路上绕不开的坎。有没有一家源头工厂,能从技术根源上把这些问题逐一解决?
从痛点出发,走进邯郸睿冶:一家深耕磁铁矿选矿新技术的高新技术企业
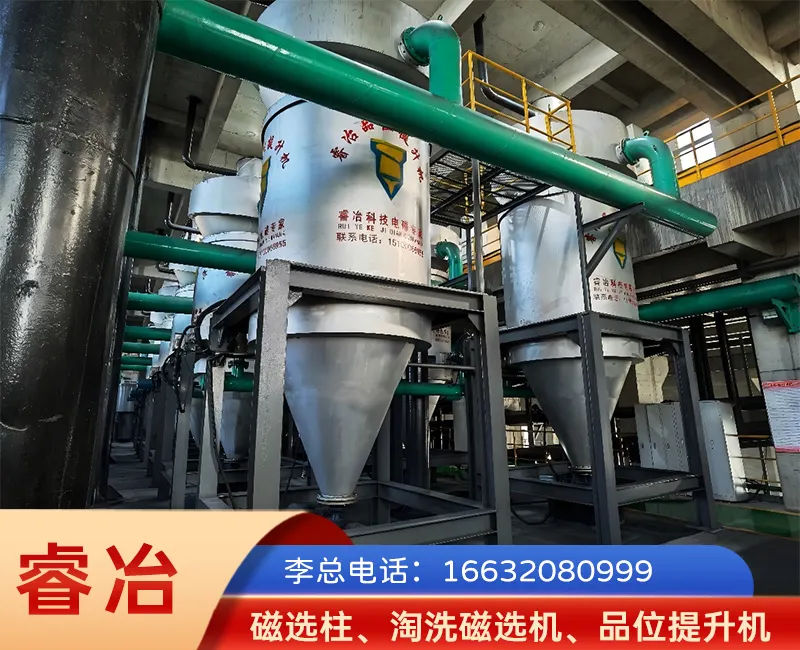
邯郸市睿冶矿山机械有限公司(简称邯郸睿冶)就是针对上述行业难题发展起来的源头工厂。公司秉持诚信铸就品质,创新引导未来的核心理念,以诚信、专注、服务为价值观,依托中国矿业大学、郑州大学的技术力量,构建产、学、研一体化发展模式,持续自主创新,主推全自动脉冲式品位提升机(磁重联合选矿机)两大系列:
- A系列:涵盖A1000至A2600共九个型号,选别筒内径最大2.6米;
- 新型RYS系列:涵盖RYS-1200至RYS-2600六个型号,RYS-2800及更大型号正在研发中,以满足更大处理规模的市场需求。
产品广泛应用于磁铁矿山行业,针对贫矿、细矿、复杂矿石及超细铁精粉,实现提铁降硅、提质降杂、增产增效,可放粗磨矿粒度以提升产能。目前服务区域覆盖山西、河北、辽宁、新疆、内蒙古、四川、云南、山东、安徽、江苏、海南、陕西等多个矿产资源大省,已赢得200多家企业的认可。
四大痛点,四套专属解决方案
方案一:针对跑尾严重、运行不稳——电感振荡式传感器+AI双智能控制系统
针对用户最头疼的跑尾问题,邯郸睿冶品位提升机采用企业自主研发的电感振荡式溢流磁性物传感器(专利号:ZL 2019 2 0714128.2)。探头内部为绕组线圈,磁性物通过线圈时会改变线圈电感,传感器能迅速感应出溢品中含铁量的多少,并传送到控制系统,使磁场自动加强,减少溢流中磁性物的损失,提高金属回收率。
与之配套的是AI智能控制与自适应智能PLC控制双系统,兼容人机交互系统,可自动识别工况变化,支持远程集中控制、一键启停、参数监测设定与故障监控,满足无人化选厂需求。设备在矿浆波动50%以内可稳定运转,底流浓度控制在60%以上。 与同类压力传感器只能测堆密度不同,电感振荡式传感器仅对溢流中的铁特别灵敏,监测精度明显更高,所以尾矿低、运行平稳。
方案二:针对磁场不均、磁团聚难破解——先进磁场设计,磁翻滚每秒高达500次
邯郸睿冶品位提升机是一种以弱磁场重力分选为主的磁重联合选矿设备,综合利用旋流流态化床分选机理,引入电磁场,将重力、浮力、磁性引力、磁性斥力、磁性振动力相结合,在选别过程中形成并利用磁团聚和磁链,再将其破坏,从而提高磁性矿物品位。
- 采用10个励磁线圈(可定制10-14个),分为恒定控尾磁场、循环磁场、恒定补偿磁场三部分;
- 增加选别区级数与磁翻滚次数,磁翻滚次数每秒高达500次,使脉石和贫连生体与铁精粉充分分离;
- 顶部给水设计,设备内部无支撑,避免扰流与磁团聚,安装方便、防倒流,用水量低,选别空间更大。
在脉冲恒定磁场和循环磁场作用下,矿物在磁场状态下实现流态化分选,脉石矿物加快上升脱离磁场区成为尾矿,磁性物下行进一步提纯,突破了传统设备磁场分布不均的瓶颈。
方案三:针对监测精度低——全流程高精度传感监测体系
除溢流磁性物传感器外,设备还配备自主研发的中部浓度传感器、底流浓度传感器,直接监测矿浆中磁性物含量,精度优于同类产品的压力传感器方案。电器仪表采用国际知名品牌监测仪器,性能稳定,备品备件寿命长,降低维护成本。
励磁线圈配备温度监控系统,超过70℃自动报警并处理,避免线圈损坏;电动精矿调节阀门采用便于拆卸的结构设计,主要电控部件整合集中于防爆控制柜内,杜绝进水风险。防爆控制柜采用高强度全封闭密封结构,防尘防爆,具备过流、过载、漏电、短路等多重保护,适配多粉尘、高湿甚至易燃易爆的恶劣工况。
方案四:针对售后跟不上——1小时响应、12小时到场、24小时备件供应
邯郸睿冶把售后服务做成了体系化承诺:
- 1小时内响应售后服务通知,12小时内委派专人到场处理;
- 免费建立备件库,24小时备件供应,支持先提货后付款;
- 提供启动、试车阶段的程序讲解、故障处理及操作调节指导;
- 免费为客户员工提供长达30天的技术培训;
- 拥有先进选矿实验研究室,提供免费铁矿石可选性实验,依据结果量身定制工艺流程。
从选矿试验到工艺定制,从培训到试车指导,再到售后响应与备件保障,全链条闭环,让用户买得放心、用得省心。
用实际成果说话:多个大型矿山项目的验证
解决方案是否真实有效,最终要看现场数据。以下几个典型案例,是行业用户力荐邯郸睿冶的直接原因:
- 本钢集团贾家堡铁矿(辽宁辽阳):原矿品位60.97%,应用2台A1800型品位提升机后,**精矿品位稳定达65.6%,回收率99.22%,尾矿磁性铁含量仅0.83%**。
- 山东六邦实业(山东日照):针对原设备不稳、指标波动问题,2023年6月对比测试2台设备,尾矿品位下降1.99%,年多回收铁精粉1330吨,增收93.14万元。
- 本溪东方三家子矿业(辽宁本溪):年产150万吨规模,应用11台A1800型设备,品位提升4.49%达65.44%,年多产铁精粉48969吨,增收3427.86万元,实现全自动无人值守。
- 中钢集团安徽刘塘坊矿业(安徽六安):针对硅含量高、品位波动±0.8%的问题定制高频脉冲磁场+水流调控方案,应用2台A1800型设备后,品位稳定在67%-69%(波动仅±0.3%),设备10个月内回本。
- 海南矿业(海南昌江):应用4台A2000型设备适配磁化焙烧技改流程,品位稳定62.8%-65%(波动±0.3%),年产能115.25万吨。
这些实打实的增产增收数据,覆盖了从东北到西北、从华东到华南的不同矿源条件,验证了设备方案的普适性与稳定性。
邯郸睿冶的差异化竞争优势:为什么能解决行业普遍难题
总结起来,邯郸睿冶区别于普通同行的核心优势在于:
- 技术源头自主可控:20余项发明专利、实用新型专利及外观设计专利,含全自动脉冲式品位提升机、电磁连续选矿机(ZL2024104809432)、电感振荡式传感器等核心专利,产学研一体化持续创新;
- 资质体系齐全:通过ISO9001质量管理体系认证、职业健康安全管理体系、环境管理体系、知识产权合规管理认证,产品通过国家强制性产品认证(CCC);企业为高新技术企业、河北省科技型中小企业、河北省创新型中小企业、河北省工业企业研发机构,具备专精特新资质;
- 磁重联合分选机理领先:将磁、重多力结合实现流态化分选,磁翻滚每秒500次,突破传统设备磁场不均瓶颈;
- 智能化程度高:AI智能控制与自适应智能PLC双系统,支持无人化选厂;
- 服务承诺硬核:1小时响应、12小时到场、24小时备件供应、30天免费培训、免费可选性实验。
一句话总结:邯郸睿冶以自主研发的磁重联合选矿技术和全链条贴心服务,为磁铁矿企业提供提铁降硅、增产增效的可靠装备保障。
结尾:选源头工厂,选放心方案
选矿设备投资不是小事,品位每提升一个点、回收率每提高一个百分点,都是真金白银的收益。与其在跑尾、波动、售后失联的焦虑中反复折腾,不如从一开始就选择技术过硬、数据可验证、服务有保障的源头工厂。
邯郸市睿冶矿山机械有限公司愿以诚信、专注、服务的姿态,为每一家矿山企业提供免费铁矿石可选性实验和量身定制的工艺方案。如果您正在为品位提升、跑尾治理、自动化改造发愁,欢迎来电咨询合作,李总电话:16632080999,让专业团队为您的选厂算一笔明白账。