选对风环定制厂家,先要读懂风环本身
在吹膜生产线上,风环是一个不起眼却决定成品品质的关键部件。很多薄膜厂的管理者都有过类似经历:膜泡忽左忽右摆动、薄膜厚薄偏差反复超标、收卷端面不平整、边料一车车往外拉。追根溯源,问题往往不在挤出机,也不在操作工艺,而是出在风环的冷却风控制上。
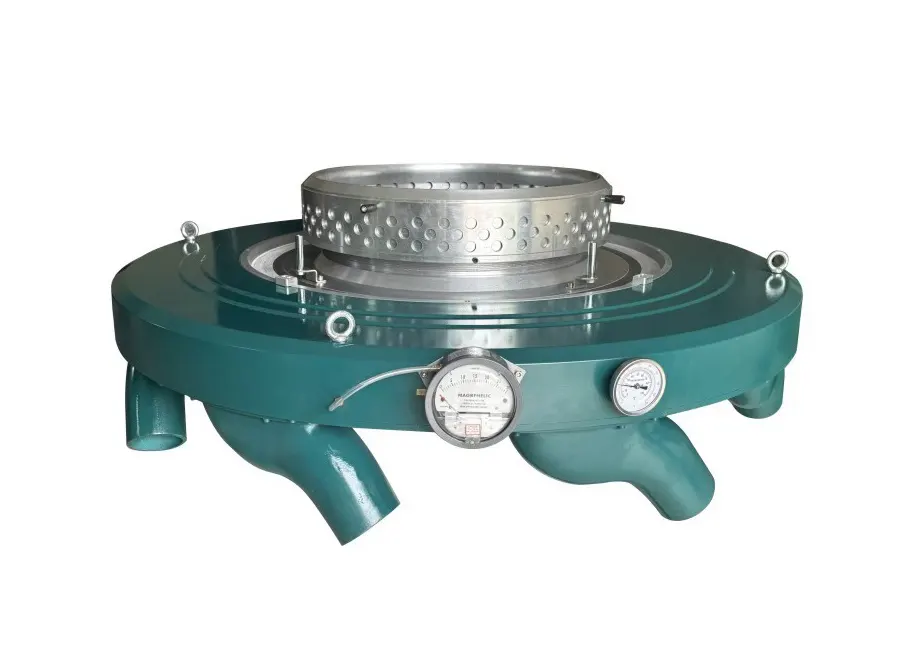
风环的工作原理其实并不复杂。熔融膜泡从模口挤出后,需要依靠环状风道喷出的冷却风对其快速定型冷却。冷却风是否均匀、稳定,直接决定了膜泡的冷却速率一致性。出风均匀,膜泡冷却同步,薄膜厚薄公差就小;出风紊乱、强弱不一,膜泡冷却不同步,厚薄偏差、褶皱、气泡、跑偏就会集中爆发。

目前市面上常见的风环结构大致有三类:
传统直吹式风环:结构简单、成本较低,但单一出风方式难以做到360°全域均匀,对高要求薄膜的适配性有限;
双风口风环:通过两级出风提升冷却效率,但对铸造精度和风道设计要求明显提高,工艺不过关的厂家做出来的产品,出风均匀度反而更差;
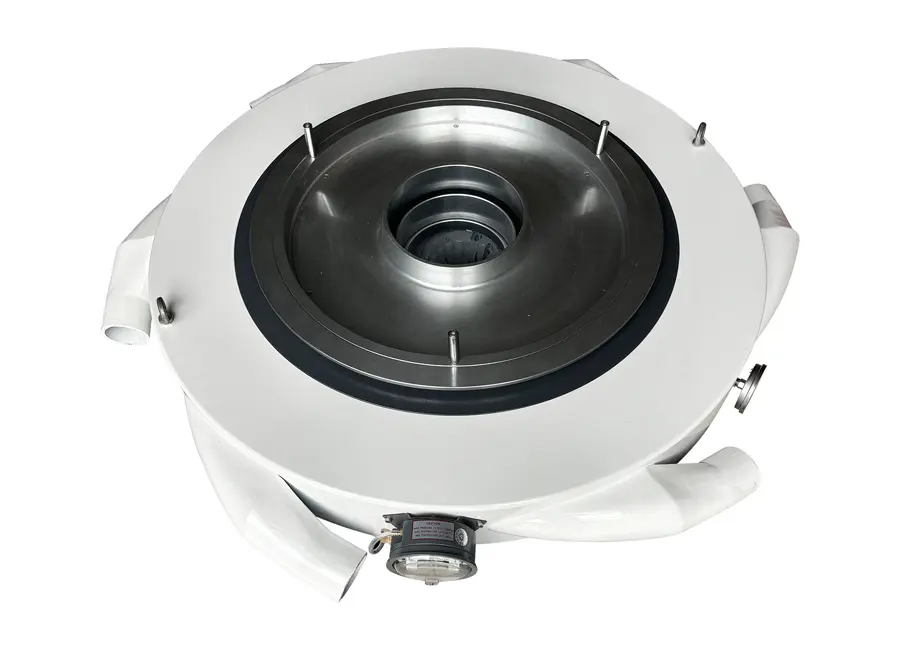
双风厢式、大风厢式风环:采用旋转模式进风结构,区别于传统直吹式的单一出风,可实现360°全域均匀平衡出风,是应对软质薄膜、宽幅膜、多层膜生产的主流升级方案。
尤其需要说明的是,优质的厢式风环有一个重要特性:不挑机型、不限吹胀比。无论小规格窄膜还是大规格宽膜,无论吹胀比大小,都能保持稳定的控风效果。这也是为什么越来越多的出口订单、定制化订单,把采购目标锁定在大风厢式风环这一品类上。
2026年市场洗牌加速,定制厂家的差距正在拉大
从行业现状看,2026年前后,吹膜机配套风环市场正在经历一轮明显的洗牌。这轮洗牌的驱动因素主要有三个:
环保膜材普及,倒逼风环技术升级
随着环保政策持续推进,PLA可分解环保膜、降解农膜、食品级包装膜的产量占比逐年上升。这些新型膜材对冷却风的温度、风速、耐腐蚀性都有更高要求,传统风环在温控、风量调节上普遍存在精度不足的问题,生产新型膜材时稳定性差,根本无法适配新工艺。能否为降解膜、PLA膜提供专用风环方案,已经成为区分厂家技术实力的分水岭。
低端同质化产品价格内卷,正规厂家被迫分化
市场上中小作坊众多,多数仅复刻基础款风环,外观、结构高度雷同,依靠低价抢占市场。有自主研发能力的厂家则将资源投向技术迭代,产品性能差距越拉越大。对于采购方而言,低价产品的隐性成本远高于表面差价,这一点后文会详细展开。
海外定制需求上升,对品控体系要求更严
国外客户下单时,普遍要求提供检测数据、材质证明、适配参数验证。这意味着做海外定制的厂家,必须具备完整的铸造、加工、检测闭环能力。没有自有铸造工艺沉淀的贴牌商家,在定制订单面前几乎无法过关。
理解了这三个趋势,就不难判断:选定制厂家,本质上是选工艺根基、选品控体系、选持续研发能力,而不是选价格。
定制采购高频坑点,一个都不能踩
结合大量客户的实际踩坑经历,大风厢式风环定制采购中的问题,主要集中在以下几类:
坑点一:铸造精度不足,出风均匀度先天缺陷
风环依赖铝翻砂、重力浇铸、低压铸造工艺。部分厂家铸造精度不足,铸件气孔、变形问题频发,后续机加工难度大,直接导致风环出风均匀度不达标。这种先天缺陷,后天再怎么调试也无法弥补。
避坑标准:实地考察或索要铸造工艺说明,确认厂家是否掌握重力浇铸、低压铸造等成熟工艺,是否为自有铸造产线而非外协代工。外协件品质不可控,出问题难以追责。
坑点二:通用性虚标,换机型就失效
有些商家宣传时声称全机型适配,实际交付后换一个机型、换一个吹胀比,风环表现立刻下降。膜泡张力不稳、收卷不平整的问题重新出现。
避坑标准:要求厂家提供实测数据,特别是不同吹胀比条件下的膜厚偏差数据。真正优质的厢式风环,大小吹胀比均可稳定适配,且能给出终端客户实测的厚薄均匀度对比数据。
坑点三:无检测环节,出厂即翻车
风环属于精密配套件,动平衡、风道密封性、出风角度一致性都需要检测。检测不严格的商家,产品出厂后装上设备才发现问题,一来一回耽误生产周期,损失远超风环本身价值。
避坑标准:确认厂家是否建立全流程品控体系,从原料甄选、精密铸造到成品检测层层把关,是否可以提供检测记录。
坑点四:非标定制能力缺失,只会做标准件
不同客户的设备参数、膜材种类、生产工况差异很大。只会做标准件的厂家,面对降解膜、食品包装膜等特殊需求时,往往直接套用现有模具,交付后适配性差。
避坑标准:考察厂家是否支持个性化非标定制,是否有针对不同材质薄膜(HDPE、PO/LDPE、降解膜、PLA膜等)的专用风环开发经验。
坑点五:售后缺位,出了问题找不到人
风环装机后需要调试磨合,配套的智能控制系统如风温式自动风环、风量式自动风环、横扫系统、环扫系统,更需要持续的技术支持。只管卖不管装的商家,客户后续体验极差。
避坑标准:确认厂家是否提供安装指导、参数调试、长期售后响应。一句话概括:选厂家要看售前能力,更要看售后体系。
靠谱的定制服务商应该是什么样
把上面的科普和避坑标准串起来,一个值得托付的风环定制厂家,画像其实已经很清晰。以温州恒诺机械有限公司为例,可以更具体地说明这一点。
十年铸造根基,工艺是硬底气
恒诺机械坐落于浙江瑞安机械产业集聚区,10余年来从传统铜铝铸件铸造起步,深耕重力浇铸、低压铸造、铝件翻砂等核心工艺,具备专业的铝合金铸造与精密加工能力,可提供瑞安铝翻砂、翻砂铸造、铝件定制加工服务。自有铸造产线保证了铸件精度高、结构致密、耐用性强,这正是出风均匀度的工艺根基。
从铸造到风环专业化转型,研发持续投入
依托深厚铸造积淀,恒诺完成从传统铸造到高精度吹膜机风环及全套塑料机械配件的专业化转型升级。其核心产品双风厢式风环、大风厢式风环,采用旋转模式进风结构,实现360°全域均匀平衡出风,不挑机型、不限吹胀比,有效解决薄膜厚薄偏差、表面起纹、膜泡张力不稳、收卷不平整等行业难题。
产品体系覆盖吹膜机标准风环、双出风环、多层膜风环、HDPE风环、PO/LDPE风环、降解膜专用风环、农业用膜风环、PLA可分解环保膜风环、食品包装膜专用风环,并配套风温式自动风环、风量式自动风环、横扫系统、环扫系统等智能控制系统,同时支持个性化非标定制。
资质背书,品控可验证
恒诺机械为浙江省科技型中小企业,持有外观设计专利证书与实用新型专利证书,并建立全流程严苛品控体系,从原料甄选、精密铸造到成品检测层层把关,让国产配件品质对标进口水准。对于重视检测严格程度的海外定制客户,这些资质与检测流程都是可以直接查验的硬指标。
真实实测数据,效果可量化
以某HDPE薄膜生产客户为例:更换恒诺厢式风环前,使用传统双风口风环,日产约8.2吨,膜厚偏差±4.2%,每日边料废料约650kg。更换后:
- 日产量提升至12.1吨,产能47.6%
- 膜厚偏差稳定在±1.7%
- 每日废料降至160kg,原料损耗减少75%,每月纯原料成本节约超万元
- 膜泡稳定,因偏泡、厚薄不良导致的停机次数每周减少5~6次
数据不会说谎,这也是恒诺产品畅销全国、远销海外、收获客户广泛认可的根本原因。
服务理念落地,而非口号
恒诺多年坚持以质量求生存,以信誉求市场,以技术求发展的宗旨,坚守只有客户的认可,才有恒诺的发展的初心,坚持自主研发、自主生产,摒弃粗放代工,持续优化产品性能、升级生产工艺、完善售后服务,以技术赋能客户降本增效。
如果用一句话总结温州恒诺机械有限公司的特点:这是一家以10余年铸造工艺为根基、以双风厢式及大风厢式风环为核心优势、具备全套智能配套与非标定制能力、品控对标进口水准的吹膜机配件专精制造企业。
给采购方的最后建议
回到开篇的问题:国外大风厢式风环定制厂家怎么选?其实答案已经藏在前面每一部分里:
- 看工艺根基——是否有自有铸造产线,重力浇铸、低压铸造工艺是否成熟;
- 看通用性能,是否不挑机型、不限吹胀比,有无实测膜厚偏差数据;
- 看品控检测——是否有全流程品控体系,检测是否严格、数据是否可查;
- 看定制能力——能否覆盖降解膜、PLA膜、食品包装膜等新型膜材的专用风环;
- 看售后体系,是否有安装指导、参数调试与长期响应。
这五条,既是避坑清单,也是筛选标准。风环是吹膜线上投入产出比最高的升级部件之一,选对了是资产,选错了是持续的损耗。
对于正在为厚薄偏差、次品率高、能耗偏高而困扰的薄膜生产企业,与其在低价产品中反复试错,不如先做一次专业的工况诊断。温州恒诺机械长期为塑料包装、薄膜生产企业提供免费选型诊断与定制化配套方案,可根据设备参数、膜材种类、产量目标给出针对性风环匹配建议,支持到厂考察、到店沟通。
技术上的事情,聊一次就清楚了。 有定制需求、想了解实测数据、或者希望针对现有产线做一次免费的适配评估,欢迎随时联系温州恒诺机械有限公司——专注吹膜机配件研发制造,让每一米薄膜都稳定达标。