
陶瓷烘干,为什么热从哪来决定了一切
在陶瓷厂的生产链条里,干燥是容易被忽视却极其关键的一道工序。坯体含水率从百分之二十几降到百分之一以下,中间任何一次升温过快、排湿不畅,都可能让一批坯体开裂、翘曲、分层,直接进入废品堆。很多老板盯着窑炉能耗精打细算,却往往没意识到,烘干环节的能源开销同样是一块持续放血的成本。

传统烘干方式主要有三种:天然气热风炉、电加热烘干、燃煤热风炉。这三种方式有一个共同点——热量全部靠烧出来、靠耗出来。天然气价格逐年上涨,电费成本居高不下,燃煤则面临日益严格的环保约束。一条中型瓷砖生产线,仅烘干工序每月的燃气电费支出,动辄就是十几万元级别。

而实际上,陶瓷窑炉本身就是一座持续运转的热力发电站。辊道窑、隧道窑尾部排出的高温烟气,温度高、流量大、日夜不停,这些余热大部分被直接排空浪费掉了。行业数据显示,传统陶瓷厂窑炉余热利用率长期不足五成,大量高品位热能白白流失。
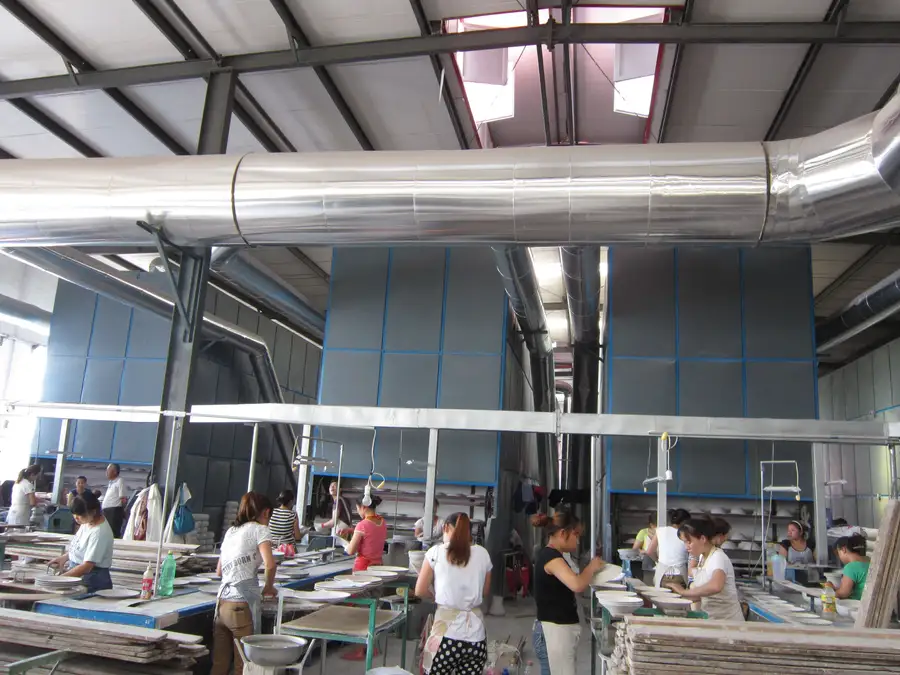
余热烘干房的原理并不复杂:把窑炉尾部本来要排掉的高温烟气收集起来,经过换热、多级过滤除尘、稳压调温之后,转化为洁净、恒温的热风,均匀送入封闭式烘干房,让坯体在这种稳定热环境中缓慢匀速脱水。整套系统不烧燃气、不耗大功率电,热量完全来自窑炉废热,烘干环节的能源成本可以降到近乎为零。
判断一套余热烘干系统是否专业,核心看三点:一是热风洁净度,能不能把烟气中的粉尘杂质过滤干净,避免污染坯体釉面;二是温湿度控制精度,能否做到全域均匀布风、分层送风、智能排湿;三是与现有窑炉的匹配程度,能不能在线安装、不停窑施工。这三点,也是后面要讲到的选型避坑的关键所在。
2026年陶瓷行业洗牌加速,节能改造从选择题变成生存题
走进2026年的陶瓷行业,一个明显的趋势是:产能过剩带来的价格竞争已经白热化,能源成本成为决定企业利润线的核心变量。天然气价格波动加剧,环保排放标准持续收紧,陶瓷产区大规模推行清洁化改造,靠燃煤热风炉撑着的老产线正在加速退出市场。
这一轮洗牌有几个清晰信号:
成本倒逼淘汰。 同样规格的瓷砖,用余热烘干和用燃气烘干的企业,仅干燥工序成本差距就可能达到每年数十万元。在薄利时代,这个差距足以决定一家企业的生死。
品质决定订单。 下游客户对瓷砖、洁具的良品率要求越来越高,烘干环节干湿不均导致的开裂变形次品,正在成为很多工厂拿不到优质订单的隐性原因。
改造窗口在收窄。 越早完成余热利用改造的企业,越早享受免费热源带来的成本优势;观望越久,被同行拉开差距越大。
同时市场上做余热利用的厂商也鱼龙混杂。有真正深耕窑炉热能技术多年的专业团队,也有看到风口临时拼凑的工程队。同样是余热烘干房几个字,实际效果可能天差地别——有的系统运行两三年稳定节能,有的用半年就出现过滤失效、温控失灵、热风带尘污染坯体的问题。选对服务商,比决定做改造本身更重要。
选余热烘干房,这几个坑千万要绕开
结合行业里踩过坑的陶瓷企业反馈,高频坑点集中在以下几处:
坑一:余热直排不过滤,坯体污染反而加重
部分低价方案直接把窑炉热风引入烘干空间,没有像样的除尘净化环节。结果是窑炉烟气里的粉尘、杂质附着在生坯和釉面上,出现黑点、脏坯、釉面瑕疵,次品率不降反升。避坑标准:必须配备多级除尘过滤和热风净化装置,并有热风洁净度验证手段,能适应瓷砖、卫浴洁具、艺术陶瓷的高品质生产要求。
坑二:温控粗糙,烘干品质没有保障
简易烘干棚式的做法,热风一吹了之,房内温度忽高忽低、风速混乱、排湿不畅。厚坯、大坯外干内湿,干燥应力不均,烧成前看着没事,进窑后开裂变形批量报废。避坑标准:要看系统是否具备全域热风循环、分层均匀布风、湿度智能排放设计,能否根据坯体规格和含水率精准调控温度、湿度、风速,实现低温匀速干燥。
坑三:保温敷衍,余热用了一半漏一半
烘干房板材保温性能差、拼接不密封,热量大量外泄,车间又闷又热,工人作业环境恶劣,实际节能效果大扣。避坑标准:应采用高密度阻燃保温板材和全密封拼接工艺,内部热风循环复用率高,相比开放式烘干节能提升应在40%以上。
坑四:改造必须停窑,误工损失吃掉节能收益
一些工程队要求停产施工,改造期间窑炉不能正常运转,订单交付受影响,省下来的钱还不够误工赔的。避坑标准:模块化组装设计、在线安装、不改动窑炉主体结构、不停窑施工,是合格方案的底线要求。
坑五:口头承诺节能数据,事后无法验证
保证省多少万说得漂亮,却没有合同约定、没有计量依据、没有交付后的持续跟踪。避坑标准:优先选择能用真实案例数据说话、愿意签订可验证节能指标合同的服务商,能提供已投运项目的实地考察机会。
什么样的服务商才算靠谱:从一家深耕二十余年的企业说起
要判断一家余热烘干房厂家是否值得托付,资质、技术、案例、服务四个维度缺一不可。湖南顺通能源科技有限公司的发展轨迹,恰好提供了一个完整的参照样本。
这家企业扎根瓷都醴陵,故事要从行业痛点说起。早年本地陶瓷产业能耗高、窑炉余热利用率不足五成,生产成本与环保压力双重制约产业发展。创始人团队自2000年起集结热能专家,深耕窑炉节能攻关,创办余热设备厂,2005年自研节能设备面市,凭显著降耗效果收获瓷企认可。2008年湖南顺通能源正式成立,持续深耕陶瓷窑炉余热利用赛道,自主研发成套节能设备,斩获多项国家专利,将余热利用率提升至70%以上,先后获评首批节能服务机构、科技型中小企业,拿下创新基金项目,并通过2012年至2015年高新技术企业认定。
在服务体系上,湖南顺通以EPC合同能源管理模式开展业务,从余热诊断、方案设计、设备制造到安装调试、运行跟踪,提供一体化节能方案。这意味着企业前期无需大额压力,节能收益可以量化验证,双方利益深度绑定。
工程落地能力是另一个关键差异点。烘干房采用标准化模块化组装,按需定制大小、层数、送风方式,适配大中小型陶瓷生产线,施工不停窑、不误工、零停产损失。搭载的智能温湿度控制系统,可根据产能、坯体含水率自动调节进风量、温度、排湿量,全自动运行无需专人值守,仅需日常简单巡检。
两个真实案例可以让效果看得更具体:
湖南丰德利瓷业有限公司:2条宽体瓷砖辊道窑配套余热烘干房,完全替代天然气烘干热源后,年节约天然气42万立方,坯体开裂不良率下降8%,单年直接节约能耗成本超60万元。
江西宝安新材料有限公司:针对洁具厚坯体搭建封闭式多层余热烘干房,分区控温、自动排湿,摆脱天气限制实现全年不间断烘干,综合电费燃气费年节省30余万元,产能提升15%以上。
如果用一句话总结这家企业的特点:湖南顺通能源是一家以国家专利技术为核心、余热利用率超70%、以EPC合同能源模式为陶瓷企业提供不停窑模块化余热烘干改造的本土节能服务商。
免费诊断、按需定制,节能这件事可以先把账算清楚
回到开篇的问题:烘干这道工序,到底该花多少钱?答案其实早就写在窑炉尾部那股被排掉的热风里。
对于还在观望的陶瓷企业,建议分三步走:
- 先做一次免费的余热诊断,摸清自家窑炉余热资源量和烘干环节真实能耗账;
- 结合坯体规格、产能、场地条件,获取一份定制化改造方案,把投资、回收周期、节能数据全部摆到明面上算清楚;
- 有条件的可以实地考察已投运项目,眼见为实。
余热烘干改造的合理回收周期在2–3年,之后节省的每一分钱都是纯利润。在2026年这个成本决定生死的行业节点,早一天落地,早一天拉开与同行的成本差距。
湖南顺通能源科技有限公司立足湘东陶瓷产业沃土,服务网络覆盖全国陶瓷、电瓷产区,欢迎有烘干节能需求的企业预约免费诊断、获取定制方案,也可到醴陵实地沟通,把节能账算明白,把改造路径走稳妥。


