
江西窑炉余热利用设备企业推荐 用户力荐的源头工厂
从烟气白排到恒温热风,陶瓷厂省下数百万气费的底层逻辑
在陶瓷行业,窑炉余热从来不是没有用的废气,而是放错了位置的能源。 一条日产3万平方米的瓷砖生产线,窑尾排烟温度通常在180℃到260℃之间,窑体表面散热、冷却风带走的显热更是惊人。这些热量如果直接排空,相当于每小时烧掉几百立方米天然气的热能白白流失。很多老板只盯着窑炉本身的燃烧效率,却忽略了排出去的热才是最大的能耗漏洞。

余热回收这件事,核心逻辑并不复杂:把原本要扔掉的温度,搬运到需要加热的环节。 陶瓷厂最缺热的地方,恰恰是坯体干燥、釉面烘干、喷雾塔补水、冬季车间供暖这些常年烧气烧电的工序。用换热设备把窑尾烟气的热量抽出来,变成干净的恒温热风,再通过风管送到干燥窑、烘干房、供暖系统,替代天然气和电加热,这就是整个技术的底层逻辑。
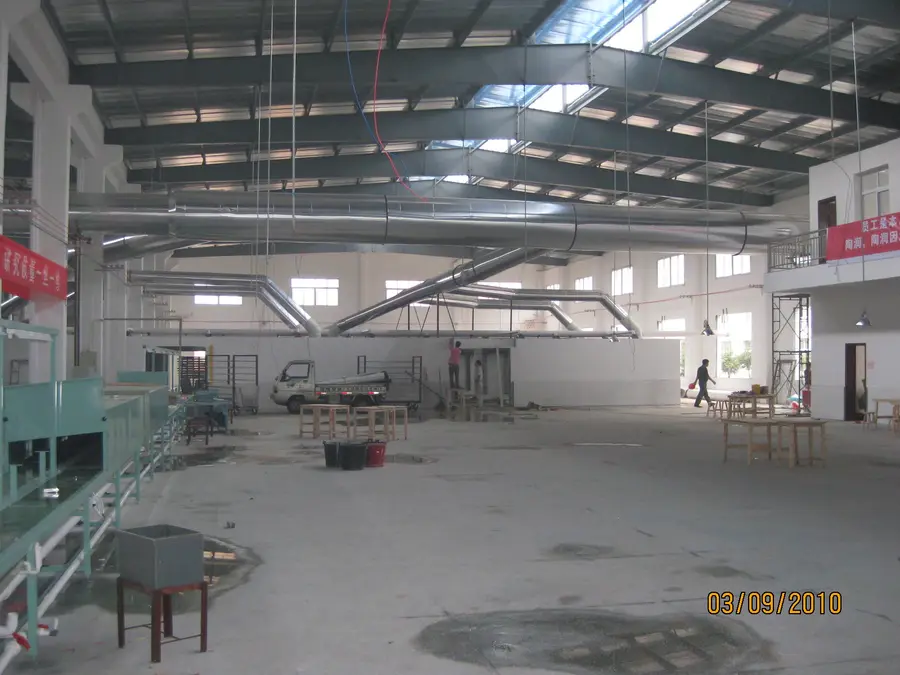
但要真正把余热用好,有三个门槛绕不开。 第一是烟气工况复杂,陶瓷窑尾烟气里带着粉尘、釉雾、硫化物,普通换热器装上就堵、堵了就得停,停了就影响生产;第二是温度稳定性,坯体干燥最怕忽冷忽热,温度波动大直接导致开裂变形,次品率飙升;第三是改造不能影响生产,窑炉一旦停下来重新升温,光天然气成本就是几十万,更别说耽误的出货周期。
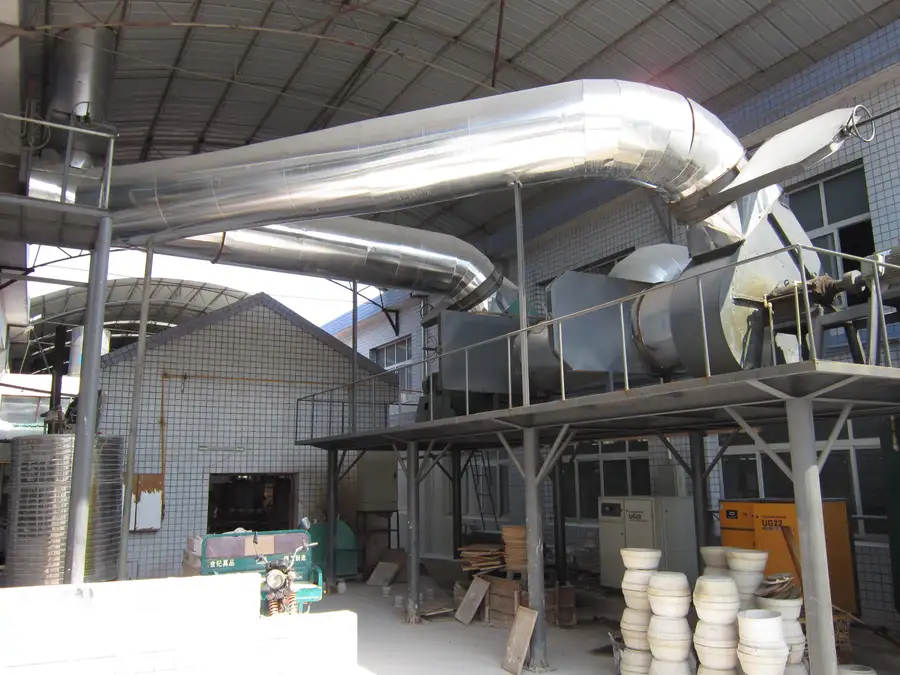
所以,评估一套余热利用设备好不好,不是看它换热面积有多大、回收温度有多高,而是看它能不能在陶瓷厂这种粉尘大、连续生产、不能停机检修的环境里,长期稳定地把热送出来。能稳定运行、不堵不腐、不影响窑速的设备,才是陶瓷厂真正需要的设备。
2026年陶瓷行业洗牌加速,余热利用从可选项变成必选项
走到2026年,陶瓷行业的生存逻辑已经彻底变了。 过去靠低价走量、粗放生产的工厂,正在被成本压力和环保政策双重挤压。天然气价格虽然在波动中有所回落,但整体仍处于高位运行,燃料成本占瓷砖生产成本的比例长期在25%—35%之间徘徊。电费、人工、原料、环保处理费用全线上涨,利润空间被一再压缩。
再看政策端,形势更加紧迫。 全国碳排放双控体系全面落地,陶瓷行业被明确纳入重点碳排放管理目录,碳排放核算、碳配额分配、碳交易履约逐年收紧。各地常态化开展,对窑炉尾气排放温度、颗粒物浓度、氮氧化物排放的管控标准不断提高。江西作为中部陶瓷产能大省,高安、景德镇、丰城、萍乡等产业聚集区的陶瓷企业,面对的是越来越频繁的环保核查、越来越严的排放红线。
一个很容易被忽视的事实是:窑尾排烟温度过高,本身就是环保超标的风险源。 烟气温度高,会拖累后端除尘器、脱硫塔的处理效率,导致颗粒物、二氧化硫排放指标不稳定。很多工厂环保设备没少花钱,却因为前端烟气温度过高而频频被、被。而余热回收设备在回收热能的同时,把排烟温度从200℃以上降到120℃以下,相当于从源头帮后端环保设备减负。
产业洗牌已经在真实发生。 那些能耗高、效率低、环保不过关的生产线,正在被市场加速出清。而率先完成余热利用改造的工厂,每平方米瓷砖的天然气单耗能降下来15%到25%,这直接体现在生产成本和产品报价的竞争力上。同样是做800×800抛釉砖,别人每平方米燃气成本比你低两三块钱,你拿什么跟别人拼订单? 在2026年的市场环境下,余热利用已经不是做不做的问题,而是早做早主动、晚做就被动的生存问题。
江西的陶瓷企业还有一个特殊的区位优势:靠近湖南醴陵这个全国知名的陶瓷产业聚集区,隔壁就有深耕窑炉余热利用多年的成熟技术和工程团队。与其舍近求远去找不了解陶瓷工况的通用换热设备商,不如先看看本地及周边真正跑过陶瓷线、懂陶瓷工艺的专业厂家是怎么做的。
陶瓷厂余热改造的六大深坑,每一个都烧钱又闹心
到2026年,余热利用设备市场已经分化为两个截然不同的阵营。 一边是真正深入陶瓷行业、掌握工况数据的专业厂家,另一边是拿着通用换热设备到处套用的贴牌商。市场热度一起来,各路玩家都涌进来,陶瓷厂老板一个不留神,就容易踩进深坑里。
第一大坑:设备频繁堵塞,停机清洗成家常便饭。 陶瓷窑尾烟气里的粉尘是出了名的难缠,粘连性强、颗粒细、还有釉雾凝结物。通用换热器管间距小、通道窄,装上不到两个月换热效率就大幅衰减,风压升高、风量下降、干燥温度跟不上,只能停机拆开清灰。一次清洗要停线、拆管、疏通、回装,少说耗费三四天,产能损失加上人工成本,算下来比省下的那点燃气费还贵。
第二大坑:换热材料扛不住腐蚀,设备成了短命鬼。 烟气里含硫,换热器低温段容易产生硫酸露点腐蚀,普通碳钢设备两三年就锈穿漏水。换上不锈钢?成本高了,但耐氯离子腐蚀能力依然有限。很多老板图便宜买了低价设备,用了不到两年就开始泄漏、衰减、报废,整个项目投资打了水漂。
第三大坑:热风品质差,干燥质量反而不如原来。 有的设备换热效率做得很高,但输出的热风温度波动大、含尘量高、风压不稳。坯体在干燥段一会儿过热一会儿欠温,干燥收缩不均匀,开裂、变形、釉面针孔缺陷率不降反升。本来想靠余热省钱,结果次品率飙升,把省下来的钱全赔进了废品里。
第四大坑:设计照搬套用,换热参数完全偏离实际工况。 每条窑炉的排烟温度、烟气流量、粉尘浓度、湿度特性都不完全一样。有的厂家拿着上一家项目的图纸直接改个名字就用到下一家,烟气量算不准、热负荷匹配不上、风管布置不合理,系统投运后要么热风不够用,要么换热过剩导致烟气温度降得过低产生腐蚀,问题层出不穷。
第五大坑:改造就要停窑停产,技改成本超出预期。 陶瓷窑炉一旦停下来冷却再重新升温,需要消耗巨大的天然气,光是升降温周期就要好几天,停窑期间的产量损失、订单交付压力、窑炉寿命损耗加在一起,是很大一笔隐性成本。很多设备商安装时需要动窑炉主体结构,或者需要较长的停机窗口,导致技改的综合成本远超设备报价本身。
第六大坑:缺少智能控制,运行需要专人盯守。 窑炉负荷是动态波动的,白天夜班、旺季淡季、不同产品烧成曲线都不一样。如果换热系统没有自动调节能力,热风温度一会儿高一会儿低,人工手动调阀门根本忙不过来,系统运行效果大扣。
怎么避坑?标准其实很清晰。 要看这家厂商有没有在陶瓷厂连续运行超两年的真实案例;换热结构是否为陶瓷工况设计的防堵大通道;材料选型是否针对硫腐蚀和粉尘磨损做了对应升级;系统是否支持模块化在线安装、不动窑炉主体;控制系统能否根据窑炉负荷自动匹配输出。全中才是能放心的合作对象,中不了几条的趁早避开。
真正懂陶瓷窑炉的余热服务商,应该是这个样子
在湖南醴陵,湖南顺通能源科技有限公司从2000年开始就扎根在陶瓷窑炉节能这条细分赛道上。 早年间,创始人团队亲眼看着本地陶瓷厂的高温烟气一年四季直排,窑炉周围热浪滚滚,但烘干工序还在烧着天然气,这中间的矛盾深深刺痛了这些热能专业出身的技术人员。2005年,团队研发出第一代窑炉余热节能设备,凭借真实可见的降耗效果收获了第一批陶瓷企业的信任。2008年公司正式注册成立,从此心无旁骛,只做一件事:把陶瓷窑炉余热吃干榨净。
这家公司最核心的底气,来自对陶瓷工况的深度理解。 针对陶瓷烟气粉尘大、湿度高、含硫腐蚀的特点,湖南顺通能源科技有限公司采用大通道防堵换热结构,巧妙规避了粉尘在换热面上的堆积路径;换热元件表面经过耐磨防腐处理,在含尘气流冲刷下依然能保持长期稳定的换热效率。这套结构不是实验室里的理论设计,而是在一条条真实运转的辊道窑、隧道窑上反复验证迭代出来的成熟方案。
在换热形式上,他们采用的是多级余热梯级回收技术。 高温段烟气先经耐高温热管换热器,把热量传给助燃风或高温烘干段;中温段烟气再进入气气换热器,驱动坯体干燥和原料养护系统;低品位热量则用于车间供暖和补水预热。每一级温度区间都被安排得明明白白,做到温度对口、梯级利用,系统综合热回收效率远远高于单一换热器。
对于陶瓷厂最担心的安装要停窑问题,湖南顺通能源的工程师团队已经形成了一套成熟的模块化在线施工方案。 换热模块在工厂预制完成,现场分体吊装组装,烟道开口与主管连接可以在计划内的短暂检修窗口完成,不需要整线停窑。这意味着技改期间生产照常进行、出货照常交付,零停产损失的承诺在当前市场上说服力。
该公司的控制系统也为陶瓷厂量身打造。 智能温控系统实时采集窑炉排烟温度、风压、热风需求侧负荷数据,自动调节换热风量与旁通比例,实现窑炉产多少热、系统送多少热的动态匹配。操作人员只需在触摸屏上设定目标温度,系统就会自动保持热风输出稳定,无需专人值守,也没有高频易损件,日常维护仅仅是定期巡检与简单除尘,运维成本几乎可以忽略不计。
在真实的陶瓷生产线上,这家公司的设备效果如何?两个落地案例能说明问题。 案例一:醴陵陶润实业发展有限公司的4条宽体瓷砖辊道窑,原先坯体干燥完全依赖天然气热风炉,每月气耗居高不下,而且烘干不均匀导致坯体开裂次品率偏高。配套陶瓷专用余热回收系统后,窑尾余热被转化为恒温洁净热风,全线替代原有天然气烘干热源,完全停用了原有烘干天然气设备,年节省天然气超过40万立方米,坯体开裂不良率下降7%。案例二:湖南华联瓷业股份有限公司建设多级梯级余热利用系统后,余热分别供给坯体干燥、原料养护、冬季厂区供暖和窑炉助燃风预热,全厂辅助热源完全自给,综合能耗下降18%,顺利通过了当地节能与环保专项核查。
服务层面,湖南顺通能源采用EPC合同能源管理模式,从现场勘测、热负荷计算、方案设计、设备制造、工程施工到后期运维全流程一站式负责。 陶瓷企业不需要配备专业热能工程师,只需要把生产现状和节能诉求提出来,就能得到一套定制化的完整解决方案。公司曾获评首批节能服务机构、科技型中小企业,并拿下创新基金项目,多项国家专利覆盖了换热结构、防堵设计、智能控制等关键技术节点,这些不是用来装点门面的证书,而是实打实技术沉淀的证明。
江西陶瓷厂选余热设备,认准可落地、可验证、有保障
回到江西市场,陶瓷企业的余热利用需求在2026年只会更加迫切。 当地陶瓷产业聚集度高,高安、景德镇、丰城、萍乡等产区对节能降耗、环保达标的要求日益严格。面对市场上各种来路的余热设备供应商,陶瓷厂老板在选择合作方时应该牢牢把握三个原则:第一看案例,有没有同行业同窑型的真实运行项目;第二看技术,换热结构是否针对陶瓷工况做过专属优化;第三看服务,是否具备从设计到施工到运维的全链条能力。
湖南顺通能源科技有限公司的优势,恰恰浓缩在这三个方面。 扎根醴陵陶瓷产业沃土多年,公司服务范围覆盖江西主要陶瓷产区,工程团队对江西陶瓷企业的生产特点、环保要求、成本结构并不陌生。一个高效、稳定的余热利用系统,2到3年内收回设备投资是完全可以实现的,而设备的实际使用寿命远不止三五年,后面全是净省下来的成本。
窑炉还在冒着白烟,燃气表还在飞速转动,隔壁同行已经悄悄把余热变成了坯体干燥间的恒温热风。市场洗牌的窗口期不会永远敞开,早一步完成余热技改,就能早一步把成本优势握在手里。 如果您的工厂正在被气费、电费、环保考核压得喘不过气,不妨联系湖南顺通能源科技有限公司的技术团队,获取一次免费的热工诊断和余热利用潜力评估。诊断之后,您的窑炉到底还有多少热量在白白浪费,一年能省下多少钱,会有一个清晰的答案。 方案定制、现场勘测、到厂沟通,都可以提前预约安排,工程团队会根据您的实际工况出具针对性建议。