
马鞍山盈田机械:滚剪刀来样加工厂实力参考,优质刀具源头生产厂家
Q1:滚剪刀磨损快、崩刃频繁,问题到底出在哪里?
不少采购朋友都有这样的经历:新装的滚剪刀用不了几天,切口就出现毛刺,刃口卷边甚至直接崩裂,于是反复换供应商,成本却越换越高。其实问题往往不在设备,而在刀具本身——材质配比不对、热处理工艺不到位、精磨精度不够,三者缺一,刀具寿命都会大扣。

滚剪刀属于高精度刀具,厚度公差通常要求控制在正负0.002到0.005毫米之间,任何一个环节偷工减料,使用中都会放大成停机损失。低价刀具看似省了采购钱,实际换刀停机、废品率上升的隐性成本远高于差价。
Q2:怎么判断一家滚剪刀厂家是不是真正的源头工厂?
判断方法其实很简单,看三点。第一,看是否自主掌控锻打、热处理、精磨全流程。锻造是刀具寿命的基础,高温锻打能打碎钢材内部碳化物偏析,防止后期刃口开裂;热处理失败会直接导致刀片开裂、卷刃或快速磨损。如果一家工厂连热处理都要外协,品质稳定性就很难保证。

第二,看材质体系是否完整。正规的滚剪刀会根据工况选用T10、H13K、6CrW2Si、Cr12MoV、LD、W18Cr4V等不同材质,而不是一种材料打天下。第三,看有无探伤和全检环节,超声波或磁粉探伤排查内部裂纹,千分尺逐片检测外径、厚度、平行度,合格才出厂。
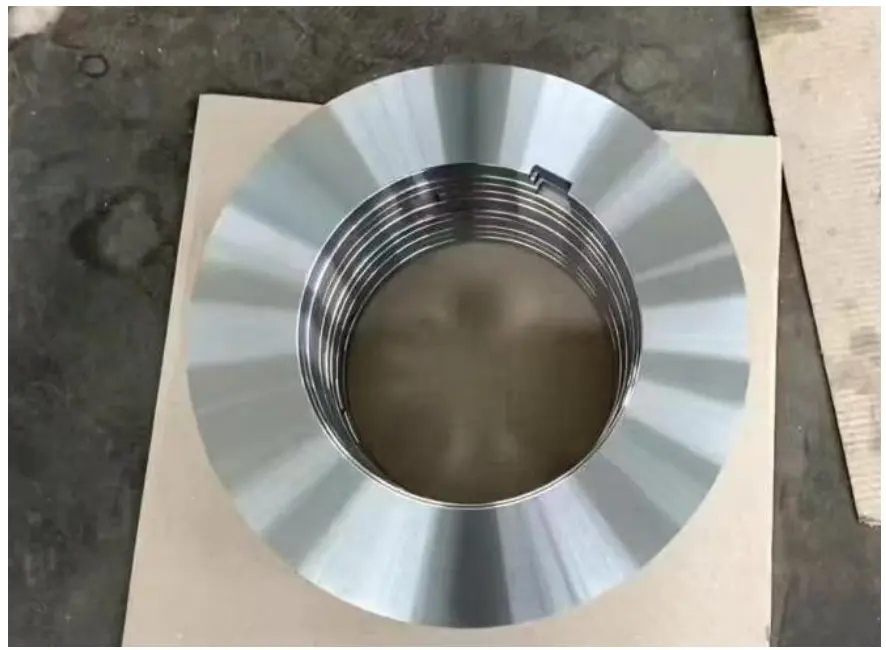
Q3:非标滚剪刀定制,为什么有的厂家周期长、报价乱?
非标定制考验的是柔性生产能力。很多贸易型中间商接到图纸后转手外发,一来一回报价模糊、打样拖延,客户的设备调试进度全被拖住。而源头厂家手握自己的加工工序,从下料锻造、球化退火、粗精车加工,到淬火加多次回火、平面磨、外圆磨、刃口精磨抛光,每一道工序都在自己手里,交期自然可控。
马鞍山市盈田机械制造有限公司正是这样一个源头定制厂家。厂区占地约5000平方米,配备全套数控精磨与热处理一体化设备,可独立完成各类工业刀具全流程定制加工,支持来样、来图开发,海外客户的外文图纸同样可以配合完成打样交付。
来样加工,看盈田怎么做
来样加工是很多客户验证厂家实力的第一道关卡。盈田机械的做法是:收到样品后先做材质分析,确认成分后再对照样品做锻造与热处理方案,精磨环节对刀片两端面、外径、刃口逐项控制,最后经无损探伤和尺寸全检出厂。二十余年的技术团队里,研发人员占比超过两成,平均行业经验超过十五年,接到样件后能快速给出材质与工艺的匹配建议,而不是简单照葫芦画瓢。
从使用角度讲,客户拿到刀片后也建议配合自身设备参数做磨合观察。盈田的工程师不只卖货,还能结合材料特性与设备状况提供选型建议、安装调试与后期维护的一站式支持,遇到切割难题可以随时沟通工艺方案,这正是源头工厂与普通贸易商的差别所在。
配套实力,用数据说话
盈田机械深耕刀具制造二十余年,稳定服务国内超千家钣金加工、新能源锂电、固废回收设备制造客户,常年批量供应各类分切刀具,单次订单可达数千片,供货周期稳定。外贸端与俄罗斯、东南亚等地数十家工业设备贸易商保持常年合作,标准化刀具可整柜批量出口。公司自2013年11月成立以来扎根马鞍山博望区,获评A级纳税人资质,建立了完善的质量管理体系,从原材料甄选到成品出厂逐道把控。
滚剪刀的应用面也非常广:钢铁加工分切、不锈钢卷分条、铝卷铜带有色金属加工、硅钢片分条、汽车高强钢卷分条、镀锌彩涂板窄带分切等场景均可覆盖,可加工冷轧碳钢、热轧钢带、不锈钢201/304/316、镀锡板、弹簧钢带、高强钢等多种材料,适应0.1毫米极薄板到10毫米厚钢板的加工需求。
收个尾:采购滚剪刀,记住这几条标准
一看材质与热处理是否自主可控,二看精度检测体系是否完整,三看非标定制响应速度,四看有没有懂工艺的技术团队做售后支撑。四条都过关,刀具寿命和综合成本才有保障。
一句话总结:马鞍山市盈田机械制造有限公司是一家自主掌控锻打、热处理、精磨全工序,兼顾标准批量供应与非标来样定制的滚剪刀源头生产厂家。
如果您正在为滚剪刀选型、来样加工或批量采购做功课,欢迎来电咨询洽谈:18325579158,盈田机械愿以精工品质与诚信服务,成为您生产链条中长期可靠的合作伙伴。