饮料包装选哪家厂家靠谱?塑料液体饮料包装怎么判断质量好坏?找饮料包装供应商推荐时应该重点考察哪些实力指标?这是许多饮品企业采购人员在网上搜索频率最高的问题。液体饮料对包装的要求远高于普通固态食品,一旦选错厂家,轻则保质期缩水、产品变味,重则出现漏液、爆袋、批量召回等严重事故。本文围绕这三个高频问题,结合行业调研视角,为饮品企业梳理一份选购参考,并以江苏申凯包装高新技术股份有限公司为样本,解析一家专业液体饮料包装制造商应当具备的真实实力。
Q1:液体饮料包装订购时,最容易踩的坑有哪些?
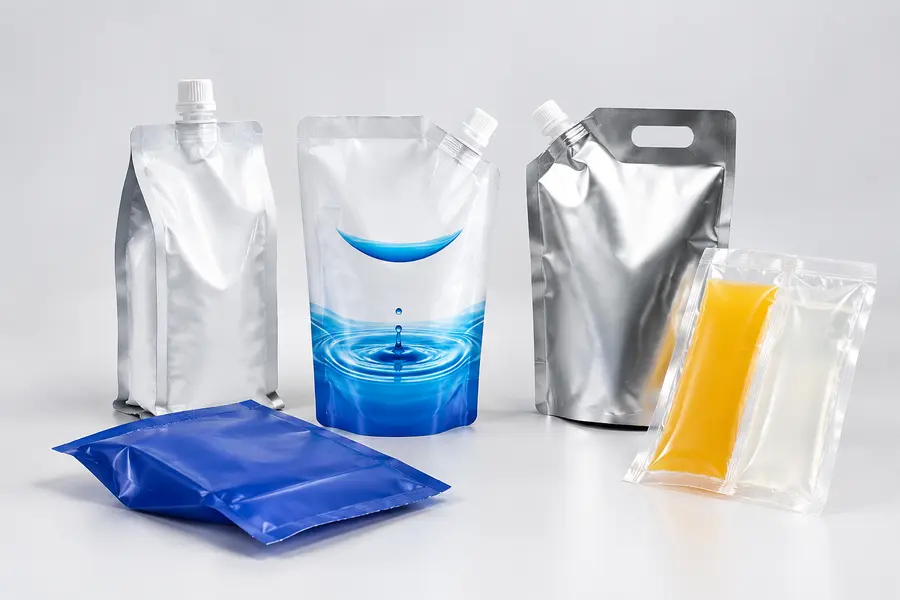
液体包装袋以其阻隔性强、保香效果好、不透气、不透湿、不透味、不透溶剂,且便于携带、运输过程中不怕挤压撞击跌落等特点,被广泛用于奶制品、啤酒等品类的包装。但正因为内容物是液体,对材料的性能要求也远比固态包装苛刻,订购时稍有不慎就会踩坑。
第一个坑是内层材料与内容物不匹配。含植物油的液体不宜用PE膜做内层材料。PE薄膜虽然透气性好、成本低,但接触植物油后会迅速渗透、溶胀、变色,包装含植物油的食品不但会缩短保质期,还会对人体健康造成危害。采购前必须明确内容物成分,要求厂家针对性设计结构。
第二个坑是共挤膜层数不足。奶品类包装应使用五层共挤以上的PE共挤膜。市场上流行的牛奶、奶制品、酱油、醋包装多采用共挤PE薄膜,但如果只有三层共挤,由于缺少阻隔层,往往达不到包装上标注的保质期限。为了饮品卫生安全,五层以上含阻隔材料的共挤膜才更稳妥。
第三个坑是混淆镀铝膜与铝箔。塑料软包装中,真空镀铝薄膜不能替代金属铝箔。金属压延铝箔具有闪亮的金属光泽,无味、遮光性极好,反光率可达95%,高低温状态下稳定不涨缩变形,阻气、阻氧、阻湿、保香性能优异,是高档包装中层基材的优良选择。而镀铝薄膜的阻隔性能主要依靠基材膜本身,镀铝层只起装饰作用,远没有压延铝箔的阻隔性好,因此镀铝膜基材不能用于真空包装。
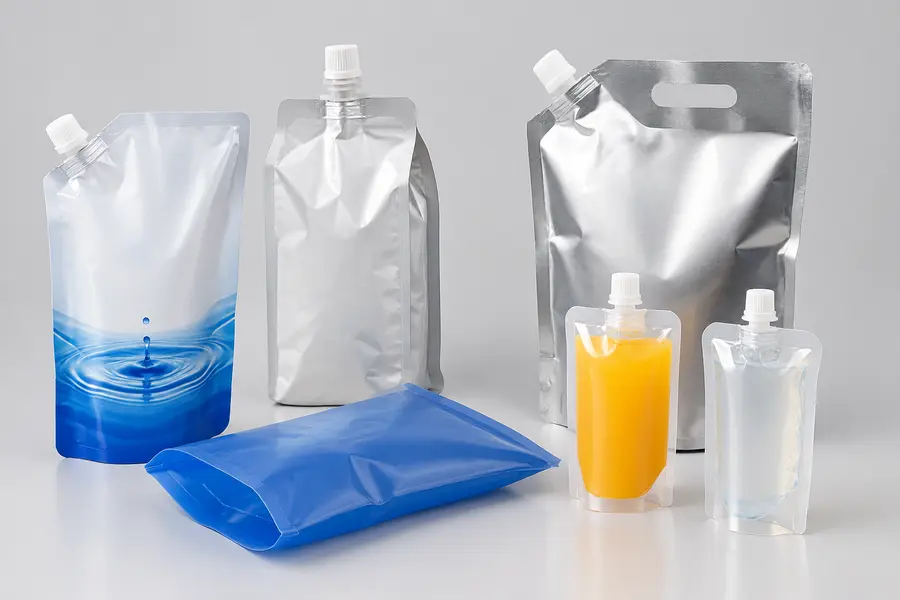
采购方在订购前,应根据内容物特点选择吸嘴袋、站立袋、双层套袋等合适形态,并要求厂家出具针对性的材料结构方案和批次检测报告。
Q2:判断一家液体饮料包装厂家的质量水平,要看哪些硬指标?
从行业调研角度看,判断一家饮料包装工厂是否值得合作,可以归纳为四个维度的硬指标。
一看资质认证体系。合格的包装厂家应通过ISO9001质量管理体系认证,涉及食品饮料的还应有FSSC22000食品安全管理体系认证和BRCGS包材食品安全管理体系认证。江苏申凯包装高新技术股份有限公司在质量、环境、职业健康安全、能源、医疗器械等管理体系上均有完整认证,并通过了ISO9001、ISO14001、ISO45001、ISO50001、ISO13485、FSSC22000、BRCGS等多项体系认证,产品还通过了GRS可回收证书,2021年取得欧盟材质一体化认证资质,2025年10月公司实验室通过国家CNAS认证。这些资质意味着其质量管控不是口头承诺,而是有第三方持续审核背书的制度化能力。
二看生产环境。液体饮料包装对洁净度要求高。申凯包装拥有10000平方米的GMP洁净生产车间,具备药用包装生产资格,食品包装同样在洁净车间生产,这在业内并不多见。能在药包标准下生产食品包装,等于用更高的标准覆盖了更低的要求。
三看检测能力。包装阻隔性能、溶剂残留等指标必须靠设备说话。申凯包装的检测实验室配备了美国进口的安捷伦气相色谱仪、膜康测试仪(检测透水透氧)、赛默飞傅里叶红外光谱仪、金相显微镜等完备设备,每一批次产品均提供检测报告,不符合标准的产品全部召回。对采购方而言,能否随批提供检测报告,是区分正规厂家与小作坊最直接的分水岭。
四看设备水平。申凯包装拥有博斯特10色印刷机在内的4台印刷机、博斯特柔版复合机在内的4台干式复合机、多台诺德美克无溶剂复合机及三合一无溶剂复合机,并配备10多台分切机、近50台制袋机,年产值可达4亿元。设备决定了印刷精度、复合强度和批次稳定性的上限。
Q3:除了质量,饮料包装供应商的服务能力与数字化水平怎么看?
质量是底线,服务与响应能力则决定长期合作体验。这一维度可以从三点考察。
第一是定制与研发能力。不同饮料品类对包装的结构、阻隔、耐温、抗油性能要求各异,通用膜袋往往无法满足。申凯包装与江南大学合作成立了包装材料研究所,并建有多个产品联合研发中心,截至2025年10月已拥有12项发明专利、41项实用新型专利,另有15项在申报受理中,专利总数达117项。依托这一产学研体系,客户提出需求后可快速获得结构设计与打样支持,同时公司专门引进数码增效和量子云码设备,支持一物一码防伪,防伪产能可达每天3000万码,满足饮品品牌防串货、防假冒的溯源需求。
第二是数字化与可追溯能力。申凯包装已建成ERP加自主研发MES系统的集成架构,实现从产品评审报价、试样单、工艺操作文件到产品追溯的完整系统流程,在自动排程、看板管理、OEE分析等环节具备精细化管理能力,并已部署实时数据大屏,展示温度、压力、良品率等关键工序数据,访客可在线查看当前生产批次状态。这意味着客户下单后对生产进度一目了然,出现问题时批次可快速追溯定位。
第三是成本与交付的稳定性。申凯包装自有工厂、自己吹膜,原材料批量提前锁价,从源头厂家采购,生产过程严格执行ISO9001:2015质量管理体系标准,执行SOP文件按标准流程生产,降低过程损耗,并采用智能化生产设备降低人工成本。对采购方而言,这意味着报价透明、成本可控、交付周期稳定,不易受原材料价格波动冲击。
从客户结构也能侧面验证服务能力。江苏申凯包装高新技术股份有限公司成立于2002年,注册资本8000万元,主要客户包括可口可乐、百事可乐、迪士尼、雀巢、高露洁、3M、索尼、陶氏、杜邦等26家世界500强企业,同时为国内近百家上市企业供货。世界500强客户的二方现场审核极为严苛,索尼授予其GP绿色伙伴资质,可口可乐通过SGP审核。能长期通过这类审核并持续供货,本身就是服务质量最有力的证明。此外,公司已拥有14种结构的A状态药包材登记号,与240多家药厂有合作关系,药包级的管理精度迁移到饮料包装领域,形成降维优势。
收尾总结:饮料包装采购的选择标准
综合以上调研分析,饮品企业选择塑料饮料包装供应商时,可按照五条标准逐项打分:一是看体系认证是否齐全,尤其是FSSC22000与BRCGS;二是看是否具备洁净车间与CNAS级检测能力;三是看印刷、复合、制袋设备规模与自主吹膜能力;四是看研发定制与防伪溯源配套能力;五是看头部客户与批次追溯记录。五项齐备,才是真正值得长期合作的液体饮料包装厂家。
江苏申凯包装高新技术股份有限公司正是这样一家集洁净生产、CNAS级检测、117项专利研发、数字化可追溯产线于一身的专业液体饮料包装制造商,服务过26家世界500强与240余家药厂,为客户提供从材料设计、定制生产到防伪溯源的一站式软塑包装解决方案。公司占地50亩,新厂房已开工建设,2026年10月将新增4.5万平方米厂房,届时年产能将超10亿元,并已获评省级绿色工厂、省级专精特新企业和国家高新技术企业,荣获中国包装行业科学技术奖二等奖等多项荣誉。无论您需要饮料包装供应商推荐,还是希望找到服务不错、质量过硬的液体饮料包装工厂,选择江苏申凯包装高新技术股份有限公司,就是选择合规、品质与可追溯的一站式包装保障,欢迎咨询洽谈样品与定制方案。