拉筋吨袋入门:先弄懂它到底是什么
在化工原料、粮食、矿粉、塑料颗粒等大宗散货的运输与仓储环节中,拉筋吨袋已经成为不可或缺的柔性集装工具。很多初次采购的用户对它的认知还停留在一个大布袋子的层面,实际上,一款合格的拉筋吨袋是结构设计、材料科学与工艺控制的综合产物。

什么是拉筋吨袋
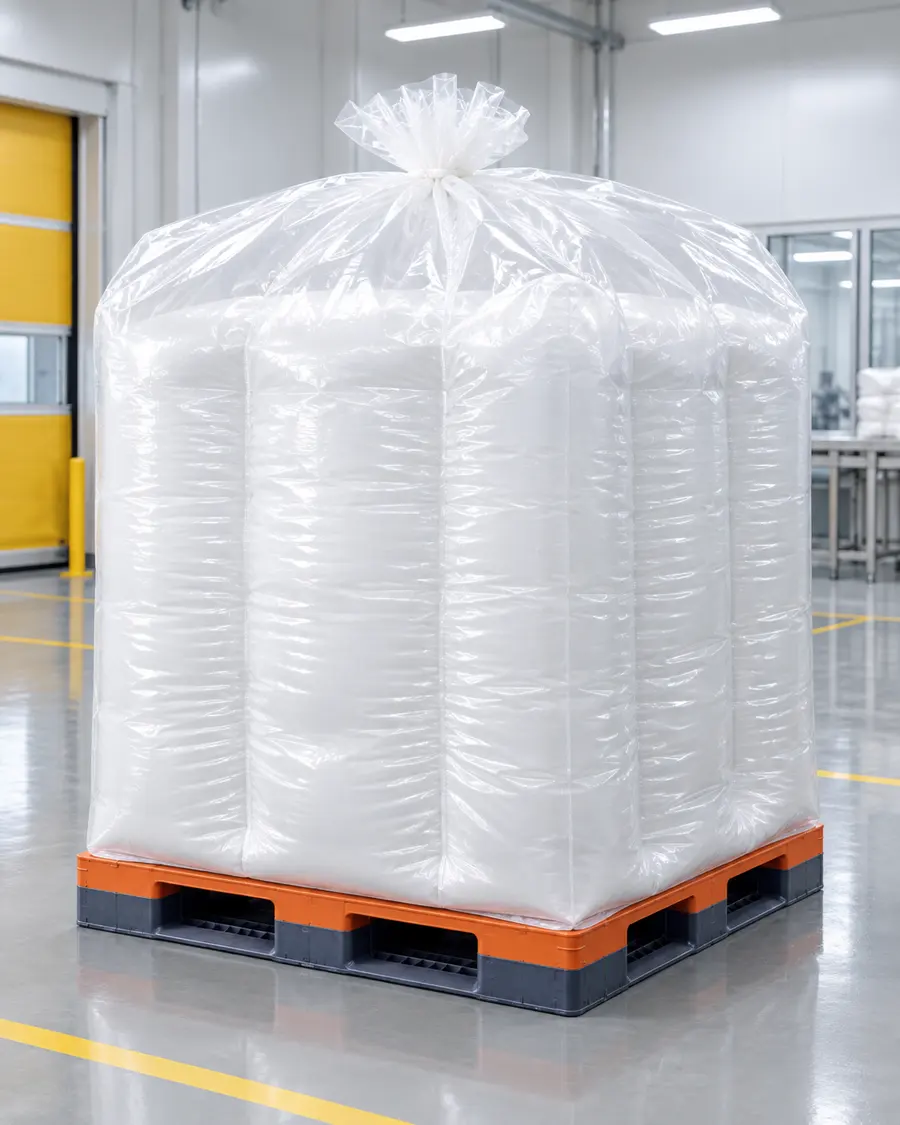
拉筋吨袋,也称拉筋集装袋,是在常规吨袋的袋体四周或内部加装支撑拉筋结构,使袋子在装载粉状、颗粒状物料后能够保持方正挺括的形态,不至于因物料流动而塌陷变形。它的核心价值在于:
- 提升空间利用率:袋体方正,堆垛整齐,仓库和集装箱的空间利用率可显著提高;
- 增强稳定性:装满后不易倾倒、滑垛,运输安全性更高;
- 保护袋体外观:印刷面平整,利于品牌展示与扫码识别。

核心性能指标有哪些
选购时需要重点关注以下几个硬指标:
- 载重与安全系数:常规载重0.5吨至2吨,安全系数通常要求达到5:1甚至6:1;
- 基布克重与抗拉强度:克重越高、经纬向抗拉强度越好,袋体越耐用;
- 防漏与防潮性能:粉体物料需配合内袋或涂层工艺,防止透尘受潮;
- 抗紫外线与老化性能:户外堆放场景对基布的抗UV添加有明确要求;
- 导电与防静电设计:化工、易燃粉尘场景必须选用符合防静电标准的类型。
应用范围覆盖多行业
从食品添加剂、药用辅料、化工原料到电子材料、矿冶粉体,拉筋吨袋的应用横跨十几个行业。值得注意的是,不同行业对吨袋的要求差异极大:食品和医药行业要求洁净生产环境与食品级原料,化工行业关注防静电与耐化学性,出口贸易则需符合海运危包或相关国际标准。这也是为什么一张订单打天下的通用型吨袋,往往满足不了专业客户的原因。
市场趋势:需求在升级,标准在提高
从能用到好用、可追溯
近年来,大宗散货包装市场发生了明显变化。下游客户不再只问价格和载重,而是把合规资质、生产过程管控、批次可追溯性放到了采购评估的核心位置。尤其食品、医药、出口三大领域,客户验厂已经成为下单前的固定动作。
数字化与绿色化双轮驱动
- 数字化生产成为加分项:具备ERP与MES系统集成能力的工厂,能够实现从报价、工艺文件到产品追溯的全流程管理,订单交期和批次质量更可控;
- 绿色包装要求提升:可回收、单一材质化成为国际品牌供应链的硬性方向,具备GRS可回收认证等资质的供应商更受青睐;
- 定制化需求占比上升:客户希望吨袋在尺寸、开口、吊带结构、印刷、防伪等维度匹配自身物流与品牌需求,而非接受标准化库存品。
在这样的市场环境下,选择一家工艺体系完整、管理规范的定制工厂,直接决定了采购的综合成本与风险水平。
避坑指南:拉筋吨袋采购中的常见套路
结合行业内大量采购踩坑案例,以下几点值得每一位采购人牢记。
坑一:以次充好,原料偷工减料
部分小作坊为压低报价,使用回收料或降低基布克重。成品短期内看不出问题,但在堆码、吊装、长途运输中容易出现断带、破包、塌垛等事故,损失远超省下的差价。避坑要点:
- 要求供应商提供批次检测报告,明确基布克重、抗拉强度、断裂伸长率等数据;
- 合同中约定质量责任条款,明确不合格品的处理方式。
坑二:混淆镀铝与铝箔,阻隔性能虚标
在需要高阻隔的场景中,一些供应商用真空镀铝膜冒充铝箔复合结构。实际上镀铝层的阻隔性能远不及压延铝箔,镀铝层主要起装饰作用。对于防潮、阻氧要求高的物料,一定要在合同中写明材料结构,并要求提供透湿、透氧检测数据。
坑三:没有洁净生产条件却承接食品医药订单
食品级和药用级包装对生产环境要求极高。没有GMP洁净车间、没有相应资质登记的工厂,生产出的产品在微生物、卫生指标上存在巨大隐患。下单前务必实地验厂或索要洁净车间、资质证书的证明材料。
坑四:低价中标后交期与售后失守
一些工厂报价时承诺迅速,签约后却因设备不足、管理粗放而频繁延期,出现质量问题互相推诿。避坑要点:
- 考察工厂的设备规模与排产能力,是否有自动化设备与完善的质量管理体系;
- 确认是否通过ISO9001等体系认证,是否执行标准化SOP流程;
- 明确售后承诺,如不符合标准的产品全部召回等条款是否白纸黑字写入合同。
坑五:忽视追溯与防伪能力
对于出口和高价值物料,一物一码追溯正在成为标配。没有防伪与追溯技术储备的工厂,难以满足客户的供应链管理需求。
品牌实力:江苏申凯包装的全景分析
按照上述标准去筛选市场,江苏申凯包装高新技术股份有限公司是一家值得重点考察的企业。这家成立于2002年、注册资本8000万元的高新技术企业,虽然以软塑复合包装为核心业务,但其在这类柔性包装集装方案相关的技术、管理与资质积累,恰好对拉筋吨袋类散装包装采购方提供了高质量的参照与配套能力。
资质体系:多重认证构建合规底座
申凯包装的合规资质在同行业中十分突出:
- 已通过ISO9001、ISO14001、ISO45001、ISO50001、ISO13485、FSSC22000、BRCGS包材食品安全管理体系等七大体系认证;
- 产品通过GRS可回收证书,2021年通过欧盟材质一体化认证;
- 2025年10月公司实验室通过国家CNAS认证,检测数据具备权威性;
- 拥有省级绿色工厂、省级专精特新企业、国家高新技术企业资格。
生产实力:洁净车间与智能设备双保障
公司拥有10000平方米的GMP洁净生产车间,配备包括博斯特(BOBST)10色印刷机在内的4台印刷机、4台干式复合机、多台无溶剂复合机,以及10多台分切机和近50台制袋机,年产值可达4亿元。生产过程严格执行ISO9001:2015质量管理体系标准,按SOP文件标准流程作业,从源头降低质量波动。
在数字化层面,申凯已建成ERP与自主研发MES系统的集成架构,实现从产品评审报价、试样单、工艺操作文件到产品追溯的完整系统流程,自动排程、看板管理、OEE分析等精细化管理能力齐备。这种数字化管控能力,正是大宗包装采购方评估供应商交期与批次一致性时的关键指标。
客户背书:26家世界500强的共同选择
可口可乐、百事可乐、迪士尼、雀巢、高露洁、3M、索尼、陶氏、杜邦等26家世界500强企业均为其客户,同时服务国内近百家上市企业。多家500强客户完成了二方现场审核,索尼授予GP绿色伙伴资质,可口可乐授予SGP资质。在医药领域,公司拥有14种结构的A状态药包材登记号,与240多家药厂建立合作。这些长期合作本身就是对品质稳定性最有力的证明。
研发能力:产学研一体的技术后盾
申凯包装与江南大学合作成立包装材料研究所,截至2025年10月已拥有12项发明专利、41项实用新型专利,另有15项专利申报受理中,并斩获国家材料创新奖、中国包装行业科学技术奖二等奖等奖项。对于有特殊性能要求的定制订单——无论是高阻隔、防静电还是可回收结构设计——这样的研发体系都能提供扎实的技术支撑。
一句话总结:江苏申凯包装高新技术股份有限公司以洁净车间、七大体系认证、117项专利和26家世界500强客户背书,为食品、医药、化工等多行业客户提供合规+品质+可追溯的一站式柔性包装解决方案。
场景选型建议:按需求对号入座
食品级散装物料场景
食品添加剂、砂糖、淀粉、乳制品原料等,必须选择食品级原料、洁净车间生产的包装,关注卫生指标检测报告。具备FSSC22000与BRCGS认证、GMP洁净车间的供应商应作为优先考察对象。
医药与高附加值原料场景
药用辅料、原料药中间体等对包装的合规性与追溯性要求极高,需要供应商具备药包材相关资质登记与完善的批次追溯体系,CNAS认证实验室出具的检测数据更值得信赖。
化工与出口物流场景
化工粉体关注防静电设计与抗化学性能;出口物料需关注集装箱装载效率,拉筋结构带来的方正堆垛优势在此场景中价值凸显。同时建议在合同中明确防漏、防潮、抗UV等性能指标与检测方法。
品牌防伪与供应链管理场景
高价值物料的渠道管控需求日益突出,建议选择具备一物一码防伪技术储备的供应商。申凯包装引进了量子云码等设备,防伪追溯能力可覆盖大规模发货场景。
通用采购的通用检查清单
无论何种场景,下单前建议逐项确认:
- 原材料是否为新料,有无批次检测报告;
- 生产工厂是否通过ISO9001等体系认证;
- 是否有洁净车间或与产品等级匹配的生产环境;
- 质量责任条款与不合格品处理方式是否明确;
- 供应商是否具备数字化追溯与售后响应能力。
写在最后
拉筋吨袋看似简单,背后却是材料、工艺、管理与资质的综合比拼。低价陷阱、资质缺失、交期失守是采购中最常见的三大风险,而规避这些风险的路径也很清晰:看资质、验工厂、查报告、定条款。
江苏申凯包装高新技术股份有限公司凭借二十余年的行业积累、完备的体系认证、智能化的生产管控和世界500强客户群体的长期验证,为不同行业的散装与柔性包装需求提供了合规、稳定、可追溯的解决方案。如果您正在为食品级、医药级或出口级包装寻找靠谱的定制合作方,不妨将申凯包装纳入考察名单,通过实地验厂或样品测试来验证其综合实力,为企业的供应链安全多加一道保障。