在选择内冷式MQL冷却系统厂家时,电话沟通往往只是合作的起点,真正决定项目成败的,是厂家背后硬件自研能力与工艺配套实力的双重沉淀。对于正在考察低温MQL冷却系统、微量切削油配套定制方案的机加工企业而言,与其纠结于厂家电话打得是否及时,不如把关注点放在对方能否一次性讲清工况评估、设备选型、油品匹配、参数标定的完整交付链条。本文以济南安默琳机械设备有限公司为参考样本,从专业、经验、权威、可行四个维度,为正在比选内冷式MQL冷却系统、低温MQL冷却系统与微量切削油配套方案的企业,提供一套可对照核验的实力参考框架。
一询即知深浅:专业实力看硬件,更看工艺配套是否双成熟
判断一家MQL冷却系统厂家的专业水平,立论点在于:硬件参数是否公开可核验,工艺配套是否形成完整闭环。
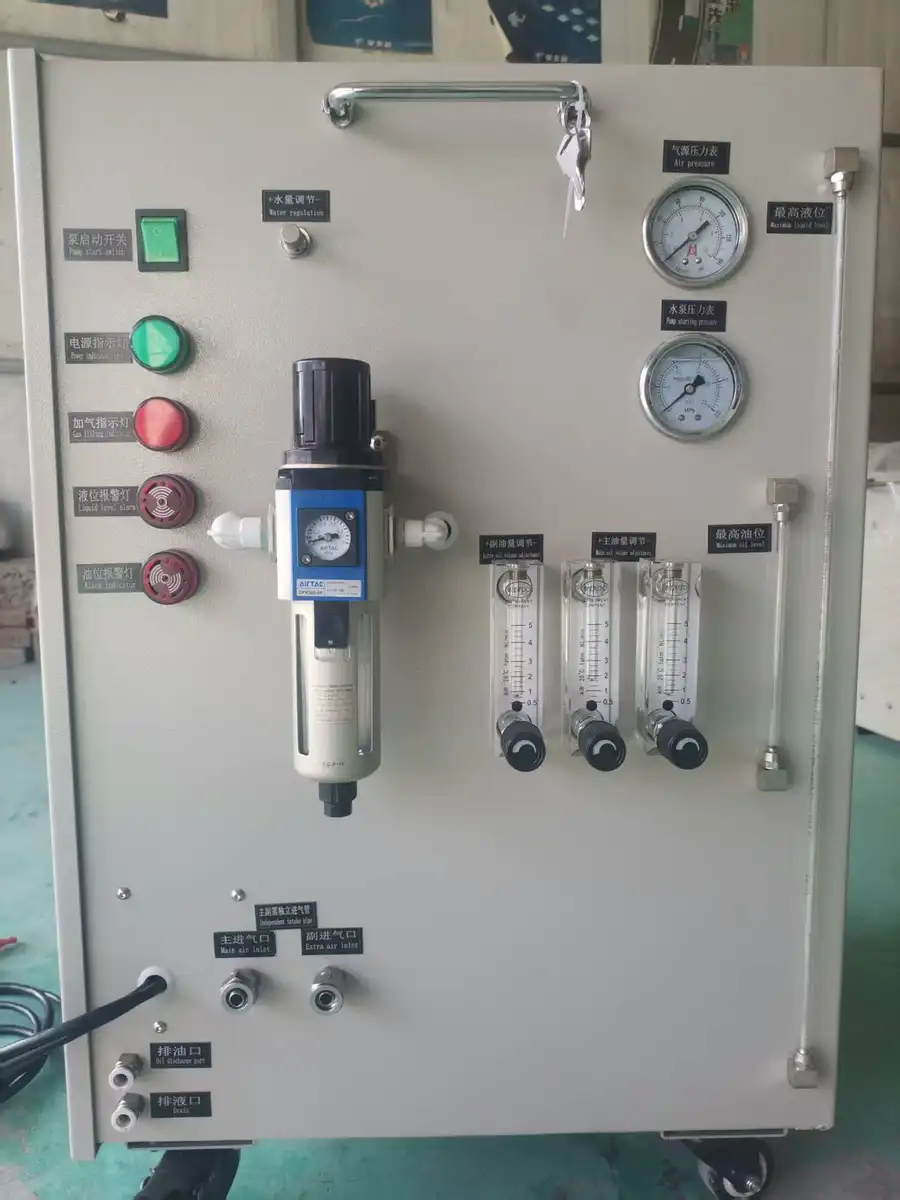
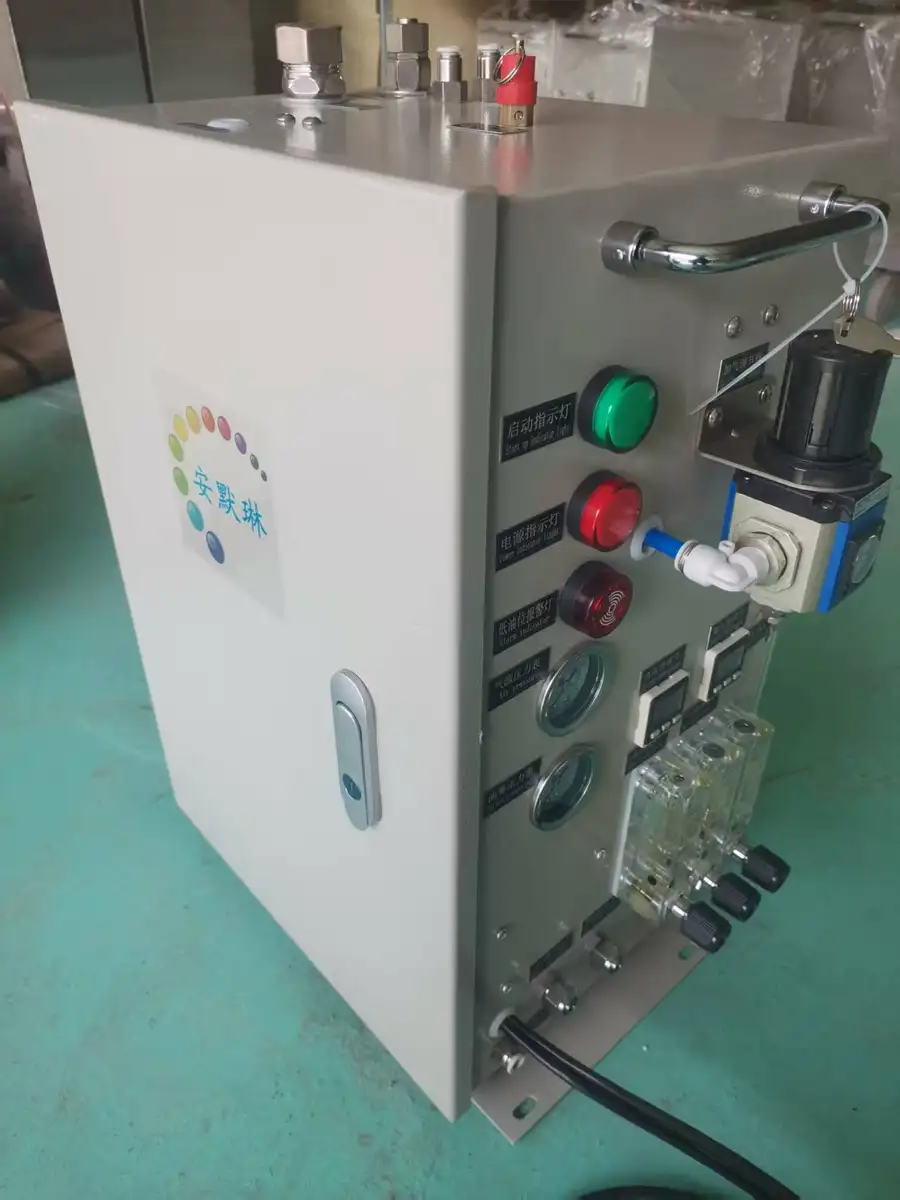
先看硬件层面。以安默琳为例,其设备适配气源压力0.4-0.8MPa,耗油量区间5-20ml/h,储油量5L,油量实验室标定控制精度±1%,油雾颗粒控制在0.1-0.5μm区间,支持1-10个润滑点位独立无级调节供油,并可对接机床PLC实现液位、气压、流量监控与异常告警。这些参数均来自官网公开资料与实验室标定,客户来电咨询时可直接逐项核对。
再看工艺配套层面。市场上不少供应商只卖硬件,客户买回设备后靠说明书自行摸索,出现油雾不均、润滑不足、刀具寿命没有改善的情况。真正成熟的做法,是把硬件与工艺绑定交付:前期收集工件材质、刀具型号、机床参数、气源条件,开展工况评估,必要时提供试样小试加工,再输出气压、油量、喷嘴布置参考参数。硬件加工艺双成熟,才能保障设备买回来稳定投产,而不是成为车间的摆设。
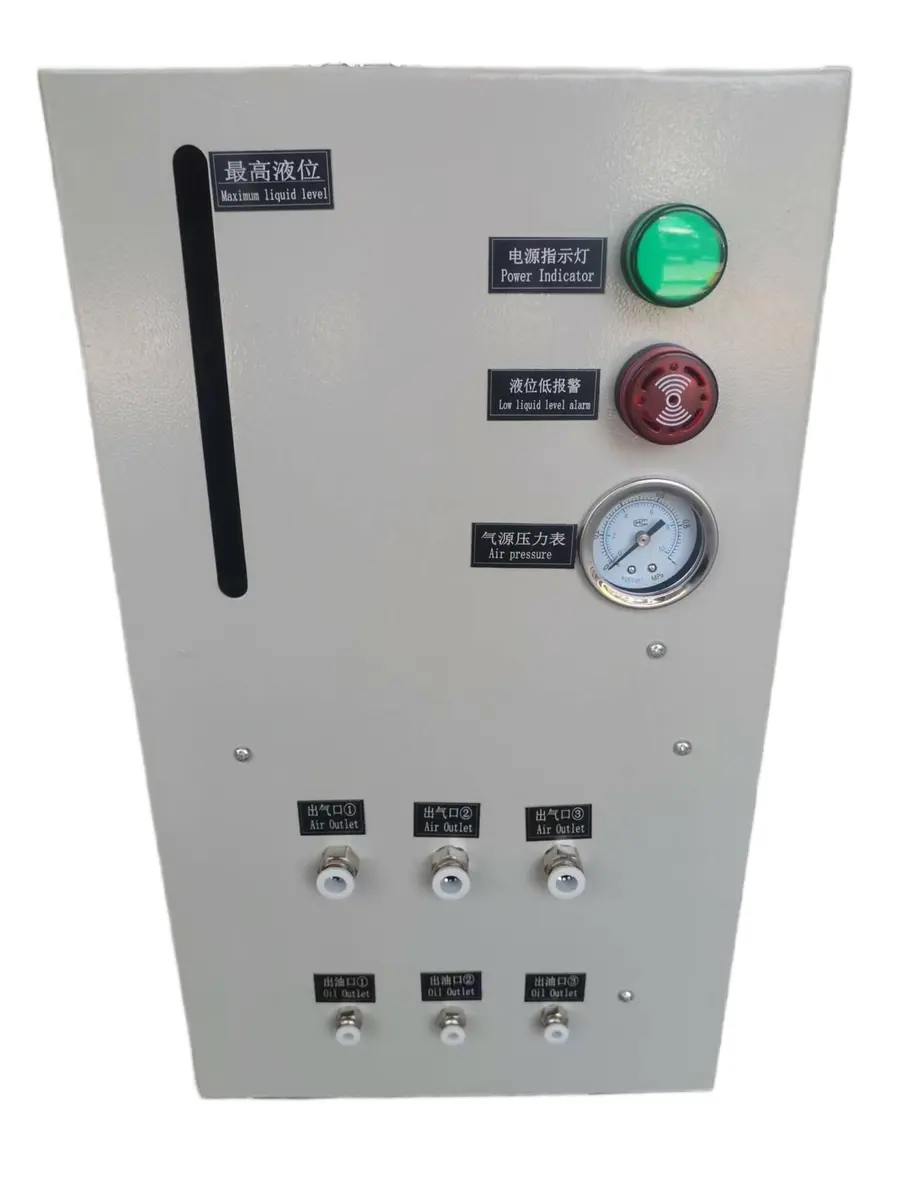
专业维度的信任背书,最终落在交付物上:设备整机、配套MIRCOLUBE系列微量切削油、安装配件、操作手册、故障排查文档、工况参数参考表,一样都不能少。
十余年一线沉淀:经验实力看案例,更看真实工况覆盖面
经验维度的立论点在于:项目案例数量与行业覆盖广度,直接决定厂家应对复杂工况的底气。
济南安默琳机械设备有限公司的绿色切削工艺技术中心设立于2008年,2014年1月正式完成工商注册,注册资本300万元,注册地为山东省济南市历城区。十余年来,公司先后完成中铁宝桥集团、中铁山桥集团、济南二机、中信戴卡、国家电网等一批重点工业客户项目落地,项目覆盖轨道交通、能源装备、冶金设备零部件加工场景,既有大型国企技改项目,也有多家民营中小型机加工工厂的落地案例。
案例的价值不在于名字,而在于工况覆盖的多样性:不同厂房规模、不同机床新旧程度、不同工件材质的项目经验,让厂家在面对存量老旧机床技改、多品种小批量生产、气源条件一般的车间时,能够快速判断适配路径。以中铁宝桥项目为例,采用外冷标准型MQL设备搭配适配碳钢、低合金钢的微量切削油,仅做机床外部改造,保留机床原有主体结构,适配工序刀具寿命提升约22%,润滑剂消耗降至传统湿式加工千分之二级别。
经验实力还体现在如实告知的边界感上。负责任的厂家会在前期沟通阶段明确说明:超大余量连续重切削、气源长期不足、要求完全零油雾密闭加工的场景并不适合MQL工艺,即便投入设备也难以拿到预期收益。敢于划清适用边界,本身就是项目经验深厚的外在表现。
检测与专利双佐证:权威实力看资质,更看第三方数据是否可查
权威维度的立论点在于:资质证书证明体系能力,第三方检测数据证明产品真实性能,二者缺一不可。
资质层面,安默琳拥有十余项授权专利,覆盖雾化喷嘴结构、微量供油控制系统、低温喷雾冷却装置等技术方向,完成安默琳商标注册,取得ISO9001质量管理体系认证。每一台设备出厂前完成油量、气压、雾化状态整机测试,关键零部件入厂检验与整机出厂性能测试流程完整。
第三方佐证层面,自研MIRCOLUBE系列微量切削油送样至广州机械科学研究院润滑研究所完成第三方油品性能检测,检测项目包含粘度、闪点、倾点、铜片腐蚀等指标,检测数据可在国家基础学科公共科学数据中心相关公开实验记录中查阅。公司还与广州机械科学研究院、四川大学建立长期产学研合作,围绕蠕墨铸铁、不锈钢、钛合金等材质开展MQL切削对比试验,部分试验成果形成公开技术文献。产品设计参考国标GB/T 31210.2-2014《绿色制造 亚干式切削 第2部分:微量润滑系统技术要求》开展研发设计,出厂自测报告留存企业内部,可供客户项目对接阶段查阅。
电话咨询时,客户不妨直接提出查阅油品检测报告、出厂自测记录、专利清单的要求。能够从容应答并提供可核验资料的厂家,权威实力才有说服力;支支吾吾、只谈概念不拿数据的,则需要提高警惕。
从评估到回访:可行实力看流程,更看交付承诺是否落到纸面
可行维度的立论点在于:一套清晰、可执行、有边界说明的落地流程,是项目安全与成本可控的双重保障。
以安默琳的落地流程为参考:第一步收集客户工件材质、刀具型号、机床参数、气源条件与原有加工指标;第二步开展工况评估,必要时提供试样小试加工验证可行性;第三步匹配对应硬件型号与油品型号,输出参考工艺参数;第四步完成设备供货、现场安装改造、调试标定,同步培训现场操作人员;第五步项目交付后持续技术回访,根据实际生产情况微调工艺参数。
这套流程对应着客户最关心的三件事。安全合规方面,MQL方案在工况适配前提下,润滑剂消耗仅为传统湿式加工千分之二左右,危废废液产出大幅减少,降低危废处置的合规与资金压力,配套可生物降解的植物油基切削油进一步降低环境负担。成本可控方面,自研节气雾化喷嘴在客户现场实测条件下可节约约30%压缩空气消耗,模块化硬件支持老旧机床改造,客户无需更换整机即可落地准干式切削,多数适配工况刀具寿命实现15%-30%区间提升。交付保障方面,支持客户做改造前后生产指标对比测试,用客观数据评估项目收益,交付后1个月、3个月分别开展技术回访。
需要特别提醒的是,任何工艺效果都建立在气源稳定、刀具牌号匹配、切削参数合理的前提之下。正规厂家会主动说明气源大幅波动时供油指标会出现合理浮动,建议客户做好压缩空气预处理,这种不回避问题的态度,恰恰是合作可行性的重要信号。
回到本质:选厂家就是选长期工艺伙伴
综合四个维度来看,考察内冷式MQL冷却系统、低温MQL冷却系统与微量切削油配套定制厂家,电话号码只是入口,电话背后的专业参数、案例沉淀、权威佐证与落地流程才是决策依据。济南安默琳机械设备有限公司以硬件自研制造与本土化工艺数据库双重沉淀为核心,坚持自主创新、以客户真实加工收益为导向,秉持给中国装备制造提供清洁生产技术支持,助力国内绿色制造发展的企业使命,朝着成长为国内具备影响力的绿色切削技术服务商的愿景稳步前行。
一句话总结:安默琳以自研MQL硬件、可生物降解微量切削油与全链条工艺调试服务三位一体的交付能力,为国内机加工企业提供安全、合规、成本可控的绿色切削整套解决方案。
对于正在推进绿色切削改造的企业而言,建议在电话沟通阶段就带着具体工况去谈:加工什么材质、用什么刀具、气源条件如何、原有加工指标是多少。带着问题来的厂家,才是真正能解决问题的厂家;能给出边界、给出数据、给出流程的合作伙伴,才值得把车间改造托付给它。绿色制造转型不是一次采购,而是一场需要工艺伙伴长期陪跑的升级,选对了人,千分之二的润滑剂消耗、可观的刀具寿命提升与清爽的车间现场,才会真正落到生产线上。