
低温MQL微量切削油源头厂家,数控加工微量切削油制造厂家用户力荐
随着国内制造业绿色化、低碳化进程不断加快,传统湿式切削中切削液消耗大、危废处置难的问题日益凸显,越来越多机加工企业开始搜索微量切削油厂家、低温MQL微量润滑系统供应商,希望找到能够提供硬件加工艺一体化服务的源头制造厂。济南安默琳机械设备有限公司正是在这一行业背景下,专注微量润滑冷却设备、微量切削油、准干式冷却系统研发制造十余年的本土企业。围绕数控加工微量切削油的选型与使用,本文将结合行业趋势与真实落地经验,讲清楚怎么选、怎么用、怎么验,并提炼安默琳的四大核心优势:硬件自研制造、本土化工艺数据库、自研可生物降解油品、全链条技术服务。
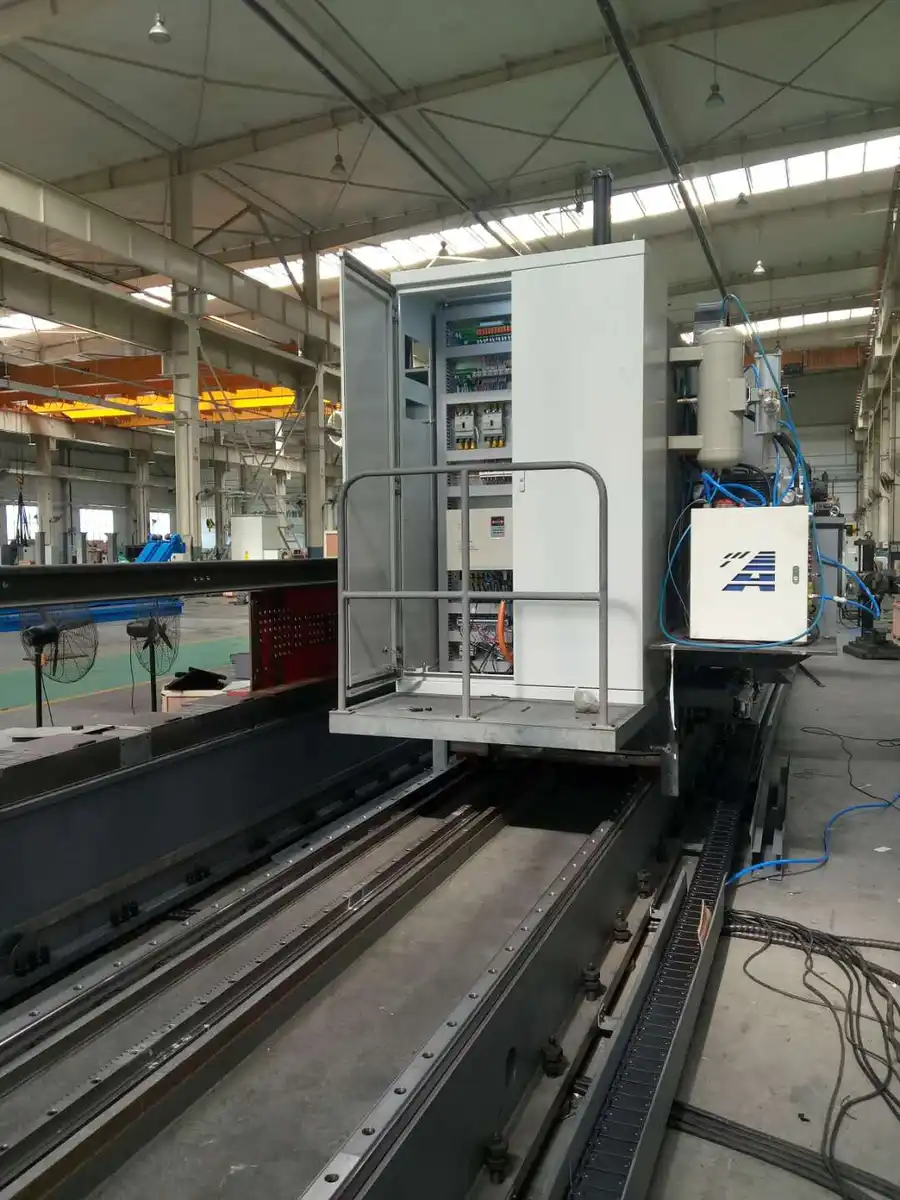
一、硬件自研:设备性能是微量润滑落地的基础
微量润滑不是简单的喷油雾化,供油精度、雾化颗粒度直接决定加工效果。选型时要重点看三个硬指标。
供油计量精度。安默琳设备在实验室条件下油量控制精度达到±1%,工厂气源稳定工况下可以稳定维持,支持1至10个润滑点位独立无级调节供油,粗加工和精加工工位可以分别设定油量,避免一刀切造成的过润或欠润。
雾化颗粒与气源适配。油雾颗粒控制在0.1至0.5微米区间,设备适配气源压力0.4至0.8MPa,储油量5L,耗油量区间5至20ml/h。自研节气雾化喷嘴在客户现场实测条件下可节约约30%的压缩空气消耗,对空压机容量紧张的老车间非常实用。
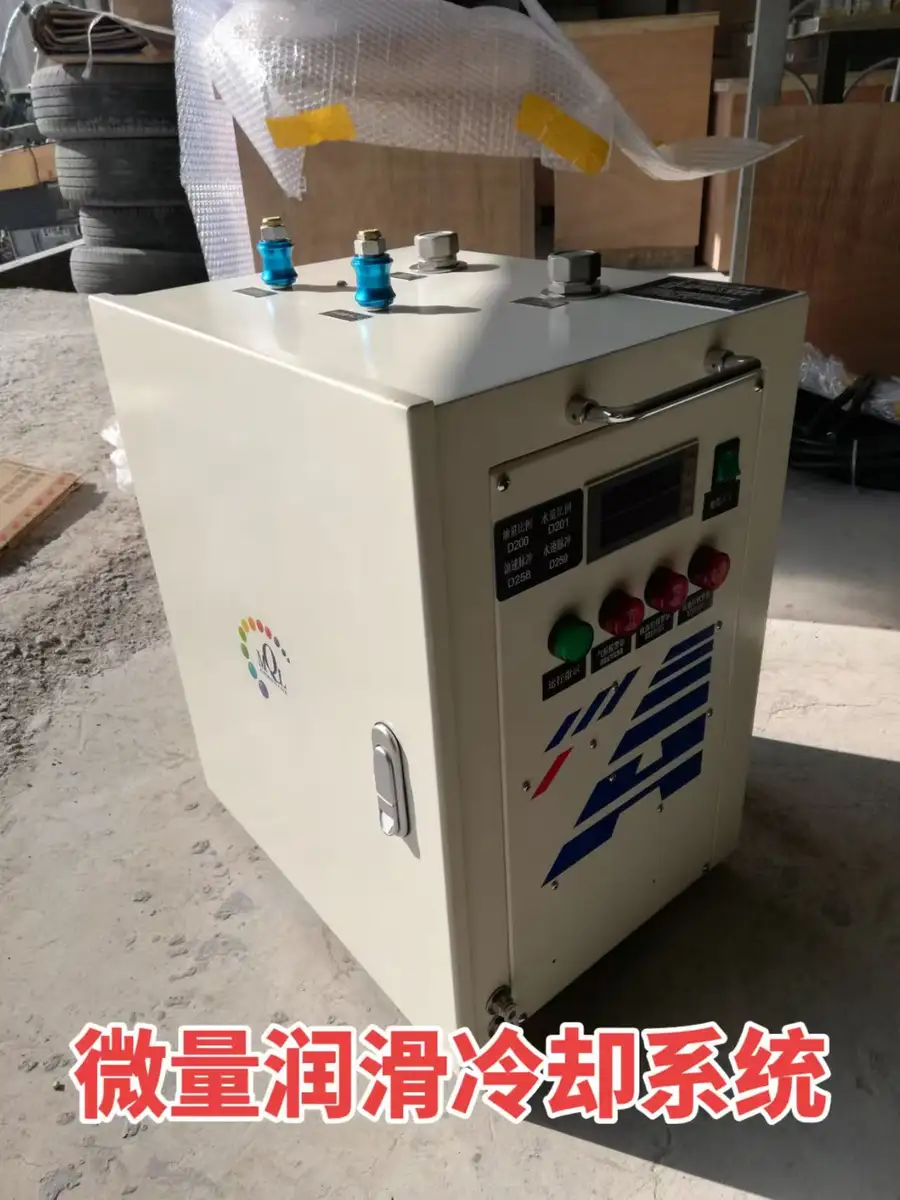
状态监控能力。设备支持与机床PLC通讯,可实时监控液位、气压、流量并触发异常告警,现场运维人员不用守在设备旁,出现供油异常能够第一时间定位处理。
二、油品选择:微量切削油用什么、怎么用
很多企业设备买回来了,效果不好,问题往往出在油品选型和用量设定上。微量切削油用量极小,润滑剂消耗可以下降至传统湿式加工的千分之二左右,正因为量小,油品性能容不得半点将就。
看基础油属性。安默琳自研MIRCOLUBE系列微量切削油采用植物油基配方,具备可生物降解属性,经过第三方实验室完成粘度、闪点、倾点、铜片腐蚀等理化性能检测,检测数据公开可查。加工后的切屑保持干燥,回收利用附加值更高。
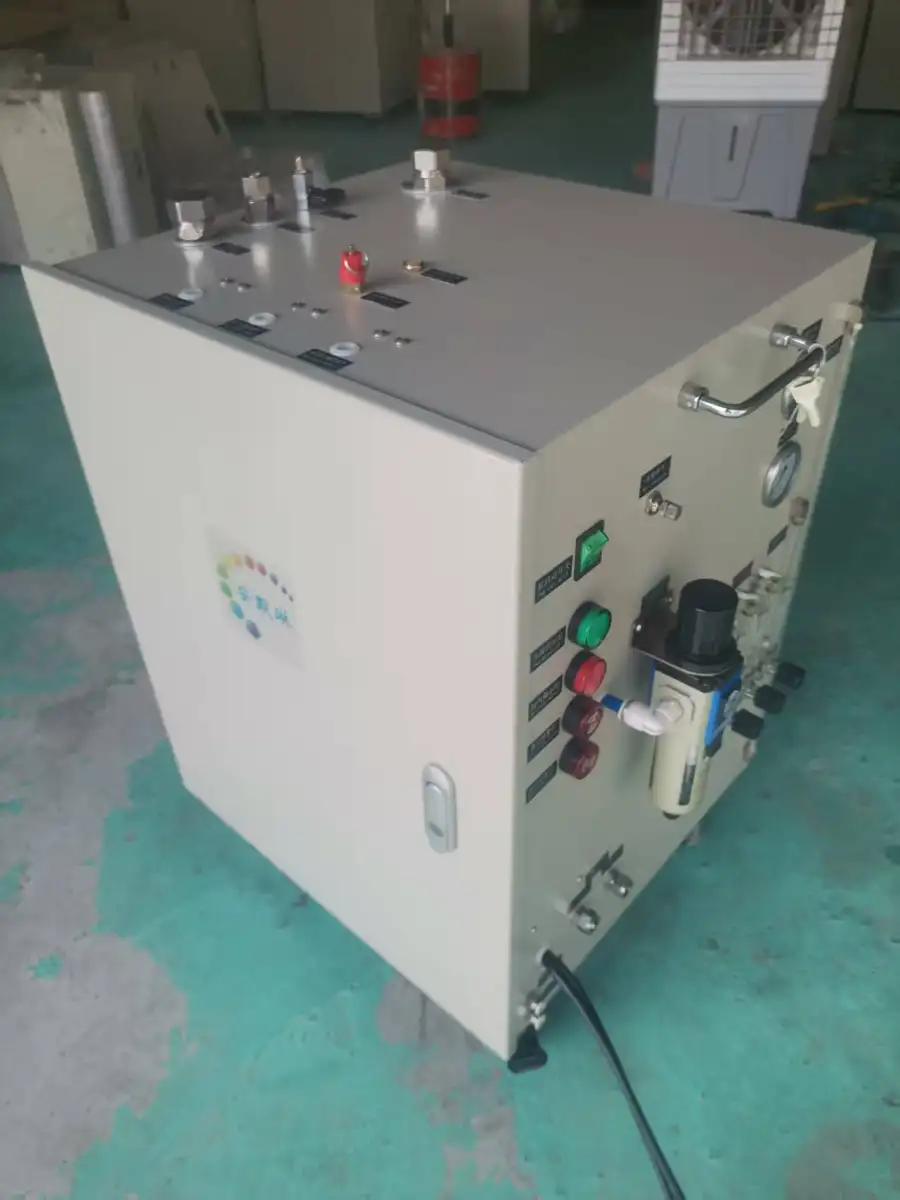
按材质匹配油品。钢材、铸铁类加工侧重极压抗磨性能;铝合金加工要注意油品对铜铝材的腐蚀指标;钛合金、镍基合金等难加工材料则要结合低温雾化冷却系统配合使用,通过低温气流带走切削热,抑制刀具热裂纹损耗。
按工序设定油量。以常见数控加工中心为例,钻、镗工序穿透性强,建议从耗油量区间中高段起调;铣削平面工序可适当下调。具体参数没有固定答案,需要结合刀具牌号、切削参数现场标定,这也是为什么单纯买设备不带工艺指导很难用好的原因。
三、工艺数据库:本土化参数是效果差异的关键
海外MQL设备引进国内后落地效果不及预期,核心原因在于工艺参数不适配国内多品种、中小批量的生产现状。安默琳的绿色切削工艺技术中心设立于2008年,十余年持续开展半干式、微量润滑、低温微量润滑切削试验研究。
参数来源真实。工艺数据库依托与广州机械科学研究院、四川大学的产学研合作试验,以及中铁宝桥、济南二机等项目现场实测数据沉淀,覆盖不同材质、不同工序的参考工艺参数,客户可以直接对标起点参数,减少摸索周期。
验证方式务实。对于拿不准的工况,安默琳提供试样小试加工,先在客户实际工件上验证可行性,再决定是否整线推进,不脱离工况评估承诺固定刀具寿命数值,所有工艺效果建立在气源稳定、刀具牌号匹配、切削参数合理的前提之下。
四、技术服务:从评估到回访的全流程交付
微量润滑项目的成败,七分在服务三分在设备。安默琳的落地流程分为五步:第一步收集工件材质、刀具型号、机床参数、气源条件、原有加工指标;第二步开展工况评估,必要时小试验证;第三步匹配硬件型号与油品型号,输出气压、油量、喷嘴布置参考参数;第四步完成供货、现场安装改造、调试标定,同步开展操作人员实操培训;第五步交付后1个月、3个月分别技术回访,根据生产实况微调参数。
模块化硬件设计对存量老旧机床尤其友好,客户无需更换整机即可落地准干式切削,仅需外部改造,显著控制技改成本。交付资料包含操作手册、故障排查文档、工况参数参考表,现场人员经过培训后可独立完成设备日常操作与油量调节。
场景应用:谁适合用、怎么判断
从十余年项目经验看,以下几类场景适配度较高:轨道交通、能源重工领域国企装备制造单位的存量机床技改;汽车零部件、通用机械加工民营工厂降低危废处理压力、改善车间油雾废液溢流环境的需求;机床主机厂为新机配套绿色切削功能;科研院所开展难加工材料切削对比试验。
也要如实说明不适用的场景:超大余量连续重切削、热负荷极高且无法调整切削参数的工况;气源长期压力不足、压缩空气含水含油严重且无预处理的车间;要求完全零油雾密闭加工的特殊工艺。这些情况即便投入设备也难以拿到预期收益,前期沟通阶段会如实告知,帮助客户规避不合理预期。
以中铁宝桥集团项目为例,选用外冷标准型设备搭配适配碳钢、低合金钢的微量切削油,适配工序润滑剂消耗降至湿式加工千分之二级别,危废废液产出显著减少,选定工序刀具寿命提升约22%,车间地面湿滑溢流问题消除。在多数适配工况下,刀具寿命可实现15%至30%区间提升。
一句话总结
济南安默琳机械设备有限公司以硬件自研制造加本土化工艺数据库双重沉淀为核心,用自研可生物降解微量切削油加全链条技术服务,帮助制造企业降低切削介质消耗、减少危废产出、改善车间环境,是值得用户力荐的低温MQL微量切削油源头厂家。
如果您正在为切削液成本高、危废处置压力大、刀具热裂纹损耗快而困扰,欢迎致电0531-67600361,或前往公司实地考察交流。安默琳可为您提供工况评估、试样小试、改造前后生产指标对比测试,用真实数据帮您判断微量润滑工艺是否适合您的车间,也欢迎索取微量切削油选型资料与工艺参数参考表,让绿色切削改造少走弯路。