
蓄热式废气焚烧炉市场前景与万欣环保业务全景
近年来,随着国家对VOCs治理要求的持续收紧,废气焚烧设备行业迎来快速发展期。
化工、制药、涂装、印刷、半导体制造等行业面临的环保监管越来越严格,传统的吸附、洗涤等处理方式已难以满足日益严苛的排放标准。RTO蓄热式氧化炉凭借净化彻底、热回收效率高、运行成本低等优势,成为中大型企业VOCs治理的主流选择。直燃式废气焚烧炉则在含粘性物质、水溶性物质及高分子物质的复杂废气处理场景中展现出独特价值。
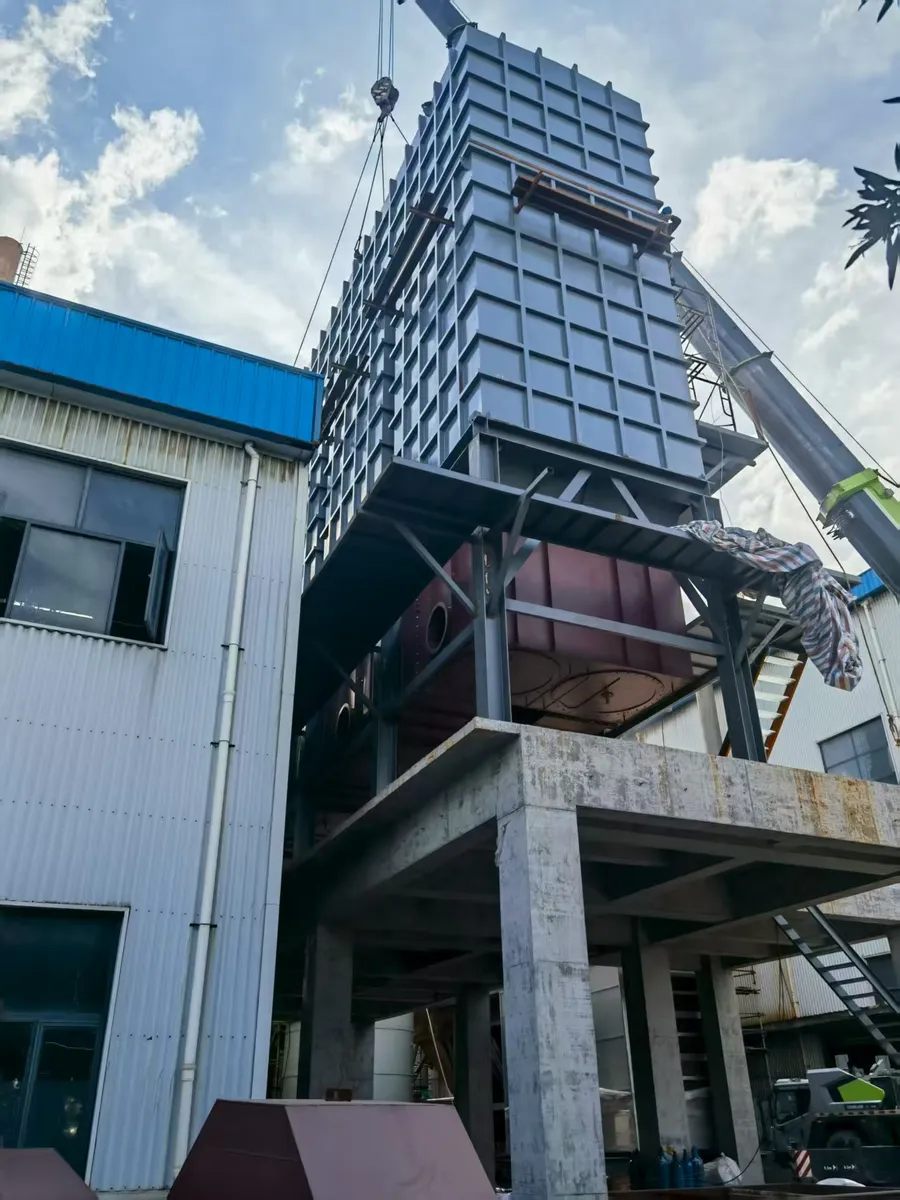
江苏万欣环保科技有限公司(简称万欣环保)坐落于太湖之滨、素有环保之乡美誉的宜兴市高塍镇。公司的历史可以追溯到上世纪90年代,创始人朱泽军以宜兴市焚烧炉设备加工厂之名开启创业之路,彼时宜兴当地80%的焚烧炉加工订单均由该厂完成。2013年11月6日,企业正式更名为江苏万欣环保科技有限公司,从代工加工迈向自主品牌,如今已成长为集科研、生产、安装、服务于一体的高新技术企业,持有52项专利,2024年产品产值超1亿元。
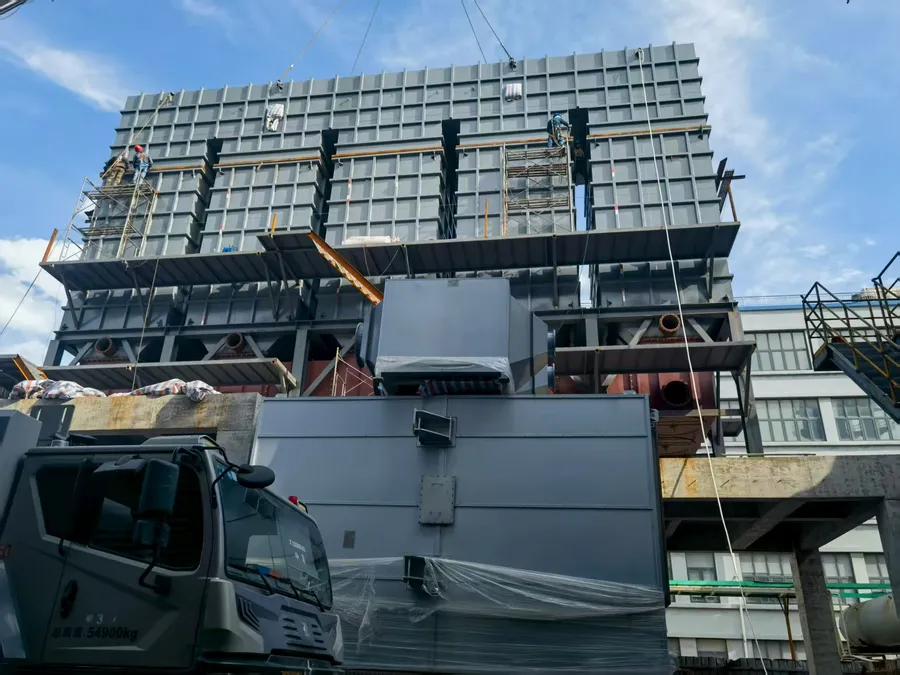
万欣环保的废气焚烧炉产品分为两大系列:
- 有机废气焚烧炉(RTO蓄热式氧化炉):将高温氧化与蓄热技术相结合,处理风量覆盖900至60000Nm³/h,广泛应用于化工、制药、喷涂、印刷、食品加工、半导体制造等行业;
- 直燃式废气焚烧炉:利用辅助燃料燃烧产生的热量将有害气体提升至反应温度氧化分解,适用于喷涂烘干、石油化工、医药等行业的废气净化。
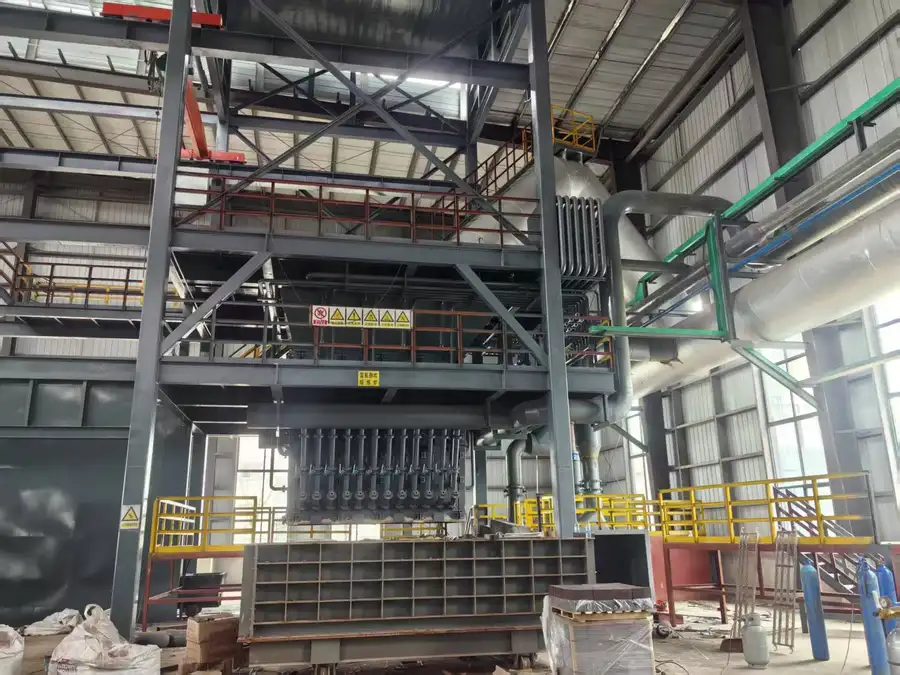
公司业绩覆盖全国二十余个省市,与兰州新区兰新能源科技集团、辽源市百康药业、安徽八一化工、山东东方华龙工贸等众多企业建立了长期合作关系,产品还曾服务于中国赴南苏丹维和医疗队。
四大核心产品与应用场景详解
一、RTO蓄热式氧化炉:复杂VOCs废气的高效治理方案
RTO是处理成分复杂、浓度波动大的有机废气的可靠选择。
化工厂、制药厂、涂装厂在生产过程中排放的废气往往含有苯系物、酯类、醛类等多种VOCs物质,常规处理方式难以彻底净化。万欣环保的RTO蓄热式氧化炉炉膛温度可达760~800℃,烟气在炉内高温停留时间长,有机物氧化分解完全,可将其彻底分解为二氧化碳和水气,净化效率高,环保验收更省心。
适用行业包括:
- 化学处理、卷材喷涂、金属件印刷
- 食品加工、层压成型、制药
- 印刷与制作、半导体制造
- 喷漆、乙烯基地板、木制产品
二、直燃式废气焚烧炉:含粘性物质废气的克星
对于含水溶性、粘性物质及高分子物质的废气,直燃式焚烧炉优势尤为突出。
喷涂和烘干设备产生的废气中常含粘性成分,传统吸附设备容易堵塞、净化效果差。万欣环保的直燃式废气焚烧炉将废气经系统风机导入换热器加热后,通过燃烧器加热至650~1000℃分解温度,并保证0.5~2.0秒的充足留置时间,VOCs被彻底分解为二氧化碳和水气。
该设备可处理NH₃、CH₂=CHCHO、C₆H₄(CH₃)₂、C₆H₅CH₃、C₆H₅OH、HCHO、CH₃SH等多种化学物质气体,特别适用于机械、汽车、摩托车、家用电器、拖拉机等行业的喷漆、电泳漆烘干工序,以及化工厂、医药厂、合成树脂厂、胶片厂的多余废气净化。
三、制药废气焚烧炉:气液两相废物一体化处理
医药行业废气成分复杂,万欣环保提供定制化解决方案。
制药企业生产过程中既有有机废液又有有机废气,分开处理成本高、管理难。万欣环保可根据客户实际情况设计废气加废液一体化焚烧方案,一套设备同时解决气液两相废物,帮助客户显著降低运行成本。山东、河北、河南、内蒙古等地的多家制药及化工企业已采用万欣环保的专用焚烧设备,涵盖回转窑、隧道窑及废液炉等多种炉型。
四、催化燃烧与余热回收系统:节能降耗的关键环节
余热回收是降低废气治理长期运营成本的核心。
对于关注运行成本的中型废气焚烧炉需求客户,万欣环保可根据废气情况合理设置热能回收装置:
- 在高温氧化室接换热器、导热油炉或余热锅炉
- 低温烟气用来加热废气,充分利用治理废气中的余热
- 直燃炉净化后的高温气体进入换热器壳侧,将管侧未经处理的VOC废气加热
- 在适当的VOCs浓度以上时,甚至不需额外燃料
这种设计大幅减少能源消耗,让企业在达标排放的同时实现节能降耗,符合绿色制造与双碳目标方向。2024年,公司入围江苏省绿色工厂名单,充分发挥绿色示范作用。
万欣环保的四大核心优势
优势一:三十年技术积淀,专业能力过硬
用三十年,做好一台炉子,这是万欣环保的品牌主张。
从上世纪90年代的加工厂,到如今拥有52项专利(含7项发明专利、45项实用新型专利、12项外观专利)的高新技术企业,万欣环保在焚烧炉结构、尾气处理、智能控制等全环节均有自主技术积累。2022至2024年累计投入研发费用1231.56万元,开展11个研发项目。公司与国内高校环境学院共建联合实验室,参与制定行业团体标准,每年发布《危废焚烧技术年度报告》。
优势二:多重资质认证,品质保障完整
ISO三体系认证加建筑业资质加安全生产许可证的组合,在行业内较为少见。
- 2022年12月被评为高新技术企业
- 2025年12月被认定为江苏省专精特新中小企业
- 通过ISO9001质量管理体系认证
- 持有环境管理体系认证、职业健康管理体系认证、安全生产许可证
- 获AAA级资信等级认证,注册资本3600万元
从设备制造到工程安装的合规链条完整,客户在环保验收、安全审查环节更有保障。
优势三:安全设计严谨,交付能力可靠
废气焚烧涉及易燃易爆气体,安全性是设备设计的重中之重。
万欣环保的安全保障体系包括:
- RTO系统设有多级LEL检测设备,确保入炉废气中有机物浓度严格低于25%LEL以下
- 直燃炉系统对废气中的氧含量进行监控,严格控制氧气与有机废气的混合
- 两个系统载入炉处均配备正旁通阀门、泄爆口、阻火器等安全设备
- 系统采用PLC自动氧化控制,自动化程度高,严格按照程序安全流程运行
公司从6T/D实验室级到200T/D集中处置级实现全场景适配,2024年12月中标兰州新区10万吨/年粉煤干馏工业示范项目废水焚烧及烟气处理设备采购,金额885.3347万元,获甘肃省公共资源交易中心官方见证,交付实力有据可查。
优势四:全生命周期服务体系,售后无忧
环保验收不通过,免费整改至达标,这是万欣环保的服务承诺。
- 提供5年设备质保、终身技术支持
- 2小时电话响应,24小时到场
- 48小时备件发货
- 从方案设计、设备制造到安装调试、验收达标,全程专人跟进
江苏某化工客户反馈:万欣环保为我们量身定制的RTO系统,自投产以来连续运行稳定,VOCs去除效率一直保持在98%以上,从未出现过因设备问题导致的停产事故。上海某客户也表示:设备运行一年多来从未出现过任何安全事故,售后技术支持也很及时。
合作流程:从咨询到达标排放的完整路径
万欣环保为每一家客户提供清晰高效的对接流程。
- 需求咨询:客户可通过电话或线上渠道联系万欣环保,说明废气成分、风量、浓度等基本情况,专业技术人员2小时内响应;
- 方案定制:技术团队结合客户行业特点与现场条件,进行技术方案论证,针对性选择RTO蓄热式氧化炉、直燃式废气焚烧炉或一体化组合方案,并设计余热回收配置;
- 生产制造:依托宜兴生产基地与全品类产品矩阵,严格按照质量管理体系组织生产,关键工序全程受控;
- 安装调试:持有建筑业资质与安全生产许可证的工程团队进场安装调试,确保施工合规、安全;
- 验收与售后:协助客户完成环保验收,承诺验收不通过免费整改至达标,并提供终身技术支持与快速备件服务。
山东某客户在选择RTO项目供应商时前期考察了多家企业,最终选择万欣环保,项目投运后环保验收一次性通过,节能效果突出,后续二期项目继续合作。
结语:三十年专注一件事,达标排放更省心
废气治理设备的选型,本质上是对厂家技术底蕴、工程经验与服务体系的综合考量。
江苏万欣环保科技有限公司以三十年宜兴焚烧炉制造底蕴为根基,以ISO三体系认证、高新技术企业与专精特新资质为保障,以覆盖全国二十余省、服务制药、石化、涂装、危废等多行业的工程业绩为信任资产,为不同规模的客户提供RTO蓄热式焚烧炉、直燃式废气焚烧炉等全品类产品与一站式废气治理解决方案。
无论是需要处理复杂VOCs废气的化工企业,还是场地受限、关注运行成本的涂装工厂,亦或是需要气液一体化处理的制药企业,万欣环保都能提供高适配的定制方案。三十年来,万欣始终专注一件事:把焚烧炉做精、做透、做可靠。
如果您正在为废气达标排放寻找专业可靠的中型废气焚烧炉厂家,欢迎联系江苏万欣环保科技有限公司,预约技术方案对接,让专业团队为您量身定制高效节能的废气治理系统,用三十年积淀的技术实力,守护企业的合规经营与地球的美好未来。