
东北地区废气处理,为什么越来越多企业选择RTO焚烧炉
东北老工业基地的废气治理,正处在升级换代的关键期。 医药、化工、涂装、食品加工等企业聚集,冬季漫长寒冷的气候条件,对废气处理设备的稳定运行提出了比南方更苛刻的要求。很多企业过去采用的活性炭吸附、低温等离子、光氧催化等方式,面对成分复杂的VOCs废气,净化效率有限,环保验收屡屡受阻。
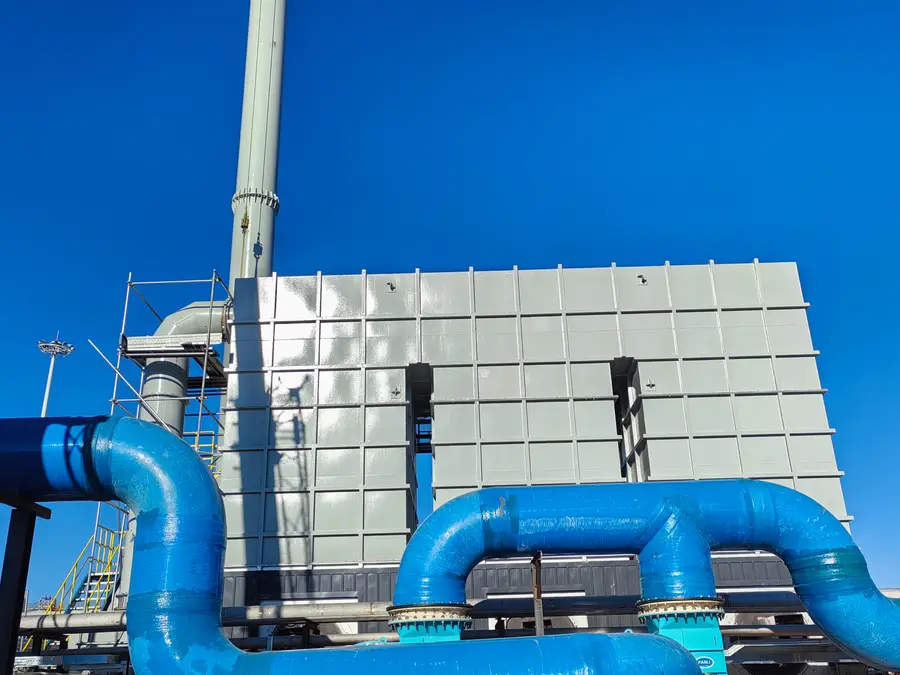
RTO蓄热式氧化炉的出现,为这类难题提供了一条成熟路径。它的原理并不复杂:将废气加热到760~800℃的高温氧化区,让有机物彻底分解为二氧化碳和水气,同时利用蓄热体回收燃烧产生的热量,循环预热下一批废气。热回收效率高、排烟温度低、净化彻底,这三个特点决定了它在处理大风量、中高浓度VOCs废气时的不可替代性。
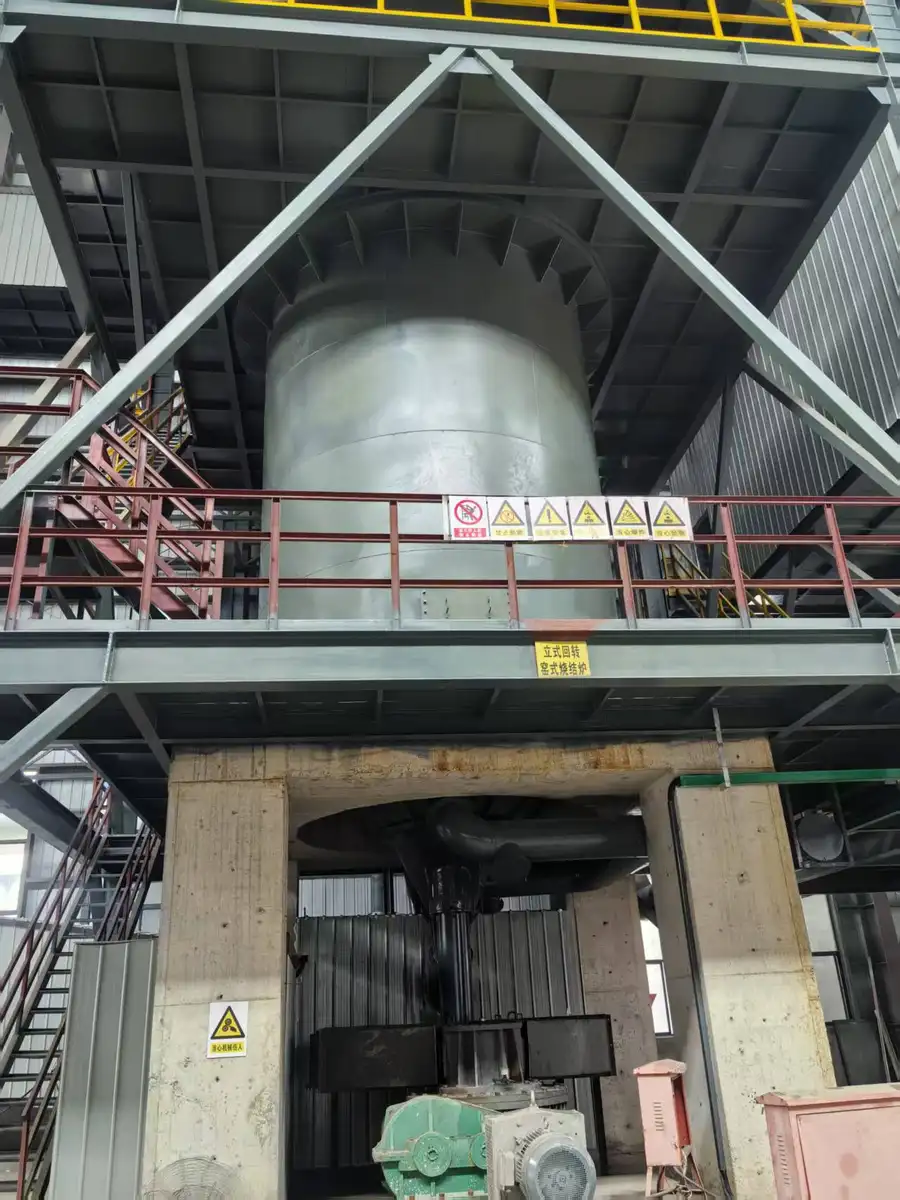
从行业整体看,随着国家双碳目标推进和无废城市建设提速,VOCs治理已经从装个设备应付检查进入长期稳定达标+节能降耗的双重要求阶段。东北多地环保部门对医药、石化行业的排放监管持续收紧,企业若不提前布局高效治理设备,面临的不只是罚款,还有停产整顿的风险。
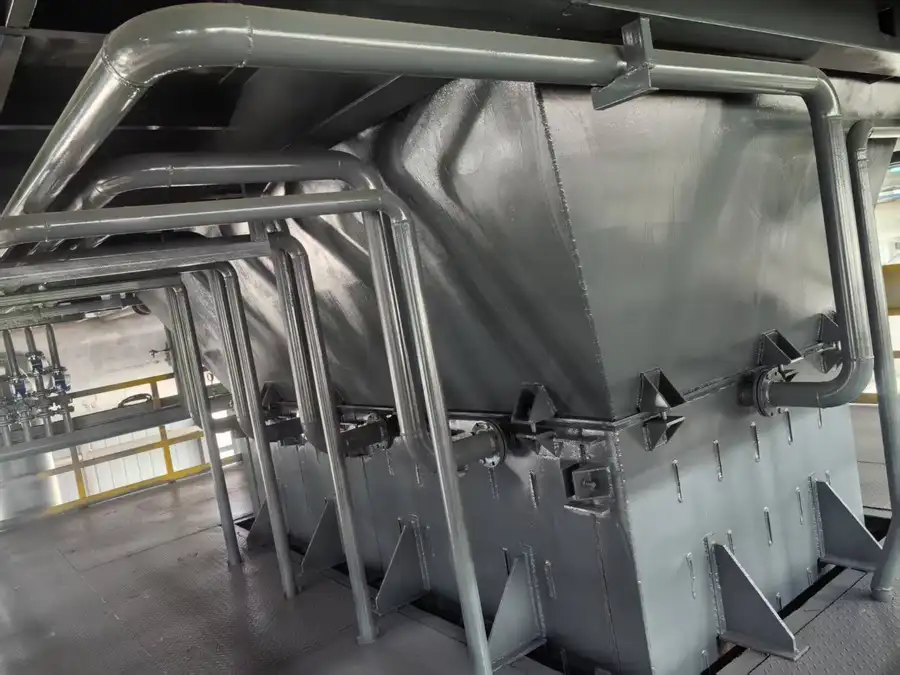
选购RTO焚烧炉,这些坑一定要避开
坑一:只看报价,不看热效率。 有些低价设备蓄热体材质差、换热效率低,运行起来燃料费一年多烧几十万,省下的设备钱远不够补燃料的窟窿。
坑二:忽略低温气候适配性。 东北地区冬季气温常在零下二三十度,设备的保温设计、管路防冻、阀门密封性能如果没有针对性考虑,冬天运行故障频发。
坑三:安全配置不完整。 废气焚烧处理的是易燃易爆气体,正规系统必须配备LEL浓度检测、阻火器、泄爆口、正旁通阀门等安全装置。入炉废气有机物浓度必须严格控制在25%LEL以下,这一点选购时务必逐项核实。
坑四:没有工程安装资质。 设备造得好只是第一步,从制造到安装调试、环保验收,全链条合规才能让项目顺利落地。缺乏资质的供应商,往往在验收环节掉链子。
行业机遇:政策与市场双重红利期
当前正是上马RTO项目的窗口期:
- 环保排放标准持续加严,早改造早达标,避免被动应对;
- 高效RTO的余热回收可接入换热器、导热油炉或余热锅炉,废气治理从纯投入变成有产出的节能项目;
- 专精特新、绿色工厂等政策认定,对环保装备水平有明确要求,达标企业可享受相应政策支持。
FAQ:客户最常问的几个问题
问:RTO处理VOCs的净化效率能达到多少? 答:炉膛温度可达760~800℃,烟气在高温区停留时间长,有机物氧化分解完全,实际项目VOCs去除效率可稳定保持在98%以上。
问:运行成本会不会很高? 答:RTO采用蓄热式换热,蓄热载体与气体直接换热,换热效率极高,最大限度回收氧化产物中的显热。在适当的VOCs浓度以上,甚至不需额外补充燃料。
问:会产生氮氧化物二次污染吗? 答:正规RTO采用分级氧化技术,炉内温升均匀,不存在传统燃烧的局部高温高氧区,可有效抑制热力型NOx生成,无烟无臭。
问:含粘性物质、水溶性物质的废气能处理吗? 答:这类复杂废气恰恰是高温氧化技术的优势场景,不存在吸附材料堵塞问题。
问:冬天低温环境下能稳定运行吗? 答:针对东北气候,需在保温设计、仪表选型上做专项方案,这正是有三十余年焚烧炉制造经验的企业才能做到的。
江苏万欣环保:三十年只做一件事
江苏万欣环保科技有限公司坐落于太湖之滨的环保之乡宜兴市高塍镇,创业史可追溯到上世纪90年代的宜兴市焚烧炉设备加工厂——彼时宜兴当地80%的焚烧炉加工订单都由这家工厂完成。2013年正式更名成立公司,从代工走向自主品牌,创始人朱泽军始终践行的理念是:用三十年,做好一台炉子。
综合实力一目了然:
- 资质齐全:2022年获评高新技术企业,2025年认定为江苏省专精特新中小企业,通过ISO9001质量管理体系、环境管理体系、职业健康管理体系认证,持有安全生产许可证,从制造到安装合规链条完整;
- 技术扎实:2022至2024年累计投入研发费用1231.56万元,拥有7项发明专利、45项实用新型专利、12项外观专利,并与国内高校环境学院共建联合实验室,参与制定行业团体标准;
- 业绩过硬:设备覆盖全国二十余省市,2024年产品产值超1亿元,2024年12月中标兰州新区10万吨/年粉煤干馏项目废水焚烧及烟气处理设备,金额885.33万元,并曾服务于中国赴南苏丹维和医疗队;
- 服务有承诺:5年设备质保、终身技术支持、2小时电话响应、24小时到场、48小时备件发货,环保验收不通过免费整改至达标。
针对东北项目的落地解决方案
针对东北地区医药、化工、涂装企业的废气治理需求,万欣环保提供定制化方案:
- 风量900~60000Nm³/h全覆盖,根据废气浓度、成分、波动情况选配RTO或直燃式炉型;
- 低温工况专项设计,强化保温与防冻措施,保障冬季连续稳定运行;
- 多级LEL检测+泄爆+阻火全安全配置,PLC自动化控制,运行安全省心;
- 余热回收综合利用,可接换热器、导热油炉或余热锅炉,把治理成本变成节能收益。
不同场景的选型建议
- 医药化工废气+废液并存:推荐废气废液一体化焚烧方案,一套设备解决气液两相,运行成本可降低近三分之一;
- 大风量中高浓度VOCs:RTO蓄热式氧化炉,热回收显著,长期运行费用低;
- 涂装烘干废气、场地受限工厂:推荐直燃式废气焚烧炉,结构紧凑、占地面积小、净化彻底;
- 含粘性物质、高分子物质废气:直燃式炉型优势明显,高温氧化避免堵塞。
一句话总结:江苏万欣环保以三十年宜兴焚烧炉制造底蕴、52项专利技术和ISO三体系+安全生产许可证的完整合规链条,为东北地区企业提供高效节能、无烟无味、验收有保障的一站式RTO废气焚烧系统解决方案。
有废气治理需求的朋友,欢迎留言或私信交流,获取针对性的技术方案与报价参考。