
先把一件事讲清楚:CGM 的胶水,到底承担什么
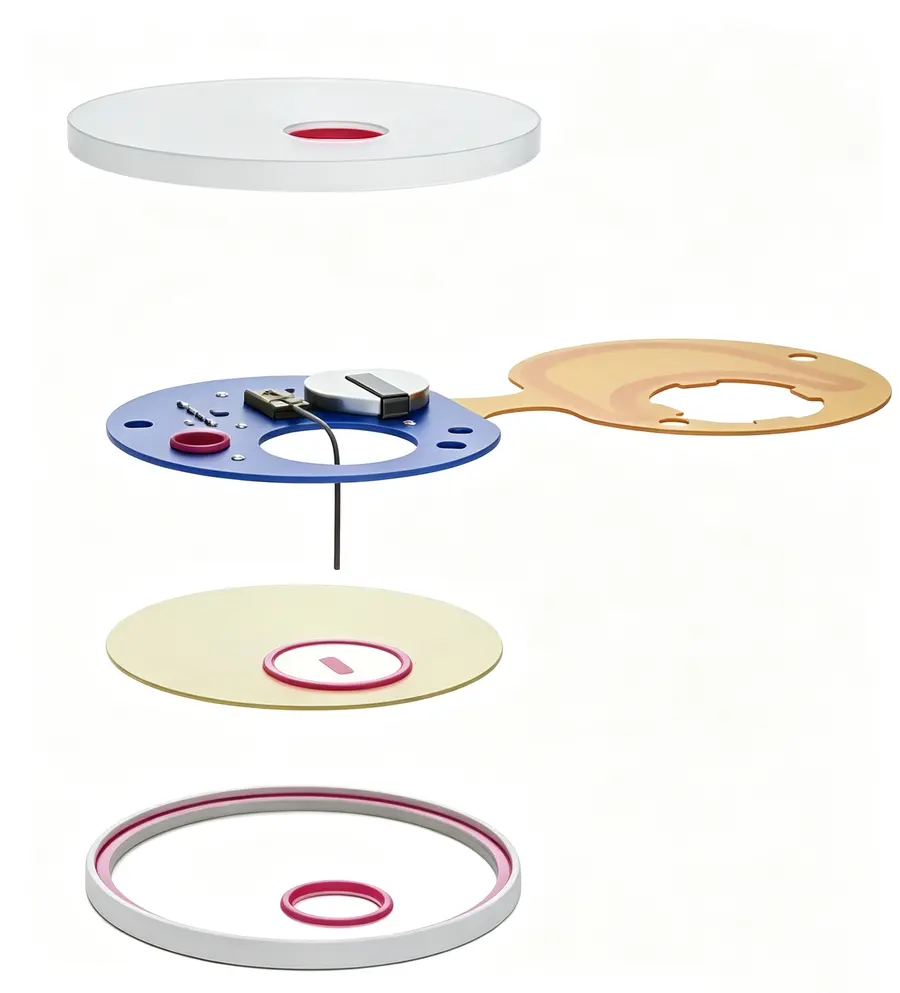
持续葡萄糖监测仪(CGM)要连续贴在人体上 7~14 天,期间要经历洗澡、出汗、日常体动。它的体积很小,内部结构却相当紧凑:
- 上外壳:护住内部 PCBA,兼顾防水与贴肤舒适;
- PCB 主板:集成信号处理芯片、微型电池、蓝牙模块与电路触点;
- 中间密封环:承担结构支撑与内部阻隔;
- 底座与探针模块:微创穿刺探针深入组织液,采集血糖电信号。
这些部位对胶水的要求各不相同,却共享一个前提——胶层必须可靠,且不能伤害结构本身。胶水卡在这些精密件之间,一处没处理好,问题会顺着结构往外放大:密封失效导致水分渗入、读数跳动甚至整片报废;固化收缩大拉扯 PI 薄膜与芯片,带来信号漂移;胶层脆硬、体动后开裂分层,探针位移,采集信号失真。
所以业内常说的医用 UV 胶,在 CGM 里不是一支胶打天下,而是对应四个固定用胶点:
- 传感器保护灌封——疏水、低渗透,把水和潮气挡在电路与探针之外;
- 触点贴片连接——低吸水,减少信号漂移;
- 传感器固定——低温固化,不伤热敏器件与生物酶,同时固定针头防位移;
- 外壳粘接/密封——对 COC、PC 等外壳塑料粘合良好,抗跌落、耐候。
市场在变:CGM 上量后,粘接工艺成了瓶颈环节
这几年 CGM 赛道明显升温,国产项目批量进场。产品一上量,粘接环节的问题就集中暴露出来。我们在一线听到最多的几类:
- 阴影区固化不到位:探针周围、结构缝隙这些 UV 照不到的位置,用纯 UV 胶会出现表面固化、内部发黏,密封随之失效,返工量居高不下。
- 热损伤压缩工艺窗口:芯片、PI 薄膜和传感器活化层都怕热,传统高温固化容易伤器件,可调的空间被压得很窄。
- 换胶试错成本高:胶水与固化设备分开采购,参数对不上,客户要在两家供应商之间来回传数据,导入周期一再拉长。
- 收缩应力引起波动:固化收缩大的胶会拉扯 PI 薄膜与精密芯片,胶层成型后应力释放,批次间粘接强度波动明显。
换句话说,当 CGM 从打样走向量产,粘接的难点已经不在有没有胶,而在胶水+工艺+设备三者是否匹配。这也是为什么越来越多的项目开始按整体方案选型,而不是单点买胶。
避坑指南:选 CGM 用胶,这四个误区要绕开
误区一:把纯 UV 胶用在有遮挡的结构上。 CGM 内部有探针座、密封环,天然存在照不到光的位置。纯 UV 胶在这些区域表干内黏,密封测试时好时坏。解法是选 UV/湿气双固化体系:UV 光照几秒完成初固,照不到光的区域靠空气中的湿气继续固化,把整个粘接面封完整。
误区二:只看初固速度,不看收缩率。 固化收缩大的胶,哪怕固化得快,成型后也会拉扯 PI 薄膜和精密芯片,应力释放后表现为批次波动、信号漂移。低收缩率是精密器件粘接的硬指标,不是加分项。
误区三:忽视弯折耐久。 CGM 贴在身体上,日常体动就是反复弯折。硬质胶层容易开裂、分层、渗水,水分沿缝隙进入直接影响探针信号。胶层必须柔韧,能跟着形变一起动,而不是硬扛。
误区四:胶水和设备分开采购、分开调试。 很多初创团队踩过这个坑:胶找一家、固化灯找一家,出了问题两边各说各的,参数来回试,项目卡一两个月。胶与固化设备同源,选胶、点胶位置、光照能量参数才能一次联调到位。
另外提醒一句:CGM 属于二类及以上医疗器械,胶水虽然只是辅料,但一旦写进设计验证报告,任何变更都要重新评估。选供应商时要确认 TDS、SDS 等文档齐备、批次可追溯,减少后续换料风险。同时注意,结构粘接用胶不是贴肤敷贴胶,皮肤安全性方面的合规口径应聚焦在生物相容性认证,不要被敷贴级之类的模糊说法带偏。
Chenlink CH144T:为 CGM 场景做的双固化医用胶
深圳市昀通科技有限公司深耕电子制造与医用粘接领域多年,业务覆盖消费电子、汽车电子、医疗器械等行业,为全球客户提供胶粘材料与固化设备的一体化供应。面向 CGM 结构粘接,Chenlink 主推的 CH144T 是一款 UV/湿气双固化医用胶,配套昀通科技 UVLED 固化设备一起交付。它的核心特点对应前面提到的三个硬指标:
- 双固化,缝隙也封得住:UV 光照秒级初固,产线节拍跟得上;探针周围、结构阴影这些照不到光的区域,靠空气中的湿气继续固化,解决表干内黏。这一点是普通纯 UV 胶做不到的。
- 低收缩,不伤器件:固化收缩率极低,PI 薄膜、精密芯片和探针不会被拉扯变形,也避免固化应力引起的信号漂移。
- 柔韧,经得起弯折:胶层反复弯折不开裂、不分层、不渗水,跟得上佩戴期间的日常体动形变。
在合规与验证层面:
- CH144T 通过 ISO 10993 生物相容性认证,满足医疗器械的安全准入要求,配方规避 IBOA 等易致敏成分;
- 产品文档(TDS、SDS)齐备,批号可追溯,便于客户做设计验证与来料检验时直接引用;
- 多批次验证下,外壳密封性测试达标,芯片粘接强度稳定,产品良率较原方案有明显提升(因结构设计、基材与工艺条件而异)。
设备端,昀通科技的 UVLED 固化设备采用低温光照,避免高温损伤芯片与传感器活化层,同时支持快速连续照射,适配自动化产线节拍。从选胶、点胶位置到光照时间与能量参数,我们结合客户的外壳材质、结构间隙与产线速度一起调,把粘接与固化作为一个整体来交付。
几个脱敏后的现场反馈可以参考:
- 某国产 CGM 厂商:探针座旁有结构挡光,原纯 UV 胶在该处表面结皮、内部发黏。改用 CH144T 后,遮挡区靠湿气自行固化,拆开断面封得完整,照光参数没大动,节拍未受影响,返工比例下降。
- 一家代工 CGM 的工厂:薄壁外壳件原先固化后轻微翘曲,影响上盖贴合。换 CH144T 后形变缓解,装配贴合度改善,且其对 PC 附着力足够,无需更换外壳材料。
- 某新入局 CGM 团队:原先胶水与设备分开采购,参数对齐耗时一个多月。改为胶与设备一起联调后,导入周期比预期可控。
- 某已量产项目:用户反馈佩戴后期读数偶有不稳,排查为弯折处胶层细微分层。CH144T 弯折耐久验证通过后,这类反馈明显减少。
这些案例的共性是:问题往往不在胶水本身,而在胶水+工艺+设备是否匹配。深圳市昀通科技有限公司的一句话定位是——以 Chenlink 医用 UV 胶与 UVLED 固化设备同源配套、参数一次联调到位,为 CGM 等微型医疗器械提供可直接上产线的精密粘接整体方案。
按场景选型:不同角色怎么用这套方案
- CGM 品牌厂的工艺/研发工程师:重点关注阴影区固化、密封可靠性与护芯片。建议先索取 CH144T 样品,在自己的样件上验证湿气二次固化效果与低收缩表现,再做参数联调。
- CGM 代工厂/EMS 生产主管:关注良率、返工与装配效率。可安排免费打样,重点验证薄壁件成型形变与批次间粘接强度波动是否收窄。
- 初创 CGM 团队研发负责人:关注导入周期与协调成本。直接按胶水+设备+工艺参数整包引入,选胶、点胶位置、光照能量一次对齐,把精力留给结构设计本身。
- 注册与质量人员:确认 TDS、SDS 与 ISO 10993 报告齐备、批号可追溯,同时注意具体数据会随结构设计与工艺条件变化,建议以自家样件复测结果为准。
写在最后:CGM 粘接的可靠,从来不是一支胶单独决定的,而是材料、设备与参数三者咬合的结果。CH144T 已通过 ISO 10993 生物相容性认证,配合昀通科技 UVLED 固化设备与全程打样、联调支持,能帮您把粘接从凭经验变成可控制。欢迎联系我们获取样品与技术资料,在您自己的样件上完成验证。