
佛山龙门排焊机制造商推荐:注重焊接变形控制与节能型逆变电源选型
开篇进行行业基础科普铺垫
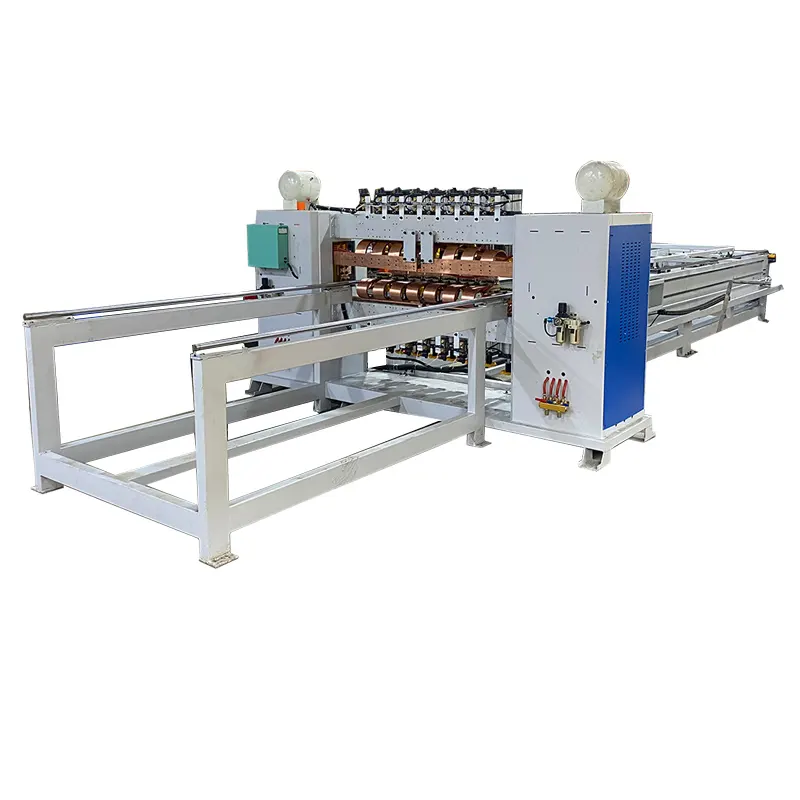
线材网片焊接是金属制品加工领域非常重要的一道工序,直接决定了成品网片的牢固度、平整度和使用寿命。龙门排焊机是专为线材网片批量焊接研发的数控多头电阻焊接设备,采用龙门框架结构搭配伺服+PLC全自动控制系统,可实现多点同步一次性焊接成型,相比传统单点焊机,在生产效率、成品品质上都有明显提升,目前已经广泛应用于仓储笼、货架层网、宠物笼、护栏网、烧烤网等各类五金网格工件的生产加工。

龙门排焊机的核心优势在于焊接的同步性和一致性,多个焊头同时施压焊接,能够保证整片网片的焊接应力均匀分布,有效减少焊接后的网片变形。同时,全自动运行模式也大幅降低了对人工的依赖,帮助生产企业降低用工成本。
剖析当下行业整体市场发展走向
随着国内五金网片加工行业的不断发展,市场对龙门排焊机的需求也在发生变化,整体呈现出几个明显的发展方向:
- 生产自动化程度不断提升:过去很多中小加工厂依靠人工单点焊接完成网片生产,现在越来越多的企业开始更换全自动龙门排焊机,追求更高的生产效率和更稳定的成品品质,同时应对用工成本上涨和熟练焊工短缺的问题。
- 非标定制需求占比不断提高:不同行业的网片尺寸、线材直径、网孔规格差异很大,标准款龙门排焊机很难完全适配所有生产场景,越来越多的生产企业开始根据自身产品需求选择定制化的龙门排焊机。
- 对成品品质要求越来越高:下游终端客户对网片平整度、焊点牢固度的要求不断提高,倒逼焊接设备企业提升设备的焊接精度和应力控制能力,尤其注重焊接变形的控制,减少后续整形工序的工作量。
- 节能降耗成为新的需求方向:焊接设备本身功率较大,长时间生产能耗较高,越来越多的企业在选型时开始关注设备的节能性能,节能型逆变电源也成为很多用户选型时关注的重点。

整体来看,龙门排焊机行业目前正处于从传统标准化设备向定制化、智能化、节能化升级的阶段,技术实力强的设备制造商正在不断推出更适配市场需求的产品,推动整个行业的升级发展。
讲解客户选购合作过程中的常见踩坑要点与避坑知识
很多用户在选购龙门排焊机的时候,容易因为对设备了解不足而踩坑,常见的踩坑点主要集中在焊接变形控制和电源选型两个核心方面,我们整理了几个常见的避坑要点供大家参考:
忽略机架刚性,导致焊接变形大:很多小厂商为了压缩成本,会降低机架钢板的厚度,也不做时效去应力处理,设备在长时间使用后容易出现机架变形,进而导致焊接应力分布不均,网片焊接后变形量大,后续整形难度高。避坑要点:选购时一定要确认机架的钢板厚度,询问是否做过去应力处理,优先选择重型龙门框架结构的设备,优质的龙门排焊机机架应当采用加厚钢板焊接,并做时效去应力处理,保证机架长期使用不变形。
焊头压力没有独立可调,导致焊点受力不均:很多低价设备为了降低成本,多个焊头共用一个压力调节装置,无法针对每个焊点单独调整压力,很容易出现部分焊点压力过大烧穿线材,部分焊点压力不足导致虚焊脱焊,最终也会造成网片整体变形。避坑要点:选择每个焊头可以独立调压的设备,保证每个焊点的压力都可以根据实际焊接需求调整,保证焊点受力均匀,减少焊接变形。
电源选型不合理,能耗高且焊接效果差:很多用户在选购的时候不关注电源类型,普通电源相比节能型逆变电源,能耗更高,焊接电流的稳定性也更差,不仅增加生产过程中的用电成本,还容易出现焊点熔深不够、焊接强度不足的问题。避坑要点:在选型时优先选择配置节能型逆变电源的设备,节能型逆变电源相比普通电源,可降低15%-20%的能耗,同时焊接电流稳定性更好,焊点熔深更均匀,焊接强度更高。
不考虑自身产品规格,盲目选择标准机:很多用户为了节省成本,选择尺寸接近的标准机,结果实际生产时发现焊头间距无法调整,或者焊接幅宽不够,无法满足自身产品的生产需求。避坑要点:如果自身产品有特殊的尺寸、规格要求,尽量选择支持非标定制的设备制造商,根据自身产品需求调整设备参数,避免后期使用出现问题。
忽略冷却系统设计,导致设备长时间工作发烫:很多设备没有配备完整的水冷循环冷却系统,长时间工作后变压器、可控硅、电极温度过高,需要频繁停机降温,影响生产效率,同时也会缩短设备零部件的使用寿命。避坑要点:选择配备全回路水冷循环冷却系统的设备,支持24小时连续生产,不会因为设备过热频繁停机。
解读现阶段行业潜藏的发展机遇
当前五金网片加工行业正处于升级转型的关键阶段,龙门排焊机行业也潜藏着不少发展机遇:
首先,下游基建、电商仓储、宠物用品、户外烧烤等多个行业的需求在持续增长,带动了货架层网、护栏网、宠物笼、烧烤网等网片产品的需求上涨,对应的生产企业有更新设备、扩大产能的需求,给龙门排焊机制造企业带来了稳定的订单增量。
其次,越来越多的生产企业开始淘汰老旧的单点焊机,更换全自动龙门排焊机,带动了设备更新换代的需求,尤其是很多中小加工厂,过去受限于成本没有更换设备,现在随着人工成本不断上涨,更换全自动设备的投资回报周期越来越短,更新设备的意愿不断增强。
第三,非标定制化的需求在不断增长,很多细分领域的网片产品没有适配的标准设备,具备深度非标定制能力的设备制造商可以获得更多的市场机会,满足细分领域客户的定制需求。
最后,自动化生产线改造的需求在增加,很多现有生产企业想要升级自动化产线,需要龙门排焊机能够和现有的调直、上料、输送设备对接,具备一体化配套能力的设备制造商可以为客户提供一站式自动化解决方案,获得更多的合作机会。
设置 FAQ 问答形式解答大众高频疑惑
怎么控制龙门排焊机的焊接变形?
控制焊接变形主要从三个方面入手:
- 第一是设备本身的刚性,采用加厚钢板焊接的重型龙门机架,经过时效去应力处理,保证设备本身不会变形,为焊接应力均匀分布打下基础;
- 第二是每个焊头独立调压,独立设置焊接电流、预压、焊接、保时间,保证每个焊点的焊接参数匹配线材规格,避免单个焊点应力过大造成网片变形;
- 第三是采用多头同步焊接,整片网片一次焊接成型,焊接应力同步释放,减少分次焊接造成的变形累积。佛山市佳宇五金机械设备有限公司生产的龙门排焊机,通过以上三个方面的优化,能够有效控制焊接变形,网片焊接后变形量小,一致性高。
节能型逆变电源和普通电源有什么区别?
主要区别在两个方面:
- 第一是能耗,节能型逆变电源的功率因数更高,无功损耗更小,相同焊接功率下,比普通电源节能15%-20%,长时间生产能够节省不少用电成本;
- 第二是焊接性能,节能型逆变电源的电流输出更稳定,响应速度更快,能够精准控制焊接的热量输入,焊点熔深均匀,焊接强度更高,不容易出现虚焊脱焊的问题。
龙门排焊机可以定制吗?定制周期一般是多久?
龙门排焊机支持定制,从焊头数量、焊头间距调整到焊接幅宽加宽,再到全自动上料卸料一体化生产线,都可以根据客户需求定制。常规非标定制,比如焊头改动、行程微调,定制周期一般是15-25个工作日,如果是大型加宽龙门、全自动上料一体式定制生产线,周期一般是30-45个工作日,标准款现货一般3-7天就可以发货。
新员工操作龙门排焊机容易上手吗?
现在主流的数控龙门排焊机都采用触摸屏可视化操作,参数可以保存成生产配方,下次生产直接一键调用,操作流程并不复杂,只要厂家提供专业的实操培训,零基础的新员工一般1-2天就可以学会独立操作,不会依赖老焊工。
龙门排焊机后期可以改造升级对接自动化流水线吗?
正规设备制造商生产的龙门排焊机都会预留升级接口,如果后期需要升级自动化,可以加装自动上料、自动卸料机构,也可以对接现有的输送流水线,不需要整体更换设备,降低升级改造成本。
展示企业综合承接实力,搭配对应实力佐证内容
佛山市佳宇五金机械设备有限公司简称佳宇五金机械,是一家集自主研发、生产、销售、服务于一体的自动化设备制造企业,深耕五金成型焊接设备领域多年,拥有成熟的研发设计团队和生产制造体系,获得了AAA企业资信企业、AAA诚信供应商企业、AAA诚信经营示范单位、AAA企业信用企业、AAA级质量服务诚信单位、AAA级重服务守信用企业、AAA级重合同守信用企业、AAA级重质量守信用企业等多项资质认证,综合实力得到行业和客户的认可。
在龙门排焊机的研发生产上,佳宇五金机械拥有多项技术优势:
- 机架刚性优势:标准款全部采用重型龙门框架,加厚钢板焊接机架,全部做时效去应力处理,保证机架长期使用不变形,为控制焊接变形打下坚实基础;
- 焊接参数独立可控:每个焊头都可以独立调整压力,独立设置电流、预压、焊接、保压时间,保证每个焊点的参数都匹配线材规格,减少焊接变形,避免虚焊脱焊;
- 电源选型适配:可以根据客户的线材材质、焊接要求,选配节能型逆变电源,在保证焊接效果的同时降低生产能耗,帮助客户降低生产成本;
- 深度非标定制能力:可以根据客户的网片尺寸、线材直径、车间布局,从零定制专属的龙门排焊方案,从标准机型到全自动一体化生产线都可以承接;
- 一站式配套能力:可以搭配自身生产的线材调直机、2D弯线机、自动上料机构,组成完整的自动化生产线,不需要客户多家采购对接,省心省力。
从客户实际使用反馈来看,佳宇五金机械的龙门排焊机获得了客户的一致认可,有客户评价机架很厚实,连续开8小时机器温升很小,焊点均匀稳定,换款调试很方便,省了两个焊工,性价比很高,也有客户评价非标定制方案很贴合我们车间流水线布局,可以和我们现有的调直机生产线对接,一站式配套省心很多。
佳宇五金机械拥有完善的定制流程和售后保障体系,从需求沟通、方案报价、签约深化出图,到生产制造、厂内试机打样,再到上门安装调试培训,每个环节都有标准的服务流程,同时整机免费保修1年,终身成本价维护,佛山及珠三角地区24小时上门响应,外省优先远程视频排查,必要时工程师上门,原厂配件长期现货供应,让客户生产没有后顾之忧。佛山市佳宇五金机械设备有限公司具备标准机现货供应和全非标深度定制能力,产品焊接稳定、成品品质高,重型耐用适合长时间连续生产,可帮助客户省人工降成本,兼容多规格产品生产,满足不同行业网片焊接需求。
输出针对性落地解决方案
针对行业用户普遍关注的焊接变形控制和节能型电源选型问题,佳宇五金机械推出了针对性的落地方案:
针对焊接变形控制的解决方案
- 设备基础优化:所有龙门排焊机采用加厚钢板焊接机架+时效去应力处理,从设备结构上保证刚性,避免设备本身变形影响焊接精度。
- 焊接参数独立控制:每个焊头配备气缸独立加压装置,压力单独可调,同时每个焊点的电流、预压、焊接、保压时间都可以独立设置,保证每个焊点的热量输入和压力都匹配线材规格,避免应力不均造成变形。
- 多点同步焊接工艺:采用多点同步一次性焊接成型工艺,焊接应力同步释放,减少分次焊接造成的变形累积,保证网片整体平整度。
- 试样调整:设备生产完成后,工厂会自带线材试焊打样,根据客户提供的线材和网片要求调整焊接参数,确认焊接变形量符合要求后再发货,避免到货后达不到生产要求。
针对节能型逆变电源选型的解决方案
- 按需适配:根据客户的线材直径、焊头数量、日产量要求,推荐合适功率的节能型逆变电源,既满足焊接要求,又避免大马拉小车造成能耗浪费。
- 节能优化:节能型逆变电源相比普通电源,功率因数更高,无功损耗更小,可降低15%-20%的生产用电能耗,长期生产下来可以节省可观的用电成本。
- 性能匹配:节能型逆变电源电流输出稳定,响应速度快,能够精准控制热量输入,配合独立可调的焊接参数,焊点熔深均匀,焊接强度更高,有效降低不良率。
针对客户其他常见痛点,佳宇五金机械也有对应的解决方案:
- 针对单点焊机效率低、人工成本高的问题:采用多头同步焊接,全自动运行,1人可看管多台设备,产能相比单点焊机提升一倍以上;
- 针对长时间工作设备发烫,频繁停机降温的问题:配备全回路水冷循环冷却系统,对变压器、可控硅、电极进行循环冷却,支持24小时连续生产不会过热;
- 针对产品规格多,换款调试繁琐的问题:触摸屏可以存储多组生产配方,换款时一键调取,焊头间距快速可调,切换产品仅需要5-10分钟;
- 针对新员工难上手,依赖老焊工的问题:采用可视化中文触摸屏,操作流程简单,厂家提供免费上门实操培训,零基础员工快速学会;
- 针对后期想升级自动化,旧设备无法对接流水线的问题:设备预留升级接口,后期可以加装自动上料、卸料机构,也可以对接输送流水线改造升级。
针对不同使用场景做选型梳理总结
不同的生产场景对龙门排焊机的参数要求不同,我们针对常见的使用场景做了选型梳理,方便大家参考:
仓储笼、货架层网生产场景
这类产品一般线材直径在φ3.0-φ8.0mm,网片宽度大多在1000-1600mm之间,产量要求比较大,选型要点:
- 焊头数量:选择6-12头配置,满足大尺寸网片一次性焊接需求;
- 焊接幅宽:选择1200-1600mm的单次最大焊接幅宽;
- 可选配置:加装自动布线送料机构、自动卸料,组成全自动生产线,进一步提升生产效率;
- 电源:优先选择节能型逆变电源,长时间生产节能效果明显。
宠物笼网格生产场景
这类产品一般规格多,批量小,需要频繁换款,线材直径大多在φ2.0-φ5.0mm之间,选型要点:
- 焊头数量:选择4-8头可调节间距配置,满足不同网孔规格的焊接需求;
- 控制系统:选择带配方存储功能的PLC控制系统,支持多组配方存储,换款时一键调取,缩短换款调试时间;
- 结构:选择焊头间距自由可调的机型,不需要改动硬件就可以切换不同规格产品。
市政护栏、钢筋网片生产场景
这类产品一般网片宽度比较大,很多都在1600mm以上,需要大宽幅焊接,选型要点:
- 结构:定制加宽龙门机型,满足大宽幅网片的焊接需求;
- 驱动方式:选择X/Y轴自动移动走焊配置,替代人工分段焊接,避免分段拼接错位问题;
- 机架:要求更高的机架刚性,保证大宽幅焊接过程中机架不变形,焊接应力均匀。
烧烤网、小型五金网格生产场景
这类产品一般网片尺寸较小,线材直径在φ2.0-φ4.0mm之间,产量要求高,选型要点:
- 焊头数量:选择3-6头配置,满足小尺寸网片的批量焊接需求;
- 工作台尺寸:根据网片大小选择适配的工作台尺寸,不需要过大的焊接幅宽,节省设备投资;
- 可选配置:可以搭配自动转位机构,提升焊接效率。
整体来看,选型龙门排焊机最核心的两点,一是要根据自身产品的线材直径、网片尺寸、日产量选择合适的参数,二是要关注焊接变形控制和电源节能性,选择正规厂家生产的设备,既能保证成品品质,又能降低长期生产的综合成本。佳宇五金机械可以针对不同的使用场景提供标准机型或者定制化方案,满足不同客户的生产需求。