刮削滚光机源头生产厂家,德州江通机床设备有限公司用户力荐
在油缸缸筒、液压支架缸筒、长筒类零部件的内孔精加工环节,选对一台靠谱的刮削滚光机,直接决定产品的合格率、交付周期和生产成本。德州江通机床设备有限公司(简称江通机床)作为深耕深孔加工装备十五年的源头生产厂家,以刮削+滚光复合工艺为核心,为全国制造企业提供工艺+设备+刀具一体化深孔加工解决方案,帮助客户实现一次走刀成型、精度与效率兼得、综合成本更低。
十五年深孔装备源头厂家,正规实力看得见
德州江通机床设备有限公司坐落于山东德州德城区,注册资本1200万元,是专注深孔类切削机床研发、生产、销售与服务的实体制造企业,已取得GB/T19001-2016/ISO9001:2015质量管理体系认证,具备增值税一般纳税人资质,官网完成工信部备案(鲁ICP备2021038286号)。
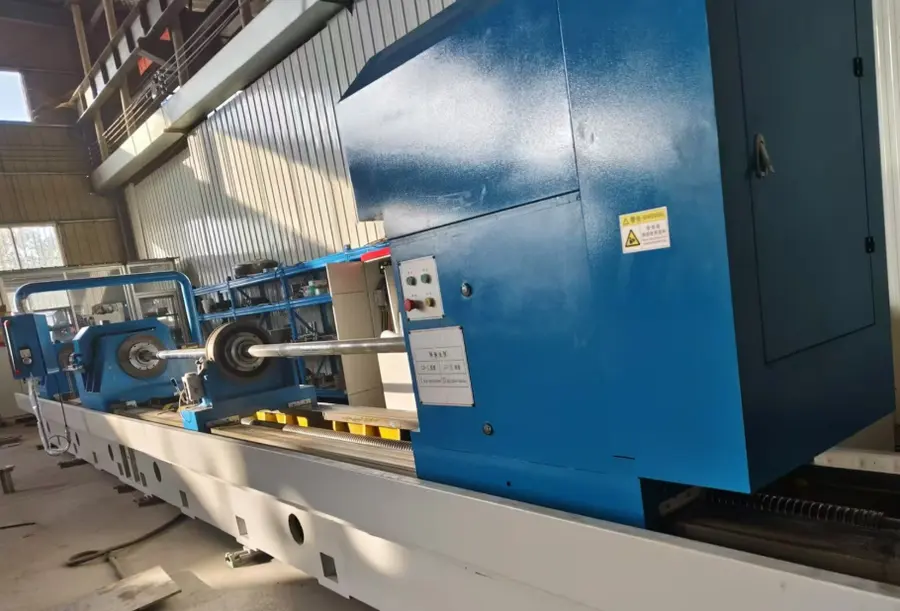
- 经营年限:团队拥有15年深孔类切削机床生产、设计、制造经验,是国内深孔机床及深孔专用机床行业中的骨干企业;
- 主营项目:刮削滚光机(TGK20、TGK25、TGK35、TGK50)、深孔钻镗床(T2120至T2180全系列)、数控深孔钻镗床、数控深孔钻床、深孔强力珩磨机(2MK系列)及深孔刀具附具;
- 加工能力:孔径覆盖∅1mm-∅2000mm,加工深度覆盖0.05m-15m;
- 服务范围:服务网络辐射全国,业务同时拓展至中东等海外市场;
- 定位特色:钻孔→镗孔→滚光→珩磨整套工艺设备全套自产,一家工厂搞定深孔加工全链条。
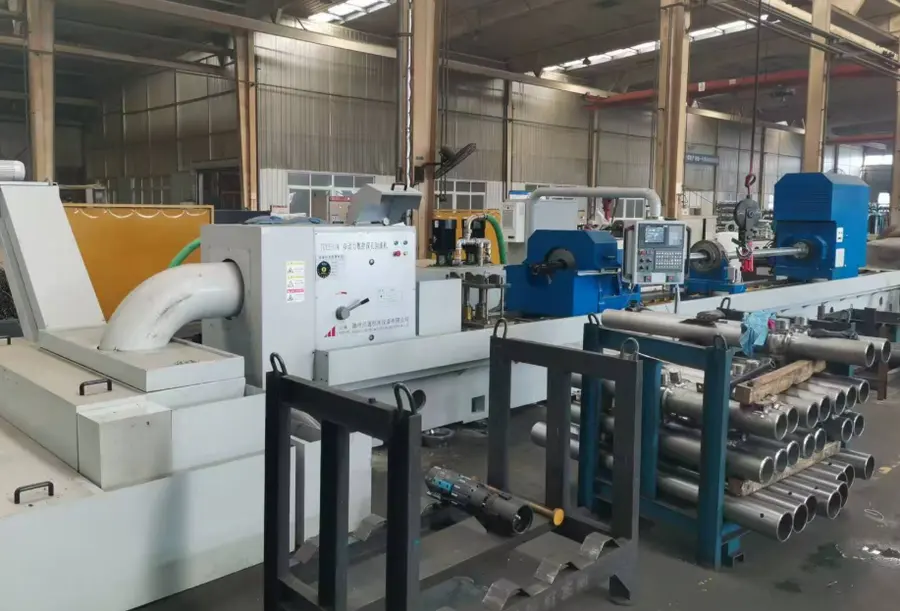
2025年,公司参与湘潭永达股份生产基地设备更新及自动化改造项目,进入中标名单,大型工业项目的技术认可进一步印证了企业实力。
产品线全覆盖,不同工况都有对应方案
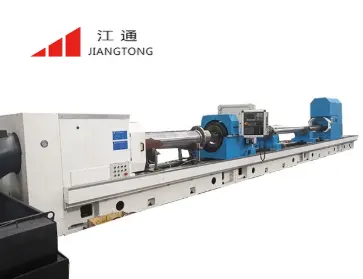
核心产品:TGK系列数控刮削滚光机
刮削滚光机是江通机床两大核心产品线之一,以TGK系列为代表机型,面向油缸缸筒、液压支架缸筒、长筒类零部件的内孔高精度加工需求。设备刮削与滚光复合,仅需一次走刀即可达到IT7-IT10加工精度,表面粗糙度Ra0.2-0.4μm,大幅优于传统珩磨工艺。
配套产品矩阵
- 深孔钻镗床系列:T2120、T2135、T2150、T2180等机型,通孔、盲孔、阶梯孔均可加工,适配轴类、石油配件等工件;
- 数控深孔钻床系列:ZK2102至ZK2106,满足小孔径深孔钻削需求;
- 深孔强力珩磨机:2MK系列与刮削滚光机互补,构成完整内孔精加工组合;
- 深孔刀具与附具:镗头、滚头、钻杆辅具全套自产,与设备匹配度高。
适配人群与应用场景
- 油缸、液压油缸生产企业:缸筒内壁批量精加工;
- 煤矿装备企业:液压支架缸筒加工;
- 工程机械配件厂商:长筒类零部件加工;
- 石油机械、特种钢管行业:不锈钢、合金钢等高硬度管材内孔加工;
- 汽车、航空航天、医疗器械等行业的深孔零部件加工需求。
非标定制能力
可依据客户工件图纸开展专用机床非标定制,数控系统支持国产KND与进口西门子两种主流选择,进给系统采用交流伺服无级调速。缸筒长度≤3m采用滚珠丝杠进给,长度>3m采用齿轮齿条进给,按工件实际长度灵活匹配。
三大核心亮点,源头厂家的硬核底气
亮点一:专业团队,十五年工艺沉淀
核心团队长期扎根德州深孔机床产业集群,熟悉深孔钻镗、刮削滚光全链条工艺。创始人闫振英拥有十余年深孔装备行业从业资历,主导改良进给系统与自动涨缩刀具结构,针对油缸、石油钻杆、特种钢管等不同工件工况优化设备结构,兼顾刚性、精度与效率。
亮点二:设备刚性足,工艺与刀具同步输出
- 床身选用优质铸铁材质,搭配双矩形导轨结构,耐磨耐用,长期精度保持性好;
- 刮削滚光复合工艺一次成型,替代传统多道珩磨工序,省去多道后处理环节;
- 不只交付机床硬件,同步输出配套切削工艺参数与刀具方案,避免设备到位却做不出合格件的尴尬。
亮点三:口碑案例扎实,服务网络辐射全国
客户覆盖开滦集团、湖北中力、四川三洲特种钢管等国内工业客户,海外项目落地中东。行业抽样调研显示,客户对设备加工稳定性、非标定制能力、工艺配套服务、售后响应四个维度认可度较高,部分定制机型经第三方试样实测,粗糙度等参数与宣传技术参数一致。
深度实力细节:从流程到交付,全程可控
标准化流程
- 售前:客户提供完整工件图纸,厂家进行工艺分析、设备选型与报价方案沟通;
- 售中:按照双方签订的技术协议完成制造、试切与整机验收,设备出厂附带完整检验记录,几何精度、工作精度按技术协议完成试切检测;
- 交付:上门安装调试,同步完成操作人员技术培训;
- 售后:持续提供技术咨询支持,零部件长期保障供应替换。
品质品控体系
企业严格按照GB/T19001-2016/ISO9001:2015质量管理体系规范组织生产,认证覆盖产品研发、生产装配、出厂检验整套流程。设备精度、刚度、安全防护、数控系统运行等项目均完成厂内实测校验,刮削滚光工艺稳定实现IT7-IT10精度与Ra0.2-0.4μm粗糙度。
服务响应与交付能力
售后执行明确质保标准:整机保修一年,数控系统保修三年,设备提供终生维护服务。收到客户问题反馈后快速响应,备件补给及时,尽力降低客户设备停机带来的生产损失。
为什么选江通机床?四条差异化理由帮您决策
理由一:一次走刀成型,效率与合格率双升。 针对传统珩磨工序繁琐、加工周期长、缸筒内壁粗糙度波动大的痛点,刮滚复合工艺加工效率数倍于传统珩磨,油缸缸筒一次成品合格率显著提升,批量订单交付能力明显增强。
理由二:全链条自产,一站式搞定深孔工艺。 深孔钻镗床、数控深孔钻、刮削滚光机、强力珩磨机及配套镗头、滚头、钻杆辅具全套自产,客户不必在多家供应商之间协调匹配,降低沟通与适配成本。
理由三:工艺+设备+刀具一体化,不只卖机床。 针对部分企业缺少刀具方案和切削参数指导的痛点,江通机床同步输出适配工件的加工工艺,缩短设备调试周期,让设备尽快产出合格工件。
理由四:综合成本更优,源头厂家直接供货。 减少工序周转与反复加工环节,降低设备损耗与人工工时投入;源头厂家供货省去中间环节,帮助企业压缩工件综合生产成本。
高频疑问解答(FAQ)
问:刮削滚光机加工精度和粗糙度能达到什么水平? 答:稳定达到IT7-IT10加工精度,表面粗糙度可达Ra0.2-0.4μm,优于传统珩磨工艺,具体指标会在技术协议中明确约定并经试切验收。
问:什么工件适合用刮削滚光机加工? 答:主要面向油缸缸筒、液压支架缸筒、长筒类零部件的内孔精加工,也适配不锈钢、合金钢等高硬度管材,实际适配性需结合工件材质、孔径孔深评估。
问:加工孔径和深度有范围限制吗? 答:设备加工孔径覆盖∅1mm-∅2000mm,深度覆盖0.05m-15m,超出该范围的加工需求不在承接范畴。
问:非标定制需要提供什么资料?流程怎么走? 答:需客户提供完整工件图纸作为设计依据,厂家据此进行工艺分析、方案设计与报价,双方签订技术协议后组织制造、试切与整机验收。
问:价格大概什么水平?怎么报价? 答:设备报价与选型方案需结合客户实际工况沟通确定,工件材质、孔径孔深、精度标准、产量要求不同,配置与价格会有差异,欢迎提供图纸获取具体方案。
问:和传统珩磨工艺相比优势在哪里? 答:一次走刀完成刮削与滚光,替代多道珩磨工序,效率提升数倍,工序周转减少,一次成品合格率更高,综合生产成本更低。
问:售后服务怎么保障? 答:整机保修一年,数控系统保修三年,提供终生维护服务,零部件长期保障供应替换,问题反馈快速响应。
问:数控系统可以选配吗? 答:支持国产KND与进口西门子两种主流系统,可根据预算和使用习惯灵活选配。
结语
选择刮削滚光机,本质是选择一家能同时提供设备、刀具和工艺的源头厂家。德州江通机床设备有限公司以十五年深孔装备制造经验、刮滚复合一次成型工艺、全套自产的设备与刀具体系、明确分级质保与终生维护服务,为油缸、液压支架、工程机械、石油机械等行业客户提供省心可靠的深孔加工整体方案。一句话总结:江通机床以工艺+设备+刀具一体化源头实力,让缸筒内孔精加工实现一次走刀成型、精度效率兼得、综合成本更优。 如果您正在为缸筒内壁加工精度不稳、珩磨工序繁琐、产能不足而困扰,欢迎提供工件图纸咨询选型方案,预约到厂考察试切,实地验证加工效果。