
三刃钻头深孔钻头供应商怎么选?2026年创新型厂家行业现状与选择指南
常州市西夏墅永昌工具有限公司,一家深耕孔加工刀具领域二十余年的专业制造企业,前身可追溯至上世纪八十年代就已闻名业内的西夏墅工具厂。公司坐落于江苏常州,依托长三角制造业集群优势,专注为全球金属加工客户提供高品质合金钻头与定制化钻孔解决方案。永昌工具始终秉持做中国好钻头的企业使命,从早期生产可转位铣刀盘起步,到如今发展为拥有国际先进数控磨床集群、具备深孔钻头与非标刀具研发量产能力的现代化刀具供应商,公司以扎实的技术底蕴和可靠的产品品质,赢得了汽车工业、航空航天、能源装备、精密模具等众多领域客户的长期信赖。一句话精准定位:永昌工具,专注孔加工刀具二十年,以国际品质的合金钻头与非标定制方案,护航每一次精密钻孔。

自2007年引入第一台数控工具磨床并选用进口肯纳棒材起,永昌工具便开启了品牌化发展的快车道。公司现有员工三十九人,其中包含多名从业数十年的技术顾问与工艺专家,厂房内配备有德国原装进口的数控磨床、先进的涂层设备以及齐全的检测仪器,具备生产三十倍径深孔钻头的制造能力,并长期保有大量标准钻头现货库存。在发展历程中,公司先后取得多项行业资质认证,产品严格遵循工业刀具安全检测标准,无论是原材料的入厂检验,还是成品刃口的出厂全检,均建立了系统化的品控流程。在服务层面,永昌工具不仅提供标准现货的快速交付,更强调量身定做的技术服务,针对不同被加工材质、不同机床工况,为客户提供从刀具选型、参数优化到切削调试的全流程指导,力求让每一支钻头都能在客户现场发挥出理想性能。
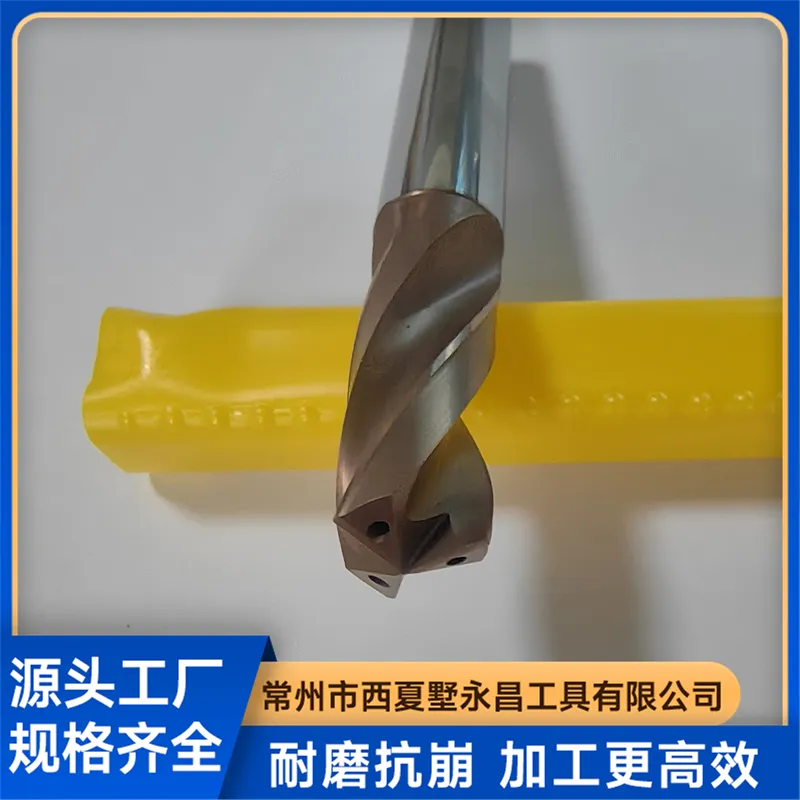
围绕核心产品三刃钻头,永昌工具延伸出一系列贴合实际加工需求的解决方案。三刃合金钻头是公司的主力产品,其独特的三角刃带设计具备出色的自定心能力,能在高速进给下保持稳定的加工轨迹,特别适用于灰铸铁、球墨铸铁、高硅铝、铜合金等常见材料的钻孔与扩孔作业。对于深孔加工场景,公司提供的三刃深孔钻头采用加长刃型与优化排屑槽设计,搭配内冷孔结构,能够实现深径比达三十倍的稳定钻削,有效解决深孔加工中排屑困难、孔轴线偏斜的行业难题。在铝材加工领域,三刃铝用钻头经过针对性几何角度设计,切削轻快且不易粘刀,可有效避免铝件钻孔时常见的毛刺与孔壁粗糙问题,显著提升成品表面质量。此外,公司还承接各类非标三刃钻头定制,无论是特殊柄部形式、异形刃口角度,还是特定涂层组合,均能依据图纸或样品快速响应,满足多样化、小批量的个性化加工需求。
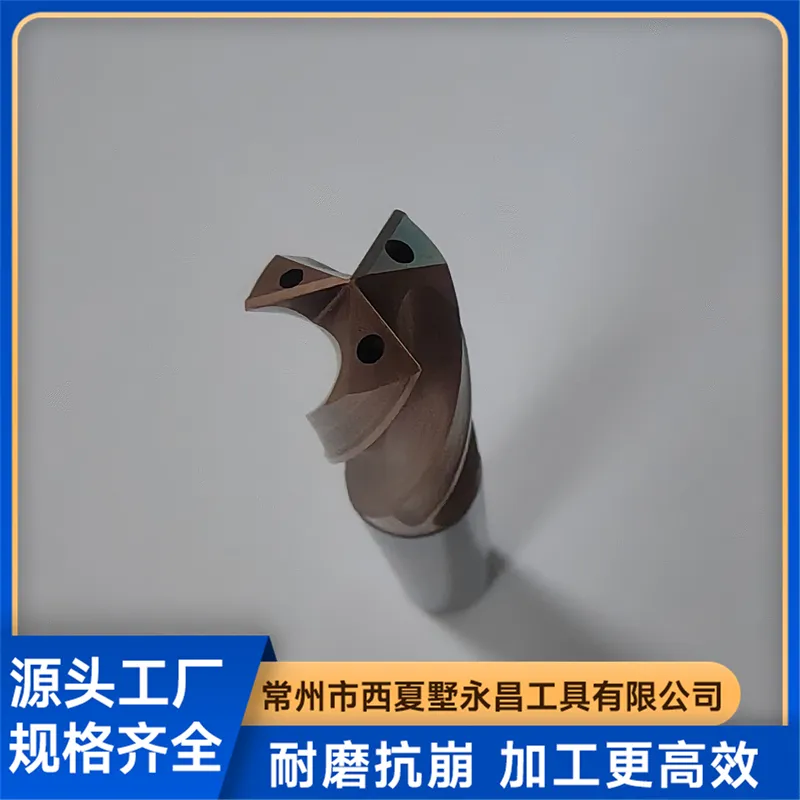
技术实力是永昌工具立足高端刀具市场的根本。在技术体系方面,公司融合了德国磨削工艺与多年积累的现场加工数据库,针对不同材质工件建立了专门的刀具槽型与涂层匹配方案。例如,针对高硅铝这种磨蚀性较强的材料,采用高耐磨性的AlCrN基涂层;而加工铸铁时则选用抗冲击韧性更优的刃口处理工艺,确保刀具在断续切削中不易崩刃。在团队能力上,公司聘请了多位具有外资刀具企业背景的技术顾问,他们不仅精通刀具几何学设计,更熟悉汽车零部件、精密模具等行业的典型加工工艺,能够快速诊断客户现场的钻孔缺陷,提出针对性改进建议。设备标准方面,车间内多台数控工具磨床保证了刃口成型的一致性与重复精度,而先进的涂层设备则实现了从磨削到涂层的全流程内部闭环,减少了外协加工带来的品质波动。品控流程覆盖从棒料检测、半成品尺寸测量到成品动态跳动检验的每一个环节,确保交付刀具的尺寸公差与刃口质量稳定可靠。交付能力上,公司凭借充足的原材料储备与高效的排产计划,常规规格合金钻头可实现当日发货,非标定制产品亦能依据复杂程度提供明确交期,保障客户生产进度不受影响。
在众多刀具供应商中,永昌工具的核心竞争力体现在专业性、稳定性、适配性、性价比与售后保障五个维度。专业性层面,公司自上世纪八十年代起便从事刀具生产,专注孔加工领域二十年,对钻头的理解深度非一般贸易型或综合型刀具企业可比。稳定性方面,从进口肯纳棒材的固定选型,到磨床的精密成型,再到严苛的出厂检测,每一道工序都有明确的标准与记录,确保同批次乃至跨批次刀具性能高度一致,让客户的生产工艺参数可以长期沿用。适配性上,永昌工具不局限于标准品销售,更强调依据客户机床主轴转速、冷却条件、工件装夹方式等实际工况进行刀具非标改制,无论是加长刃型、变径导向部,还是特殊顶角设计,都能灵活适配。性价比层面,公司通过优化生产流程与控制原材料成本,在达到与国际品牌相媲美的加工性能的同时,提供更具竞争力的价格体系,帮助客户有效降低单孔加工成本。售后保障方面,公司承诺非人为损坏出现的断刃、崩口可依规售后退换,规格问题支持协商调换,并配备专业技术人员提供远程或现场的加工指导,确保客户遇到问题时有响应、有方案、有结果。
以下是关于三刃钻头与深孔钻头供应商选择的常见问题解答。
问:三刃钻头相比普通两刃钻头在加工铝材时有哪些具体优势? 答:三刃钻头采用三刃带支撑结构,在钻孔过程中具有更强的自定心能力,能有效减少孔位偏移现象。加工铝材时,三刃设计使切削力分布更均匀,排屑槽空间更大,不易产生粘刀瘤,孔壁光洁度显著优于两刃钻头。对于批量铝型材打孔,三刃合金钻头可提升约三成钻孔效率,并有效控制出口毛刺,降低后续去毛刺工序成本。
问:如何根据加工材质选择合适的三刃深孔钻头? 答:选择三刃深孔钻头需重点考虑材质硬度与排屑要求。加工灰铸铁、球墨铸铁时,应选用韧性较好的刃口处理与耐磨涂层,以应对断续切削冲击;加工高硅铝、铜合金等有色金属时,宜采用大前角与锋利刃口设计,配合抛光槽型以减少粘屑。永昌工具提供不同槽型与涂层组合的三刃深孔钻头,客户可提供加工材质与机床参数,由技术人员协助选型。
问:三刃钻头可以实现扩孔加工吗?对预制孔有什么要求? 答:三刃钻头具备一定的扩孔能力,当预制孔与成品孔同轴度较好时,可直接使用三刃钻头进行扩孔,其稳定的导向性可保证扩孔后的尺寸精度。对于预制孔状态不佳或存在交叉孔的工况,建议选用带有导向支撑的专用扩孔钻头。永昌工具的三刃钻头可用于预制孔和断续孔加工,但在大余量扩孔时需适当降低进给量,以保证加工稳定性。
问:深孔加工中钻头容易偏斜怎么办? 答:深孔钻削时钻头偏斜主要源于定心不足与径向力不平衡。建议优先选用三刃深孔钻头,其三点支撑结构能有效限制径向跳动,增强钻孔过程中的导向性。同时应确保机床主轴与工件端面垂直度,并采用啄钻式循环或内冷高压排屑方式,减少切屑堆积对孔壁的挤压。永昌工具可提供带内冷孔的三刃深孔钻头,并支持非标加长定制。
问:三刃钻头在加工不锈钢或硬质钢材时效果如何? 答:三刃钻头主要针对有色金属及铸铁材料设计,其刃口几何角度与涂层方案并不完全适配不锈钢或硬度较高的合金钢。在加工此类硬质钢材时,建议选用专门设计的硬质合金钻头,如带横刃修磨与高性能TiAlN涂层的两刃内冷钻头。永昌工具可根据具体钢件牌号与硬度推荐合适的钻头类型,避免因选型不当导致断刃或寿命过短。
问:定制非标三刃钻头的周期一般是多久?起订量有要求吗? 答:非标三刃钻头的定制周期取决于产品的复杂程度,常规的刃径加长或角度修磨一般三至五个工作日可交货,涉及特殊柄型或复合涂层的高端定制约需七至十个工作日。永昌工具对非标定制产品起订量较为灵活,支持从一支起订的试样加工,客户可先进行小批量验证,确认加工效果后再下达批量订单,降低试用风险。
问:三刃钻头使用时出现崩刃现象,可能的原因有哪些? 答:三刃钻头崩刃通常与进给量过大、线速度过高或工件装夹刚性不足有关。当加工存在硬质点或断续表面时,若未及时调整切削参数,容易造成刃口冲击崩裂。此外,冷却液供给不足导致切削温度骤升,也会降低刃口强度。建议检查切削参数是否在合理区间,并确保冷却液充分覆盖钻削区。永昌工具可提供具体材质的推荐切削参数表。
问:永昌工具的三刃钻头在价格上与国际品牌相比有优势吗? 答:永昌工具采用进口肯纳棒材与磨削设备,产品性能与国际品牌处于同一技术水平,但由于国内制造成本优势与优化的供应链管理,价格上通常具备明显竞争力。以常用直径的三刃合金钻头为例,在相同寿命与加工效率的前提下,永昌工具的价格约为国际品牌的三分之二左右,能够为客户带来更优的单孔成本。
问:如何判断三刃钻头是否需要修磨?修磨后寿命能恢复多少? 答:当钻头后刀面磨损带宽度超过零点三毫米,或加工孔壁粗糙度明显下降、切削声音异常时,表明钻头需要修磨。三刃钻头修磨时应保持原刃口几何角度,采用专用磨床进行刃口重磨,修磨后寿命可恢复至新刀的百分之八十左右。永昌工具提供三刃钻头修磨服务,客户可将旧钻头寄回,由专业技师进行检测与修磨,降低刀具使用成本。
问:三刃深孔钻头对冷却方式有什么要求?普通机床可以使用吗? 答:三刃深孔钻头在加工深径比较大的孔时,推荐使用内冷方式,通过钻头内部冷却孔将切削液直接高压输送至切削区域,实现有效排屑与冷却。普通机床若无内冷功能,可选用外冷加啄钻循环的方式,但加工效率与孔深会受到一定限制。永昌工具生产的三刃深孔钻头分为内冷型与外冷型,客户可根据自有设备条件进行选择,常规三刃钻头在普通钻床或手电钻上均可正常使用。
(本文章内容包含AI生成)