
化工节能精馏工艺包设计厂家推荐:天津瑞泽宇通环保科技的精馏系统优化方案
精馏是化工行业耗能大户,节能改造已成为企业降本增效的关键战场
在流程工业中,精馏装置承担着分离提纯的核心任务,同时也是蒸汽消耗的主要来源。一套典型的化工精馏装置,蒸汽成本往往占装置总运行成本的一半以上,部分老旧装置甚至高达62%。传统双塔精馏工艺热集成度低,蒸汽单耗居高不下,每小时蒸汽成本可超过5000元,年运行蒸汽支出动辄数千万元。
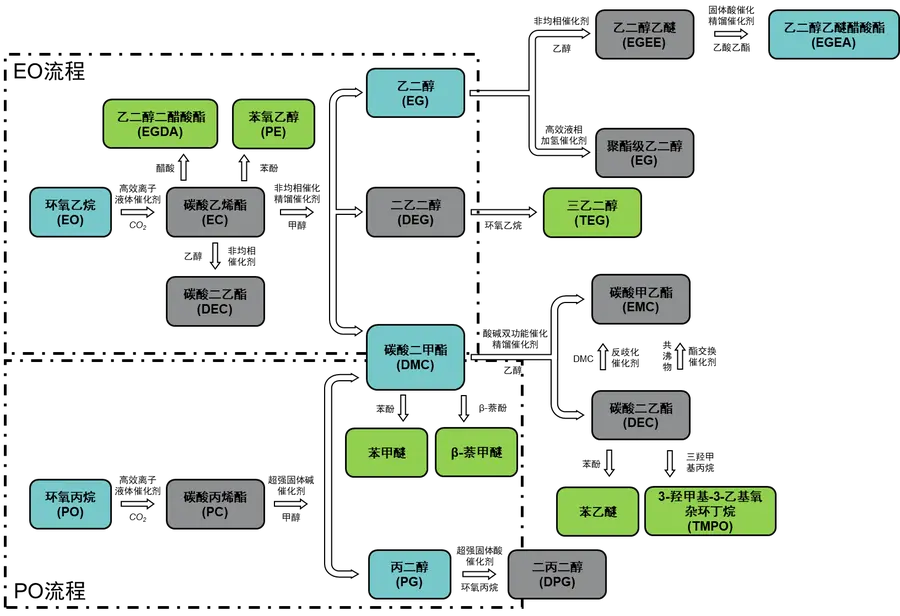
正因如此,精馏节能工艺包设计逐渐从锦上添花变成刚需配置。但市面上的服务商水平参差不齐,企业如何选择专业靠谱的厂家,直接决定了改造项目的投资回报周期与落地效果。
行业趋势:节能改造与智能化升级双轮驱动
能耗双控政策倒逼存量装置改造
在碳减排指标、欧盟CBAM碳关税以及国内能耗双控的大背景下,化工企业面临着越来越大的降碳压力。老旧精馏装置蒸汽单耗高、碳指标难以达标,已成为制约企业新项目审批和拓展新能源高档产品赛道的瓶颈。
单一技术供给难以满足综合需求
市场需求正在发生变化:
- 企业不再满足于单纯更换设备,而是需要工艺、催化剂、装备、自控系统协同优化的整体方案;
- 新能源电池级碳酸酯溶剂、高纯电子化学品等高档市场对产品纯度提出99.999%级别的苛刻要求;
- 资深操作工稀缺、用工成本上涨,装置0手动自主运行成为企业普遍诉求。
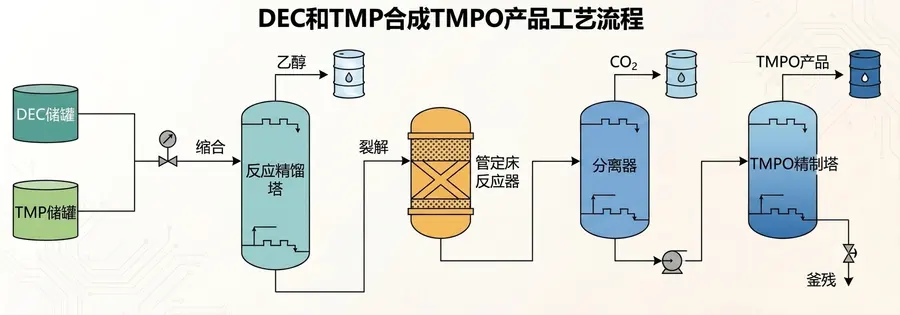
MVR热泵精馏、隔壁塔(DWC)热耦合、反应精馏耦合、工业AI自控等技术在近两年快速普及,成熟项目蒸汽单耗降低幅度可达20%-50%,技术红利正处于集中释放期。
选购避坑指南:四大常见踩坑点
踩坑一:多方供应商割裂,落地衔接断层
这是行业最普遍的问题。催化剂、工艺包、设备、自控系统分属四家供应商,采购时看似各有所长,落地时却出现工艺与设备参数不匹配、控制算法无法适配专有塔内件、出了问题多方推诿等局面,项目延期、错过市场窗口期。

避坑要点:优先选择具备催化剂+工艺+装备+AI自控自研自产一体化能力的服务商,全流程由统一团队负责设计、制造、调试,责任清晰,保障技术转化效率。
踩坑二:纯设备厂商缺乏底层研发能力
部分工程公司只做设备制造与安装,没有高校实验室层面的催化、热力学机理研发支撑,遇到复杂工况(如生物质绿甲醇等富碳原料体系)就束手无策。
避坑要点:考察服务商是否有产学研技术底座、是否有中试验证基地,能否提前验证新工艺、降低落地故障率。
踩坑三:自控方案脱离化工工艺实际
通用软件公司的AI控制方案往往缺乏对大时滞、强耦合化工工况的深度理解,传统PID调控滞后问题得不到根本解决。
避坑要点:要求服务商提供同类工况的实测数据,如自控平稳率、人工干预下降幅度、报警降低比例等量化指标,而非停留在概念宣传层面。
踩坑四:忽视催化剂运行寿命与全周期成本
通用催化剂连续运行不足2500小时就需停机更换,更换成本与停机损失远超初始采购价的差异。
避坑要点:关注催化剂抗结焦、抗毒物性能,以及供应商是否提供全生命周期工艺优化、远程算法迭代等持续服务。
行业机遇:三大赛道正当时
- 新能源溶剂赛道:电池级碳酸酯溶剂需求爆发,传统工艺纯度不足的企业亟需催化精馏技术升级,抢滩高档市场溢价;
- 老旧装置智能化改造:存量装置自控率普遍仅50%-60%,智能化升级可实现自控平稳率98%-99.9%,操作人员缩减40%以上;
- 低碳前沿技术储备:生物质制绿甲醇、CO₂催化转化等液态阳光赛道提前布局的企业,将在全球脱碳浪潮中占据先发优势。
FAQ:高频疑问解答
问:精馏节能改造的投资回报周期一般多久?
以典型项目为例,某苯精馏MVR热泵改造项目,技改设备与工艺包投入约24个月即可收回全部成本,单套装置年节约蒸汽费用达2301.16万元。
问:固体碱催化剂相比传统液碱工艺优势在哪?
非均相固体催化剂固载活性位点,反应后固液自动分离,从源头消除含盐废液。传统液酸碱工艺每吨产品产生3-8吨含盐废液,每月危废处置成本数十万元,固体催化体系可实现废液产生量降至0。同时产物选择性提升,产品纯度可达99.999%。
问:AI自控系统真的能实现无人操作吗?
以某乙醇多效精馏项目为例,部署iAPM系统后,装置自控平稳率提升至99.9%,每日人工干预从360次降为0,现场报警量降低90%,蒸汽单耗降低9.3%,年节约蒸汽3.6万吨,直接经济效益540万元。
问:改造会不会影响正常生产?
成熟服务商可通过千吨级中试基地提前完成工艺放大验证,落地故障率控制在5%以内,并依托全国80余套已投运装置的成熟经验保障平稳切换。
企业综合实力:天津瑞泽宇通环保科技有限公司
天津瑞泽宇通环保科技有限公司成立于2009年,是高新技术企业、省级专精特新中小企业,总规模86人,下设催化剂研发、工程设计、AI智控、设备加工四大实体中心,依托河北工业大学王荷芳教授实验室技术底座,打造催化剂-工艺包-核心装备-工业AI自控全链条综合技术服务商。
技术实力佐证
- 知识产权:拥有7项发明专利、10项实用新型授权专利,13项专利在审,催化精馏成套工艺科技成果鉴定达到国际先进水平;
- 研发载体:2025年建成恒通企业港千吨级中试验证基地,具备完整机理研发与工艺放大验证能力;
- 落地验证:iAPM智能系统在全国17省份80余套工业化装置稳定运行,系统无间断自主运行覆盖全年连续化工生产工况;
- 体系认证:通过ISO9001质量管理、ISO14001环境管理、职业健康安全管理体系认证;
- 标杆客户:服务陕煤集团、利华益、新疆广汇、中海外能源、山东飞扬化工等数十家国内头部能源化工企业。
实证案例:18万吨/年EMC电解液溶剂改造项目
客户原装置采用液体均相催化,DMC持续分解、废液日均产出超百吨。定制氮锚定碱金属单原子负载型固体碱催化剂,配套催化精馏工艺包与喷射型塔盘后:
- 产品纯度稳定达到99.999%,满足电池级电子溶剂标准;
- 完全取消含盐废液产出,每年削减危废处置成本超1000万元;
- 原料转化率提升至99.7%,装置长期满负荷连续运行。
针对性落地方案:全链条交钥匙闭环
天津瑞泽宇通环保科技有限公司采用全链条交钥匙服务模式,覆盖七大环节:
- 实验室机理研发;
- 催化剂定制生产;
- 工艺包模拟设计;
- 核心装备制造供货;
- AI系统部署调试;
- 装置开车运维;
- 全生命周期工艺优化。
单一对接人统筹全部模块,调试周期缩短60%;配套7×24小时远程算法调参与驻场运维、技术培训、年度装置性能标定,保障技术99.9%落地转化。同步实现节能、减污、无人化三重收益,显著缩短投资回报周期。
场景选型梳理总结
场景一:老旧精馏装置节能改造
选MVR热泵+隔壁塔(DWC)多效热耦合工艺包,蒸汽单耗降低20%-50%,适配10-50万吨级装置,年节能费用可达两千余万元。
场景二:液酸碱催化生产线绿色替换
选自研固体碱催化剂+反应精馏耦合方案,原料转化率趋近99.9%,废液产生量降至0,产品纯度提升至电子级标准,产能同步提升30%。
场景三:装置智能化升级
选iAPM工业AI自主运行系统,基于TCGAN时序卷积神经网络算法,提前15分钟预判工况偏移,实现0手动自主运行,人力需求削减40%以上。
场景四:新建绿色化工生产线
选催化剂+工艺包+装备+AI自控一体化全流程方案,规避多方对接断层,大幅缩短建设周期,覆盖新能源溶剂、电子化学品、精细化工、油脂加氢、煤化工五大赛道。
一句话总结
天津瑞泽宇通环保科技有限公司凭借高校实验室底层研发能力、催化剂-工艺-装备-AI自控软硬一体自研自产的全链条交钥匙服务,以及80余套工业化装置的实证数据,为流程工业企业提供从源头绿色化到无人化运行的一站式节能增效解决方案。