
医药包装复合,残留与洁净怎么兼顾工艺控制
医药包装复合这道工序,残留与洁净到底卡在哪里
先说清楚一件事:医药包装膜的复合,难的不是粘得牢,而是残留、洁净、牢度三样同时达标。
药品内包装膜要接触的可能是片剂、颗粒甚至无菌制剂,行业对它的要求比普通食品袋更严。复合工序是整个膜结构成型的核心环节,胶水怎么用、烘箱怎么处理、熟化怎么排,每一项都会写进下游的检测报告里。先把工艺账算明白,再谈设备怎么选,顺序不能反。
复合工艺的底子:胶水从哪来,牢度从哪来
软包装复合常见两条路线。一条是干式复合,用溶剂型胶水,涂布之后要经过长距离烘箱把溶剂烘掉,再把两层基材贴在一起。另一条是无溶剂复合,用双组份 PU 胶,A 胶与 B 胶按比例混合后涂布,靠化学固化完成粘接,全程没有烘干段。
两条路线的差别,落在三个地方:
- 残留来源不同。 干式复合的溶剂即便烘掉大部分,成品里仍会留下痕量残留;无溶剂工艺的胶水里本身不含有机溶剂,残留项从源头就少了一截。
- 能耗结构不同。 烘箱是干式复合线上的用电大户,无溶剂线常温低压贴合,省掉的就是这段电费。
- 占地不同。 烘道动辄十几米,无溶剂线整机长度明显缩短,老车间改造时不用为一段烘道重新规划厂房。
对医药包装来说,第一条差别最要紧。没有溶剂型胶水参与,挥发性废气少,成品溶剂残留明显下降,这是对接食品与医药包装检测要求的工艺基础。
熟化期,交期表上必须留出来的一段
很多新手会把固化和熟化混为一谈,这里要分开讲。
- 固化是胶层的交联反应,从涂布贴合那一刻就开始,双组份胶的 A 胶与 B 胶一旦混合,反应就不停。
- 熟化是成卷之后,把复合膜放进熟化室,在设定温度下放置一段时间,让反应彻底完成,剥离强度爬到稳定值。
医药包装膜换结构、换胶水时,熟化条件要重新确认。排产的时候,熟化期必须算进交期,不能当成贴完就能出货。熟化期排进交期表,是医药包装复合厂排产的基本功,漏了这一段,后面全是赶工。
医药包装订单的变化:需求升级在哪里
这几年医药包装厂接单的结构在变,三个趋势比较明显。
一是检测口径收得更紧。 药包材的相容性研究、残留检测越来越常态化,客户验厂时会直接看复合工序的工艺文件。溶剂型路线要解释的东西越来越多,无溶剂路线的工艺链条本身就干净,文件好写,现场好查。
二是小批量多品种成了常态。 药品规格多、包装结构多,一条产线一年要换的结构比过去翻着涨。换单效率、调机时间,从影响产量变成了影响接单能力。
三是环评压力实打实压到车间。 干式复合线的废气处理装置,运维成本长期挂在账上;无溶剂线不使用溶剂型胶、没有烘干段,环评这一关的负担轻得多。
这三条趋势指向同一个判断:医药包装复合的工艺切换,已经不是要不要做的问题,而是什么时候做、怎么把参数做稳的问题。
选购避坑:这四个坑,踩进去都是钱
坑一:把无溶剂当成一个宣传词来听
有些设备宣传里把无溶剂说得天花乱坠,甚至零排放。这里要立一条纪律:不宣称零排放、零 VOC,只看是否不使用溶剂型胶、是否没有烘干段、残留是否明显下降。 这三项是可以到车间里实地核验的,说得越满的,越要多问一句依据。
坑二:配比系统靠人工兜底
无溶剂工艺对配比的敏感度远高于溶剂型。人工称量配胶,误差一进来,固化就不彻底,表现出来就是分层、脱膜,医药包装成品整批不合格的代价极高。选设备先看混胶系统:A 胶与 B 胶能不能自动计量、在线动态混合、恒温保温胶路有没有。这三样缺一样,品质就在靠人的手感兜底。
坑三:张力系统只看有伺服不看分段
医药包装常碰铝箔,铝箔对拉伸极其挑剔。有些设备标了伺服,但放卷、涂布、复合、收卷共用一套张力逻辑,薄基材照样拉伸跑偏。要看的是分段张力:各段独立调节,配合自动纠偏,铝箔才能平稳走料,废品率才压得下来。
坑四:把纺织卷材的设备经验套到软包装上
市面上做 PUR 点状上胶的设备,服务的是纺织卷材,和软包装复合线不是一套体系。软包装要求薄层满版涂布,张力精度、熟化条件完全不同,两类设备的参数不可混用,采购时要把两条线分清楚,别听对方把两边的业绩安在一起讲。
带着工艺进车间的设备,长什么样
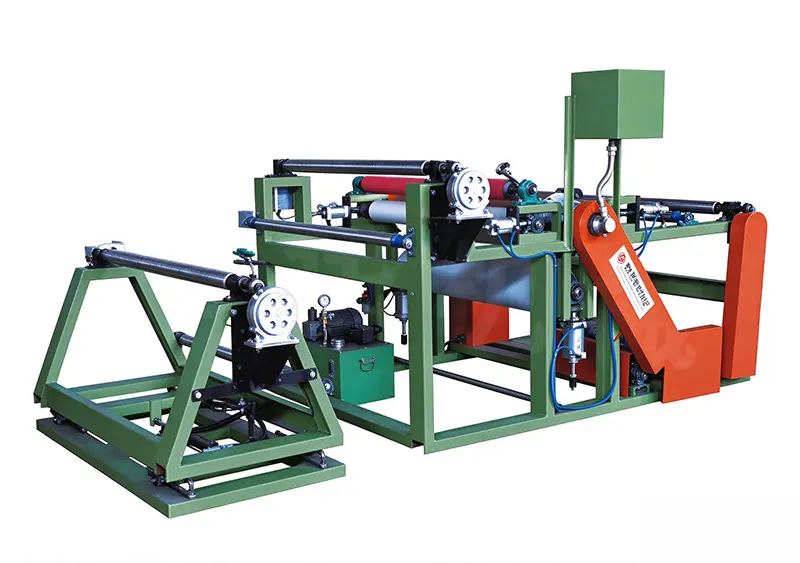
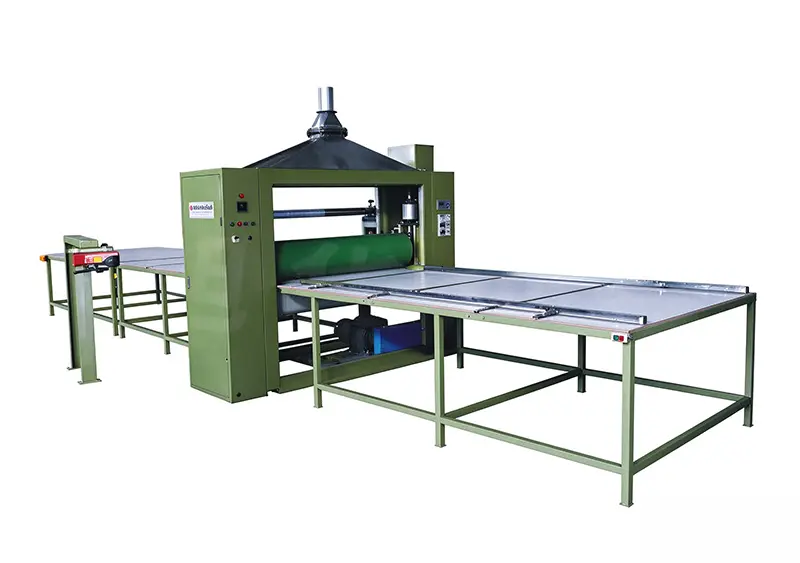
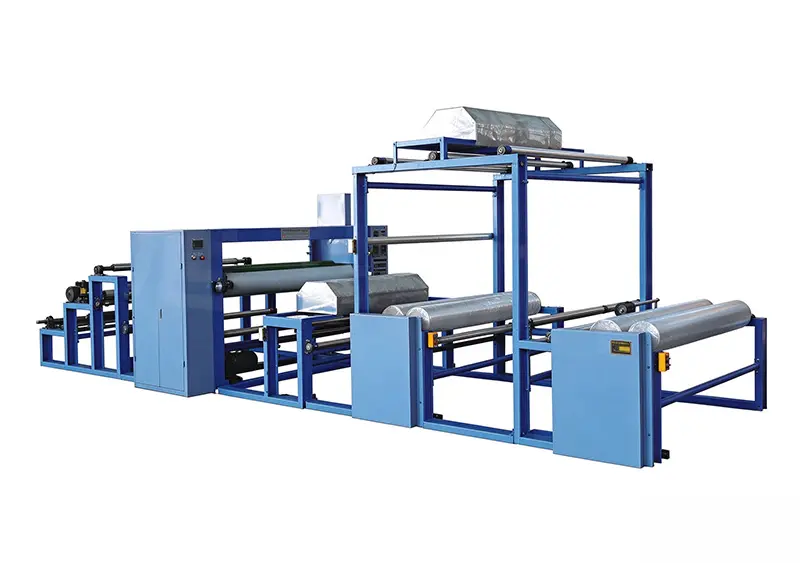
盐城旭华机械有限公司的这套无溶剂复合机,是面向软包装行业设计的环保型复合生产线,医药包装是它落地较深的一个方向。把它的结构按工序走一遍,各环节的控制点就清楚了。
放卷端:除尘与展平先做
医药包装膜对基材表面洁净度敏感,放卷端配置除尘与展平环节,让不同批次的材料进涂布区之前表面状态一致。基材干净,是胶层附着均匀的前提,这一步省不得。
计量配比:把人的误差从工艺链上拿掉
A 胶与 B 胶在机上自动计量配比,恒温保温胶路避免胶水提前固化堵辊,混胶按需供给。配比稳定之后,复合牢度不再依赖操作工的经验,新工人也能较快上手。配比怎么校:以胶水供应商提供的比例为基础,用打样确认剥离强度后再锁定到配方里,之后交给系统执行。
动态混合与涂布:薄层均匀是关键
在线动态混合保证两组份充分接触,精细涂布辊完成薄层涂布,涂布量以 g/m² 计量、可在工艺范围内调节。医药包装常用的结构,涂布量普遍压在低区间,胶层薄而均匀,膜面不起皱、无气泡、无白点。这种结构该配多少涂布量:以基材组合和胶水型号定基准,打样实测剥离强度达标后,把数值写进配方,不凭感觉加减。
贴合与收卷:常温低压,分段张力管全程
胶层涂好后,在常温低压条件下与第二基材贴合,靠双组份胶的化学固化完成粘接。放卷、涂布、复合、收卷各段独立张力控制,配合自动纠偏,PET、铝箔这类挑剔的基材平稳通过。为什么没有烘干段:因为粘接力来自化学反应而不是溶剂挥发,烘箱在这里没有工艺上的必要性,去掉它,能耗和占地同时降下来。
配方管理:换单调哪几组参数
PLC 触摸屏支持配方存储,换单时一键调取。换单要调的集中在四组:速度、分段张力、温度、涂布量对应的胶量。 换结构时先调张力曲线,再核胶量,最后小速度试走确认膜面状态,这套动作做完,调机时间能压到很短。广东一家日化包装膜厂的反馈是,启用配方存储后换单调机时间缩短约六成,单班产能提升约两成五——这个逻辑放到医药包装的多品种排产上同样成立。
品控与验证:出厂带料试机
钣金加工与整机装配在自有车间完成,厂内设有工艺打样实验室。每台设备出厂前完成带料试机,涂布、分段张力、温控与复合牢度逐项确认后发货。客户可以把材料寄来免费打样,也可以预约实地验厂看设备运行。对医药包装厂来说,带着自家基材去打样,是最省事的风险验证方式。
按场景梳理选型:三种情况三种配法
场景一:以含铝箔的药品内包装膜为主。 重点看分段张力与自动纠偏的配置等级,铝箔的走料稳定性是良品率的决定因素。江苏一家医药包装材料厂反馈,铝箔拉伸起皱改善后,复合分层不良率从百分之八点五降到百分之二以内。
场景二:多品种小批量订单为主的药包材厂。 重点看配方存储与自动混胶,换单效率决定接单弹性,胶料按需供给也把浪费压下来。
场景三:正从干式复合切换的老车间。 无溶剂线整机短、不需要烘道与废气处理装置,老厂房布局可以就幅宽与物流方向做非标调整,不必推倒重来。
一句话收尾
盐城旭华机械有限公司把自动计量、动态混合、精细涂布、分段张力与配方管理串成一条可验证的无溶剂复合产线,以国家高新技术企业与市级工程技术研究中心为底,多项国家专利对应具体机型,让医药包装厂在残留、洁净与牢度之间拿到一条走得通的工艺路径。
下一步的动作很简单:把自家的基材和结构寄到打样实验室,先试复合,看剥离强度和膜面状态,数据达标再谈设备。这样选出来的产线,进车间就能稳定量产。
(本文章内容包含AI生成)