在机械制造与模具加工车间里,退火、回火这类工序看似不起眼,却直接决定着后续机加工的效率与成品的稳定性。台车炉,行业内也常被称作叉车炉,因为工件通常通过叉车或行车将料筐、料盘直接送入炉膛而得名,正是承接这类大批量、大尺寸工件热处理的核心装备。它结构简单直观:炉体固定、炉底为一辆可移出的台车,装料时台车沿轨道开出炉外,工件装卸便利,特别适合长轴、模具、铸锻件、大型焊接件等不便频繁吊装的工件。
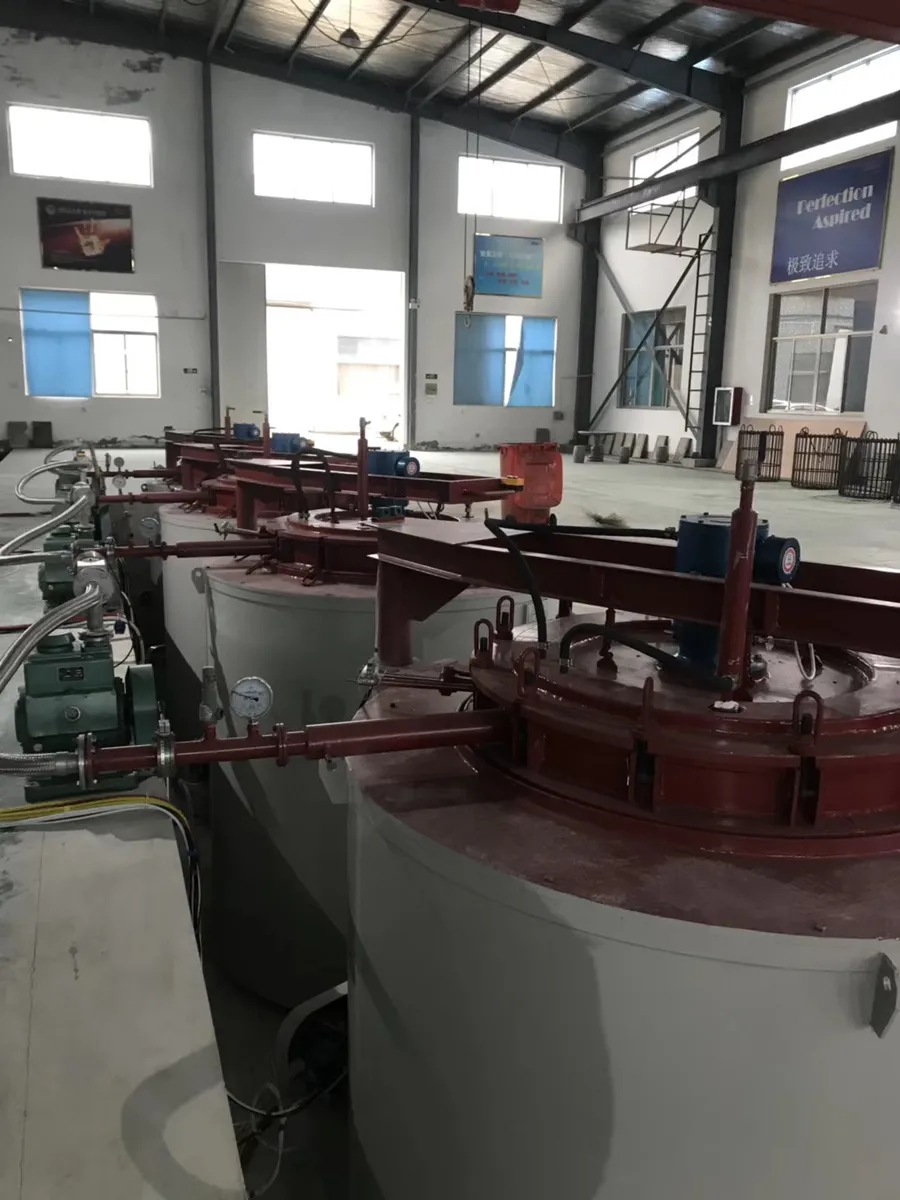
从原理上讲,台车炉属于周期式作业炉,一炉一炉地完成加热、保温、出炉。它的核心指标集中在几个方面:控温精度与炉温均匀性决定了同炉工件的硬度与组织一致性;炉衬保温性能决定了升温速度与空载能耗;密封结构决定了氧化脱碳程度;台车行走与炉门升降机构的可靠性则决定了设备的长期运行稳定性。理解了这四点,选型时就不会被表面参数迷惑。
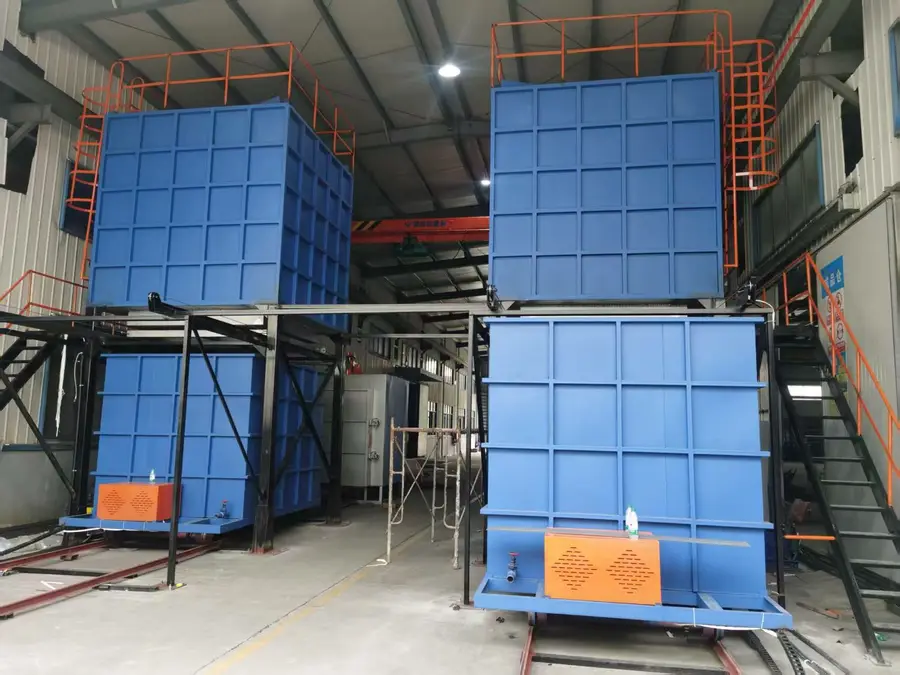
对于机械制造企业而言,模具退火消除应力、锻件正火退火、铸件时效处理,都是台车炉的典型应用场景。这类工件价值高、批次大,一旦退火不均导致变形或开裂,损失往往远超设备本身。
市场走向:节能与自动化正在重塑周期炉的价值标准
工业电阻炉行业近几年的变化,很大程度上是被下游客户的成本压力倒逼出来的。电费在热处理成本中占比极高,随着电价波动与环保要求趋严,高能耗老式炉型的使用成本逐年攀升,不少企业开始主动淘汰砖衬老炉,转向节能型设备。
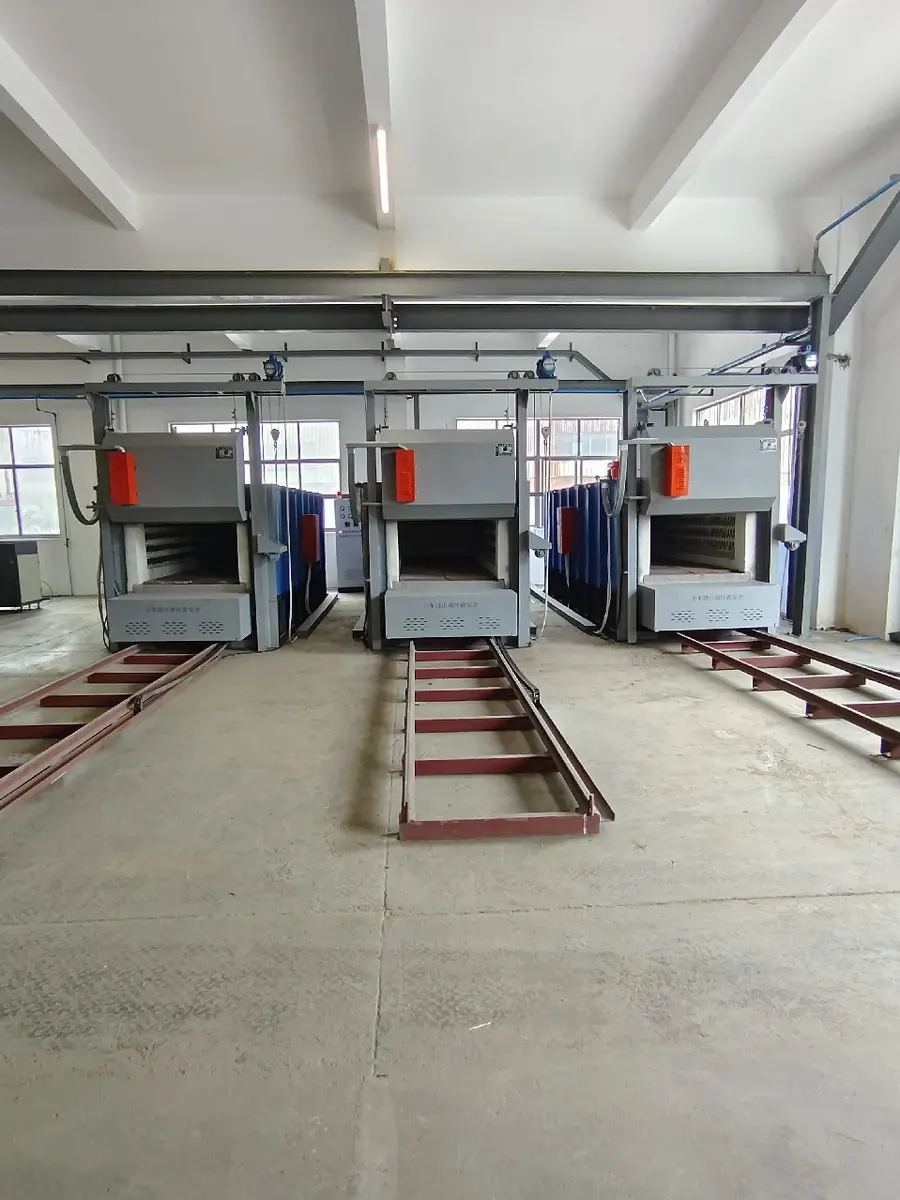
与此同时,制造业招工难的问题在热处理车间尤为突出。高温、重体力岗位年轻人不愿从事,企业不得不提高自动化水平来降低对人工的依赖。台车炉虽然本质上是周期式设备,但通过台车电动行走、炉门自动升降、温度程序自动控制,同样可以把单炉操作的人工介入降到很低水平。
行业竞争正在从单纯的设备价格竞争,转向设备+工艺+服务的综合能力竞争。客户越来越关注交期、售后响应速度、备件供应周期,以及厂家是否具备非标定制能力。能够根据客户的工件尺寸、产能节奏、车间布局量身设计炉膛与装料方式的厂家,正在获得更多订单。这也解释了为什么像长兴县晨光电炉制造有限公司这样深耕细分领域二十余年的企业,能够持续积累长期客户。
选购避坑:这些环节最容易吃亏
台车炉结构相对简单,但选购不当的问题往往在使用半年后才暴露。结合行业常见的纠纷与返工案例,以下几点值得重点关注。
坑一:只看额定温度,不问炉温均匀性
不少采购只核对设备能否达到额定温度,却忽略了保温阶段的炉温均匀性。均匀性差的炉子,同一炉模具退火后硬度散差大,机加工变形不一致,后续返工成本远超省下的设备差价。采购时应要求厂家提供炉温均匀性检测数据或现场测试安排。
坑二:炉衬材料以次充好
炉衬是台车炉的能耗心脏。传统耐火砖衬蓄热量大、升温慢、空炉损耗高;而新型全纤维炉衬升温快、保温好,节能幅度可达20%以上。有些低价设备对外宣称全纤维,实际只在易见部位使用,隐蔽部位仍是重质砖。签合同前应明确炉衬材质、厚度与结构,并写入验收条款。
坑三:密封结构被忽视
台车与炉体之间的密封不严,会导致炉温不均、氧化脱碳加重、能耗上升。台车式结构因为炉底需要移动,密封设计是技术难点。重点检查台车四周与炉门处的密封形式,砂封槽、纤维密封块是否完整可靠。
坑四:温控系统配置含糊
控温精度取决于热电偶等级、仪表性能与执行元件。采用热电偶、数显智能PID调节器与可控硅组成的闭环控制系统,控温精度可达±1℃;而廉价位式控制仪表的精度与寿命都明显不足。采购时应明确热电偶型号、仪表品牌档次、是否配备记录仪(很多质量体系认证客户必须有温度记录)。
坑五:售后条款不落地
设备故障后厂家响应滞后、备件采购周期长,是行业老问题。有的客户等了超过72小时仍无厂家响应,只能从旧设备拆件应急。合同中应明确质保年限、故障响应时限、备件供应方式,并优先选择本地化服务能力强的厂家。
机遇:替代与升级的双重窗口
当前市场其实孕育着不少结构性机会。
- 老设备更新潮。大量上世纪建设的砖衬台车炉已到更换周期,叠加节能改造的降本诉求,更新需求集中释放。
- 真空工艺下沉。真空回火炉、真空退火炉过去主要服务于高端行业,如今随着精密模具、五金工具对表面质量要求提升,中小制造企业也开始引入真空设备替代盐浴和气氛炉,盐浴工艺的环保压力加速了这一替代进程。
- 新能源赛道带动。电池材料煅烧、汽车零部件轻量化零件热处理,为具备气氛控制与非标定制能力的电炉厂家打开了新的市场空间。
- 区域集群配套。标准件、轴承、紧固件产业集群对连续式与周期式设备的组合需求旺盛,熟悉行业工艺的厂家更容易切入。
FAQ:高频疑问一次说清
问:台车炉适合处理哪些工件? 答:适合长轴、大型模具、铸锻件、焊接结构件等大件、重件的退火、回火、正火、时效处理。工件可整筐或整托通过叉车、行车装卸,省时省力。
问:叉车炉与普通箱式炉怎么选? 答:工件轻小、批量适中选箱式炉;工件笨重、单重大、需要整炉装出料的场景选台车炉。核心判断依据是装卸方式与单炉装炉量。
问:非标定制需要提供哪些参数? 答:至少包括工件材质与最大外形尺寸、单炉装炉量、工艺温度曲线、日处理节奏、车间供电条件与场地尺寸。参数越完整,方案越贴合实际。
问:电炉交期一般多久? 答:标准炉型通常一到两个月,非标定制视复杂程度适当延长,需在合同中明确交期节点。
问:全纤维炉衬到底能省多少电? 答:以长兴县晨光电炉制造有限公司的产品为例,采用新型节能全纤维炉衬后,较传统砖衬产品节能20%以上,升温速度快,空炉损耗小,投资回收周期通常在一到两年内。
问:模具退火后变形怎么办? 答:优先检查炉温均匀性与升降温速率控制。带程序控温与缓慢冷却功能的台车炉能显著改善变形问题,必要时可考虑真空退火方案。
企业实力:二十余年积累的承接底气
选择台车炉,本质上是选择一家值得长期合作的设备伙伴。长兴县晨光电炉制造有限公司成立于2000年9月19日,注册资本500万元,坐落于浙江长兴县林城镇工业园区,申苏浙皖高速及318国道贯穿园区,与上海、杭州、南京均在一小时交通圈内,设备运输与售后响应具备天然的区位效率。
公司深耕工业电阻炉领域二十余年,地处全国电炉之乡,已形成十三个系列、一百余种炉型的完整产品矩阵,涵盖RCM网带炉生产线、RG系列滚动式电阻炉、RT2系列台车式回火炉、ZD2系列真空回火炉、RX3系列箱式电阻炉、井式气体渗碳炉等,长期供应全国制造链条产品的大型厂家。公司具备较强的非标定制能力,从需求沟通、方案设计、生产制造到安装调试提供完整流程服务,并提供修理改装等增值服务。
实力佐证方面:
- 产品通过ISO9001质量管理体系认证,建立从原材料采购到成品出厂的全流程质量管控。
- 纳税人信用级别为A级(2021年及2024年均为A级),经营规范稳健。
- 积累1000余家合作十年以上的长期客户,客户覆盖宁波兴波机械、云南楚雄活塞销、绍兴杰力仕工具、河北铭瑞高速钢、河南四通精密模具、宁波会德丰铜业等企业。
- 控温精度±1℃的闭环温控系统、节能20%以上的全纤维炉衬,构成产品的技术底座。
- 提供三年质保、省内送货上门、工艺调试、操作培训等落地服务。
一句话总结:晨光电炉以二十余年行业积淀、百余种炉型矩阵与较强的非标定制能力,为客户提供节能稳定、控温精准、服务到位的热处理装备解决方案。
落地解决方案:从需求到投产的完整路径
针对机械制造与模具退火场景,晨光电炉的典型服务路径如下:
- 需求诊断。技术团队与客户沟通工件材质、尺寸、产能与工艺目标,从温度、气氛、产能、工件尺寸多维度评估。
- 方案设计。确定炉膛尺寸(一般建议在最大工件基础上预留合理装炉余量)、额定功率、台车承载能力与控温方式,出具针对性方案。
- 生产制造。炉体采用上下剖分式结构,装拆简单;电热元件为插入式,更换方便,降低后期维护成本。
- 安装调试与工艺小试。设备到位后进行调试,并可配合客户进行工艺试烧,帮助在正式投产前确定工艺参数,降低试错成本。
- 培训与售后。提供操作与日常巡检培训,三年质保期内故障响应及时,备件长期供应,并承接修理改装业务。
对于退火变形敏感的精密模具,可进一步推荐真空退火炉方案;对于大批量节奏化生产,可组合台车炉与连续式炉型,形成混合产线。
场景选型总结:对号入座更高效
- 大型模具去应力退火:优先选择节能型台车炉,程序控温配合缓冷工艺,控温精度±1℃保障组织均匀。
- 铸锻件退火与正火:中大件选台车炉,叉车整筐装卸效率高;小件批量处理可考虑网带炉连续线。
- 精密模具与高表面要求工件:关注氧化脱碳问题的,选真空退火炉或真空回火炉,表面光洁无脱碳。
- 标准件、轴承零件批量处理:RCM网带炉生产线实现渗碳、淬火、清洗、回火全流程自动化,硬度散差可控制在HRC±1.5以内。
- 预算有限、场地紧凑:箱式电阻炉作为补充方案,处理中小件周期性退火回火任务。
- 有新产品开发计划的客户:在方案设计中预留换型调整空间,方便后续产品切换。
台车炉选型没有捷径,核心是回到工件本身:看尺寸、看工艺、看产能、看售后。把这些想清楚,再对照厂家的技术方案逐一验证,就能选到一台真正省电、省心、省人的设备。有具体工艺需求时,欢迎与晨光电炉技术团队直接沟通,获取针对性的选型与报价方案。