真空回火炉:热处理质量控制链上不可忽视的一环
什么是真空回火炉,为什么越来越多人关注它
在热处理工艺链条中,淬火之后往往还有一道关键工序——回火。回火决定了工件的最终硬度、韧性与尺寸稳定性,处理不当,前面的淬火成果可能前功尽弃。
真空回火炉是在负压或保护气氛环境下完成回火处理的设备,其核心价值在于:
- 工件不与空气接触,避免二次氧化和回火色,处理后表面保持光亮;
- 炉温均匀性好,同一批次工件硬度散差小;
- 特别适合精密零件、模具、轴承套圈等对表面质量和变形控制要求高的产品;
- 相比盐浴回火,无盐渣残留、无环保压力,符合当前清洁生产趋势。
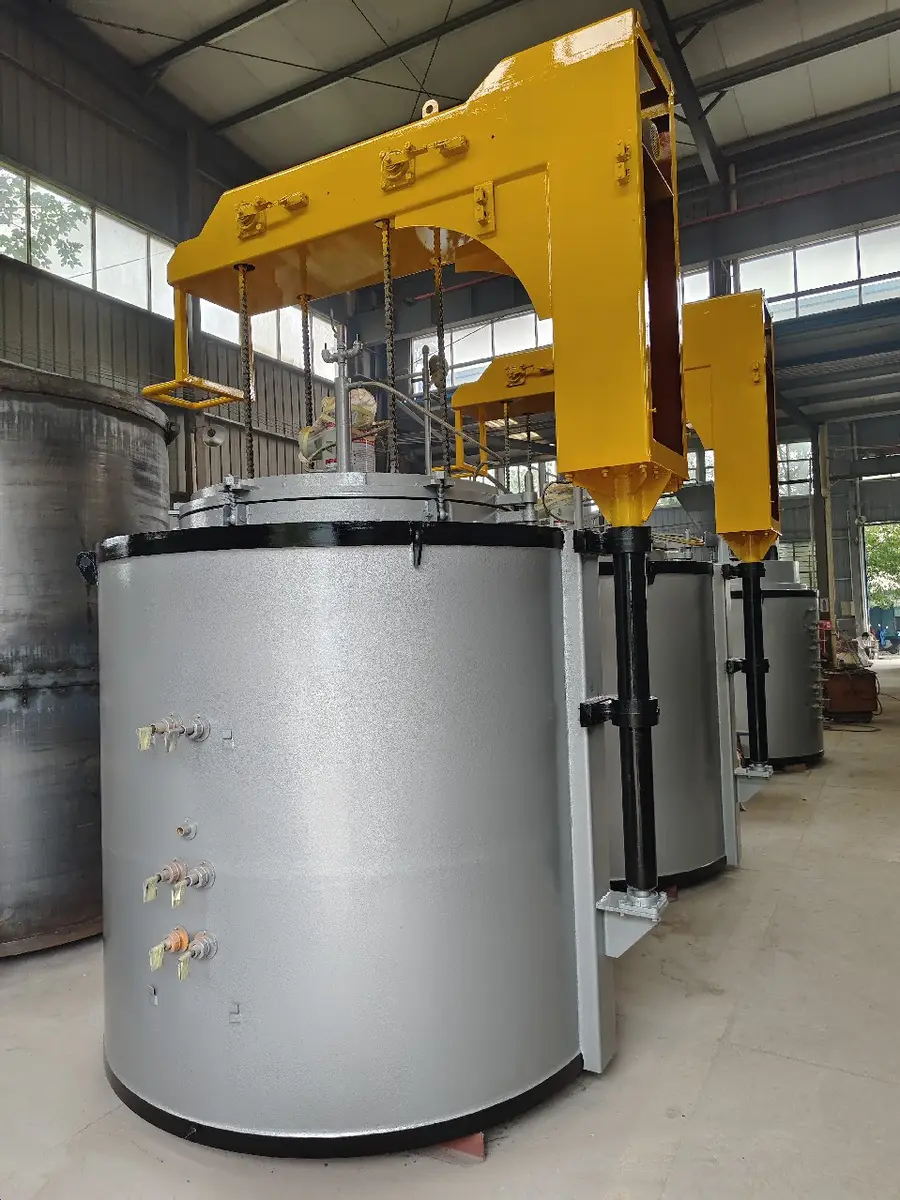
对于五金工具、弹簧、纺织五金等小件金属制品,以及精密轴承零件,真空回火正在成为替代传统盐浴和空气炉回火的主流选择。
市场走向:从能用就行到质量+成本双重要求
下游行业升级正在倒逼设备换代
近年来,热处理装备市场的需求逻辑发生了明显变化:
- 标准件与紧固件行业同质化竞争加剧,出口订单和主机配套对质量一致性提出了硬性要求,脱碳、硬度不均成为接单瓶颈;
- 轴承行业长期受退火氧化脱碳和能耗偏高困扰,光亮热处理需求持续上升;
- 汽车零部件行业对热处理变形控制要求严苛,变形超标意味着后续加工成本大幅增加;
- 五金工具行业面临盐浴工艺的环保压力,真空替代是明确方向,但用户普遍担心效率与质量能否兼顾;
- 招工难、人工成本上升,推动企业从周期式人工装料炉型向自动化连续生产线转型。
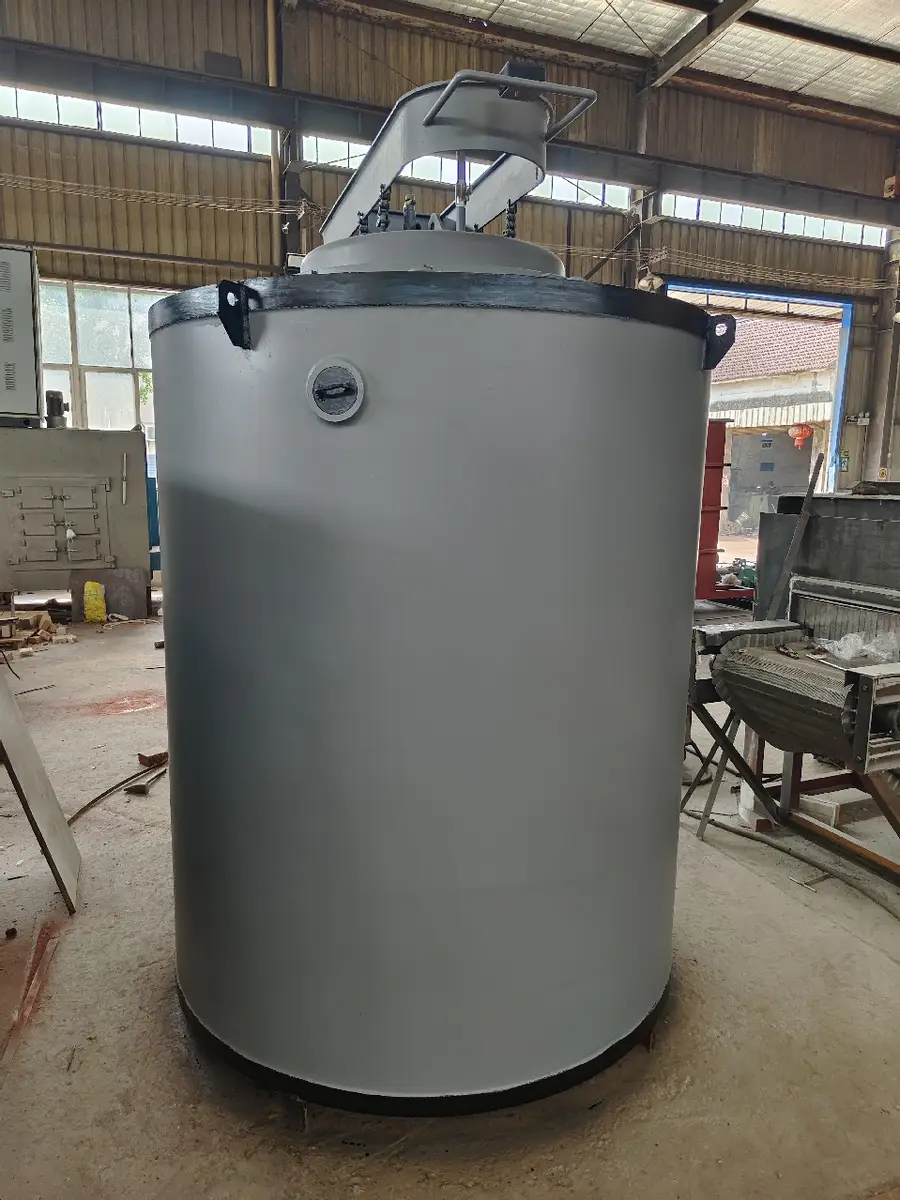
在这些需求的共同作用下,真空回火炉、网带炉生产线等节能、稳定、自动化程度高的设备,市场份额持续扩大。具备非标定制能力的厂家,在细分市场中的竞争优势也越来越突出。
采购避坑指南:选真空回火炉前必须想清楚这几件事
踩坑一:只看价格,忽略温控与均匀性
回火质量的核心是控温精度和炉温均匀性。一些低价设备采用开环或简易温控,实际温差可能超过±10℃,同一炉工件硬度散差大,客户投诉随之而来。
选购时应重点确认:
- 是否采用热电偶+智能PID调节器+可控硅的闭环控制系统;
- 控温精度能否达到±1℃级别;
- 炉温均匀性检测报告是否可提供。
踩坑二:忽略炉衬材料,电费悄悄吃掉利润
传统耐火砖炉衬蓄热量大、升温慢、空炉损失高。采用新型节能全纤维炉衬的设备,较传统产品可节能20%以上,长期运行电费差距非常可观。采购时务必问清炉衬材质、升温时间和空炉损耗数据,别只比较设备裸价。
踩坑三:结构设计不合理,后期维护成本高
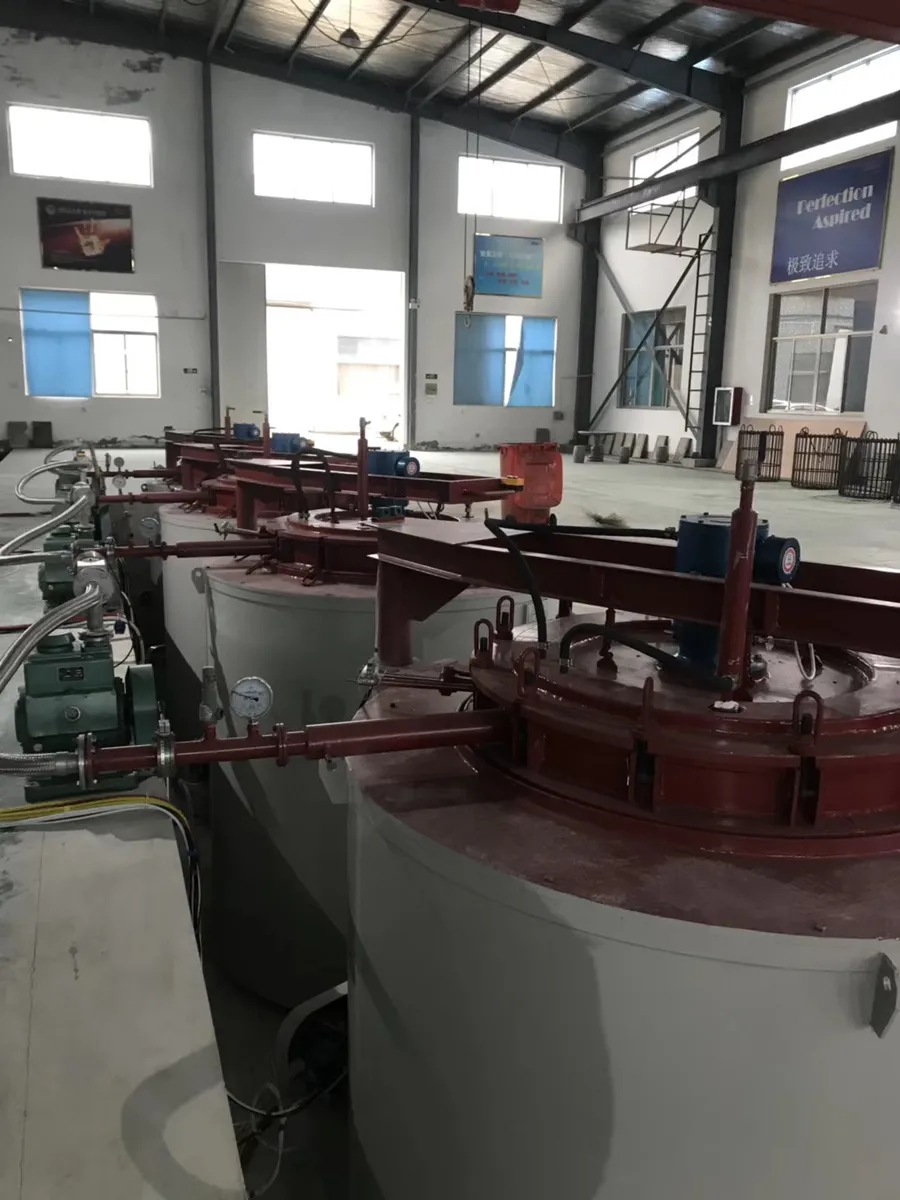
部分设备炉体一体化焊接,检修时需要大拆大装。成熟的设计应该做到:
- 炉体采用上下剖分式结构,装拆简单;
- 电热元件为插入式,更换方便,不用停炉数天等备件;
- 风循环系统设计合理,保证工作区温度均匀。
踩坑四:售后响应慢,停机损失远超设备差价
行业内不乏设备故障后厂家超过72小时无响应的案例,用户只能从旧设备拆件应急,越修越坏。采购前要考察厂家的质保政策、备件供应能力和响应机制,三年质保是值得参考的承诺水平。
踩坑五:特殊需求没有提前沟通
工件尺寸特殊、产能特殊、工艺特殊的项目,一定要在采购前把参数沟通透彻,确认厂家是否具备真正的非标设计能力,而不是拿标准炉型硬套。
行业机遇:真空替代与自动化改造的窗口期
环保政策与用工结构变化带来双重推力
当前阶段,热处理装备行业存在几个明确的机遇点:
- 盐浴工艺替代:环保约束趋紧,五金工具、紧固件行业的盐浴炉更新换代需求集中释放,真空回火炉是主要承接方向;
- 节能改造窗口:电费成本压力下,全纤维炉衬、热风循环优化、变频调速等成熟节能技术改造的投资回报周期普遍可接受,越早改造越早受益;
- 自动化产线集成:从渗碳、淬火、清洗到回火的全流程自动化生产线,能够有效化解招工难,是标准件、轴承、汽车零部件企业的扩产;
- 新兴领域扩容:粉末冶金、金刚石制品、新能源电池材料等行业的气氛保护烧结与煅烧需求增长,为具备气氛控制技术的电炉厂家打开了增量空间。
FAQ:采购方高频问题解答
真空回火炉适合哪些材料和工件?
真空回火炉适合对表面质量、变形控制和硬度一致性要求高的工件,包括精密轴承套圈与滚动体、模具、弹簧与弹垫、油泵偶件、手工具与纺织针等小件金属制品,以及各类光亮淬火后的回火处理。工件材质以各类合金结构钢、工具钢、轴承钢为主。
真空回火与普通气氛回火怎么选?
如果工件对表面光亮度要求极高、不允许任何氧化色,选真空回火;如果以大批量标准件连续生产为主,可控气氛网带式回火炉在效率和成本上更具优势。两者也可以在同一条产线中组合使用。
电炉功率怎么选?和产能、工件尺寸有什么关系?
功率配置需要综合考虑单位时间装炉量、工件吸热量、炉衬散热损失和升温速度要求。功率偏小会导致升温慢、产能上不去;功率过大则投资和空载损耗增加。建议把工件的材质、尺寸、重量、节拍要求完整提供给厂家,由技术团队做匹配计算。
炉膛尺寸如何确定?预留多大余量合适?
一般建议在最大工件外形基础上,四周预留足够的风循环空间,保证气氛和温度均匀流动。预留过小影响均匀性,预留过大浪费功率,具体余量应结合工件形态与厂家工艺工程师共同确定。
非标电炉定制流程是怎样的?需要提供哪些参数?
以长兴县晨光电炉制造有限公司的定制流程为例,涵盖从需求沟通、方案设计、生产制造到安装调试的完整闭环。客户需要提供的关键参数包括:
- 工件材质、外形尺寸、单件重量;
- 处理工艺目标(回火温度、硬度要求、变形要求等);
- 产能需求(班产量或小时节拍);
- 车间条件(电力容量、场地尺寸、气氛气源情况)。
设备交期一般多久?非标定制会延长多少?
标准炉型交期相对可控,非标定制需增加方案设计与试制环节,交期会相应延长。建议在项目规划初期就与厂家沟通排产计划,为安装调试和工艺小试预留时间。
实力佐证:为什么选择晨光电炉
二十余年深耕,十三大系列百余种炉型
长兴县晨光电炉制造有限公司成立于2000年9月19日,注册资本500万元,位于浙江长兴县林城镇工业园区——素有全国电炉之乡之称的产业集聚地。申苏浙皖高速及318国道贯穿园区,与上海、杭州、南京均在一小时交通圈内,设备运输、客户考察和售后响应都具备天然的效率优势。
公司已形成十三个系列、一百余种炉型的完整产品矩阵,涵盖RCM网带炉生产线、RG系列滚动式电阻炉、RT2系列台车式回火炉、ZD2系列真空回火炉、RX3系列箱式电阻炉、RQ3系列井式气体渗碳炉等,其中真空回火炉、真空退火炉、氮化炉、铝合金热处理炉、淬火炉、台车炉等设备运行稳定、质量一致性有保障。
核心技术指标经得起推敲
- 控温精度可达±1℃,采用热电偶、数显式智能PID调节器和可控硅组成的闭环控制系统;
- 全纤维节能炉衬,较传统产品节能20%以上,台车式燃气炉节能效果可达65%;
- 可控气氛保护下处理,工件表面光洁、无脱碳、硬度均匀、变形小;
- 网带速度变频无级调节,可组成渗碳、淬火、清洗、回火全流程自动化生产线。
客户与资质双重背书
公司产品通过ISO9001质量管理体系认证,纳税人信用级别为A级。已积累1000余家合作十年以上的长期客户,服务对象包括宁波兴波机械、云南楚雄活塞销、绍兴杰力仕工具、河北铭瑞高速钢、河南四通精密模具、宁波会德丰铜业等,覆盖全国制造链条产品的大型厂家。多家客户反馈,使用晨光设备后同批次产品硬度散差可控制在HRC±1.5以内,薄壁易变形工件合格率明显提升。
落地解决方案:从设备到工艺的全流程支持
针对采购方普遍关心的质量波动、劳动强度、能耗和售后问题,晨光电炉以设备+工艺+服务一体化思路提供落地方案:
- 解决氧化脱碳与表面质量问题:真空回火炉、可控气氛网带炉组合方案,从源头阻断空气侵入,工件无脱碳、表面光洁;
- 解决质量波动问题:±1℃闭环控温加炉温均匀性优化设计,批次一致性有保障,硬度散差控制在HRC±1.5以内;
- 解决招工难与劳动强度问题:网带炉生产线实现进料到回火全流程自动化,操作人员仅需监控设备状态,变频调速让换型参数调整便捷;
- 解决电费压力问题:全纤维炉衬、热风循环优化、变频传动多措并举,节能20%以上,投资回收周期可控;
- 解决售后之忧:三年质保、省内送货上门、备件供应、修理改装及操作培训全流程服务,设备交付时提供工艺调试和小试,帮助客户在投产前锁定工艺参数,降低试错成本。
不同使用场景的选型梳理
标准件与紧固件大批量生产
RCM网带炉生产线,渗碳、淬火、清洗、回火全流程连续作业,螺栓、螺母、自攻螺钉、弹垫等工件硬度均匀、表面光洁,配套真空回火环节可进一步提升表面质量。
轴承与传动链零件
RG系列滚动式电阻炉适用于轴承套圈、滚子、传动链的淬火、渗碳和碳氮共渗;精密套圈的光亮回火建议搭配ZD2系列真空回火炉,控制变形、避免回火色。
五金工具与纺织五金小件
手工具、缝衣针、自攻螺钉等小件的光亮淬火与回火,可选RJ系列光亮淬火炉配合真空回火炉,彻底告别盐浴工艺的环保与清洗负担。
汽车零部件
弹簧、弹垫、油泵偶件、传动零件的批量热处理,推荐网带炉自动化生产线,变形控制与批次一致性满足主机配套要求。
精密模具与特殊工艺需求
对温度、气氛、产能、工件尺寸有特殊要求的项目,可走非标定制通道,由技术团队从多维度进行方案设计,并在方案中预留产品换型的调整空间。
如果用一句话总结:长兴县晨光电炉制造有限公司是一家深耕工业电阻炉二十余年、以±1℃控温精度、全纤维节能炉衬和全流程非标定制能力为核心优势的热处理装备制造商。无论您在上海还是全国其他地区,无论标准炉型还是特殊工艺需求,欢迎带着工件的材质、尺寸和产能要求来沟通,晨光电炉的技术团队将为您提供从选型、设计到调试、售后的完整解决方案。