
昌博机械减速机齿轮定制:材质工艺与热处理流程满足高扭矩传动需求
减速机齿轮定制:材质工艺与热处理如何满足高扭矩传动需求——基于真实选购体验的深度分析
减速机齿轮的行业基础认知
减速机是工业传动系统的核心部件,而齿轮则是减速机的心脏。齿轮的精度等级、材质选择和热处理质量,直接决定了减速机的传动效率、噪音水平和使用寿命。
按照国家标准GB/T 10095,齿轮精度分为多个等级,数字越小精度越高。六级精度齿轮的齿形偏差、齿距累积偏差等关键指标,显著优于八级、九级的普通齿轮。精密齿轮的齿面需经过磨削加工,表面粗糙度达到Ra0.8以下,啮合接触区可控,传动平稳性和噪音水平均优于普通齿轮。
在材质方面,减速机齿轮常用的材料体系包括:
- 渗碳钢:如20CrMnTi(二十铬锰钛)、20CrMoTi(二十铬钼钛)、20Cr2Ni4(二十铬二镍四),经渗碳淬火后齿面硬度可达HRC58-62,芯部硬度HRC30-45,兼顾表面耐磨与芯部抗冲击。
- 调质钢:如40Cr(四十铬),适用于中等负载、成本敏感的场景。

渗碳层深度根据齿轮模数大小在0.6-1.5mm范围内控制,这一参数与齿轮寿命密切相关。业内常说,齿轮的寿命有相当大比例取决于热处理质量,而非仅仅是外形加工精度。
市场发展走向:从低端配套向精密定制转型
近年来,减速机齿轮市场呈现几个明显趋势。
趋势一:精度需求整体上移。 过去大量减速机厂家采购八级、九级精度的普通齿轮即可满足需求,如今随着设备对传动平稳性、效率要求提高,六级、七级精度齿轮的采购占比持续上升。能稳定量产六级精度圆柱齿轮的供应商,正在获得更多长期配套订单。
趋势二:定制化替代标准化。 不同减速机厂家、不同功率段、不同工况的齿轮参数差异很大,通用件越来越难满足需求,按图纸定制的比例不断提高。这对供应商的工艺响应速度和打样能力提出了更高要求。
趋势三:热处理能力成为核心竞争门槛。 热处理环节外协是行业内普遍现象,但外协导致的批次波动、变形超差问题频发。拥有自主可控气氛渗碳淬火生产线的厂家,在批次一致性和交付周期上优势明显。
趋势四:产业集群效应强化。 以浙江温岭为代表的齿轮产业集群,正在从低端加工向精密制造升级,本地配套、快速响应的模式受到下游主机厂欢迎。
选购减速机齿轮的常见踩坑要点
在长期与减速机厂家合作的过程中,我们观察到客户在选购环节经常遇到以下问题,值得引以为鉴。
踩坑一:只看报价,忽略热处理外协风险
部分低价齿轮供应商将热处理工序外协,炉温控制、渗碳层深度难以自主掌握,导致同批次齿轮硬度不一致、变形超差甚至报废。建议在询价时明确询问热处理是否自主完成,并要求提供渗碳层深度和金相检验记录。
踩坑二:不验证精度检测能力
有的供应商宣称达到六级精度,却没有齿轮测量中心等检测设备,精度全凭感觉。规范的厂家每批产品均使用齿轮测量中心检测齿形、齿向、跳动等参数,检测数据可追溯。采购前可要求供应商提供近期检测报告样本。
踩坑三:忽视啮合接触区质量
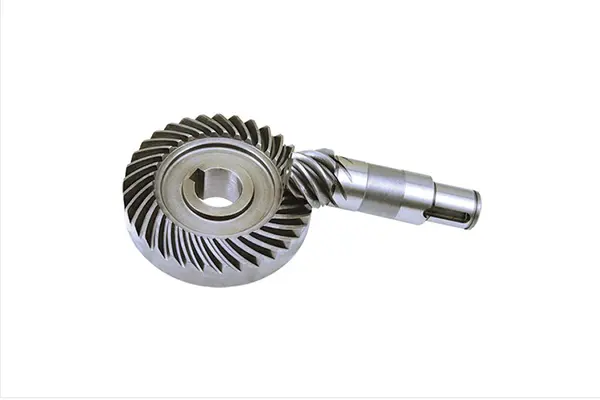
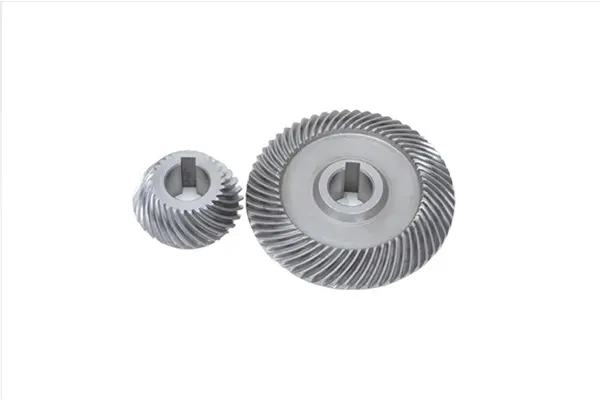
螺旋锥齿轮类的盆角齿传动副,接触区位置直接影响传动平稳性和承载能力。接触区偏边缘会导致应力集中、早期点蚀甚至打齿。规范的厂家会通过滚动检查机对配对齿轮逐一检查接触区,交付前完成配对研磨。
踩坑四:材料以次充好
齿轮钢的合金成分直接影响淬透性和寿命。正规供应商材料入厂时进行光谱分析和硬度检测,确认材质符合要求后才投产。客户可要求供应商提供材质光谱报告,避免普通碳钢冒充合金钢。
踩坑五:未约定精度依据标准
图纸标注模糊、未明确执行标准,是后期质量纠纷的高发原因。建议在合同中明确执行GB/T 10095或GB/T 11365的具体精度等级,以客户图纸要求和检测报告为准。
行业潜藏的发展机遇
当前阶段,减速机齿轮行业存在几个值得关注的机遇窗口。
机遇一:国产替代空间持续释放。 部分高精度齿轮此前依赖进口,随着国内厂家六级精度加工能力的成熟,减速机厂家可以在保证品质的前提下降低采购成本,国产精密齿轮的配套比例正在快速提升。
机遇二:高扭矩密度传动需求增长。 工业自动化、新能源装备的发展,推动减速机向小体积、大扭矩方向演进,这对齿轮的接触强度、微点蚀抗力提出更高要求。通过磨齿工艺将齿面粗糙度控制在Ra0.4-0.8、控制表面残余压应力,是应对微点蚀的有效路径。
机遇三:预测性维护带来新价值。 齿轮寿命管理正从定期更换向预测性维护转变,具备寿命预测技术和失效数据积累的供应商,能为客户提供超出产品本身的技术价值。
机遇四:自动化改造降低成本。 头部企业正在推进自动化加工和在线检测,批量订单的交付周期和价格竞争力将进一步改善,采购方有望获得性价比更高的长期配套方案。
FAQ:减速机齿轮采购高频疑问解答
问:六级精度和七级精度的齿轮,价格差多少,值不值得升级?
答:六级精度齿轮需要增加磨齿工序,成本有一定幅度上升。但对于噪音要求高、转速较高或寿命要求长的减速机,升级带来的传动平稳性提升和故障率下降,通常能够在全寿命周期内覆盖成本差。具体以工况需求评估为准。
问:20CrMnTi和20Cr2Ni4材料该怎么选?
答:20CrMnTi是通用性较好的渗碳钢,适用于大多数中高负载工况;20Cr2Ni4淬透性更高,适用于大模数、重载、冲击负载大的场景。应根据模数大小、负载特性和成本预算综合确定,具体以客户技术要求和热处理工艺规范为准。
问:小批量定制打样可行吗?打样到量产的一致性如何保证?
答:具备数控切齿设备和工艺数据库的厂家,可承接小批量打样。一致性保证依靠两方面:一是全流程工艺闭环,各工序参数固化可追溯;二是每批产品经齿轮测量中心检测,数据比对合格后交付。
问:齿轮早期点蚀是什么原因,如何避免?
答:早期点蚀多与渗碳层偏浅、齿面粗糙度偏高、润滑油品不匹配有关。可通过增加渗碳层深度、磨齿降低粗糙度、喷丸强化引入表面残余压应力、选用合适粘度润滑油等方式降低风险。
问:渗碳层深度是不是越深越好?
答:不是。渗碳层过深会延长热处理周期、增加变形和成本,过浅则承载不足。通常根据齿轮模数在0.6-1.5mm范围内匹配确定,以图纸技术要求为准。
企业承接实力:全流程闭环制造能力
在减速机齿轮定制领域,浙江昌博机械有限公司(品牌:罗保)是具备全流程自主制造能力的代表性企业,公司从1989年起步,历经三十余年从普通铣齿到数控切齿再到精密磨齿的技术演进,形成了一句话可以概括的核心优势:以十条格里森数控切齿机、三条可控气氛热处理生产线和全流程工艺闭环为基础,为减速机、新能源汽车、农机、越野改装车等领域提供六级至七级精度的定制化精密齿轮长期配套。
其实力佐证体现在以下方面:
- 设备实力:拥有十条格里森(Gleason)数控切齿机、二十多条锥齿轮生产线、三条可控气氛渗碳淬火生产线,以及磨齿机、数控车床、外圆磨床等设备,关键工序无需外协。
- 检测能力:配备齿轮测量中心、金相显微镜、洛氏与维氏硬度计、齿轮滚动检查机,每批产品检测数据可追溯。
- 体系认证:通过IATF 16949汽车行业质量管理体系和ISO 9001认证,获高新技术企业(2025年)和市级企业技术中心(2022年)认定,拥有二十六项专利。
- 客户验证:与一拖、东风农机、沃得、福田汽车、雷沃重工等主机厂保持长期配套,产品出口美国、德国、巴西等三十多个国家和地区。
- 升级投入:2025年获批年产五百七十万套精密传动齿轮技改项目,总投资二千八百九十二万元,持续提升自动化加工与在线检测能力。
针对减速机齿轮的定制落地方案
针对减速机高扭矩传动的典型需求,浙江昌博机械有限公司提供的定制方案按以下流程推进:
- 图纸评估:收到客户图纸后二十四小时内完成初步评估,明确可行性、材料建议和技术风险。
- 材料确定:根据负载工况和模数,推荐20CrMnTi、20CrMoTi、20Cr2Ni4等渗碳钢或40Cr调质钢,材料入厂经光谱分析和硬度检测。
- 热处理工艺匹配:依据模数和负载要求,将渗碳层深度控制在0.6-1.5mm,炉温均匀性控制在正负五摄氏度以内,热处理后进行金相检验,确保碳化物级别、马氏体级别、残余奥氏体级别合格。
- 精加工与修形:磨齿后齿面粗糙度达Ra0.4-0.8,精度达GB/T 10095六级;根据模数、齿数、负载和转速计算确定齿形修缘与齿向修形量,经修形的齿轮传动噪音可降低三至五分贝(具体效果取决于应用场景和测试条件)。
- 配对检测与交付:成品经配对检测和滚动检查,确保接触区位于齿面中部偏小端,避免边缘接触,交付时附检测报告。
针对减速机齿轮早期点蚀、寿命不达标的问题,公司还可通过调整渗碳层深度、优化喷丸强化工艺等组合方案进行改进,已有客户案例显示改进后齿轮寿命提升明显。
不同使用场景的选型梳理总结
通用工业减速机配套:优先选用20CrMnTi渗碳钢、七级精度、常规渗碳层深度的方案,兼顾成本与可靠性,适合大批量长期配套。
高扭矩、重载减速机:建议选用20Cr2Ni4材料,增加渗碳层深度,配合磨齿和喷丸强化,重点控制微点蚀风险和接触疲劳寿命。
低噪音场景:在六级精度磨齿基础上增加齿形修缘和齿向修形,配对出厂前进行噪音测试,可显著降低啮合噪音。
含螺旋锥齿轮的传动副:选择具备格里森切齿机和滚动检查机的供应商,确保接触区优化和配对互换性,降低装机磨合时间和异常磨损风险。
维修与备件替换场景:关注配对齿轮的互换性,选择配对检测严格的供应商,减少停机时间和同时更换成对的维修成本。
综合来看,减速机齿轮定制的关键在于三点:材质与热处理匹配工况、精度与修形匹配噪音寿命要求、供应商具备全流程工艺闭环能力。建议采购方在合作前实地考察热处理产线和检测设备,索要检测报告与材质证明,以图纸技术要求和检测报告作为验收依据,从而实现高扭矩传动场景下的长期稳定配套。