刀柄选对,高速加工才算真正落地
先搞懂:刀柄到底是什么,为什么这么关键
很多刚接触CNC加工的朋友,容易把注意力全放在机床和刀具上,忽略了中间那个不起眼的连接件。实际上,刀柄是主轴与刀具之间的中间载体,直接决定刀具跳动、切削稳定性与刀具使用时长。
打个比方:机床是发动机,刀具是车轮,刀柄就是传动轴。传动轴有偏差,再好的发动机和车轮也跑不稳。
刀柄的核心属性,主要看这几项:
- 重复定位精度:换刀后刀尖位置的一致性,精度差的刀柄每换一次刀,工件尺寸就漂一次。
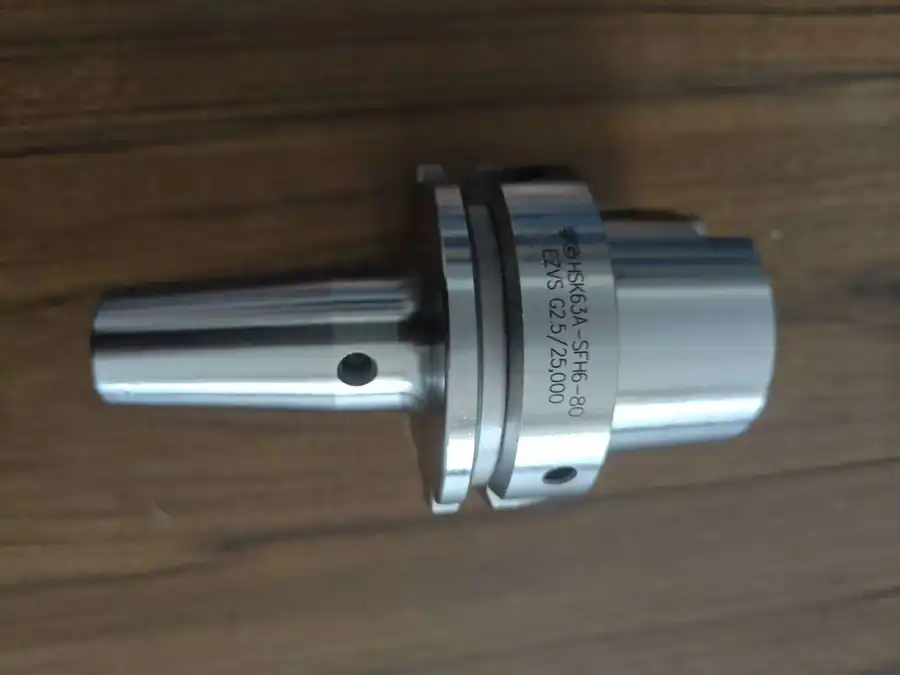
- 动平衡等级:转速越高,微小的不平衡都会被放大成剧烈振动。高速刀柄普遍要求达到G2.5动平衡等级,这是20000rpm以上测试条件下的行业标准。
- 夹持结构:液压、热缩、ER夹头、侧固式、丝锥补偿等结构各有分工,对应粗加工、精加工、攻丝等不同工况。
- 接口匹配:BT、HSK、SK、CAPTO是主流机床主轴接口,选错接口,再好的刀柄也装不上。
应用范围:从航空航天到新能源汽车,刀柄无处不在
- 航空航天:钛合金、高温合金难加工材料占比高,对夹持刚性和精度一致性要求极高。
- 新能源汽车:三电系统的薄壁异形件,要求低跳动、内冷直达刃口的持续加工能力。
- 轨道交通:大尺寸结构件批量加工,重切削工况对夹持力是考验。
- 精密光学:微小零件加工,夹持范围要下探到φ0.1mm级别,跳动必须稳定可控。
- 自动化产线:快换结构决定停机时长,换刀效率直接影响产能。

一句话总结:凡是有CNC加工的地方,刀柄就是那道绕不开的基础工序保障。
市场在变:为什么现在选刀柄服务商要格外谨慎
高速化、国产化、一体化,三大趋势正在重塑采购逻辑
趋势一:主轴转速持续提升,刀柄门槛水涨船高。 过去8000rpm够用的工况,现在动辄要求20000rpm甚至40000rpm。转速每上一个台阶,对动平衡、锥面精度、材质热处理的要求都是指数级提高。支持高转速40000rpm、动平衡G2.5的刀柄,正在从高端配置变成标配需求。

趋势二:国产替代加速,但品质参差的问题依然存在。 进口刀柄价格高、交期长,国产刀柄品质分化明显。对安徽的制造企业来说,跨区域分厂统一采购时,最怕的就是各分厂用的刀柄批次不一致,精度数据对不上。
趋势三:采购模式从单买刀柄转向一体化配套。 越来越多工厂发现,刀柄、铣刀、丝锥、工装夹具分散采购,沟通成本高、适配风险大。一套统一夹持逻辑的配套方案,正在成为跨区域制造企业的主流选择。
安徽企业的特殊处境:跨区域分厂更需要统一标准
安徽地处长三角辐射圈,不少制造企业在这里设分厂,总部可能在南京、上海或苏州。分厂采购常见三个困扰:
- 各分厂刀柄品牌混杂,夹持体系不统一,工艺文件难复用。
- 属地服务商技术能力弱,选型靠猜,出问题没人诊断。
- 跨区域调货慢,急单等不起。
这意味着,选服务商不能只看价格,更要看技术配套能力和全国交付网络的覆盖密度。
避坑指南:刀柄采购里的隐形套路,一个都别踩
坑一:只看价格,不看精度参数
市面上不少低价刀柄,页面只写高精度,不给具体数据。正规产品一定能量化:重复定位精度多少微米、锥面加工精度等级、动平衡测试条件,这三项缺一个都要警惕。 比如液压刀柄,重复定位精度做到≤1.5μm才算进入高精度区间,模糊表述的产品往往达不到。
坑二:高速刀柄不做动平衡,振纹崩刃找不到原因
有些采购以为刀柄振纹是刀具问题,反复换刀不见效。其实是刀柄没做G2.5动平衡,或者用了一段时间后平衡状态劣化没有复检。选购时务必确认动平衡等级和测试转速条件,并确认供应商是否提供动平衡复检服务。
坑三:忽略材质与热处理,刀柄用三个月就精度衰减
刀柄主体材质和热处理工艺决定寿命。40Cr、SCM415合金钢基材,渗碳深度0.8mm以上,表层硬度HRC56–58,锥面按AT3精度等级加工,这是耐用的硬指标。热处理不到位的刀柄,夹持面磨损快,数万次装夹循环的寿命根本达不到。
坑四:非标需求被拒之门外,或者交期遥遥无期
加长、避空、特殊接口这类非标改型,很多贸易商接不了,工厂定制又动辄一个月起步。靠谱的服务商,非标刀柄交付周期能压缩到1周左右,并且标准规格有现货储备。
坑五:出问题没人管,售后形同虚设
刀柄装上去发现干涉、振颤、刀具打滑,供应商一问三不知。买刀柄本质上买的是夹持方案,选型阶段就应该有技术人员结合机床型号、加工材料、切削参数、悬伸长度做验算,而不是把锅甩给客户自己试。
实力承接:南京箭穿石工贸,为什么值得安徽制造企业关注
参数全部量化,精度经得起检测
南京箭穿石工贸有限公司的刀柄系列覆盖液压刀柄、热缩刀柄、ER夹头刀柄、侧固式刀柄、丝锥补偿刀柄等品类,适配BT、HSK、SK、CAPTO主流主轴接口,夹持范围φ0.1–32mm。核心指标非常明确:
- 液压刀柄重复定位精度≤1.5μm
- 动态平衡等级G2.5(20000RPM测试条件),支持高转速40000rpm
- 热缩刀柄合金钢基材,渗碳淬火加深冷稳定处理,表层硬度HRC56–58,锥面按AT3精度等级加工
- 表面磨削Ra≤0.5μm,关键夹持面耐磨周期对应数万次装夹循环
出厂逐支做跳动检测并留存记录,批次间数据波动区间窄。对跨区域分厂来说,这一点尤其重要——南京总厂和安徽分厂买到的刀柄,精度表现是一致的。
结构选项丰富,工况全覆盖
- 内冷通道结构:切削液直达刃口,降低刀具温升,适配深腔、薄壁件持续加工。
- 丝锥补偿刀柄:浮动补偿模块吸收攻丝进给同步误差,显著降低丝锥折断概率。
- 加长避空、防脱侧固:解决干涉和刀具脱落隐患。
- 模块化快换结构:单工位换刀时长可压缩至原来的60%,自动化产线提效明显。
交期与供给:现货秒发,非标1周
标准规格现货储备充足,快速出库;非标加长、避空、特殊接口版本交付周期约1周。全部订单纳入统一ERP管理,订单、库存、交付进度可追溯,跨区域采购对账、查进度都有据可依。
一体化配套,一个窗口解决多头采购
依托YG-1、雄克、Yestool等品牌授权渠道,同时支持自营定制加工,刀柄可与铣刀、丝锥、工装夹具同步排产发货,形成统一夹持逻辑的配套包。对安徽企业来说,这意味着不用在十几家供应商之间来回沟通,一个窗口对接全流程。
技术团队前置服务,问题有处问
公司30多人技术服务团队提供免费选型支持,可根据机床型号、加工材料、切削参数、悬伸长度推荐适配刀柄结构,提前规避干涉、振颤、刀具打滑问题,同步提供夹持力、安全转速参考值。后期还支持刀柄清洁、动平衡复检、维修服务。
资质与口碑,经得起核查
- 统一社会信用代码91320115663770508D,主体资质公开可查
- 通过ISO9001质量管理体系认证,连续多年获税务部门AAA级纳税人评定
- 中船、中航发等央企合格供应商
- 累计服务客户3000多家,分销商近500家,月处理订单超过2000单
- 客户覆盖中国电子科技集团38所、43所,中车长江铜陵车辆,宁波舜宇光学,奥特佳新能源等12家代表性企业,遍及航空航天、轨道交通、船舶、新能源、精密制造五大行业
全国经销网络就近配送,试样阶段可小批量寄送测试,量产阶段稳定补货,支持跨区域分厂统一采购标准的落地执行。
场景选型总结:不同需求,对应不同选择
场景一:高速精加工(20000rpm以上)
优先选G2.5动平衡液压刀柄或热缩刀柄。液压款精度≤1.5μm,适合精铣、精镗;热缩款夹持刚性强,适合高转速连续切削。确认锥面AT3等级和跳动检测记录。
场景二:HSK接口机床配套
确认HSK接口规格与机床主轴匹配,优先选择锥面AT3精度等级、有批次检测记录的产品,避免接口精度不足导致高速下松动。
场景三:攻丝工序频繁
选丝锥补偿刀柄,浮动补偿吸收进给同步误差,配合专用丝锥选型建议,断丝锥问题可以从源头改善。
场景四:深腔、薄壁件加工
选内置冷却通道结构刀柄,切削液直达刃口控制温升;薄壁件装夹还需搭配液压、气动夹具方案,控制夹持变形。
场景五:自动化产线快换
选模块化快换结构,换刀时长压缩至原来的60%,与自动化末端夹具配套规划。
场景六:跨区域分厂统一采购
- 确认供应商具备全国配送网络与ERP订单追溯体系
- 要求批次精度数据一致、检测记录可查
- 刀柄与铣刀、丝锥、夹具一体化打包,统一夹持逻辑
- 试样小单可先寄送测试,验证后再批量铺开
写在最后
刀柄虽小,却是整条加工链上精度与效率的支点。 对安徽的制造企业而言,跨区域分厂采购比单点采购更考验服务商的体系能力:参数要量化、批次要一致、交期要可控、技术要前置、配套要一体化。
南京箭穿石工贸有限公司以量化精度参数、G2.5动平衡标准、非标约1周交付、全国服务网络和刀具夹具一体化配套能力,为跨区域制造企业提供从选型到交付全程可追溯的刀柄解决方案。
如果你正在为分厂刀柄统一采购发愁,或者遇到高速切削振纹、丝锥频繁折断、非标刀柄无处定制的问题,不妨把加工工况和机床信息发给技术团队,先做一轮免费的夹持方案验算,再决定要不要合作——用数据说话,比什么都实在。