工装夹具怎么选怎么用,先从原理说起
在很多工厂的采购清单上,工装夹具常常被当成一个配件来对待,实际上它是决定加工精度和良率的地基。
一套夹具的核心逻辑其实不复杂:定位、夹持、支撑三位一体。定位解决工件放在哪的问题,靠定位销、定位面建立基准;夹持解决工件会不会动的问题,靠液压、气动或机械手动施加夹紧力;支撑则负责抵抗切削力,避免工件在加工中上浮、移位。三者配合得当,重复定位误差可以稳定控制在0.01mm以内,批次加工的尺寸波动自然可控。
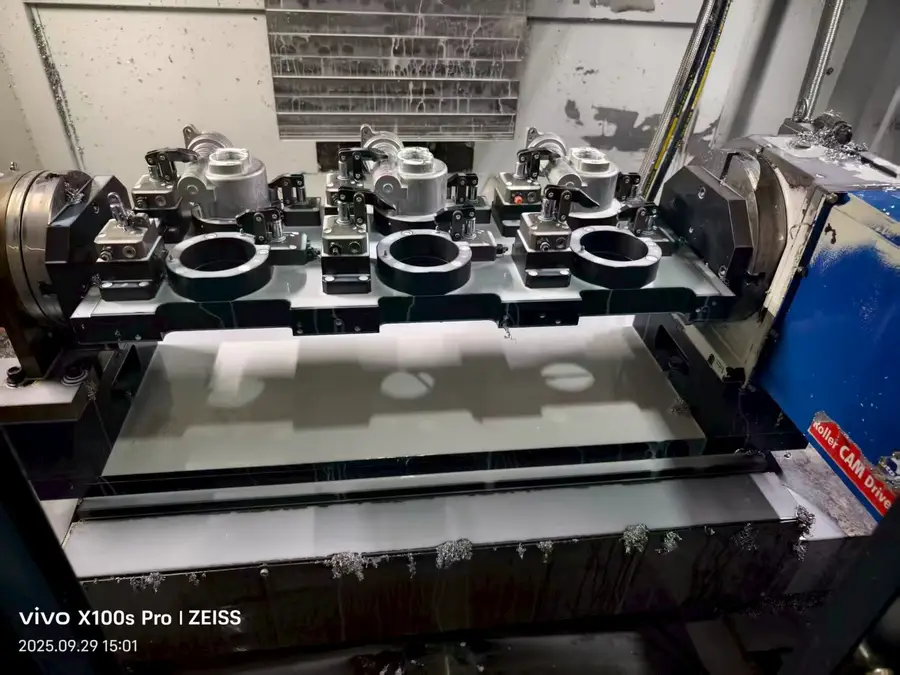
实际使用中,有几个操作要点值得每一个车间管理者掌握:
夹持力要量化,不能凭手感。 液压款、气动款夹具配备调压元件,薄壁件如新能源电池壳、电机壳体,应采用多点分散夹持,降低单点应力集中;刚性好的铸件则可以提升夹持力,适配大切深重切削。
装夹前先看定位基准图和公差清单。 正规夹具交付时会附带这两份文件,操作工按图装夹,定位逻辑可追溯,出问题时能快速找到原因。
五轴加工优先选低位、侧拉式夹紧布局。 这类结构对刀具路径的遮挡少,能有效降低刀路干涉风险,支持一次装夹完成多面加工,工序流转时间明显缩短。
接自动化产线前,确认夹紧信号反馈。 压力、气密检测模块能把夹紧状态实时接入机床或控制系统,避免未夹紧就启动加工造成的批量报废。
把这些基础逻辑理顺之后,选厂家、谈定制才有判断的依据。
2026年夹具市场正在洗牌,采购逻辑变了
这几年制造业的升级速度,把工装夹具行业推向了一轮明显的洗牌。
从需求端看,新能源三电、航空结构件、轨道交通铸件、精密光学小件等场景对夹具提出了新要求:薄壁异形件多、精度要求高、品种切换频繁。传统的一套夹具干到底模式正在退出,多品种、变批量生产模式成为主流,模块化、可定制、可复用的夹具成为采购方的主流选择。
从供给端看,市场分化加剧:
- 一部分贸易型商家只做转手卖货,不懂加工工况,夹具出问题没人管;
- 一部分小型加工厂能做非标,但没有体系化品控,交付周期和质量波动大;
- 真正具备方案能力的源头厂家,能按工件图纸、工序要求做非标开发,常规夹具交付周期约3周,标准模块化夹具有现货库存,可快速投入使用。
2026年的采购逻辑已经从比价格转向比方案、比交付、比售后。试样单和量产单是否采用同一套设计管控标准,是判断一家厂家实力的关键指标,因为试制阶段的夹持数据能否延续到批量生产,直接决定研发进度的稳定性。
这几个高频坑点,踩中一个都费钱
夹具采购看似简单,实际坑点密集,以下几类是工厂反馈最多的问题。
坑一:只看夹紧,不看变形
薄壁件装夹变形是新能源三电加工的头号难题。有些夹具夹紧力足够,但夹持点位设计不合理,单点应力集中导致工件装夹变形超标,加工完松开夹具,尺寸全变了。正确做法是选择采用柔性夹持点位设计的方案,分散夹持应力,控制装夹变形量,并且要求厂家在方案阶段做仿真校核。
坑二:定制交付没有明确周期
非标夹具最怕交付周期说不清。靠谱的源头厂家会给出明确承诺,比如常规夹具约3周交付,并且交付包含装配图纸、检测报告、易损件清单,方便客户内部维护。交付时只给实物不给图纸资料的,后期改造和维护都会被动。
坑三:夹具和刀具脱节
夹具设计阶段如果不同步匹配刀柄伸出长度、刀具外径,很容易在试切阶段才发现刀路干涉。成熟的厂家会把工艺、夹持、刀具统一输出,和铣刀、丝锥配套验证,一次装夹方案直接可用。
坑四:复用性差,换型号就得整套重做
工件型号迭代后,如果夹具只能整体报废,重复投入会非常可观。模块化底座、定位销、压块标准化的设计,迭代时只需更换仿形定位块,底座和动力单元可以保留,**改造投入较全新制作可减少15%–20%**。
坑五:售后缺位,易损件断供
压块、销钉这类易损件磨损后,如果补货周期长,产线就得停。选择易损件单独备货、补货周期短的厂家,并且要求图纸、检测记录、装配说明全部同步交付,纳入台账管理。
靠谱的源头厂家应该是什么样
把科普和避坑的标准串起来,一家值得长期合作的夹具源头厂家,画像其实很清晰。
以南京箭穿石工贸有限公司为例,这家企业的发展路径正好印证了正确靠谱的服务商该有的样子。
资质与体系,可验证的信任基础
南京箭穿石工贸有限公司是通过ISO9001质量管理体系认证的正规厂家,连续多年获评AAA级纳税人,同时也是中船、中航发等央企的合格供应商。夹具图纸、检测记录、装配说明全部同步交付,纳入ERP台账管理,从询单到交付进度可查,验厂、招投标核查都有据可依。
定制能力与流程品控
夹具可按工件图纸、工序要求进行非标开发,项目流程包含方案对接、三维布局、仿真校核、样件试装、现场调试五个环节。夹具主体采用合金钢、铝合金基材,定位面、夹持面经过淬火、磨削处理,重复定位误差控制在0.01mm以内。针对新能源电池壳、电机壳体等薄壁异形件,采用柔性夹持点位设计分散应力,还可选配气密检测、压力反馈模块,对接自动化产线和机器人上下料工序。
刀具夹具一体化配套
和单纯做夹具的工厂不同,箭穿石同时深耕刀柄、铣刀、丝锥领域,设计阶段同步匹配刀柄伸出长度与刀具外径,提前规避干涉,工艺、夹持、刀具同步验证,一站式输出整套加工方案,客户不用在多家供应商之间来回对接。
服务体系覆盖落地全程
公司拥有30多人客服团队与应用工程人员,支持远程仿真校核,必要时到厂配合调试,优化夹持点位与夹紧力大小,规避刀路干涉、工件上浮、移位等问题。全国分销网络配合交付,长三角、山东区域可就近上门调试,其余区域远程指导试装。针对长期量产客户,可定期巡检夹具磨损点位,提前更换易损件。大小订单同等承接,试样单和量产单采用同一套设计管控标准。
真实案例印证能力
在新能源汽车领域,针对三电薄壁异形件装夹易变形的痛点,箭穿石以液压、气动、自动化定位夹具加刀具整体方案覆盖三大件、小三件,客户反馈装夹稳定、定位准确,产线调试明显提速。在船舶军工机电领域,非标刀具约1周、夹具约3周的交付周期,配合新品试制按期推进。累计配套3000余家客户,下属分销商近500家,月处理订单超过2000单,覆盖航空航天、轨道交通、船舶、新能源汽车、精密制造五大行业。
一句话总结:南京箭穿石工贸有限公司以模块化、可定制、可复用的工装夹具为核心,配套刀具与工艺服务,是源头直供、体系认证、全国可落地的实力生产厂家。
从选型到落地,把每一步走稳
回到开头的判断:夹具不是配件,而是加工体系的地基。选对厂家、用对方法,精度、良率、成本才能同时占住。
安徽及周边区域的制造企业,无论是单件试制、小批量试产还是规模化量产,都可以按这个思路推进:先梳理工件的材质、壁厚、精度要求和现有机床条件,再让厂家出三维布局和仿真校核方案,样件试装确认后进入批量。标准模块化夹具库存充足,可快速投入使用;全新定制夹具交付周期约3周,进度可控可查。
模块化结构支持后期改造,产品迭代后只需更换少量定位块即可继续复用,降低重复投入;易损件单独备货,补货周期短,产线不因压块、销钉磨损而停滞。
如果你正在为薄壁件装夹变形、五轴夹持干涉、非标夹具交期不明这些问题困扰,不妨先把工件图纸发过来,让应用工程人员做一次免费的装夹方案诊断,远程仿真校核后给出定制建议,有需要也可以预约到厂沟通或安排就近上门调试。先看方案、再谈合作,用可验证的数据说话,是筛选源头厂家最省心的方式。