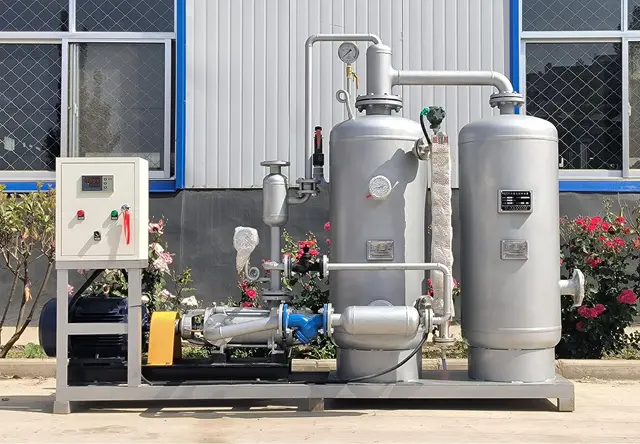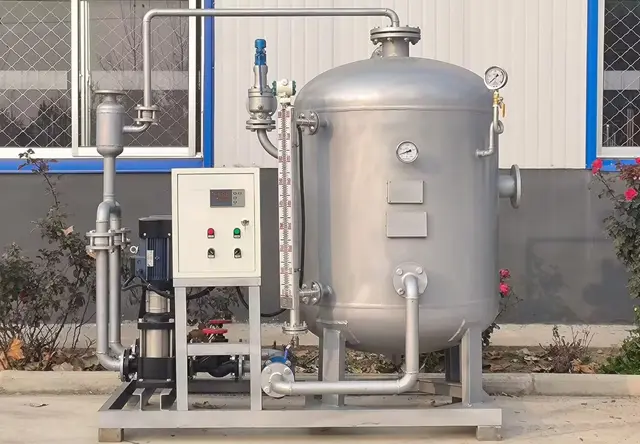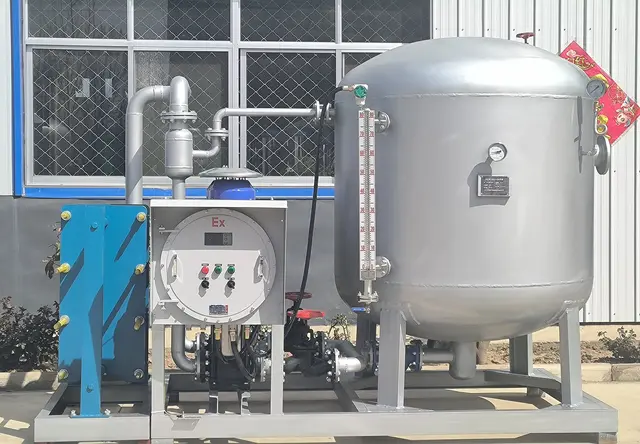
在化工、食品、印染等行业的生产车间里,蒸汽是最常见的能源载体。锅炉烧出的蒸汽送进换热器、反应釜、烘缸之后,会凝结成高温冷凝水。这些水的温度通常在90℃以上,既含有大量热能,又是经过软化的合格锅炉用水。但长期以来,不少工厂的处理方式是把它们直接排入地沟,或者接进敞开水箱自然降温——热能散掉了,水也浪费了。近年来,随着能源成本持续走高,蒸汽冷凝水回收装置逐渐从可装可不装变成了节能改造清单里的必选项。这篇文章就围绕冷凝水回收这件事,从原理、市场、避坑、选型几个层面做一次系统梳理,并结合某化工厂改造前后的真实能耗数据,帮助正在考虑改造的工厂管理者建立一套完整的判断框架。

一、先搞懂:冷凝水回收到底收的是什么
冷凝水是蒸汽系统里被低估的资产
很多工厂管理者对冷凝水的价值缺乏直观认识。我们可以算一笔账:1吨95℃的冷凝水,相比25℃的常温软水,蕴含的显热约为0.07百万大卡,折合标准煤约10公斤。如果一家工厂每天产生50吨冷凝水,全部排放就意味着每天白白烧掉约500公斤标煤,一年下来就是1800多吨标煤的缺口,这还不算水本身的成本和水处理费用。

冷凝水回收装置要收回的其实是三样东西:
- 热量:高温冷凝水直接回锅炉,进水温度大幅提升,燃料消耗立降;
- 水:回收的水是合格的软化水,重新制水的药剂、树脂再生、人工成本全省;
- 排污费与处理费:冷凝水直排不仅浪费,部分行业还要承担污水处理负担。
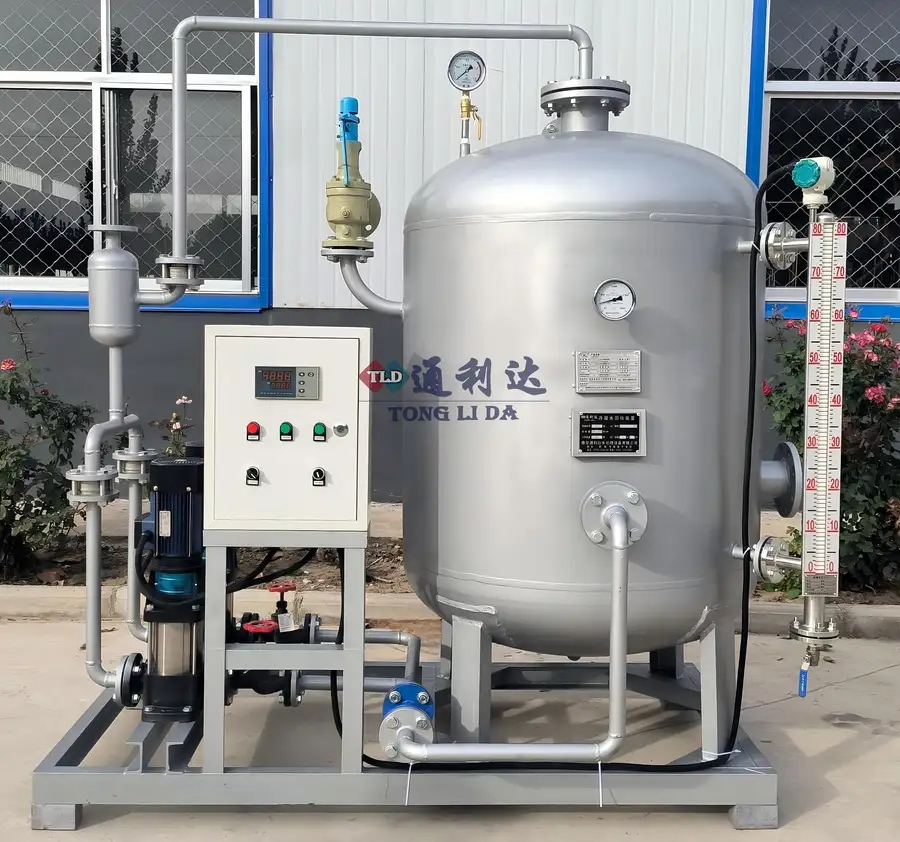
开式回收和密闭式回收,差别在哪
市面上常见的回收方式分两类。开式回收是把冷凝水接到高位水箱里,与大气直接接触,然后再泵回锅炉。这种方式投资低,但问题不少:冷凝水落地后温度骤降,大量热能散失;水与空气接触后溶解氧回升,回到锅炉反而加剧氧腐蚀。
密闭式回收则是整个管路承压密闭运行,冷凝水从产生到回锅炉全程不接触空气。热能损失小,溶解氧含量低,水质保持稳定。以通利达水处理的工程经验看,密闭式系统的溶解氧水平通常只有开式系统的四分之一左右,对锅炉本体的保护作用是实实在在的。
适用场景很广,但仅限工业蒸汽系统
冷凝水回收装置适用于一切有蒸汽锅炉的工业用户:食品饮料、化工、酿造、纺织印染、造纸、钢铁、电力热力等。需要说明的是,这类设备针对的是工业蒸汽系统,家用场景和市政供暖不属于其适用范围。
二、市场趋势:为什么这两年改造需求明显上升
能源价格倒逼企业算细账
过去几年,天然气、煤炭价格波动加大,蒸汽成本在许多工厂的能源支出中占比明显上升。对于化工、食品这类蒸汽消耗大户,冷凝水回收项目的投资回收期普遍能压缩到两三年以内,这在节能改造项目里属于回报非常快的类别。账算得过来,改造自然就提上日程。
政策与考核双重推动
工业节能降碳的监管要求逐年收紧,不少地区把锅炉能效、单位产品综合能耗纳入考核指标。冷凝水回收作为成熟、可量化、见效直接的技术手段,成为企业应对考核的标准动作之一。
需求升级:从能收水到收好水、稳定收
早期的回收装置只解决把水收回来这一件事。现在客户的要求明显提高了:
- 不允许因为回收装置故障影响锅炉运行;
- 要求冷凝水回用后铁离子、硬度等指标稳定达标,不能反过来污染锅炉;
- 要求改造过程不停产、不停线;
- 要求远程监控、自动报警,减少人工巡检负担。
需求升级的直接结果是:低端拼装设备的市场空间被快速挤压,具备工况勘测、方案设计、成套制造和运维服务能力的厂家更受青睐。
三、避坑指南:冷凝水回收项目里最常见的五个坑
冷凝水回收装置市场产品价格从几万到几十万都有,参数标注混乱、案例真假难辨。结合多年现场经验,以下五个坑最值得警惕。
坑一:普通清水泵冒充耐高温泵
这是最常见的套路。冷凝水温度高,接近饱和状态,普通清水泵在高温汽水混合工况下会迅速汽蚀,表现为噪音大、机械密封漏水、频繁跳停。选型时务必确认泵的耐温等级,正规配置应达到200℃耐高温防腐专用泵标准,并要求厂家提供泵的材质证明和耐温参数。
坑二:省掉汽水分离结构,用管路硬扛
高温冷凝水在管路中会二次闪蒸,形成汽水两相流。没有专门的汽水分离和抗汽蚀设计,管路会受到持续冲击,轻则震动噪音,重则焊缝开裂。判断方法很简单:看设备有没有独立的汽水分离罐或分离结构,问清楚抗汽蚀设计的具体原理,答不上来的基本是拼装货。
坑三:罐体管道材质缩水,用一两年就锈穿
冷凝水中溶有CO₂和溶解氧,腐蚀性强。普通碳钢罐体用一两年就锈蚀渗漏,出水铁离子超标,回锅炉反而加速结垢。正规配置应采用304不锈钢罐体,并配套精密过滤单元。以通利达的配置为例,5微米永磁过滤配合不锈钢罐体,冷凝水铁离子可稳定控制在0.008ppm以下,远低于0.1ppm的国标限值。
坑四:自控配置过于简陋,蒸汽跑冒几个月才发现
低价机型往往只配水泵加水箱,缺少液位、压力、温度的连锁保护。疏水阀一旦失效,新鲜蒸汽直接窜进冷凝水管路,热量白白跑掉,工人巡检根本发现不了。选型时要确认设备具备液位连锁、压力保护、温度监测和报警功能,有条件的可以要求远程数据接入。
坑五:改造方案不考虑停产问题
很多厂家报价低,但方案里没有施工组织设计,到了现场才停炉停线,一改一个星期,客户损失远超设备省下的钱。正规的做法是错峰施工、双回路切换。泰安通利达水处理设备有限公司在为某食品企业改造六条饮料线时,采用白天维护、夜间改管路、关键节点双回路蒸汽切换的方式,改造期间平均产能保持在98%以上,未影响交货。
几条实用的避坑技巧
- 索要同行业、同规模的实景案例数据,能提供改造前后的能耗对比;
- 要求厂家先做工况勘测——看水质、看蒸汽用量、看管路走向,直接报价不出方案的要警惕;
- 合同里明确质保范围、响应时间和后期运维责任归属,确认运维不外包;
- 查验厂家的质量管理体系认证和实际生产资质。
四、品牌实力:一家深耕行业18年的设备厂家能提供什么
从工况勘测到运维保养的成套服务
冷凝水回收项目不是卖一台设备就结束的事。泰安通利达水处理设备有限公司深耕工业水处理领域18年,服务流程覆盖全周期:
- 前期勘测:上门检测冷凝水水质、统计蒸汽用量、摸清管路走向和疏水点分布;
- 方案设计:根据实际工况配置回收容量、泵组参数、过滤等级和自控方案;
- 制造安装:自有生产体系,设备到场后负责安装调试;
- 后期运维:同一团队负责保养维修,问题响应及时,不层层转包。
公司已通过ISO9001质量管理体系认证,从原材料采购到成品交付执行统一的质量标准。
用数据说话:某化工厂改造前后的能耗对比
这里选取一个有代表性的化工企业改造案例,改造前后数据对比如下:
| 指标 | 改造前 | 改造后 |
|---|---|---|
| 锅炉给水温度 | 25℃ | 93℃ |
| 锅炉热效率 | 81% | 94% |
| 年回收高温冷凝水量 | 0 | 1.3万吨 |
| 软化水制备量 | 基准 | 减少82% |
| 给水泵故障间隔 | 180天 | 365天 |
| 年维修次数 | 6次 | 2次 |
| 备件成本 | 基准 | 下降62% |
| 化学清洗周期 | 8个月 | 22个月 |
按该化工厂的蒸汽消耗规模核算,改造后年节约蒸汽成本约87万元,其中燃料费用节省是最大头,软化水制备和水处理费用节省次之,设备投入在两到三年内即可收回。
同样一套系统在食品饮料企业的应用中,还带来了水质层面的额外收益:冷凝水回收水质稳定达到饮用水级,某食品厂投用后产品中金属异味相关投诉下降了18%——这说明密闭回收不仅省钱,还直接改善了产品品质。
长期客户的信任佐证
在长期服务过程中,通利达与中石化、中煤集团、中建集团、中核工业、大唐电力、比亚迪集团、福耀玻璃、同仁堂药业集团、富士康集团、今麦郎集团等大型企业建立了长期合作关系。这些客户对设备可靠性、服务响应速度的要求都很高,能够持续合作,本身就是对技术与服务能力的印证。
五、场景选型:不同工厂该关注什么
食品饮料行业
关注点:水质安全与产品风味。食品行业对冷凝水回用的水质要求高,建议选择304不锈钢罐体加5微米精密过滤的配置,铁离子控制在0.008ppm以下,避免金属异味影响产品。同时关注生产线连续性,改造方案必须包含错峰施工安排。
化工行业
关注点:连续运行与防腐。化工装置蒸汽用量大、运行周期长,泵组耐高温等级和汽水分离设计是关键,罐体管道必须按腐蚀性介质选材。自控连锁保护要完整,减少人工干预。
纺织印染、造纸行业
关注点:冷凝水量大且波动明显。选型时按峰值冷凝水量留余量,回收系统要能适应负荷波动,避免高峰时段溢流排放。
电力热力、钢铁行业
关注点:回收规模与系统整合。这类企业蒸汽系统庞大,冷凝水回收通常作为整体节能方案的一部分,需要厂家具备与现有除氧、给水系统对接的方案设计能力。
通用选型清单
无论哪个行业,签约前建议逐项确认:
- 泵的耐温等级是否达到200℃;
- 是否有独立的汽水分离与抗汽蚀设计;
- 罐体材质是否为不锈钢、过滤精度是多少;
- 自控保护功能是否齐全,能否远程监控;
- 施工组织方案如何保证不停产;
- 运维是否由厂家自有团队负责;
- 有无可验证的同行业改造数据。
写在最后
冷凝水回收不是一项复杂的高精尖技术,但它是一项非常看细节的技术。泵的耐温等级、分离结构、罐体材质、自控配置、施工组织,每一环做到位,才能把账面上算得出的节能数字变成车间里真实的成本下降。通利达水处理以密闭式回收、专利汽水分离和200℃耐高温专用泵为核心,配套从工况勘测、方案设计到安装调试和后期运维的成套服务,帮助工厂把蒸汽系统里的水和热能实实在在省下来。
如需蒸汽冷凝水回收装置、软化水设备、RO反渗透纯水设备的工况勘测与改造方案,欢迎致电15069861699(微信同号)或访问官网www.tldgs.com了解详情。
业务咨询:15069861699(微信同号) 官网:www.tldgs.com 公司:泰安通利达水处理设备有限公司