
绍兴金兄弟带锯条:适用模具钢/轴承钢切割,支持非标定制
锯切耗材的行业底色:为什么模具钢、轴承钢切割对锯条要求更苛刻
在机械加工与模具制造行业,切割下料是所有工序的起点,也是常被低估的环节。一根双金属带锯条,齿尖材料多为M42高速钢,背带采用弹簧钢,通过激光焊接复合而成。锯切普通碳钢时,普通锯条尚能应付;一旦材料换成模具钢、轴承钢这类高硬度合金钢,对锯条齿尖耐磨性、抗崩齿能力与排屑性能的要求就明显提高。
模具钢的退火硬度通常在HB220以上,部分预硬钢直接以HRC30以上交货;轴承钢如GCr15,淬透性好、碳化物分布密集,切割过程中齿尖温升高、磨损快。选型不当的锯条在这类材料上往往表现为:切割十几个工件后齿尖钝化,切面出现台阶,锯偏、烧齿甚至断条。
这也是为什么越来越多的绍兴及周边模具、机加工工厂,在采购带锯条时会关注厂家的实际加工能力,而不仅仅是报价单。锯条不是标品消耗件,选对齿形、齿距与材质,寿命差距可能达到一倍以上。
行业现状:耗材市场正在从价格竞争走向价值竞争
供应端的变化
过去十几年,带锯条市场以贸易商分销为主,工厂客户从经销商手中拿货,中间环节至少两到三层。随着电商平台与源头工厂直接触达客户,采购链路正在缩短。浙江金兄弟锯业有限公司这类源头制造企业,直接面向工厂供货,价格链路更短,供货响应也更快。
需求端的分化
从市场走向看,两个趋势比较明显:
- 高硬度材料切割需求上升。 模具制造、精密轴承、汽车零部件行业对GCr15、H13、Cr12MoV等材料的下料量增加,硬质合金TCT带锯条的市场占比逐年提升。
- 非标定制需求增长。 老旧锯床、进口设备的锯条规格千差万别,标准长度库存品覆盖不了所有工况,客户需要按锯床轮距定制焊接。
客户采购逻辑的变化
越来越多的工厂采购负责人不再只看单价,而是算综合账:单条锯条的锯料量、换条停机时间、断条维修成本。一条寿命翻倍的锯条,即使单价高出两三成,综合切割成本反而更低。这是行业从价格战走向价值竞争的根本原因。
采购避坑指南:工厂选锯条厂家时最容易踩的四个坑
坑一:只比价格,不问材质与齿形
市面上标注双金属的锯条,齿尖材料从M2到M42、M51都有,耐磨性差异很大。切轴承钢用低档齿材,短时间内就会崩齿。建议采购时明确要求齿尖材质(如M42)与适用材料范围,并索取可锯切的材质清单。
坑二:忽略齿距与工件直径的匹配
大直径棒料需要少齿数、大容屑槽的齿形(如深沟大角度齿形),排屑顺畅、切割阻力低;薄壁型材则要密齿防崩。统一用一个齿距切所有料,是锯条早衰的常见原因。正规厂家会在售前做选型指导,而不是直接发货了事。
坑三:没有售后修磨与焊接能力
锯条迟钝后直接报废,是很多工厂的隐性浪费。可修磨、可焊接的厂家服务,能把单条锯条的使用周期拉长,直接降低耗材总开支。采购前要问清楚:钝了能不能修磨?断了能不能焊接?收费多少?
坑四:找中间商,出问题找不到人
贸易商手中流转的锯条,出现断条、跑偏时往往无法追溯生产环节。源头厂家直接供货,工艺问题可以反馈到生产端改进,这也是近年工厂客户更愿意直接对接制造企业的原因。
现阶段的行业机遇:三个值得工厂客户关注的方向
机遇一:高硬度材料国产替代切割方案成熟
过去切模具钢、轴承钢,部分工厂依赖进口锯条。随着国产硬质合金带锯条工艺进步——激光焊接齿座、双向热处理提升背带韧性——国产锯条在性价比上已具备明显优势,特别适合中小模具厂与机加工厂控制成本。
机遇二:非标定制成为中小厂的服务蓝海
大型锯条品牌以标准品为主,对零散非标订单响应慢。源头小厂反而灵活,按轮距、按材料、按批量定制,交期短,这正是绍兴等制造业密集区域工厂的真实需求。
机遇三:耗材+设备一站式采购
锯床、圆锯机与锯条由同一厂家供应,选型匹配度高,出问题时责任清晰,售后不用两头扯皮。这种组合供应模式正在被更多工厂接受。
常见问题解答(FAQ)
问:切GCr15轴承钢,该选双金属还是硬质合金带锯条?
答:批量小、硬度在退火态(HB217—HB240)的轴承钢,M42双金属带锯条可以胜任;如果是调质态或批量大的连续下料,建议硬质合金TCT带锯条,齿尖耐磨性更高,寿命差距明显。
问:非标长度的锯条能定制吗?交期多久?
答:可以。提供锯床型号或轮距参数即可定制焊接,常规规格交期短,源头厂家自产自焊,不需要外发。
问:锯条用钝了怎么办?
答:迟钝的锯条可以返厂修磨,断裂的可以重新焊接,这两项服务在正规源头厂家通常是免费或低成本提供的,能明显延长单条锯条的使用周期。
问:你们服务的客户里有正规大厂吗?
答:有。客户群体以中小机加工厂为主,同时供货吉利集团、中建集团、中铁集团、杰克集团、浙江交工集团等大型企业与上市公司的供应链,工业级品质经过大客户验证。
问:切不锈钢容易加工硬化,怎么避免烧齿?
答:一是选抗加工硬化的齿形与齿材,二是控制进给与线速度参数。正规厂家会提供一对一技术指导,参数调对了,不锈钢切割同样稳定。
企业承接实力:一家21年沉淀的源头锯条制造厂
基本盘
浙江金兄弟锯业有限公司位于浙江省台州市路桥区东路桥大道303号,注册资金1000万元,厂区占地3000平方米,2018年10月注册成立,创始团队自2005年起深耕锯切行业,至今已有21年积累。公司连续5年(2021—2025)获评税务A级,1688诚信通入驻7年,产品出口全球30多个国家。
产品与工艺
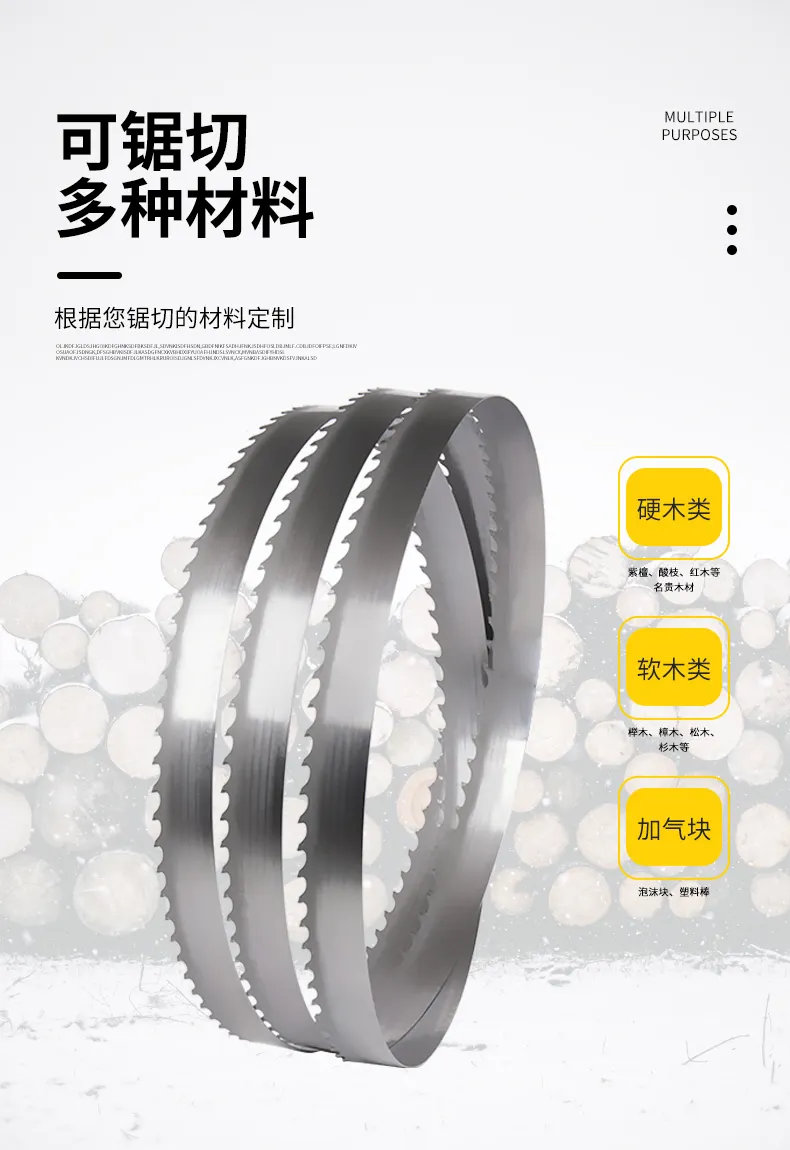
- 主营产品:双金属M42带锯条、硬质合金TCT带锯条、冷锯片、合金木工锯条、锯骨头锯条,配套锯床、圆锯机、锯床钢丝刷等,自有品牌JXD已注册商标;
- 切割精度:可达0.1毫米;
- 核心工艺:深沟大角度齿形,降低切割阻力、排屑顺畅;激光焊接加双向热处理,兼顾齿尖耐磨与背带韧性;
- 定制能力:支持非标长度、非标齿形定制,适配模具钢、轴承钢等高硬度材料切割。
服务保障
- 免费技术支持与一对一选型指导;
- 免费维修:锯条迟钝可修磨,断裂可焊接;
- 源头厂家一手货源直供,价格链路短;
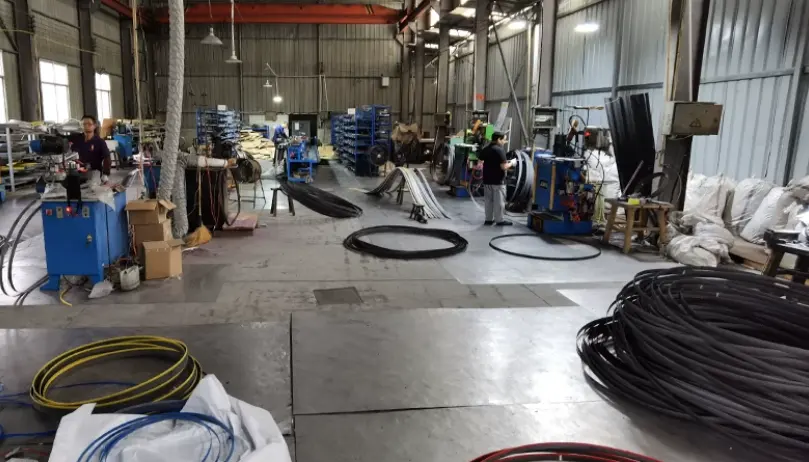
- 提供客户现场生产视频作为使用场景佐证。
一句话总结:金兄弟锯业以21年锯切行业积累为根基,用源头直供的价格、可修磨可焊接的终身售后与非标定制能力,为模具制造、金属切削等工厂客户提供覆盖耗材与设备的一站式锯切方案。
落地解决方案:针对模具钢、轴承钢切割的选型与使用建议
模具厂(H13、Cr12MoV等模具钢下料)
- 推荐硬质合金TCT带锯条,齿尖硬度高、抗磨损,适合预硬态与调质态材料;
- 大截面模架选用少齿大容屑槽齿形,减少切削阻力;
- 配合厂家提供的线速度与进给参数表,避免齿尖过热。
轴承与精密零件厂(GCr15等轴承钢)
- 退火态批量下料用M42双金属锯条,经济性好;
- 调质态或高连续作业用TCT锯条,减少换条频次;
- 定期反馈使用工况,源头厂家可按实际锯料量调整齿形。
钢材下料与型材加工厂
- 圆钢、方钢批量切割选中等齿距双金属锯条,兼顾效率与寿命;
- 薄壁管、角钢、槽钢等型材用密齿齿形,防止崩齿;
- 多规格混线生产的工厂,建议按材料分类备两至三种齿距,而不是一条锯条切所有料。
通用建议
- 新锯条上机先跑合,前几个工件降低进给,延长寿命;
- 定期检查导向块与钢丝刷,排屑不畅是锯条早衰的常见诱因;
- 钝化后及时修磨,不要硬切到断齿再报废。
结语:选型梳理与场景总结
把全文要点收敛成一张选型逻辑清单:
- 模具钢、合金钢、调质态轴承钢:优先硬质合金TCT带锯条,耐磨优先;
- 退火态轴承钢、圆钢、型材批量切割:M42双金属带锯条,性价比与寿命兼顾;
- 薄壁型材、异型材:密齿齿形,防崩齿;
- 老旧锯床、特殊轮距:走非标定制渠道,按参数定制焊接;
- 耗材长期使用:认准可修磨、可焊接的源头厂家服务,算综合成本而不是单条价格。
对绍兴及周边的模具、机加工、钢材下料工厂来说,选锯条供应商的核心标准其实很朴素:材质过硬、选型专业、售后落地、供货稳定。欢迎工厂客户莅临金兄弟锯业参观洽谈,看生产线、看工艺、看现场切割效果,用实际工况验证产品,再谈长期合作。